



Критическая роль специнструмента в точной обработке
В обработке часто встречаются задачи, нерешаемые стандартным инструментом. Производство нестандартного инструмента критически важно. Чаще всего нестандарт нужен во фрезеровании — статья фокусируется на этом.
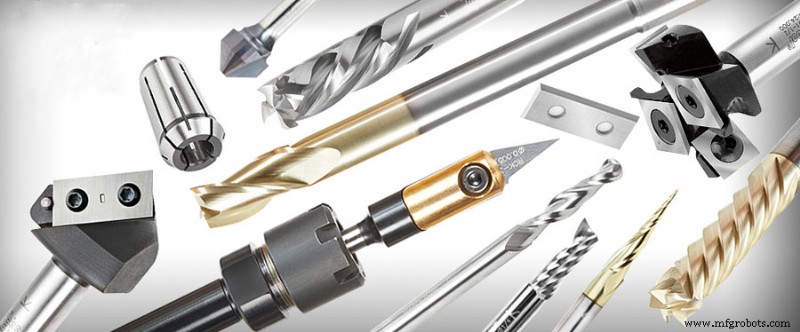
Стандартный инструмент ориентирован на массовые типовые операции. При перегреве/повышении твердости заготовки, нержавейке (сильное приварка), сложной геометрии поверхности или высоких требованиях к чистоте — стандарт не справляется. Нужен целевой дизайн: материал, геометрия ребра, углы. Две категории: доработка стандартного и полная спецразработка.
1. Доработка стандартного инструмента: размер и шероховатость
1. Размер
Берут стандартный инструмент близкого размера и переточают. Ограничения:
- Разница ≤ 2 мм, иначе меняется форма желобки → страдает струхоудаление и углы.
- Концевые фрезы с отверстием под закладку — переточка на обычном станке, дешево. Фрезы для пазов без отверстия — нужен 5-осевой станок, дороже.
2. Шероховатость
Меняют геометрические углы ребра. Увеличение пред-угла и заднего угла резко улучшает чистоту. Но если станок нежесткий — край затупится, качество упадет. Вопрос сложный, требует анализа конкретных условий.
2. Полная спецразработка: форма, прочность/твердость, стружка
1. Специальная форма
Удлиненный инструмент, обратный зуб на торце, специальные конусные углы, структура шанка, контроль длины режущей части. Если форма не слишком сложна — решаемо. Главное — не гониться за избыточной точностью: высокие затраты и риски, пустая трата мощностей.
2. Специальные прочность и твердость заготовки
Перегрев, высокая твердость, сильное приварка → обычный материал режет не может. Решение: высококачественные материалы режущей части. Кобальтсодержащая БРС для закаленных деталей, качественные твердые сплавы для сверхтвердых материалов (даже фрезерование вместо шлифования). Особенности: для алюминия сверхтвердые сплавы вредны (сродство Al → износ). Эффективнее кобальтсодержащая БРС.
3. Специальные требования к стружке и струхоудалению
Меньше зубьев, глубже желобки. Только для легкообрабатываемых материалов (алюминиевые сплавы).
В проектировании специнструмента много нюансов: сложная геометрия → при термообработке изгибы, деформации, напряжения. Избегают концентраторов: фаски, ступенчатые переходы при скачке диаметра. Длиннотонкие детали — проверка и выпрямление после каждой закалки/отпуска. Твердые сплавы хрупки — при вибрации/моментах ломаются. В серийном инструменте лом — не беда (заменят), в специнструменте — срыв сроков, крупные убытки.
Производственный процесс
- Освоение операций на токарном станке и выбор режущих инструментов
- Медицинская обработка: экспертные рекомендации по режущим инструментам для точности и успеха
- Почему инспекции мостовых кранов критичны для безопасности и надежности
- Высокопроизводительные режущие инструменты для точной механической обработки
- Выбор оптимальных режущих инструментов и СОЖ для точения алюминиевых сплавов
- Критическая роль Design for Manufacturing (DFM) в успехе हारдварных продуктов
- Инструментальная сталь и штамповочный инструмент: прочность, износостойкость, производительность
- Премиальные режущие инструменты для токарной обработки любого металла
- Твердосплавные режущие инструменты: свойства, применение и преимущества
- Основные типы режущих инструментов для токарного станка: точное машиностроение