



Выбор правильного метода фрезерования для точной чистовой обработки поверхностей
Поверхность фрезерованных деталей не превышает плоскость, плоский контур, криволинейную поверхность, отверстия и резьбу и т.д. Выбранный метод обработки должен соответствовать характеристикам поверхности деталей, требуемой точности и шероховатости поверхности.
Анализ схемы обработки поверхностей
Единственным методом обработки плоскости, плоского контура и поверхности в центрах горизонтально-фрезерной и расточной обработки является фрезерование. После чернового фрезерования размерная точность плоскости может достигать IT12–IT14 (относительно размера между двумя плоскостями), а значение шероховатости Ra — 12,5–50 мкм. После чернового и чистового фрезерования размерная точность плоскости может достигать IT7–IT9, а шероховатость Ra — 1,6–3,2 мкм.
1) Обработка плоского контура: плоский контур в основном состоит из прямых линий, дуг или различных кривых. Обычно используют трехкоординатный фрезерный станок с ЧПУ для двухкоординатной и полукоординатной обработки.
2) Обработка фиксированного наклонного плоскости: фиксированное наклонное плоскость — это наклонная плоскость с фиксированным углом к горизонтальной плоскости. Обычно используются следующие методы обработки.
(1) Когда размер детали невелик, её можно обработать после выравнивания с наклонной базовой пластиной; если шпиндель станка может качаться под углом, её можно установить под соответствующим фиксированным углом и обработать разными инструментами. Когда размер детали велик, а наклон мал, часто применяют метод проводной резки.
(2) Для поверхности прямого кругового стола и наклонного ребра обычно можно обработать специальной угловой профильной фрезой. Её эффект лучше, чем обработка качением угла на пятикоординатном фрезерном станке с ЧПУ.
3) Для обработки переменного угла наклона есть две распространенные схемы:
(1) Для переменной наклонной поверхности с небольшим изменением кривизны выбирают фрезерный станок с ЧПУ с четырехкоординатной интерполяцией X, Y, Z и A, и используют торцевую фрезу для качения угла способом интерполяции.
(2) Для переменной наклонной поверхности с большим изменением кривизны трудно удовлетворить требования обработки четырехкоординатной интерполяцией. Лучше использовать пятикоординатный фрезерный станок с ЧПУ с координатами X, Y, Z, A и B (или C — вращательная ось) для качения угла обработкой по дуге интерполяции.
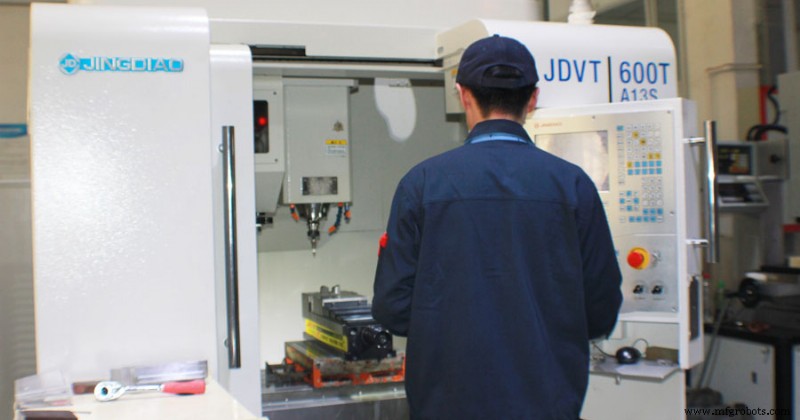
Анализ методов обработки отверстий
Существуют сверление, расверливание, расточка и расточка. Отверстия большого диаметра также можно фрезеровать круговым интерполированием.
1) Для диаметров более φ30 мм обработки отверстий с заготовками из литья или ковки обычно применяют схему: черновая расточка, получистовая расточка, фаска кромки отверстия и чистовая расточка. Для более крупных отверстий можно применить схему чернового и чистового фрезерования торцевой фрезой. При наличии пустого слота можно использовать дисковую фрезу для чистового фрезерования после получистовой расточки и перед чистовой расточкой, или расточной резец для однорезецкой расточки, но эффективность однорезецкой расточки низка.
2) Для диаметров менее φ30 мм обработка отверстий в заготовках без отверстий обычно применяет схему: зацеживание торца, сверление центрального отверстия, расверливание, фаска кромки и расточка. Для малых отверстий с требованиями к коаксиальности необходимо применять схему: зацеживание торца, сверление центрального отверстия, получистовая расточка, чистовая расточка, фаска кромки и чистовая расточка (или расточка). Для повышения точности положения отверстия зацеживание торца и центральное отверстие должны быть расположены перед этапом сверления. Фаска кромки должна быть расположена после получистовой и перед чистовой обработкой, чтобы предотвратить заусенцы в отверстии.
3) Обработка резьбы основана на диаметре отверстия. Обычно резьба с диаметром M6–M20 мм обрабатывается нарезанием. Для резьбы с диаметром менее M6 мм дно отверстия обрабатывают на центре обработки, а нарезание резьбы производят другими средствами. Поскольку энергосберегающий станок контролирует состояние обработки нарезанием на центре обработки, малый нарезной резец легко ломается. Резьба с диаметром более M20 мм можно расточить расточным лезвием.
Производственный процесс
- Урок Arduino 06: Подключение Arduino к Processing через последовательную связь
- CNC-фрезерные станки и методы: точность и автоматизация
- Понимание вертикальной обработки: определение и ключевые концепции
- Горизонтальные фрезерные станки: основы и выбор правильной модели
- Экспертное руководство по выбору фрезерных инструментов для оптимальной производительности
- Точные фрезерные станки (Precision Milling Machines): определение и ключевые особенности
- Как выбрать правильный гидравлический цилиндр: полное руководство по выбору
- Типы фрезерных станков: как выбрать правильный инструмент для проекта
- Ключевые компоненты фрезерного станка: подробное объяснение
- Фрезеровка и токарная обработка: ключевые сходства