



Освоение фрезерования нержавеющей стали: проверенные техники и навыки
Нержавейка — распространенный, но труднообрабатываемый материал. С правильными приемами резания сложность снижается.
Особенности фрезерования нержавейки: сильное сцепление и приварка к зубам фрезы → ухудшение условий резания. При противонаправленном фрезеровании зубы скользят по закаленной поверхности → усиление закачки; большие удары и вибрации → сколы и износ зубьев.
Кроме концевых фрез и некоторых торцевых, для остальных типов фрез материал зубьев — быстрорежущая сталь, особенно вольфрамомолибденовая и высокованадистовая — ресурс в 1–2 раза выше W18Cr4V. Твердые сплавы для нержавейки: YG8, YW2, 813, 798, YS2T, YS30, YS25.
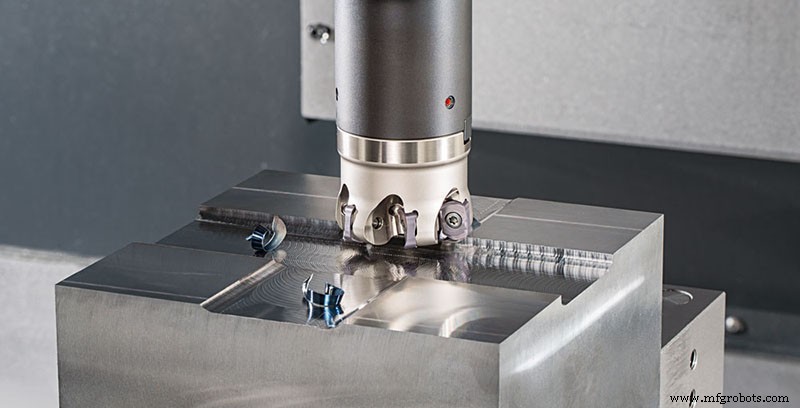
Режущий край должен быть острым и ударопрочным, стружевоенка — большой. Применяют фрезы с большим углом спирали (цилиндрические, концевые): угол спирали β увеличивают с 20° до 45° (пред-угол γn=5°) → ресурс растет в 2+ раз, так как рабочий пред-угол γ0e растет с 11° до >27°, резание легкое. Но β не должен быть слишком большим, особенно для концевых фрез β≤35°, чтобы не ослаблять зубы.
Волновые концевые фрезы для труб и тонкостенок: легкое резание, малая вибрация, хрупкие стружки, деталь не деформируется. Высокоскоростная фрезеровка твердосплавными концевыми фрезами и фрезами с механической закладкой пластин дает хорошие результаты.
Фрезерование 1Cr18Ni9Ti фрезой с серебристой стружкой (SWC): γf=5°, γp=15°, αf=15°, αp=5°, κr=55°, κ'r=35°, γ01=-30°, bg=0,4 мм, re=6 мм. При Vc=50–90 м/мин, Vf=630–750 мм/мин, ap=2–6 мм, подача на зуб 0,4–0,8 мм → сила резания -10–15%, мощность -44%, эффективность резко растет. Принцип: негативная фаска на главном ребре, искусственное создание накатного края, который берет на себя резание, уходит вторыми стружками, уводя тепло.
Для нержавейки предпочитают натяжное фрезерование. Асимметричное натяжное обеспечивает плавный выход зуба, малую зону контакта стружки, её сброс центробежкой → нет сколов при повторном вхождении зуба. Повышает стойкость инструмента.
Наилучшее охлаждение — распыление, удваивает ресурс фрезы. При эмульсии 10% — максимальный расход для полного охлаждения. Для твердых сплавов: Vc=70–150 м/мин, Vf=37,5–150 мм/мин, корректировка по марке сплава и материалу.
Производственный процесс
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Нержавеющая сталь: состав, производство и глобальное влияние
- Нержавеющая сталь: свойства, производство и будущие применения
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- Нержавеющая сталь vs конструкционная сталь: что лучше для штампов?
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- CNC-фрезерные станки и методы: точность и автоматизация
- Мягкая, нержавеющая или инструментальная сталь: как выбрать лучший материал для проекта