



Твердое анодирование: усиление прочности и износостойкости алюминиевых деталей
Алюминиевые сплавы — мягкие металлы. Легкость делает их идеальными для обработки, но для деталей, требующих высокой прочности, они слабы. Твердое анодирование создает твердую оксидную пленку, повышающую твердость и коррозионную стойкость, с контролируемыми свойствами. Это расширяет применение алюминия в механике.
Что такое твердое анодирование?
Поверхностная обработка: в электролитических ванах с органическими кислотами формируется оксидная пленка Al₂O₃. Пленка тверже и износостойчее при обычном анодировании. Обычно уплотнение (запор) не делают. Если нужна коррозионная стойкость — проводят полное запорение, но износостойкость снижается.
Толщина твердой анодированной пленки
Обычно 25–150 мкм. Максимальная рабочая толщина 50–80 мкм. Для шестерен и шлицев — 25 мкм. Для изоляции и износостойкости — 50 мкм. 125+ мкм — специальные применения. Толще не значит лучше: внешний слой становится менее микротвердым и более шероховатым.
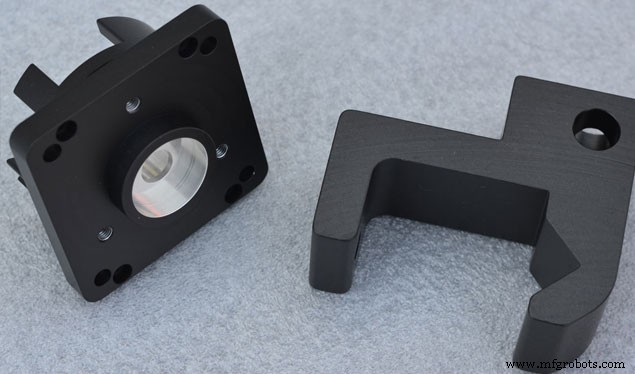
Различия между твердым и обычным анодированием
1. Толщина и внешний вид
Твердое анодирование дает более толстое покрытие → выше стойкость к царапинам, более однородная поверхность.
2. Запорение
Обычное анодирование требует запорения пор. Твердое — не требует, толстый оксид сам дает износостойкость.
3. Условия образования
При толщине >25 мкм: более низкие температуры и более высокая плотность тока.
4. Электролиты
Обычное: хромовая или серная кислота. Твердое: серная кислота с органическими добавками (옥сальная, сульфамидная кислоты).
5. Применение
Твердое: гидравлика, цилиндры, кухонные утенилы (сковороды), фасады, тяжелые эксплуатационные условия. Обычное: инженерия, авиация, автопром. Твердое анодирование — диэлектрик (пробивное напряжение до 2000 В), прочно сцеплено с основой (50% вглубь, 50% на поверхности). Не токсично. Заменяет хромирование: дешевле, лучше сцепление, экологичнее отходы. Тренд: замена нержавейки и покрытий на алюминий с твердым анодированием.
Методы твердого анодирования
- Сернокислотное
- Оксалатное
- Смешаннокислотное
Источники питания: постоянный, переменный, комбинированный, импульсные.
Пять советов для качественного твердого анодирования
1. Фаска на острых углах
Острые углы и заусенцы недопустимы: концентрация тока вызывает местной перегрев и обжог. Радиус фаски > 0,5 мм.
2. Шероховатость поверхности
После анодирования шероховатость меняется: грубые поверхности становятся гладче, гладкие — хуже (на 1–2 класса).
3. Размерный припуск
Толстая пленка меняет размеры. Необходимо заранее заложить припуск на механическую обработку после анодирования и определить зажимные поверхности.
4. Приспособление для анодирования
Детали выдерживают большие токи. Плохой контакт → искровые разряды, износ, обжоги контактных зон. Нужен индивидуальный прижим для каждой геометрии.
5. Частичная защита (маскировка)
Если на детали нужны и обычное, и твердое анодирование: сначала обычное, потом твердое. Зоны без твердого анодирования изолируют нитроцеллюлозным или пероксиэтиленовым лаком (пульверизатор/кисть), тонкими слоями, сушка 30–60 мин при низкой температуре, 2–4 слоя.
Преимущества твердого анодирования
- Поверхностная микротвердость ≥ HV 300 кгф/мм².
- Толщина пленки > 20 мкм.
- Высокая коррозионная и износостойкость в атмосфере, идеальная диэлектрическая пленка (пробивка до 2000 В).
- Прочное сцепление: 50% вглубь, 50% на поверхности.
- Нетоксичность процесса и пленки.
- Замена хромирования: низкая стоимость, прочное сцепление, экологичная утилизация отходов. Тренд на легкие, экологичные, технологичные изделия из алюминия.
Производственный процесс
- Компоненты высокопроизводительных манипуляторов для эффективной автоматизации Pick & Place
- Индустрия 4.0: Трансформация мониторинга состояния активов для беспрецедентной эффективности
- Улучшите ваши нестандартные корпуса: Освоение техник анодирования Типа 2 и Типа 3
- Почему алюминий — материал №1 для обработки с ЧПУ: преимущества, применения и альтернативы
- Amada G07: ганг-тип ЦНС-токарный центр для точного твердого и финишного точения от мелкосерийного до массового
- Освоение анодирования алюминия: подробное руководство для начинающих
- ЧПУ-станки: типы, компоненты и ключевые преимущества
- Алюминий в ЧПУ обработке: преимущества, недостатки и сплавы объяснены
- Выбор оптимальных режущих инструментов и СОЖ для точения алюминиевых сплавов
- Гальваническое покрытие vs Анодирование: ключевые различия для обработки поверхностей металлов