



Оптимизация изготовления тонкостенных деталей: технологии и вызовы
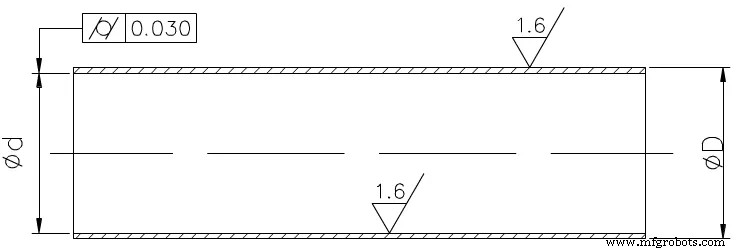
При резании тонкие стенки легко деформируются под действием сил резания → овальность или «просадка» (сужение в середине). Также термическая деформация от плохого теплоотвода. Обеспечение качества сложно. Детали на рисунке неудобны для установки и зажима — нужны специальные оправки (валы-мандарины).
Технологический анализ
Заготовка — бесшовная труба. Шероховатость Ra1,6 мкм достижима токарством, но цилиндричность отверстия 0,03 мм — высокое требование для тонкостенки. Маршрут массового производства: распил — термообработка — обточка торцов — черновая наружная — черновая внутренняя — ОТК.
Ключевая операция — «обработка внутреннего отверстия». Без наружной оправки и жесткой тонкостенки обеспечить 0,03 мм цилиндричность крайне сложно.
Ключевая технология точения отверстия
Задача: жесткость резеца и струхоудаление.
Повышение жесткости резеца:
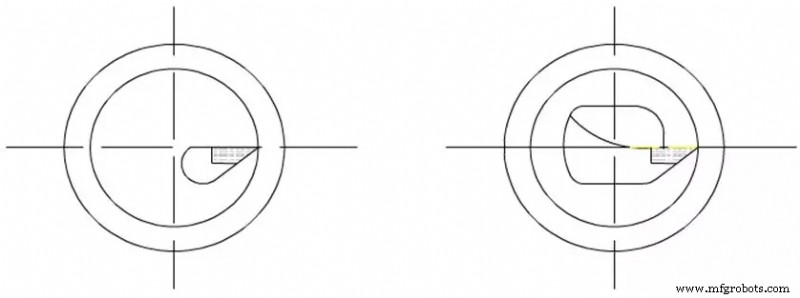
- Увеличение поперечного сечения держателя. Обычно режущий край на вершине держателя → сечение мало (< 1/4 сечения отверстия). Если край на оси держателя — сечение в отверстии резко возрастает (см. схемы).
- Вылет держателя минимален: 5–8 мм больше длины обрабатываемой части → выше жесткость, меньше вибрации.
Решение проблемы струхоудаления
Управление направлением стружки.
- Черновая: стружка к обрабатываемой поверхности (передняя стружка). Резец с положительным углом наклона ребра.
- Чистовая: стружка к центру отверстия (перевернутая стружка). При заточке — скругление передней кромки, дуговая форма отхода стружки.
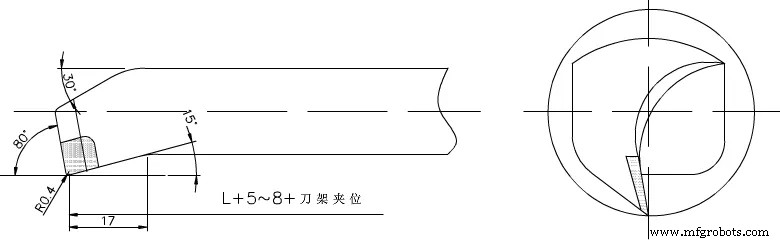
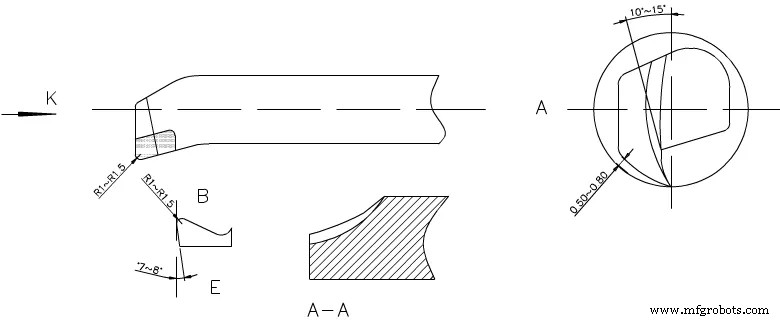
Чистовой реzec (сплав YA6, тип M) — высокая износостойкость, вязкость, теплостойкость. Заточка: пред-угол скруглен в дугу 10–15°, задний угол 0,5–0,8 мм от стенки по дуге, угол входа в рез 0,5–1°, сбросительная кромка R1–1,5, вспомогательный задний угол 7–8°, внутренний угол АА заточен в круг для удаления стружки.
Технологические методы обработки
- Изготовление оправки (вала-мандарина): Цель — надеть тонкостенную втулку на оправку по исходному размеру, зафиксировать центрами, точить наружку без деформации, сохранить точность. Оправка из стали 45: черновая, центровки, нагрев/отпуск, чистовая с припуском 0,2 мм на шлифовку. Поверхностное закалка до HRC50, шлифовка на круглошлифовальном — готова.
- Заготовка сохраняет зажимную зону и припуск на черновую для однократной установки.
- Предварительная термообработка: закалка + отпуск, твердость HRC28–30 (диапазон обрабатываемости).
- Резец С620. Заготовку надевают на передний центр. Чтобы избежать деформации при зажиме тонкостенки — надевают раскрытую толстую втулку-распорку.
- Наружний конец тонкостенки доводят до единого размера d, зажимная длина t, сжимают втулку для качества внутренней обработки и сохранения размеров. Обильное СОЖ для снижения термической деформации.
- Автоматический самонацентрирующий трехлапковый зажим. Точат торцы, черновая внутренняя поверхность. Припуск 0,1–0,2 мм на чистовую. Меняют на чистовой реzec, доводят до посадки на оправку и шероховатости. Снимают внутренний реzec, надевают оправку на передний центр, зажимают задним центром по длине, меняют на наружный реzec: черновая -> чистовая по чертежу. После ОТК подрезают под длину. Режущий край затачивают для чистого среза; небольшой припуск на оправке шлифуют для зазора при срезе — предотвращает деформацию, вибрацию, ушиб при отпадении куска.
Заключение
Метод решает проблему деформации и формообразования тонкостенных втулок. Доказана высокая эффективность, простота эксплуатации, пригодность для длинных деталей, легкость контроля размеров, однократная установка, пригодность для массового производства.
Производственный процесс
- DARVA — Робот-ассистент мероприятий: от фетра к живой анимации
- Разжигание карьеры: сила персонализированного обучения
- Максимизация долговечности инструмента: как углы наклона формируют токарную производительность
- Освоение твердой токарной обработки: преодоление вызовов передовым инструментом
- Освоение тонкостенных деталей ЧПУ-точения: экспертные советы для прочности и точности
- Понимание преимуществ токарного шпинделя в токарных операциях
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами
- Премиальные режущие инструменты для токарной обработки любого металла
- Фрезерно-токарные обрабатывающие центры: двухсторонние решения для фрезерования и точения
- Продвинутые токарные центры и технологии станков с ЧПУ