



6 проверенных методов прототипирования деталей: обзор технологий
Лучше один раз увидеть, чем сто раз услышать — опыт является лучшим учителем. Хотя пропуск этапа прототипирования может сэкономить время на проектировании, в процессе разработки это приведет к гораздо большим потерям. Если люди примеривают брюки перед покупкой и делают пробную поездку на машине, то тестирование дизайна с помощью прототипов деталей перед запуском в производство — это просто здравый смысл.
ЧПУ-обработка для прототипов деталей
Единого ответа нет: как сделать прототип и какой процесс выбрать. Ниже описан процесс, который в основном используется для изготовления прототипов в сфере быстрого прототипирования — ЧПУ-обработка. Она отличается от 3D-печати и относится к вычитаемому производству. Обычно поставщик получает проект и проходит следующие этапы.
1. Анализ чертежей и определение технологического процесса
По предоставленным заказчиком чертежам специалисты анализируют форму, точность размеров, шероховатость поверхности, материал заготовки, тип заготовки и термическое состояние. Затем выбирают станок, режущий инструмент, определяют устройства позиционирования и закрепления, способ обработки, последовательность операций и режимы резания.
При определении технологического процесса необходимо полностью учитывать инструкционные функции используемого ЧПУ-станка и максимально использовать его эффективность для достижения рационального маршрута обработки, минимального числа проходов и сокращения времени обработки.
2. Расчет координат траектории инструмента
Согласно геометрическим размерам обрабатываемых деталей и программной системе координат, рассчитывается траектория движения центра режущего инструмента для получения всех позиционных данных. Обычно ЧПУ-система имеет функции линейной и круговой интерполяции. Для контурной обработки плоских деталей простой формы (составленных из прямых линий и дуг) достаточно рассчитать координаты начальной и конечной точек, центра окружности (или радиуса дуги), точки пересечения или касания двух геометрических элементов.
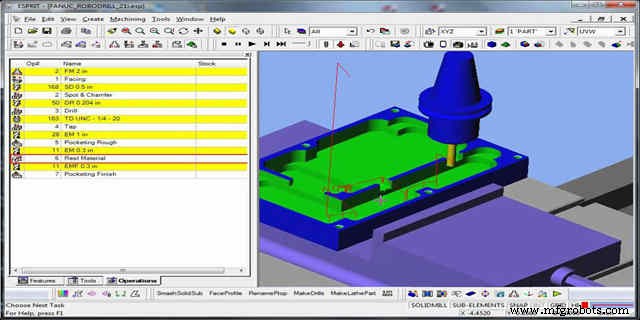
Если в ЧПУ-системе нет функции компенсации инструмента, рассчитываются координаты траектории центра инструмента. Для деталей сложной формы (некруглые кривые и поверхности) реальную кривую или поверхность аппроксимируют отрезками прямых линий (или дугами) и рассчитывают координаты узловых точек согласно требуемой точности обработки.
3. Написание управляющей программы ЧПУ
На основе траектории инструмента, данных о его движении, определенных технологических параметрах и вспомогательных действиях программист составляет управляющую программу согласно функциональным инструкциям и формату блоков используемой ЧПУ-системы. При написании следует учитывать: нормативность записи программы для удобства чтения и передачи; полное знание возможностей и инструкций применяемого ЧПУ-станка, приемы использования каждой инструкции и навыки программирования блоков.
4. Закупка материалов
Основные обрабатываемые материалы — металлы и пластики. Металлы: в основном алюминий, нержавейка, листовой металл, магниевые, титановые сплавы и др. Пластики: ABS, PMMA, PC, PP, POM и др.
5. Процесс ЧПУ-обработки
Первый этап — грубая обработка (черновик). Для черновика используют максимально крупный резец, чтобы быстро снять большой объем материала с большим припуском в пределах мощности станка или допуска резета. Во избежание ослабления закрепления заготовки из-за вибраций при черновой обработке, после первичного прохода необходимо проверять и при необходимости переналаживать закрепление.
Для деталей со сложными полостями из-за крупного резета при черновике остается большой остаточный припуск в углах, требуется повторная черновая обработка или вычистка углов меньшим резецом. При большой площади обработки можно выполнить получистовую операцию для снижения износа инструмента.
Для предотвращения перерезания на всех вышеуказанных этапах оставляют достаточный припуск и выполняют чистовую обработку. Обычно проверку проводят на станке, после прохода контроля деталь снимают и готовят следующую заготовку.
6. Отделка поверхности
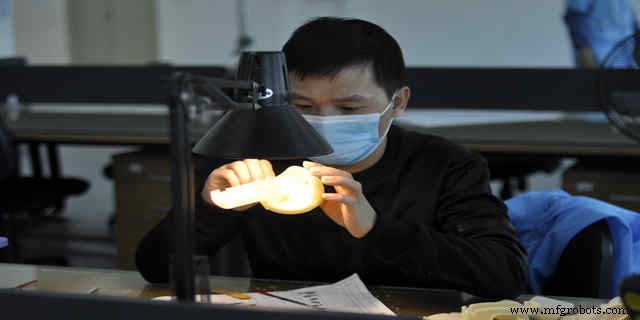
После ЧПУ-обработки существует множество вариантов отделки: ручная вычистка углов, пескоструйная обработка, полировка, покраска, шелкография, гальваника, оксидирование и др.
Вычистка углов: Из-за врожденных особенностей ЧПУ-обработки структурный угол не может быть полностью обработан. Почти все детали требуют ручной доводки специальными инструментами с последующей регулкой сборочных соотношений.
Шлифовка: Часть подготовки поверхности при изготовлении прототипов. Обычно деталь после ЧПУ требует шлифовки, так как на поверхности остаются заусенцы, следы резета. Используется наждачная бумага разного зерна: чем меньше номер, тем крупнее абразив, чем больше — тем мельче.
Полировка: Обычно как PMMA, так и PC требуют полировки для достижения прозрачности или зеркального блеска.
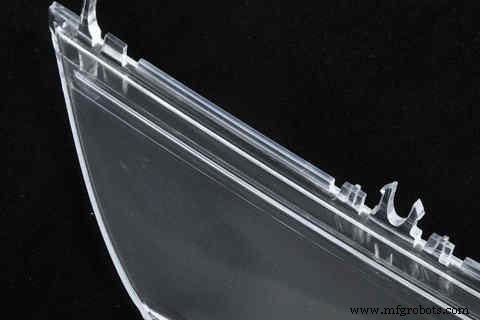
Пескоструйная обработка: Удаляет мелкие заусенцы на поверхности, образует микрoreignеформы для последующей отделки, создает напряженный слой на поверхности, повышая усталостную прочность.
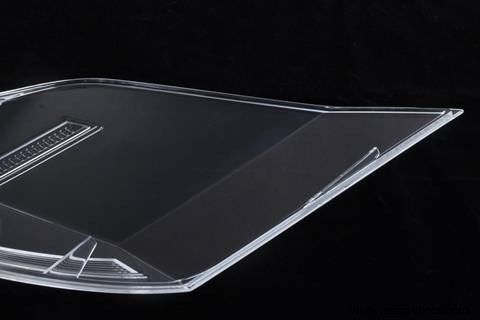
Покраска: Защитная и декоративная функция. Окраска выполняется по номеру Пантон или RAL, указанному заказчиком.
Шелкография: Для нанесения логотипов, цвет выбирается по требованию.
Гальваника: Процесс осаждения металлической пленки на поверхность металла или другого материала электролизом для предотвращения окисления (ржавления), повышения износостойкости, электропроводности, светоотражения, коррозионной стойкости (медь, цинк и др.) и улучшения внешнего вида.
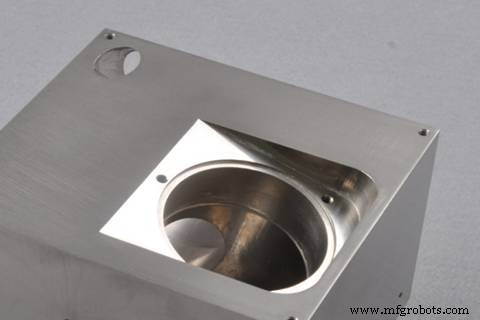
Оксидирование (анодирование): Широко применяемый процесс для устранения недостатков алюминиевых сплавов (недостаточная твердость и износостойкость поверхности), расширения области применения и увеличения срока службы.
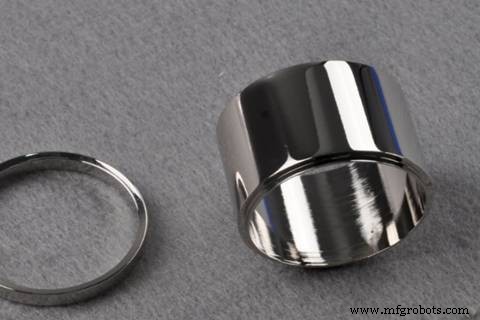
Заключение
ЧПУ-обработка — наиболее широко используемый процесс прототипирования. Как профессиональный производитель прототипов, WayKen отлично справляется с ЧПУ-обработкой различных деталей. Короткие сроки, высокие допуски, умеренные цены. Обращайтесь за расчетом любого проекта.
Производственный процесс
- Передовые методы ковки металлов: процессы и применение
- Процесс Matmor: инновационное производство железа с использованием бурого угля
- Полное руководство по изготовлению форм: от проектирования к производству
- Три критерия структурирования операций ЧПУ-обработки
- Премиальные штампы и матрицы: гарантия долгого ресурса инструмента
- Мастерство производства матриц, штампов и лезвий для прессов и гильотин
- Оптимизация термической обработки для CNC-обработанных металлических компонентов
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами
- Ключевые компоненты строгального станка и их функции
- Основные компоненты строгального станка и их функции