



Передовые методы ковки металлов: процессы и применение
Ковка металлов — процесс деформации, при котором металл прессуется, ковается или выдавливается под большим давлением в высокопрочные детали — ковки. Ковальный процесс принципиально отличается от литья (литейного производства), так как металл для ковок не плавится и не заливается, как в литье.
Ковка определяется как процесс обработки металла давлением, при котором заданная форма детали получается в твердом состоянии компрессионными силами, приложенными через штампы и инструменты. В процессе ковки происходит контролируемая деформация металла. Ковка осуществляется кованием или прессованием. В современное время промышленная ковка выполняется либо прессами, либо молотами с приводом от сжатого воздуха, электроэнергии, гидравлики или пара.
Все металлы и сплавы ковуются, но куемость разных металлов и сплавов может варьироваться от высокой до низкой или плохой. Факторы: состав, кристаллическая структура и механические свойства в рамках температурного диапазона. Чем шире температурный диапазон, тем выше рейтинг куемости. Большинство ковки выполняется на нагретых заготовках. Холодная ковка также возможна при комнатной температуре.
Ковка — один из старейших известных процессов обработки металлов давлением, с историей тысячелетиями. Процесс восходит к 8000 г. до н.э. и развивался из ручного ремесла простой кузнечной работы. Традиционно ковка выполнялась кузнецом с молотом и наковальней. Использование молота и наковальни — примитивная форма ковки. Кузница эволюционировала на протяжении веков. Тогда, как и сейчас, серия компрессионных ударов молотом выполняет формовку или ковку детали. Современная ковка использует машинные ударные молоты или прессы, деформирующие заготовку контролируемым давлением.
Преимущества ковки над литьем
Ковальный процесс превосходит литье тем, что детали имеют более плотную микроструктуру, более четкие зернистые структуры и меньшую пористость, что делает такие детали намного прочнее литых.
Ковка уточняет зернистую структуру и улучшает механические свойства металла. При правильном проектировании поток зерен можно ориентировать в направлении главных напряжений, возникающих в реальной эксплуатации. Поток зерен — направление узора, который кристаллы принимают при пластической деформации. Механические свойства (прочность, вязкость, ударная вязкость) в ковке намного лучше, чем в базовом металле со случайно ориентированными кристаллами. Направленный поток зерен в ковке обеспечивает высокую прочность детали с превосходной усталостной устойчивостью, механическими свойствами и металлургической качественностью. Ковка устраняет внутренние пустоты и пористость, создавая неповторимую структурную целостность.
Ковка производит детали с превосходными механическими свойствами при минимальных потерях материала. Исходный материал имеет относительно простую геометрию. Этот материал пластически деформируется в одной или нескольких операциях в изделие относительно сложной конфигурации. Ковка обычно требует относительно дорогой оснастки. Поэтому процесс экономически привлекателен при выпуске больших партий и/или когда необходимые механические свойства готовой детали можно получить только ковкой.
Классификация ковальных процессов
Ковальные процессы можно классифицировать следующими способами.
По температуре заготовки
По температуре ковуемой заготовки процесс может быть: (i) горячая ковка, (ii) теплая ковка, (iii) холодная ковка.
Горячая ковка
Горячая ковка — наиболее широко используемый процесс. Выполняется при температуре выше температуры рекристаллизации металла, то есть при температуре, при которой в металле образуются новые зерна. Такая экстремальная теплота необходима для предотвращения деформационного упрочнения металла при деформации.
В реальных промышленных условиях трение играет роль. Силы трения на границе штамп-заготовка препятствуют расплавлению материала у поверхностей, в то время как материал в центре может расширяться свободнее. Результат — формирование бочкообразной формы детали. Этот эффект называется «бочковидностью» в терминах ковки. Бочковидность обычно нежелательна и контролируется эффективной смазкой. Другое соображение при горячей ковке, обычно усиливающее бочковидность — теплообмен между горячим металлом и более холодным штампом. Металл ближе к поверхностям штампа остывает быстрее, чем металл к центру детали. Более холодный материал более устойчив к деформации и расширяется меньше, чем горячий материал в центре, также вызывая бочковидность.
Преимущества горячей ковки: (i) высокие скорости деформации и легкое течение металла, (ii) возможны рекристаллизация и восстановление, (iii) требуемые силы меньше. Недостатки: (i) смазка при высоких температурах сложна; (ii) окисление и накал на заготовке, (iii) плохая чистота поверхности, (iv) более низкие точности допусков, (v) возможное искривление материала при охлаждении.
Теплая ковка
В теплой ковке температурный диапазон — от выше комнатной до ниже температуры рекристаллизации. Заготовка нагревается ниже температуры рекристаллизации (до 700–800 °C для стали) для снижения напряжения текучести и ковального давления.
Детали с радиальным потоком (круглые конфигурации с центральными фланцами, прямоугольные детали, неосесимметричные детали с 3- и 6-кратной симметрией) производились теплым экструзированием. Иногда теплую ковку выбирают вместо холодной, особенно для более высокоуглеродистых марок стали или где можно исключить промежуточные отжиги.
По сравнению с холодной ковкой, теплая ковка имеет потенциальные преимущества: (i) сниженные нагрузки на оснастку, (ii) сниженные прессовые нагрузки, (iii) повышенная вязкость металла, (iv) исключение необходимости отжига перед ковкой, (v) благоприятные свойства после ковки, исключающие термическую обработку. Преимущества: (i) высокая производительность, (ii) хорошие размерные допуски и чистота поверхности, (iii) значительная экономия материала и механической обработки, (iv) благоприятный поток зерен для повышения прочности, (v) большая вязкость кованой детали.
Холодная ковка
Большинство ковки выполняется как горячая работа при температурах до 1250 °C. Холодная ковка включает множество процессов: гибку, холодную волочение, холодную обкатку, пробивку, экструзию, накатку резьбы и др., давая разнообразные формы деталей. Сюда входят различные валовидные компоненты, чашеобразные геометрии, полые детали со штоками и валами, все виды заголовок (upset) и изогнутых конфигураций, а также их комбинации. При холодной ковке стального прутка, проволоки или полоса валовидные детали с трехплоскостными изгибами и заголовками не редкость. Типичные детали наиболее рентабельны в диапазоне 5 кг или менее. Симметричные детали до 3 кг легко поддаются автоматизированной обработке. Материалы: от низколегированных и углеродистых сталей до нержавеющих 300 и 400 серий, выбранных алюминиевых сплавов, латуни и бронзы.
В процессе химически смазанный брусок заготовки выдавливается в закрытый штамп под экстремальным давлением. Нагретый металл течет в желаемую форму. При прямой экструзии сталь течет в направлении силы плунжера. Используется, когда нужно уменьшить диаметр прутка и увеличить длину. При обратной экструзии металл течет против силы плунжера, образуя полые детали. При заголовке (upsetting) металл течет перпендикулярно силе плунжера, увеличивая диаметр и уменьшая длину.
В процессе холодной ковки ковка выполняется при комнатной или близкой к ней температуре металла. Углеродистые и стандартные легированные стали чаще всего ковуются в холодном состоянии. Холодная ковка обычно предпочтительна, когда металл уже мягкий, как алюминий. Этот процесс обычно дешевле горячей ковки, и готовая деталь требует малой или нулевой доводки. Холодная ковка также менее подвержена проблемам загрязнения, и итоговый компонент имеет лучшую общую чистоту поверхности. Преимущества: (i) очень высокая производительность с исключительным ресурсом штампов, (ii) улучшение механических свойств, (iii) меньше трение между поверхностью штампа и заготовкой, (iv) смазка легка, (v) нет окисления или накала на заготовке. Недостатки: (i) возможны остаточные напряжения, (ii) нужны более тяжелые и мощные ковальные прессы, (iii) требуется более прочная оснастка, (iv) проектирование и изготовление штампов критичны.
Часто выбираются для интегральных конструктивных элементов: встроенных фланцев и упорей. Холодные ковки часто используются в автомобильных рулевых и подвесных деталях, системах ABS, крепежах, оборонных компонентах и других приложениях, где высокая прочность, близкие допуски и серийное производство делают их экономичным выбором.
По ковальному оборудованию
Кованные компоненты формируются либо молотом, либо прессом. Ковка на молотке осуществляется в последовательности штамповок с повторными ударами. Качество ковки, экономичность и производительность молоткового процесса зависят от оснастки и мастерства оператора. В прессовой ковке заготовка обычно ударяется один раз в каждой штамповке, и проектирование каждой штамповки становится важнее, а мастерство оператора — менее критичным.
Молотковая ковка
Наиболее распространенный тип ковального оборудования — молот и наковальня. Молот — наименее дорогое и наиболее универсальное оборудование для генерации нагрузки и энергии для ковки. Технология характеризуется множественными ударными ударами между профилированными штампами. Молоты преимущественно используются для горячей ковки.
Прессовая ковка
В прессовой ковке металл формируется не серией ударов, как в молотковой ковке, а единичным непрерывным выдавливанием.
По расположению штампов
По расположению штампов процесс ковки может быть: (i) открытой ковки, (ii) закрытой ковки (рис. 1).
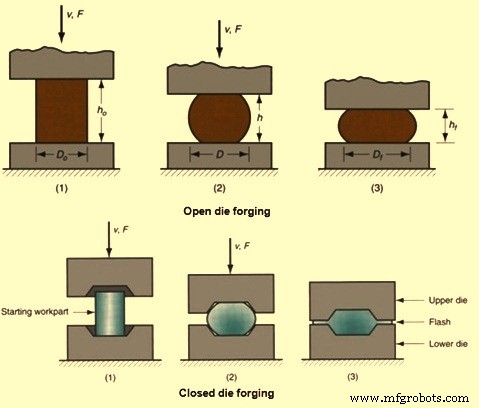
Открытая ковка
Открытая ковка — процесс, использующий плоские штампы без предварительного профиля. Штампы простой формы, позволяют материалу свободно деформироваться в поперечных направлениях приложенной нагрузки. Перемещение заготовки — ключ к этому методу. Заготовки весом свыше 100 т и длиной ~25 м можно ковать или пресовать в форму. Открытая ковка подходит только для простых форм, так как процесс дает меньшую размерную точность. Требуется высокая квалификация операторов. Штампы простые и дешевые. Процесс простейший по сравнению с другими ковальными процессами.
Открытая ковка называется так, потому что металл не ограничен поперечно штамповками во время ковки. Этот процесс поэтапно приводит исходный брусок к желаемой форме, чаще всего между плоскими штампами. На практике открытая ковка включает множество вариаций, позволяя производить экстремально широкий спектр форм и размеров. Фактически, когда проектные критерии диктуют оптимальную структурную целостность для огромного металлического компонента, чисто размерная способность открытой ковки делает её однозначным выбором перед нековальными альтернативами. На верхнем конце размерного диапазона открытые ковки ограничены только размером исходного материала — наибольшим слитком, который можно отлить.
Практически все кованые ферристые и неферристые материалы могут быть открыто кованы, включая экзотические материалы: упрочняющиеся при старении суперсплавы и коррозионно-стойкие рефрактарные сплавы.
Формообразовательные возможности открытой ковки действительно широки. Помимо круглых, квадратных, прямоугольных, шестигранных прутков и других базовых форм, открытые процессы могут производить:
- Ступенчатые валы (шпиндели или роторы), диаметр которых увеличивается или уменьшается (ступеньки) в нескольких местах вдоль продольной оси.
- Полые цилиндрические детали, длина обычно значительно превышает диаметр. Можно менять длину, толщину стенки, ВД и НД по необходимости.
- Детали, похожие на кольца, могут напоминать шайбы или приближаться к полым цилиндрам в зависимости от соотношения высоты к толщине стенки.
- Контурные металлические оболочки, напр. сосуды под давлением, могут включать выдавленные сопла и другие конструктивные элементы.
Не в отличие от последовательных ковальных операций в последовательности штампов, множественные операции открытой ковки могут комбинироваться для получения требуемой формы. Одновременно эти методы можно адаптировать для получения нужного количества общей деформации и оптимальной структуры потока зерен, тем самым максимизируя улучшение свойств и конечную производительность для конкретного приложения. Ковка интегрального заготовки шестерни и втулки, например, может включать несколько операций вытяжки или твердой ковки, затем заголовку. Аналогично, заготовки для колец готовятся заголовкой слитка, затем проколовом центра, перед ковкой кольца.
Закрытая ковка
Закрытая ковка также называется штамповочной ковкой. Процесс состоит в ковке или прессовании металла между двумя штампами (инструментом), содержащими предварительный профиль желаемой детали. В закрытой ковке материал полностью ограничен полостью, созданной верхней и нижней половинами штампа. Детали весом от нескольких грамм до свыше 25 т можно изготовить этим процессом. Некоторые мелкие детали также можно ковать в холодном состоянии. Закрытая ковка стали, алюминия, титана и других сплавов может производить практически неограниченное множество 3D-форм. Эти ковки регулярно производят на гидравлических прессах, механических прессах и молотах.
Как следует из названия, два и более штампа с вдавленным профилем детали сближаются, пока материал ковки проходит пластическую деформацию. Поскольку поток металла ограничен контурами штампов, этот процесс может давать более сложные формы и более близкие допуски, чем процессы открытой ковки. Закрытая ковка позволяет формировать детали более точной формы. Процесс требует более высоких контактных давлений, очень точного контроля объема материала и правильного проектирования штампа.
Закрытая ковка — форма штамповочной ковки, не зависящая от формирования заусенца для полного заполнения штампа. Материал деформируется в полости, допускающей малое или нулевое вытеснение излишков материала, что налагает более высокие требования к проектированию штампа.
Дополнительная гибкость в формировании симметричных и несимметричных форм дается различными предварительными операциями (иногда гибкой) перед ковкой в финишных штампах. Геометрия деталей варьируется от самых легких для ковки простых шаровидных форм, блоковидных прямоугольных тел, дисковидных конфигураций до самых сложных компонентов с тонкими и длинными участками, включающими тонкие переборки и относительно высокие вертикальные выступы как ребра и упоры. Хотя многие детали обычно симметричны, другие включают всевозможные конструктивные элементы (фланцы, выступы, отверстия, полости, карманы и т.д.), делающие ковку сильно несимметричной. Кроме того, детали могут быть изогнуты в одной или нескольких плоскостях, будь то продольные, равноразмерные или плоские.
В закрытой ковке заготовка сначала грубо ковуется близко к конечной форме штампом предварительной ковки (блокирующим штампом). Затем заготовка ковуется до конечной формы и размеров финишным штампом. И блокирующий, и финишный штампы механически вырезаны в одном штамповом блоке. Больше штампов нужно в зависимости от сложности работы. Две половины штампа сходятся, и работа деформируется под высоким давлением. Закрытая ковка обеспечивает высокую размерную точность/близкий контроль допусков и подходит для сложных форм. Штампы сложные и дорогие, и высокие темпы производства необходимы для оправдания высоких затрат.
Проектирование штампа зависит от знания прочности и вязкости материала заготовки, чувствительности материала к скорости деформации и температуре, трения, формы и сложности заготовки, и деформации штампа под высокими ковальными нагрузками. Материал штампа требует прочности и вязкости при высокой температуре, закаляемости и способности к равномерной закалке, устойчивости к механическим и термическим шокам, износостойкости к абразивному износу из-за накала на заготовке. Выбор подходящего материала штампа зависит от размера штампа, состава и свойств заготовки, сложности формы, количества операций, температуры ковки, типа ковальной операции, стоимости материала штампа, количества необходимых ковок, теплообмена от заготовки к штампам и т.д. Нормальные материалы штампов — инструментальные и штамповочные стали.
Большинство инженерных металлов и сплавов можно ковать обычной закрытой ковкой. Включают углеродистые и легированные стали, инструментальные стали, нержавеющие, алюминиевые и медные сплавы, и некоторые титановые сплавы. Материалы, чувствительные к скорости деформации и температуре (магний, высоколегированные никелевые суперсплавы, рефрактарные сплавы и некоторые титановые сплавы) могут требовать более сложных ковальных процессов и/или специального оборудования для ковки в штамповках.
Другие ковальные процессы
Бесшовная кольцевая ковка (кольцевая прокатка)
Бесшовная кольцевая ковка обычно выполняется пробивкой отверстия в толстом круговом куске металла (создавая форму пончика), а затем прокаткой и выдавливанием (или в некоторых случаях ковкой) пончика в тонкое кольцо. Диаметры колец — от нескольких сантиметров до ~10 м.
Кольца, кованные бесшовным кольцевалильным процессом, могут весить от <1 кг до 150 т. По эксплуатационным свойствам нет равных кованым кольцам круглого сечения, используемым в энергетике, горном деле, авиации, внедорожной технике и других критических приложениях.
Конфигурации бесшовных колец могут быть плоскими (как шайба) или иметь более высокие вертикальные стенки (вокруг полого цилиндрического сечения). Высоты прокатанных колец — от нескольких см до >3 м. В зависимости от оборудования, соотношения толщины стенки к высоте колец обычно 1:16 до 16:1, хотя большие пропорции достигнуты специальной обработкой. Фактически, бесшовные трубы до 1200 мм диаметра и >6 м длины экструдируются на ковальных прессах.
Хотя базовые формы с прямоугольным сечением — норма, кольца со сложными функциональными сечениями можно ковать для удовлетворения практически любых проектных требований. Уместно названные, эти контурные прокатанные кольца могут производиться в тысячах различных форм с контурами на внутреннем и/или внешнем диаметрах. Ключевое преимущество контурных колец — значительное сокращение механических операций. Неудивительно, что кастомные контурные кольца могут привести к экономии за счет консолидации деталей. По сравнению с плоскими бесшовными кольцами, максимальные размеры (высота лица и НД) контурных прокатанных колец несколько ниже, но всё еще очень впечатляющи.
Высокая тангенциальная прочность и вязкость делают кованые кольца отлично подходящими для моментоустойчивых и давимоустойчивых компонентов: шестерен, опорных шатунов двигателей самолетов, подшипников колес, муфт, расстояжных втулок роторов, запечатанных дисков и корпусов, фланцев, сосудов под давлением и корпусов клапанов. Материалы: не только углеродистые и легированные стали, но и неферристые сплавы алюминия, меди, титана, никелевые сплавы.
Ковальные операции
Различные ковальные операции: вытяжка, свийдинг, заголовка, фуллеринг, ковальная сварка, выпрямление и закалка, кромание, гибка, резка и пробивка.
- Вытяжка — удлинение заготовки и уменьшение поперечного сечения. Силы действуют перпендикулярно продольной оси.
- Свийдинг — выполняется холодной ковкой. Изменение размеров заготовки силами штампа, приложенными к материалу.
- Заголовка (Upsetting) — увеличение поперечного сечения. Операция выполняется параллельно продольной оси. Обычно используется в производстве гайок и болтов.
- Фуллеринг — типичный процесс открытой ковки. Чаще используется как предварительный шаг для распределения материала заготовки перед дальнейшими ковальными операциями. Происходит, когда производственный процесс требует нескольких ковальных операций. Используются открытые штампы с выпуклыми поверхностями для деформации заготовки. Результат — металл вытекает из одной зоны в обе стороны.
- Ковальная сварка — увеличение длины соединением двух металлических кусков. Выполняется ударом молота или давлением при достижении ковальной температуры.
- Выпрямление и закалка (Flatting and setting down) — фуллеринг оставляет гофрированную поверхность. Даже после ковки в форму молотом следы молота остаются на верхней поверхности. Для удаления следов молота и гофрирования и получения гладкой поверхности используют выпрямитель или набор молотков. Процесс называется выпрямлением или закалкой.
- Кромание (Edging) — материал заготовки помещается между двумя штампами и ударяют по краю для получения требуемой формы. Часто первичная операция молоточной ковки.
- Гибка — очень распространенная ковальная операция. Дает изгиб металлическому прутку и пластине. Нужна, где кованые детали имеют изогнутые формы.
- Резка — с помощью молотов и долот можно резать прутки и пластины на два куска. Операция выполняется в горячем состоянии.
- Пробивка — отверстия делаются полым цилиндром. При давлении на цилиндрический штамп он движется вниз, пробивая отверстие в пластине.
Ковальное оборудование
Непрерывное развитие ковальной технологии требует глубокого и фундаментального понимания возможностей и характеристик оборудования. Оборудование влияет на процесс, так как влияет на скорость деформации, температурные условия и определяет производительность. Требования заданного ковального процесса должны быть совместимы с нагрузкой, энергией, временем и точностью данной ковальной машины.
Наиболее распространенный тип — молот и наковальня. Выбор зависит от размера и сложности детали, материала и требуемого качества. Молоты часто предпочитают для малых и средних партий из-за быстрой смены оснастки. Оборудование делится на два базовых типа: (i) машины с ограничением по работе (энергии), (ii) машины с ограничением по ходу.
Машины с ограничением по работе (энергии)
В этих машинах величина деформации за ход или удар ограничена доступной энергией или максимальной силой. Если емкость энергии или силы меньше нужной для деформации детали, требуется более одного хода или удара. К этой категории относятся: молоты, трение-винтовые прессы, гидравлические прессы.
Молоты
Молоты — наиболее распространенный тип машин. Часто предпочитают для малых и средних партий из-за быстрой настройки оснастки и низких накладных расходов. Также используются для удлиненных и разветвленных ковок, так как площади штампов могут обеспечиваться для большего числа предварительных штампов, требуемых для таких форм. Виды молотов:
- Гравитационные падающие молота — старейший тип ковального оборудования. Принцип: движущийся штамп поднимается подъемным механизмом и отпускается, падая на неподвижный штамп на наковальне. Величина деформации определяется потенциальной энергией движущегося штампа на макс. высоте. Потенциальная энергия преобразуется в кинетическую при падении и рассеивается в деформации заготовки. Различные подъемные механизмы: трение с досками, ленточные тормоза или ремни, или подъемный цилиндр на паре, сжатом воздухе или гидравлической жидкости. Доступны в диапазоне энергий удара 0,6–400 кН·м.
- Двухдействующие (силовые) молота — похожи на гравитационные: подъемный цилиндр поднимает движущийся уп, но мощность также приложена к нисходящему уп для увеличения энергозарядки. Энергетические рейтинги для похожих масс уп значительно выше, скорости сближения штампов тоже выше. Энергия от двухдействующих паровых, пневматических или гидравлических цилиндров. Диапазон 3–830 кН·м.
- Вертикальные контрударные молота — два уп почти равных масс приводятся двухдействующими цилиндрами навстречу друг другу и ударяют в центре машины. Больше энергии рассеивается в заготовке, чем в фундаменте и подгрунте по сравнению с однодействующими молотами. Очень высокие энергозарядки: 30–2000 кН·м.
- Горизонтальные контрударные молота (импактеры) — два барана приводятся двухдействующими цилиндрами. Нагретая заготовка позиционируется вертикально между штампами автоматическим транспортером. Типичный диапазон энергии 4–55 кН·м.
Винтовые прессы
В винтовых прессах верхний баран и штамп соединены с большой вертикальной гвинтом, вращаемой маховиком, так что баран может двигаться вверх-вниз относительно неподвижного штампа в станине машины. Баран имеет ограниченное количество энергии на ход, поэтому обычно используют множественные удары, как в молотах. Винтовые прессы доступны в рейтингах 63–6300 т.
Гидравлические прессы
Гидравлические прессы доступны в широком диапазоне размеров до крупнейших 50 000 т и более. Движущийся штамп на баране приводящемся большим гидравлическим цилиндром. Различные ходы, силы и скорости сближения доступны. В некоторых случаях оснащены вспомогательными горизонтально движущимися баранами, позволяющими ковать боковые впадины в некоторых деталях, хотя это делается не в большой степени.
Машины с ограничением по ходу
В этих машинах деформация фиксируется ходом машины. Если достаточной силы или энергии для операции нет, машина заклинивает и нужна более крупная машина. Механические прессы попадают в эту категорию, так как коленчатый механизм или эксцентрик определяют перемещение барана.
Механические прессы
Механические прессы относятся к классу станков, охватывающему широкий спектр типов. Первично механический пресс преобразует вращательную силу мотора в трансляционный вектор силы, выполняющий прессовку. Энергия в механическом прессе от мотора. Эти прессы обычно быстрее гидравлических или винтовых (фактически винтовой пресс тоже можно классифицировать как механический). В механическом прессе приложение силы варьируется и по скорости, и по величине на протяжении хода. При выполнении операции на механическом прессе правильный диапазон хода критичен. Используют коленчатый, шарнирно-коленный, шотландский жог или движущуюся клиновую механику для вертикального выдавливания между верхним движущимся штампом и нижним неподвижным.
Дефекты ковки
В процессе ковки возможны дефекты. При горячей ковке частые дефекты: горячая ломкость, сдвиговые полосы, пограничная кавитация зерен. При холодной ковке: поверхностные трещины, сдвиговые полосы, центральный разрыв. Общие дефекты при ковальных операциях: (i) неполное заполнение штампа, (ii) смещение штампов, (iii) ковальные заусенцы (laps), (iv) неполное проникновение ковки, (v) микроструктурные различия, вызывающие яркое вариацию свойств, (vi) горячая ломкость из-за высокой серы в стали и никеле, (vii) ямчатая поверхность, так как оксидный накал при высоких температурах прилипает к штампам, (viii) изгиб при заголовке из-за высоких компрессионных напряжений, (ix) поверхностные трещины из-за температурной разницы между поверхностью и центром или чрезмерной обработки поверхности при слишком низкой температуре, (x) микротрещины из-за остаточных напряжений. Также могут возникать: (i) холодной заусенец (cold shut), (ii) смещение штампа (die shift), (iii) неправильный поток зерен, (iv) плаки (flakes), (v) ямы от накала (scale pits), (vi) трещины на заусенце.
- Холодной заусенец (Cold shut) — из-за неполной сварки. Две поверхности заготовки касаются друг друга. Главная причина: чрезмерное охлаждение, острые углы, высокое трение. Для избежания увеличивают радиус скругления на штампе.
- Смещение штампа (Die shift) — из-за несоосности половин штампа. Для улучшения форм штампы делают в двух половинах. Для избежания: правильно выровнять половины и сделать половинчатые пазы на верхней и нижней стороне штампа. При совпадении пазов на обеих сторонах достигается правильная форма.
- Незаполненный участок — текучий металл не заполняет штамповую полость полностью. Причина: неверный дизайн штампа, плохой нагрев, недостаточное сырье.
- Ямы от накала (Scale pits) — из-за неправильной очистки наружной поверхности ковки. Накал и оксиды вкоренятся в готовую поверхность.
- Неправильный поток зерен — из-за неверного дизайна штампа, из-за которого текучий материал не течет вниз. Для избежания важен правильный дизайн штампа.
- Плаки (Flakes) — внутренние расхождения в структуре. Главная причина: неправильное охлаждение. Для избежания соблюдать правильные режимы охлаждения.
- Остаточные напряжения — из-за неправильного охлаждения и неравномерной деформации ковки. Для избежания: медленное охлаждение в печи или под золой за период времени.
- Поверхностные трещины — из-за низких температур и чрезмерной обработки. Для избежания использовать подходящие температуры ковки.
- Неполная ковка — ковка происходит только на поверхностях, не разрушая внутреннюю структуру. Для избежания предпочтительны легкие молотобойные удары.
- Трещины на заусенце — из-за недостаточной толщины заусенца. Для избежания увеличить толщину заусенца.
Производственный процесс
- Рефрактарные металлы и сплавы: незаменимые высокотемпературные материалы для авиации
- Проектирование процессных воркфлоу: гармонизация человеческого таланта и роботизированной автоматизации
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Передовые технологии повышения эффективности процесса агломерации железоруд
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Полное руководство по производству формовых огнеупоров
- Процесс CLU для производства нержавеющей стали: эффективное удаление углерода и легирование