



Процессы литья металлов: от расплава к готовым деталям
Литье металлов — процесс производства материалов из металлов. Это формовочный процесс для горячих жидких металлов. Это самый простой, наиболее прямой путь к детали, близкой к нетто-форме, и часто наименее затратный. Процесс, при котором жидкий металл заливается в форму, содержащую полость желаемой формы, а затем остывает и твердеет. Отвердевшая деталь также называется отливкой, которая извлекается из формы для завершения процесса. Литье очень часто используется для изготовления сложных форм, которые трудно или неэкономично сделать другими методами.
Процессы литья металлов (рис. 1) имеют два основных подразделения: (i) литье в неисчерпаемые (многоразовые) формы и (ii) литье в исчерпаемые (одноразовые) формы. Далее классификация идет по материалу формы (песок или металл) и способу заливки (гравитация, вакуум, низкое давление).
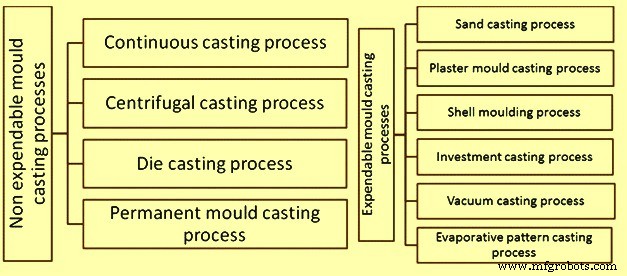
Процессы литья в неисчерпаемые формы
Литье в неисчерпаемые формы — процесс, в котором форму не нужно переделывать после каждого производственного цикла. Включает минимум 4 различных процесса: (i) непрерывное литье, (ii) центробежное литье, (iii) литье под давлением (дай-кастинг), (iv) литье в металлические кокильные формы. Эта форма литья также обеспечивает улучшенную повторяемость деталей и выдает отливки, близкие к нетто-форме.
Процесс непрерывного литья
Непрерывное литье металлов можно определить как уточненный процесс литья для непрерывного высокообъемного производства металлических форм с постоянным сечением. В процессе жидкий металл заливается в водохлаждаемую открытую медную кокиль. Это позволяет сформировать твердую оболочку металла над «все еще жидким» центром. Жидкий металл постепенно твердеет от поверхности к центру. После начального затвердевания струп (strand), как его часто называют, непрерывно извлекается из кокильи. Заданная длина струпа отрезается механическими ножницами или передвижными кислородно-топливными резаками и переводится на дальнейшие формовочные процессы или во временное хранение. Размеры отливок: плита, тонкая плита, полоса, блум или блूम (billet). Непрерывное литье обычно используется там, где требуется непрерывное производство стандартного продукта и повышенное качество конечного продукта. Широко используется за свою рентабельность. Металлы для непрерывного литья: сталь, алюминий, медь, свинец.
Процесс центробежного литья
Центробежное литье изобрел Альфред Крупп, использовав его для производства стальных ободов железнодорожных колес в 1852 г. В этом процессе жидкий металл заливается в форму и твердеет, пока форма вращается. Металл заливается в центр формы на оси вращения. Под действием центробежной силы жидкий металл выбрасывается к периферии.
Центробежное литье использует постоянную форму, непрерывно вращающуюся вокруг своей оси на высоких скоростях 300–3000 об/мин при заливке жидкого металла. Центробежные силы заставляют металл выбрасываться к внутренней поверхности стенок формы, где он затвердевает после охлаждения. Детали, отлитые этим методом, имеют мелкозернистую микроструктуру к внешнему диаметру из-за закаливающего эффекта на поверхности формы. Мелкозернистая микроструктура внешней поверхности делает отливку устойчивой к атмосферной коррозии, поэтому метод использовался для производства труб. Поскольку металл тяжелее примесей, большинство примесей и неметаллических включений сосредоточены у внутреннего диаметра и могут быть удалены механической обработкой. Качество поверхности по внутреннему диаметру также намного хуже, чем по внешней.
Центробежные литейные машины могут быть с горизонтальной или вертикальной осью. Горизонтальные предпочтительны для длинных тонких цилиндров, вертикальные — для колец. При центробежном литье затвердевание идет от наружи внутрь. Этот аспект используется для направленного затвердевания отливки, обеспечивая полезные металлургические свойства. Иногда внутренние и внешние слои отбрасывают и используют только промежуточный столбиковый участок.
Процесс литья под давлением (дай-кастинг)
Литье под давлением — процесс литья металлов, характеризующийся прессованием жидкого металла под высоким давлением в формовочную полость. Полость создается двумя закаленными штампами из инструментальной стали. Штампы механически обработаны в форму и работают аналогично формовочной форме при впрыске. Большинство дай-кастингов изготавливают из цинка, меди, алюминия, магния, свинца, певтера (сплав олова, меди и сурьмы) и оловянных сплавов. Литье под давлением ферристых металлов также возможно.
В зависимости от типа металла/сплава используют либо горячокамерную, либо холоднокамерную машину. В горячокамерном процессе (для цинковых сплавов и магния) камера давления, соединенная с формовочной полостью, постоянно заполнена жидким металлом. Базовый цикл: (i) форма закрыта, гусиная шейка заполнена жидким металлом, (ii) плунжер выдавливает металл через проход гусиной шейки и форсунку в полость, где металл удерживается под давлением до затвердевания, (iii) форма открывается, сердечники, если есть, отводятся, отливка остается в выталкивающем штампе, плунжер возвращается, затягивая металл обратно через форсунку и гусиную шейку, (iv) выталкивающие пינים выталкивают отливку из выталкивающего штампа. Когда плунжер открывает входное отверстие, жидкий металл снова заполняет камеру гусиной шейки. Горячокамерный процесс для металлов, которые (i) имеют низкие температуры плавления и (ii) не легируются с материалом штампа (сталью). Примеры: олово, цинк, свинец.
В холоднокамерном процессе жидкий металл вливается в холодную камеру каждый цикл. Рабочий цикл: (i) форма закрыта, жидкий металл вливается в цилиндр холодной камеры, (ii) плунжер выдавливает металл в полость, где он удерживается под высоким давлением до затвердевания, (iii) форма открывается, плунжер следует, выдавливая затвердевший шлаг из цилиндра, сердечники отводятся, (iv) выталкивающие пינים выталкивают отливку из выталкивающего штампа, плунжер возвращается в исходное положение. Этот процесс особенно полезен для металлов с высокой температурой плавления: алюминий, медь и её сплавы.
Большие капитальные затраты на литейное оборудование и металлические штампы ограничивают процесс высокообъемным производством. Изготовление деталей дай-кастингом относительно просто, включает только четыре основных шага, что держит приростовые затраты на единицу низкими. Особенно подходит для большого количества мелких и средних отливок. Благодаря этому дай-кастинг производит больше отливок, чем любой другой процесс литья.
Дай-кастинг имеет два варианта: (i) безпористое литье под давлением для устранения газовых пор, (ii) прямое впрыскное литье под давлением для цинковых отливок для снижения брака и повышения выходной полезной массы.
Метод дай-кастинга используется, где нужны более точные детали. Особенно подходит для приложений, где нужно много мелких и средних деталей с хорошей детализацией, тонкой поверхностью и размерной постоянством.
Полутвердое литье (SSM) — модифицированный процесс дай-кастинга, уменьшающий или устраняющий остаточную пористость, обычно присутствующую во многих дай-кастингах. Вместо жидкого металла как загрузочного материала SSM использует более вязкий корм — частично твердый и частично жидкий. Модифицированная дай-кастинг машина впрыскивает полутвердую суспензию в многоразовые закаленные стальные штампы. Высокая вязкость полутвердого металла вместе с контролируемыми условиями заполнения штампа обеспечивают заполнение штампа в не турбулентном режиме, поэтому вредная пористость может быть практически устранена. SSM отливки коммерчески используются преимущественно для алюминиевых и магниевых сплавов. Эти отливки могут быть термически обработаны до темперов T4, T5 или T6. Сочетание термообработки, быстрых скоростей охлаждения (от использования неоксидированных стальных штампов) и минимальной пористости дает отличные сочетания прочности и вязкости. Другие преимущества SSM: способность производить сложные формы, нетто-форму, герметичность, точные размерные допуски и способность лить тонкие стенки.
Процесс литья в постоянные кокильные формы
Литье в постоянные кокильные формы — процесс, использующий многоразовые формы (постоянные формы), обычно из металла. Самый частый процесс использует гравитацию для заполнения формы. Однако газовое давление или вакуум также используются. Вариация типичного гравитационного процесса, называемая литьем в слепой форме (slush casting), производит полые отливки. Обычные литейные металлы: алюминий, магний, медные сплавы. Другие материалы: олово, цинк, свинцовые сплавы. Железо и сталь также лить в графитовых кокильях. Постоянные формы, выдерживающие более одной заливки, все равно имеют ограниченный ресурс перед износом.
Здесь две половины формы из металла, обычно серый чугун, сталь или рефрактарные сплавы. Полость, включая впускную и литейную системы, механически вырезаны в половинах формы. Для полых деталей обычно используют постоянные сердечники (из металла) или песчано-связанные, в зависимости от того, можно ли извлечь сердечник без повреждения детали после литья. Поверхность формы покрывается глиной или другим твердым рефрактарным материалом для улучшения ресурса формы. Перед литьем поверхность покрывается спреем графита или силикатов, работающего как смазка. Это имеет две цели: (i) улучшает текучесть жидкого металла, (ii) позволяет извлечь отливку из формы легче. Процесс можно автоматизировать, обеспечивая высокую производительность. Также дает очень хорошие допуски и чистоту поверхности.
Формы для литья состоят из двух половин. Литейные формы обычно формируют из серого чугуна, так как у него лучшая устойчивость к термической усталости, но другие материалы: сталь, бронза, графит. Выбирают за устойчивость к эрозии и термической усталости. Обычно не очень сложные, так как форма не предлагает коллапсибильности для компенсации усадки. Вместо этого форму открывают сразу после затвердевания отливки, что предотвращает горячие трещины. Сердечники можно использовать, обычно из песка или металла. Форму нагревают перед первым циклом и используют непрерывно для поддержания максимально равномерной температуры в циклах. Это снижает термическую усталость, облегчает текучесть металла и помогает контролировать скорость охлаждения литейного металла. Вывод газов обычно через микротрещину между половинами формы, но если недостаточно — очень маленькие отверстия для вывода газов. Они достаточно малы, чтобы выпускать воздух, но не жидкий металл. Ризер также используется для компенсации усадки. Обычно ограничивает выход до <60%. Механические выталкиватели в виде пин используются, когда покрытий недостаточно для извлечения отливок. Пины размещают по всей форме и обычно оставляют маленькие круглые следы на отливке.
Четыре основных типа литья в постоянные кокильные формы: (i) гравитационное, (ii) слепой формы (slush), (iii) низкого давления, (iv) вакуумное.
Гравитационный процесс начинается с предварительного нагрева формы до 150–200 °C для облегчения течения и снижения термического повреждения отливки. Полость покрывается рефрактарным материалом или кокильной помадой, предотвращающей прилипание отливки и продлевающей ресурс формы. Устанавливают песочные или металлические сердечники и замыкают форму. Жидкий металл заливается в форму. вскоре после затвердевания форму открывают и удаляют отливку, чтобы снизить риск горячих трещин. Процесс начинается снова, но предварительный нагрев не требуется, так как тепло от предыдущей отливки достаточно, а рефрактарное покрытие обычно держится несколько заливок. Металл заливается при наименьшей практичной температуре для минимизации трещин и пористости.
Процесс литья в слепой форме (slush casting) — вариант литья в постоянные формы для создания полой отливки. Жидкий металл заливается в форму и остывает до образования оболочки материала в форме. Оставшийся жидкий металл выливается, оставляя полую оболочку. Полученная отливка имеет хорошую детализацию поверхности, но толщина стенки может варьироваться. Обычно для металлов с низкой температурой плавления. Использует меньше материала чем твердое литье, результат — легче и дешевле продукт. Полые фигурки обычно имеют маленькое отверстие, где выливали излишки. Аналогично, процесс «slush moulding» используется в автопроме для термопластиковых торпедок: жидкая смола заливается в горячую полую форму, вязкая кожа образуется, излишки сливаются, форма охлаждается, изделие извлекается.
Литье в постоянные формы под низким давлением использует газ под низким давлением, обычно 20–100 кПа, для выдавливания жидкого металла в полость формы. Давление приложено к вершине ванны жидкого металла, заставляя его подниматься по рефрактарной литейной трубе и наконец в дно формы. Литейная труба простирается до дна ковша, поэтому металл, выдавливаемый в форму, очень чист. Ризеры не требуются, потому что приложенное давление заставляет жидкий металл компенсировать усадку. Выход обычно >85%, так как нет ризера и металл в литейной трубе просто падает обратно в ковш для повторного использования.绝大多数 низкодавленийные кокильные отливки из алюминия и магния, некоторые — медных сплавов. Преимущества: очень мало турбулентности при заполнении формы из-за постоянного давления, минимизируя газовую пористость и образование шлака. Механические свойства ~на 5% лучше гравитационных кокильных отливок. Недостаток: циклы дольше гравитационных.
Вакуумное литье в постоянные формы сохраняет все преимущества низкодавленного литья, плюс растворенные газы в жидком металле минимизированы и чистота жидкого металла еще лучше. Процесс справляется с тонкостенными профилями и дает очень хорошую чистоту поверхности. Механические свойства обычно на 10–15% лучше гравитационных кокильных отливок.
Процессы литья в исчерпаемые формы
Литье в исчерпаемые формы — общая классификация, включающая песчаное, пластиковое, оболочковое (shell), гипсовое и инвестиционное (техника потерянного воска) литье. Этот метод подразумевает использование временных, неповторно используемых форм.
Процесс песчаного литья
Песчаное литье (sand moulded casting) — один из самых популярных и простых типов литья. Использует песок как материал формы. Используется веками. Песчаное литье позволяет мелкие партии, чем кокильное литье, и по низкой стоимости. Позволяет лить большинство металлов в зависимости от типа песка для форм. Песчаные отливки производят в специализированных мастерских — литейных цехах. >70% всех металлических отливок производятся песчаным литьем.
Песок для литья относительно дешев и достаточно рефрактарен даже для стальных отливок. Помимо песка, подходящий связующий (обычно глина) смешивается или присутствует с песком. Смесь увлажняют, обычно водой, иногда другими веществами, для развития прочности и пластичности глины и пригодности смеси к формовочению. Песок обычно содержится в системе рам или формовочных коробок. Формовочные полости и литейная система создаются уплотнением песка вокруг моделей, вырезанных прямо в песке.
Песчаное литье требует лид-тайм дней или даже недель для производства на высоких выходных темпах (1–20 шт/ч·форма) и беспрецедентно для производства крупных деталей. Зеленый (влажный) песок практически не имеет ограничения по массе детали, тогда как сухой песок имеет практический предел массы детали 2300–2700 кг. Мин. масса детали 0,075–0,1 кг. Песок связывают глинами, химическими связующими или полимеризованными маслами (как моторное масло). Песок можно перерабатывать много раз в большинстве операций и требует мало обслуживания.
Песчаное литье использует натуральный или синтетический песок (озерный песок), в основном рефрактарный материал — силица (SiO₂). Зерна песка должны быть достаточно малы для плотной упаковки и достаточно большими, чтобы газы, образующиеся при заливке металла, могли уходить через поры. Крупные формы используют зеленый песок (смесь песка, глины и воды). Песок можно повторно использовать, излишки металла отрезают и тоже перерабатывают. Типичная песчаная форма состоит из двух частей: верхняя — верхняя форма (cope), нижняя — нижняя форма (drag). Жидкий металл течет в зазор между двумя частями — формовочную полость. Геометрия полости создается деревянной моделью (pattern), форма которой (почти) идентична форме детали. Есть воронкообразная полость. Верх воронки — заливной кубок (pouring cup), трубчатая шея — литейная жила (sprue). Жидкий металл заливается в заливной кубок и течет по жиле. Впускные каналы (runners) — горизонтальные полые каналы, соединяющие низ жилы с формовочной полостью. Область, где впускной канал соединяется с полостью — впуск (gate). Дополнительные полости соединяются с верхней поверхностью формы. Излишки жидкого металла текут в эти полости — ризеры (risers). Они действуют как резервуары. При затвердевании металл усаживается, и лишний металл из ризеров течет обратно, избегая полостей в отливке. Вентиляции (vents) — узкие отверстия, соединяющие полость с атмосферой для выхода газов и воздуха. Сердечники (cores) устанавливают для создания внутренних поверхностей отливок. Необходимо, так как многие отливки имеют внутренние отверстия (полые детали) или другие полости в форме, недоступные напрямую от любой части формы. Сердечники делают выпеканием песка с связующим для удержания формы при манипуляции. Форму собирают: сердечник в полость нижней формы, затем верхнюю форму сверху. Собранная форма запирается. После литья песок стряхивают, сердечник извлекают и обычно ломают.
Процесс литья в гипсовые формы
Литье в гипсовые формы похоже на песчаное, но вместо песка используется гипс (CaSO₄). Гипс не чистый, а с добавками для улучшения зеленой прочности, сухой прочности, проницаемости и литейности. Например, тальк или MgO добавляют для предотвращения трещин и сокращения времени застывания. Известь и цемент ограничивают расширение при выпекании, стекловолокно повышает прочность. Песок можно использовать как наполнитель. Соотношение ингредиентов 70–80% гипс и 20–30% добавок.
Гипс — тонкий белый порошок, который при смешивании с водой получает глинаподобную консистенцию и может формироваться вокруг модели. Гипсовая форма можно доводить до очень хорошей чистоты поверхности и размерной точности. Однако он относительно мягок и недостаточно прочен при температуре >1200 °C, поэтому метод 주로 используется для литья из неферристых металлов: цинк, медь, алюминий, магний.
При литье в гипсовые формы: гипс смешивают, модель распыляют тонкой пленкой разделительного вещества для предотвращения прилипания гипса. Гипс вливают над моделью и блок трясут, чтобы гипс заполнил мелкие детали. Гипс застывает обычно за ~15 минут, затем модель удаляют. Форму выпекают при 120–260 °C для удаления лишней влаги. Высушенную форму собирают, предварительно нагревают и вливают металл. После затвердевания металла гипс ломают от отливки. Использованный гипс нельзя повторно использовать.
Поскольку гипс имеет более низкую теплопроводность, отливка остывает медленно, поэтому имеет более равномерную зернистую структуру (меньше искривлений, меньше остаточных напряжений).
Обычно форма готовится менее чем за неделю, после чего достигается темп производства 1–10 шт/ч·форма, с массами до 45 кг и до 30 г с очень хорошей чистотой поверхности и близкими допусками. Литье в гипсовые формы — недорогая альтернатива другим формовочным процессам для сложных деталей за счет низкой стоимости гипса и способности давать отливки близкие к нетто-форме.
Процесс оболочкового литья (Shell moulding)
Оболочковое литье (shell mould casting) — процесс литья в исчерпаемые формы, использующий смоло-покрытый песок для формирования формы. Оболочковое литье похоже на песчаное, но формовочная полость формируется закаленной «оболочкой» песка вместо фляги, заполненной песком. Песок мельче, чем для песчаного литья, и смешан с смолой, чтобы его можно было нагреть моделью и закалить в оболочку вокруг модели. Благодаря смоле и более мелкому песку дает гораздо более тонкую чистоту поверхности. Процесс легко автоматизируется и точнее песчаного литья. Идеален для сложных изделий малого и среднего размера, требующих более высокой точности. По сравнению с песчаным литьем: лучшая размерная точность, более высокая производительность, меньшие трудозатраты.
При оболочковом литье жидкий металл заливается в исчерпаемую форму. Форма — тонкостенная оболочка, созданная нанесением смеси песка и смолы вокруг модели. Модель — металлическая деталь в форме желаемой части, повторно используется для формирования множественных оболочечных форм. Повторно используемая модель позволяет более высокие темпы производства, а утилизируемые формы позволяют лить сложные геометрии. Требуются: металлическая модель, печь, смесь песка-смолы, сбросной ящик, жидкий металл.
Оболочковое литье позволяет использовать ферристые и неферристые металлы, чаще всего: чугун, углеродистая сталь, легированная сталь, нержавеющая сталь, алюминиевые сплавы, медные сплавы. Типичные детали: малого-среднего размера, требующие высокой точности — корпуса шестерен, головки блоков цилиндров, шатуны, рычаги.
Оболочковое литье дает лучшее качество поверхности и допуски. Процесс: изготовление 2-частной металлической модели (напр. алюминий или сталь), нагрев до 175–370 °C, покрытие смазкой (силиконовый спрей). Каждая нагретая полумодель покрывается смесью песка и термореактивной смолы/эпоксидного связующего. Связующий склеивает слой песка к модели, образуя оболочку. Процесс можно повторить для более толстой оболочки. Затем сборка выпекается для отверждения. Модели удаляют, две полуоболочки соединяют в форму. Металл вливают в форму. При затвердевании оболочка ломается для извлечения детали.
Инвестиционное литье (потерянный воск)
Инвестиционное литье также известно как литье по выплавляемым моделям. Процесс практикуется тысячелетиями, процесс потерянного воска — одна из старейших известных металлообрабатывающих техник. От 5000 лет назад, когда пчелиный воск формировал модель, до современных высокотехнологичных восков, рефрактарных материалов и специальных сплавов, отливки обеспечивают высококачественные компоненты с ключевыми преимуществами: точность, повторяемость, универсальность и целостность.
Инвестиционное литье названо так, потому что модель инвестируется (обволакивается) рефрактарным материалом. Восковые модели требуют экстремальной осторожности, они недостаточно прочны для выдержки сил при формообразовании. Одно преимущество — воск можно повторно использовать.
Этапы инвестиционного литья: (i) восковые модели производятся впрыском в формы, (ii) множественные модели собирают на центральный восковую жилу, (iii) оболочка строится погружением сборки в жидкую керамическую суспензию и затем в слой экстремально мелкого песка, может потребоваться несколько слоев, (iv) керамика сушится, воск выплавляется и керамика обжигается для сжигания всего воска, (v) оболочка заполняется жидким металлом гравитационной заливкой. При затвердевании детали, впускные, жила и заливной кубок становятся одним цельным отливком. Полая отливка можно сделать выливанием излишков металла до затвердевания, (vi) после затвердевания металла керамическая оболочка ломается вибрацией или гидроабразивом, (vii) детали отрезаются от жилы высокоскоростной трением пилой и дают небольшую доводку.
Процесс подходит для повторяемого производства нетто-формы компонентов из разнообразия металлов и высокопроизводительных сплавов. Хотя обычно для мелких отливок, процесс использовался для производства целых дверных рам самолетов, со стальными отливками до 300 кг и алюминиевыми до 30 кг. По сравнению с дай-кастингом или песчаным литьем, может быть дорогим. Однако компоненты, производимые инвестиционным литьем, могут включать сложные контуры, и в большинстве случаев отливки близки к нетто-форме, поэтому требуют мало или никакой доводки.
Вакуумное литье (контр-гравитационное)
Также называется контр-гравитационным литьем. Используется, когда зацепление воздуха проблема, есть сложные детали или подрезы, или материал армирован волокнами или проволокой. По сути тот же процесс, что инвестиционное литье, за исключением этапа заполнения формы (шаг v выше). В этом случае материал всасывается вверх в форму вакуумным насосом. Форма выглядит в инвертированном положении от обычного литья и опускается в колбу с жидким металлом. Одно преимущество: снятием давления на короткое время после заполнения формы не затвердевший металл можно вернуть в колбу. Это позволяет создавать полые отливки. Поскольку большинство тепла отводится от поверхности между формой и металлом, участок металла, ближайший к поверхности формы, всегда затвердевает первым. Твердый фронт движется внутрь полости. Таким образом, если жидкость сливается очень скоро после заполнения, можно получить очень тонкостенный полый объект.
Литье с испаряемой моделью (Evaporative pattern casting)
Литье с испаряемой моделью — процесс литья, использующий модель из материала, который испаряется при заливке жидкого металла в формовочную полость. Это означает, что нет необходимости удалять материал модели из формы перед литьем. Наиболее распространенный материал испаряемой модели — пено-полистирол. Два основных процесса: литье по выгораемой пене (lost foam) и полное формовочное литье (full mould).
Литье по выгораемой пене (lost foam casting) — тип процесса с испаряемой моделью, похожий на инвестиционное литье, но пена используется для модели вместо воска. Этот процесс использует низкую точку кипения пены для упрощения инвестиционного литья за счет устранения необходимости выплавлять воск из формы.
Полное формовочное литье (full mould casting) — процесс с испаряемой моделью, комбинирующий песчаное литье и lost foam. Использует расширенную пено-полистироловую модель, окруженную песком, как в песчаном литье. Металл заливается прямо в форму, испаряя пену при контакте.
Главное отличие: lost-foam использует несвязанный песок, а full-mould — связанный песок (или зеленый песок). Из-за малой разницы терминология сильно перекрывается. Много непатентованных терминов использовались для описания: бесформенное литье, испарительное пеноное литье, пено-парообразовательное литье, литье по потерянной модели, кастральный процесс, пено-полистирольное формовочное. Патентованные термины: Styro-cast, Foam cast, Replicast, Policast.
Производственный процесс
- Рефрактарные металлы и сплавы: незаменимые высокотемпературные материалы для авиации
- Оптимизация допусков модели для точных металлических отливок
- Топ-15 моделей для литья металлов, которые должен знать каждый технологи
- Распространённые дефекты литья в металлургии: причины и профилактика
- Мастерство литья алюминия: 5 проверенных техник для превосходных результатов
- Эффективное быстрое прототипирование для литья в песке — ускорение дизайна и валидации
- Обеспечение качества в производстве отливок: проверенные практики прослеживаемости
- Выбор правильного сплава Inconel для высокотемпературного литья в оболочках
- Премиальные решения литья в песок для промышленных применений
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель