



Проволока и пруток: процесс волочения стали — точное металлообработание
Волочение проволоки из стального прутка — процесс обработки металла давлением для уменьшения поперечного сечения прутка. Аналогично прутки волочат из стальных кругов больших диаметров. При волочении объем остается неизменным, поэтому длина волоченной проволоки или прутка увеличивается. Выполняется путем вытягивания проволоки/прутка через один или ряд волочильных штампов (фильер). В случае ряда штампов последующий штамп должен иметь меньший диаметр калибра, чем предыдущий. Волочение обычно выполняется в круглых сечениях при комнатной температуре, поэтому классифицируется как процесс холодной деформации. Однако может выполняться при повышенных температурах для крупных проволок для снижения усилий.
Процесс волочения наиболее часто используется для получения круглых сечений, но квадратные и другие формы также возможно волочить. Волочение прутка и проволоки — важный промышленный процесс, обеспечивающий коммерческие продукты. Продукты из прутка и проволоки охватывают очень широкий спектр применений: валы для передачи энергии, машиностроительные и строительные компоненты, заготовки для болтов и нитев, электропроводка, кабели, проволока для заборов, пруток для производства гвоздей, винтов, нитев, пружин и многих других. Волочение прутков из кругов используется для производства прутков для механической обработки, ковки и других процессов.
Преимущества волочения
Преимущества волочения в вышеуказанных применениях: (i) точный размерный контроль, (ii) хорошая чистота поверхности, (iii) улучшение механических свойств — прочности и твердости, (iv) пригодность к экономичному партийному или массовому производству.
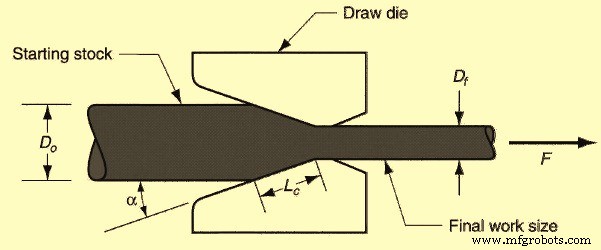
В процессе волочения поперечное сечение длинного прутка или проволоки уменьшается или меняется путем вытягивания (отсюда термин волочение) через штамп — волочильную фильеру. Вытягивание прутка через фильеру осуществляется путем приложения растягивающей силы к выходной стороне фильеры. Пластическое течение вызывается компрессионной силой, возникающей от реакции металла со штампом.
Таким образом, разница между волочением и экструзией: в экструзии материал проталкивается через штамп, а в волочении — вытягивается через него. Хотя наличие растягивающих напряжений в волочении очевидно, сжатие также играет значительную роль, так как стальной материал сжимается при прохождении через отверстие фильеры. По этой причине деформация при волочении иногда называют косвенным сжатием.
Основные технологические переменные волочения: относительное уменьшение поперечного сечения, угол штампа, трение на границе штамп-заготовка и скорость волочения. Угол штампа влияет на волочильное усилие и качество волоченого продукта.
Основное различие между волочением прутка и волочением проволоки — размер исходного материала. Прутковое волочение — термин для волочения прутков из стальных кругов, а волочение проволоки — для волочения проволоки из стальных прутков. Размеры проволоки до 0,03 мм возможны при волочении проволоки.
Скорости волочения для сталей обычно до 10 м/с для очень тонкой проволоки. При волочении относительное уменьшение сечения за проход до ~45%. Обычно, чем меньше начальное сечение, тем меньше уменьшение за проход. Тонкие проволоки обычно волочат при 15–25% уменьшения за проход, крупные размеры — 20–45% за проход. Легкое уменьшение (калибровочный проход) также можно дать на прутках для улучшения чистоты поверхности и размерной точности.
Волочение прутков из кругов обычно выполняется как однопроходная операция — круг вытягивается через одну фильеру. Поскольку исходный круг имеет большой диаметр, он в виде прямого цилиндрического куска, а не в катушке. Это ограничивает длину волоченого прутка. В отличие от этого, проволока волочится из прутков в катушках из нескольких сотен метров и проходит через серию фильер. Количество фильер обычно варьируется от 4 до 12.
Процессные характеристики волочения прутка/проволоки: (i) вытягивание прутка/проволоки через фильеру для уменьшения диаметра, (ii) волочение увеличивает длину при уменьшении диаметра, (iii) несколько фильер используются последовательно (тандем) для малого диаметра проволоки, (iv) свойства волоченой проволоки/прутка улучшаются за счет холодной деформации, (v) темперамент проволоки можно контролировать свийдингом, волочением и отжигом.
Поскольку волочение состоит в вытягивании прутка или проволоки через фильеру, оно приводит к удлинению материала вместе с уменьшением поперечного сечения. Вытягивающая сила ограничена прочностью стального материала. Если проволока/пруток тянут слишком сильно — материал рвется. Сила, необходимая для вытягивания через фильеру, определяется степенью уменьшения поперечного сечения. Чем больше уменьшение, тем больше сила. Максимально достижимое уменьшение диаметра ограничено пределом текучести волоченой стали.
Предел текучести зависит от состава стали и обычно уменьшение площади через фильеру в области 15–45%. Если нужно большее уменьшение, это делается волочением через серию фильер, каждая меньше предыдущей. Однако пластическая деформация, испытываемая стальным прутком/проволокой при прохождении через фильеру, склонна повышать твердость и снижать вязкость. Вязкость здесь — легкость, с которой сталь может деформироваться. Поскольку последовательное волочение делает труднее уменьшение сечения, часто необходимо выполнять отжиг между последовательными волочениями для облегчения деформации стали. С другой стороны, повышение временного сопротивления от волочения часто рассматривается как очень желаемое свойство материала.
Очень малые диаметры можно получить последовательными волочечными операциями через фильеры последовательно уменьшающихся диаметров. Отжиг перед каждой серией уменьшений позволяет большие проценты уменьшения. В процессе волочения стали отжиг также называется патентированием.
Волочение проволоки обычно выполняется в холодном состоянии, хотя есть случаи, когда стальной пруток/проволока волочится горячей для улучшения вязкости. Смазка фильеры необходима в холодном волочении для достижения хорошей чистоты поверхности и максимизации ресурса фильеры.
Волочение проволоки включает растяжение металла до требуемой формы, поэтому считается процессом деформации, а не удалением материала. Значительное преимущество волочения — очень малое количество отходов материала. Однако эту выгоду нужно взвешивать против высокой стоимости фильер и возможной необходимости отжига для противодействия деформационному упрочнению.
Процесс волочения показан на рис. 1. На рисунке «Do» — начальный диаметр прутка, «Df» — диаметр после волочения. «F» — приложенная сила. «Alpha» — угол фильеры, «Lc» — линия контакта.
Процент уменьшения площади (% r) задается уравнением: «% r = 100 × (Ao – Af)/Ao», где «Ao» — начальная площадь, «Af» — конечная площадь проволоки/прутка после волочения.
Процесс волочения: подготовка и выполнение
Перед самим волочением материал надлежащим образом подготавливают. Это включает три этапа: (i) отжиг, (ii) очистка, (iii) заострение (pointing). Цель отжига — повысить вязкость исходного материала для принятия деформации при волочении. Отжиг иногда нужен и между этапами непрерывного волочения. Очистка прутков/кругов требуется для предотвращения повреждения рабочей поверхности и фильеры. Включает удаление поверхностных загрязнений (накал, ржавчина) химическим децинкованием или песчаноугольной очисткой. В некоторых случаях после очистки выполняют предварительную смазку рабочей поверхности. Заострение включает уменьшение диаметра начального конца прутка/круга для вставки через фильеру для начала процесса. Обычно выполняется свийдингом, качением или точением. Заостренный конец хватается зажимными кулачками каретки или иным устройством для начала волочения.
При волочении нержавеющей стальной проволоки/прутка поверхность прутка/круга сначала исследуют. Это делается натяжным и твердостным испытанием и измерением диаметра. Поверхностная подготовка — децинкование в кислоте (ферритные и мартенситные стали) или щелочных растворах (аустенитные стали). Подготовленная кожа покрывают смазкой. Холодное волочение через алмазные или вольфрамокарбидные фильеры до достижения требуемого диаметра. Очистка масла/смазки, затем термическая обработка (отжиг ~1100 °C или плюс кожевая закалка).
Волочильное оборудование
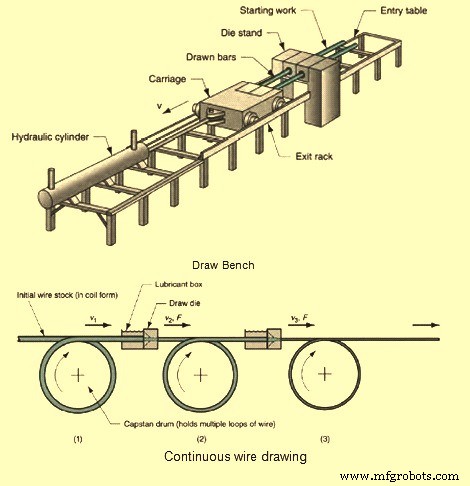
Волочение прутков больших диаметров выполняется на волочильных скамбах, состоящих из входного стола, штамповочного стойки (содержащей волочильную фильеру), каретки и выходного стеллажа. Каретка используется для вытягивания заготовки через фильеру. Привод гидравлическими цилиндрами или моторными цепями. Штамповочная стойка часто рассчитана на удержание более одной фильеры, чтобы несколько прутков можно было одновременно волочить через свои фильеры.
Волочение проволоки выполняется на непрерывных волочильных машинах, состоящих из множественных фильер, разделенных накопительными барабанами между фильерами. Каждый барабан, называемый капстаном или блоком, приводнический мотор для создания нужной вытягивающей силы для волочения проволоки через предыдущую фильеру. Также поддерживает умеренное натяжение на проволоке по мере перехода к следующей фильере в серии. Каждая фильера дает определенное уменьшение проволоки, так что желаемое общее уменьшение достигается серией. В зависимости от обрабатываемой стали и общего уменьшения, отжиг проволоки иногда требуется между группами фильер в серии.
Волочильная скамба для прутков и непрерывное волочение проволоки показаны на рис. 2.
Волочильные фильеры (штампы)
Терминология типичной фильеры для волочения прутка/проволоки показана на рис. 3. Типичная фильера имеет четыре характерные зоны: (i) входная, (ii) входной угол (подход), (iii) калибрующая поверхность (земля/land), (iv) задний сброд (back relief). Входная зона обычно колоколообразное горлышко, не контактирующее с заготовкой. Форма колокола вызывает повышение гидростатического давления и способствует потоку смазки в фильеру, предотвращая царапины волочимой заготовки и поверхностей фильеры. Зона подхода — где происходит волочение. Конусообразная с углом (половинным) обычно 6–20°. Правильный угол варьируется по материалу заготовки. Калибрующая поверхность (земля) определяет размер конечной волоченой проволоки/прутка. Создает трение на проволоке и удаляет поверхностные повреждения из-за износа фильеры, не меняя размеров. Наконец, задний сброд — выходная зона. Он имеет угол заднего сброда (половинный) ~30°. Задний сброд позволяет металлу слегка расшириться при выходе из фильеры и минимизирует абразивный износ при остановке волочения или дерегулировке фильеры.
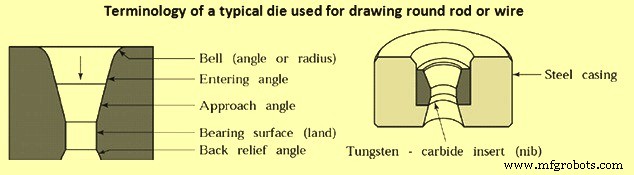
Филеры изготавливают из инструментальных сталей или твердых сплавов. Для горячего волочения используют литые стальные фильеры из-за высокой износостойкости при высоких температурах. Филеры для высокоскоростного волочения проволоки часто используют вставки из алмаза (синтетического и натурального) для изнашивающихся поверхностей. Твердые сплавы составлены из карбидов титана, вольфрама, никеля, молибдена, тантала. Твердые сплавы наиболее широко используются для фильер из-за превосходной прочности, вязкости и износостойкости. Алмазные фильеры для волочения тонкой проволоки диаметром 2 мкм–1,5 мм. Изготавливаются либо из монокристаллического алмаза, либо в поликристаллической форме с алмазными частицами в металлической матрице (компакты). Поликристаллический алмаз для волочильных фильер имеет больший ресурс, высокую устойчивость к износу, трещинам или заборам. И карбидные, и алмазные фильеры обычно используются как вставки или нибы, укрепленные в стальном корпусе.
Механика волочения проволоки
Деформация при волочении прутка/проволоки влияет ряд факторов: химизм стали, угол подхода, смазка, скорость волочения и уменьшение — самые значимые.
Хотя очевидно, что объем не теряется при деформации, это, фактически, очень полезная концепция, лежащая в основе анализа многих задач волочения. Одно из наиболее частых применений — определение скорости проволоки на разных стойках и необходимых скоростей капстанов. Просто: постоянство объема означает, что объемный расход проволоки, входящей в фильеру, должен быть равен исходящему. Поскольку поперечное сечение уменьшается при волочении, проволока должна увеличивать скорость для того же объемного расхода материала. Объемный расход определяется как поперечное сечение проволоки, умноженное на скорость проволоки.
В многоходовом волочении скорость проволоки, выходящей из каждой фильеры, должна увеличиваться, чтобы объемный расход потока металла был равен на всех фильерах. Поэтому капстаны с угловой скоростью, равной скорости выходящей проволоки, используются для вытягивания проволоки через фильеру после каждого уменьшения. Если этого не делать, проволока рвется из-за неравномерного натяжения между фильерами.
Диаметр проволоки увеличивается по мере износа фильеры в процессе волочения. Следовательно, на основе постоянства объема скорость проволоки снижается по мере увеличения размера фильеры. Если линейная скорость тянущего капстана согласована с размером проволоки новой фильеры, скорость капстана становится выше скорости проволоки по мере увеличения диаметра проволоки. Это повышенное кастанье создает высокие растягивающие напряжения на проволоке, часто ломая её. Поэтому капстаны в многоходовых волочильных установках проектируют так, чтобы проволока скользила на капстане по мере износа фильеры и снижения скорости проволоки. Скольжение облегчается ограничением количества витков на тянущем капстане и смачиванием поверхностей проволоки и капстана волочильной смазкой.
Хотя кажется, что силы и мощность при волочении можно проанализировать с помощью простого растяжения, условия деформации в проволоке на самом деле намного сложнее из-за компрессионных и сдвиговых сил, генерируемых поверхностью фильеры. Волочильное усилие представляет общую силу, которую нужно приложить к штамповому блоку для преодоления трения на поверхности фильеры и сопротивления деформируемого стального материала. Поскольку волочильное усилие передается неподдерживаемым материалом, оно должно быть ограничено для предотвращения пластической деформации вне фильеры. Таким образом, предел текучести волоченой проволоки представляет верхний предел допустимого волочильного напряжения. Принятая практика волочения обычно ограничивает волочильное напряжение 60% предела текучести волоченой проволоки. Волочильное напряжение находится делением волочильного усилия на поперечное сечение волоченой проволоки.
Хотя в общем виде работа или энергия, потребляемая на данной волочильной стойке, диктуется материалом и уменьшением, фактическое количество значительно выше на практике. Это связано с неэффективностями, существующими при деформации, которые в основном управляются углом подхода. Такие неэффективности не дают полезного вклада в уменьшение поперечного сечения и обычно служат только для увеличения энергозатрат и негативного влияния на качество проволоки/прутка. Общая работа, потребляемая на волочильной стойке, можно разделить на три компоненты: (i) полезная однородная работа для уменьшения сечения, (ii) работа на преодоление трения, (iii) избыточная (неоднородная) работа на изменение направления течения.
Однородная работа определяется уменьшением и существенно не зависит от угла подхода. Трение и избыточная работа, с другой стороны, тесно связаны с геометрией фильеры и имеют противоположный эффект при изменении угла подхода. В нормальных условиях волочения типичные потери: ~20% на трение и ~12% на избыточную работу.
Избыточная деформация и трение негативно влияют на свойства проволоки помимо увеличения энергозатрат. Последствие: механические свойства не однородны по сечению проволоки. Поскольку избыточные и трение деформации концентрируются у поверхности проволоки, более высокие уровни деформационного упрочнения возникают в поверхностных и подповерхностных слоях (аналогично калибровочному прокату) и выше, чем деформация от уменьшения сечения. Также избыточная деформация негативно влияет на вязкость.
Вязкость обратно связана с деформацией, поэтому избыточная деформация также ограничивает число проходов и максимальное уменьшение до отжига. Даже если это не приводит к проблемам при волочении, потеря вязкости может привести к разрывам в последующих формовочных процессах, таких как гибка и холодная обкатка.
Слои у поверхности проволоки/прутка обычно не только изменяют сечение, но также деформируются сдвигом из-за сопротивления поверхности фильеры. Даже для высокогладких поверхностей фильер и гидродинамической смазки определенное количество трения всегда присутствует. Трение доминирует при малых углах фильеры, где поверхностное сопротивление увеличивается из-за большей длины контакта в зоне подхода для данного уменьшения. Трение можно снизить увеличением угла подхода и, в меньшей степени, улучшением смазки или состояния поверхности фильеры. Хотя силы трения также связаны с нагрузкой на фильеру, обычно мало усилиев предпринимается для контроля трения ограничением уменьшения, так как это требует дополнительных стойок. Вместо этого обычная практика — оптимизировать угол подхода и эффективность смазки.
Когда проволока входит в зону подхода фильеры, материальные слои у поверхности претерпевают деформацию из-за уменьшения площади и меняют направление течения, то есть изгибаются для соответствия изменению направления от зоны подхода в зону калибровки фильеры. Избыточная деформация, как и трение, не распределяется равномерно по проволоке и обычно максимальна на поверхности с соответствующим повышением твердости. Избыточная деформация способствуется большими углами фильеры, так как материал дальше от оси претерпевает более резкое изменение направления, чем материал у оси, и испытывает более высокие уровни искажения. Избыточная деформация влияет на уровень остаточных напряжений в волоченой проволоке. По мере увеличения угла подхода градиент деформации между поверхностью и осевой линией также увеличивается. Это приводит к прогрессивно более высоким растягивающим напряжениям на поверхности и сжимающим — в сердцевине. Обратный эффект происходит при волочении, и центральные разрывы (centre bursts) могут развиваться из-за высоких растягивающих напряжений в сердцевине проволоки.
Выбор правильного угла фильеры критичен для успеха любой волочильной операции. Основываясь на том, что работа трения увеличивается с уменьшением угла фильеры, а избыточная работа — с увеличением угла, должен существовать оптимальный угол подхода. Оптимальный угол подхода минимизирует и трение, и избыточную работу, а следовательно, волочильное усилие. Помимо минимизации сил, оптимальный угол фильеры также обеспечивает улучшенное качество и чистоту поверхности.
Геометрия рабочей части (зоны подхода) фильеры — ключевой фактор в волочении. Эта геометрия может быть определена дельта-фактором — отношением дуги окружности, соединяющей середины граней фильеры, к длине контакта между проволокой/прутком и фильерой. Низкие значения дельты (малый полуугол или большее уменьшение площади) указывают на большие эффекты трения и поверхностного нагрева из-за более длинного контакта проволоки в зоне подхода. Высокие значения дельты (большой полуугол или меньшее уменьшение площади) указывают на повышенные уровни избыточной деформации и поверхностного упрочнения из-за чрезмерного изменения направления течения через фильеру. Большие дельты часто приводят к большей склонности к образованию пустот и центральных разрывов. Значения дельты 1,50 хорошо работают во многих коммерческих волочильных операциях, в то время как дельта-факторы >3,0 в общем следует избегать.
Филеры могут извлечь лишь небольшое количество тепла, поэтому должное внимание требуется межпроходному охлаждению, особенно на поздних стадиях уменьшений. Хотя часть тепла передается в фильеру, большинство остается в проволоке, и попытки использовать охлаждение фильеры для снижения температуры проволоки оказались в основном неудачными. Различные исследования эффективности охлаждения фильеры показали, что типичная фильера удаляет <5–20% тепла, генерируемого в проволоке. Это потому, что заданная площадь проволоки контактирует с поверхностью фильеры только тысячные доли секунды. Хотя фильера ожидается удалять минимальное тепло от проволоки, температуру корпуса фильеры нельзя игнорировать, и охлаждение корпуса часто необходимо. Это особенно верно при использовании карбидных вставок в стальном корпусе из-за большой разницы коэффициентов термического расширения.
Хорошее эмпирическое правило для повышения температуры за проход в сухом волочении (кроме первой фильеры): 60–80 °C для низкоуглеродистых сталей и 100–160 °C для высокоуглеродистых. При мокром волочении значения в два раза ниже. Три режима охлаждения проволоки: (i) прямое — вода/хладагент распыляется на проволоку, выходящую из фильеры, или на забирающий капстан, (ii) косвенное — вода/хладагент распыляется на корпус фильеры или циркулирует внутри корпуса или забирающего блока, (iii) воздушная струя — принудительный воздух обдувает проволоку на блоке или капстане.
Межпроходное охлаждение часто использует прямое водяное охлаждение проволоки, выходящей из фильеры, и использует остаточное тепло проволоки для удаления последней влаги испарением. Комбинация прямого охлаждения с внутренним охлаждением блока может снизить температуру проволоки ниже 120 °C — разумная входная температура для следующего уменьшения. Важно предотвращать окисление и загрязнение внутренних поверхностей блоков для поддержания хорошего теплообмена между горячей проволокой и охлаждающей водой. Эффективные средства охлаждения волоченой проволоки: (i) обеспечить вход проволоки в фильеру максимально холодной, (ii) избегать больших уменьшений, (iii) применять лучшую возможную смазку, (iv) рассмотреть использование обратной тяги (back pull), (v) увеличивать интервалы времени между уменьшениями, (vi) увеличивать число витков на блоке, (vii) увеличивать диаметр блока.
Две основные переменные, контролирующие ресурс фильеры — давление и температура. Давление на фильере при волочении намного ниже, чем в других процессах холодной формовки. Поэтому температура часто гораздо более критический фактор для контроля ресурса фильеры. Хотя кажется логичным, что износ происходит равномерно вдоль зоны подхода, на практике это не так. Максимальный износ (по объему потери) обычно в точке, где проволока/пруток впервые контактирует с фильерой. Там образуется глубокое кольцевое углубление, известное как «кольцо износа» (wear ring). Окольцование вызвано тем, что плоскость удара проволоки о фильеру осциллирует вокруг среднего положения из-за неравномерностей размера и вибрации проволоки. В результате узкая зона калибра фильеры подвергается циклической нагрузке с последующим подповерхностным отказом по усталости.
После развития кольца износа деформация может происходить до точки контакта в волочильной фильере. Это называется «выпучивание» (bulging) и результатом является заусенец или заголовка近表层 областей проволоки при контакте в месте кольца износа в фильере. Выпучивание в начальной точке контакта в горле фильеры ограничивает доступ смазки в фильеру и ускоряет износ фильеры. Меньшие количества износа происходят вдоль длины контакта зоны подхода, хотя здесь тоже износ неравномерен и часто приводит к овальному а не круглоому износовому поверхности.
Скольжение проволоки по рабочей зоне фильеры вызывает износ фильеры, поэтому износ зависит от площади поверхности проволоки, а следовательно от длины проволоки, прошедшей через фильеру. Часто ресурс фильеры измеряют массой волоченой проволоки или временем волочения. Однако такие меры нужно конвертировать в длину волоченой проволоки для фундаментального указания износа. Поэтому практическая мера ресурса фильеры — средняя длина волоченой проволоки на единицу увеличения диаметра фильеры. Как общее правило, стали с высоким пределом текучести более устойчивы к износу. Однако недавние исследования показали, что твердость фильеры не контролирует износ фильеры — увеличение твердости материала фильеры не приводит к существенному увеличению ресурса.
Дефекты волочения
Дефекты волоченой проволоки/прутка могут быть либо из-за дефектов исходного материала (шовы, щепки, трубки), либо вносимыми процессом деформации.
Типичные дефекты волоченой проволоки/прутка — центральные трещины. Дефект центрального разрыва (central burst) или трещины (cupping) возникает при малых углах фильеры при малых уменьшениях. Центральные трещины могут возникнуть в волоченых продуктах из-за больших углов фильеры, меньшего уменьшения за проход, трения и др. Другой основной тип дефекта волочения — швы (seams), продольные царапины или складки в материале. Швы могут раскрываться при последующих формовочных операциях (заголовка, обкатка, накатка резьбы, гибка прутка или проволоки) и вызывать серьезные проблемы контроля качества. Различные другие поверхностные дефекты (царапины, следы фильеры) также могут возникать из-за неправильного выбора процессных параметров, плохой смазки или плохого состояния фильеры.
Поскольку материалы, волоченные в процессе, претерпевают неравномерную деформацию, холодноволоченые продукты обычно имеют остаточные напряжения. При малых уменьшениях (всего несколько %) продольные поверхностные остаточные напряжения сжимающие (в то время как объем в растяжении), и усталостная стойкость улучшается. И наоборот, более крупные уменьшения индуцируют растягивающие поверхностные напряжения (объем в сжатии). Остаточные напряжения могут быть значительны в вызове коррозионно-напряженного трещинобразования детали со временем. Более того, они вызывают искривление компонента, если слой материала впоследствии удаляется, напр. раскаткой, механической обработкой или шлифовкой.
Прутки, недостаточно прямые (или поставляемые в катушках), можно выпрямить пропуском через систему валков, расположенных по разным осям.
Производственный процесс
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Серебряная пайка: процесс, материалы и применение
- Инструментальная сталь и штамповочный инструмент: прочность, износостойкость, производительность
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- Sinker EDM vs Wire EDM: ключевые различия и практические применения
- Тепловая обработка стали: закалка, отпуск, отжиг и нормализация для изготовления ножей
- Пошаговое руководство по сборке кабельных и проводных жгутов