



Продвинутая автоматизация и моделирование в непрерывной отливке стали
Автоматизация, приборостроение и моделирование непрерывной отливки стали
Процесс непрерывной отливки жидкой стали — это процесс, при котором жидкая сталь затвердевает в полуфабрикат (блюм, слит, балка-заготовка, круглый или плита) для последующей прокатки на прокатных станах. Базовая операция машины непрерывной отливки — преобразование жидкой стали заданного состава в струн заданной формы и размеров через группу операций, таких как зона первичного охлаждения, зона распылительного охлаждения, выпрямитель и др.
Процесс непрерывной отливки в основном состоит из: (i) ванны, расположенной над кристаллизатором, которая принимает жидкую сталь из сталелитейной ладжи и подает ее в кристаллизатор с регулируемой скоростью, (ii) зоны первичного охлаждения, состоящей из водохлаждаемого медного кристаллизатора, через который жидкая сталь подается из ванны для генерации затвердевшей внешней стальной оболочки достаточно прочной, чтобы поддерживать форму струны при прохождении в зону вторичного охлаждения, (iii) зоны вторичного охлаждения в сочетании с секцией сдерживания, расположенной под кристаллизатором, через которую стальная струнa (все еще в основном жидкая) проходит и опрыскивается водой или смесью воды и воздуха (воздушно-водяная эмульсия) для дальнейшего затвердевания стальной струны, (iv) секция для разгибания и выпрямления стальной струны, (v) резающая секция, состоящая из резательных горелок или механических ножниц для резки затвердевших стальных струн на требуемые длины для удаления, и (vi) выбежной роликовый стол к остывающим ложам или непосредственно в зону перемещения продукции.
Процесс непрерывной отливки стали — сложный технологический процесс, включающий вопросы теплопередачи, процесса кристаллизации жидкой стали, течения жидкой стали и фазовых переходов из жидкого в твердое состояние. Это влечет значительные трудности в создании оптимальной системы управления процесса, которая должна включать влияние всех физико-химических явлений, которые могут возникнуть в процессе непрерывной отливки жидкой стали. Из-за этого управление процессом непрерывной отливки является одной из самых сложных задач в процессе сталеплавки.
Физические явления в процессе непрерывной отливки
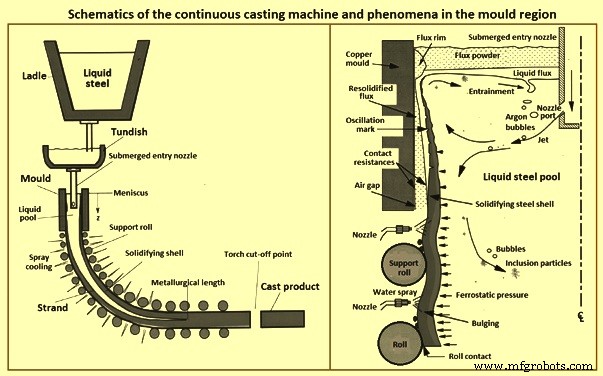
Процесс непрерывной отливки из-за своей сложности сопровождается несколькими физическими явлениями. Процесс кристаллизации жидкой стали в кристаллизаторе и после выхода из кристаллизатора в зоне вторичного охлаждения имеет большинство этих важных явлений. В зоне первичного охлаждения происходящие частичные процессы: (i) турбулентное течение жидкой стали через область сложной геометрии и погруженную вставочную дузу или обмуровку, вызванное конвекцией, (ii) теплопередача в области жидкой стали, (iii) теплопередача в кристаллизаторе между формирующейся оболочкой и стенкой кристаллизатора, (iv) тепловой поток через слой твердого и жидкого шлака, (v) формирование термических напряжений, (vi) усадка затвердевающей оболочки, связанная с переходами, происходящими в процессе кристаллизации стали, (vii) термический эффект, сопровождающий явление кристаллизации, (viii) механическое воздействие стенок кристаллизатора на затвердевающую струну, (ix) процесс формирования воздушного зазора между стенкой кристаллизатора и затвердевающей струной, и (x) формирование кристаллов в зоне кристаллизации, сопровождаемое эффектами сегрегации элементов.
Формирование дефектов поверхности происходит в зоне вторичного охлаждения. Процессы, происходящие в этой зоне: (i) теплопередача в области жидкого ядра (проводность и конвекция), (ii) теплопроводность в слое затвердевшей оболочки, (iii) термический эффект, сопровождающий явление кристаллизации, (iv) многостадийная теплопередача, результативная от охлаждения струны форсунковой системой, связанная с числом зон распыления и применяемым типом охлаждения, (v) усадка затвердевающей струны, связанная с переходами, происходящими в процессе кристаллизации стали, (vi) формирование индивидуальных зон кристаллизации (зона дендритных кристаллов и зона равноосевых кристаллов), и (vii) формирование напряжений, связанных с контактом роликов со струной, и возможность вздутия между роликами машины непрерывной отливки.
Драйверы автоматизации, приборостроения и моделирования
Существует несколько драйверов для автоматизации, приборостроения и моделирования непрерывной отливки стали. К ним относятся: увеличенные требования заказчиков к качеству, увеличенная конкуренция, более строгие экологические нормативы и увеличенные требования безопасности. Кроме того, общая производственная система на машине непрерывной отливки должна обеспечивать согласованность процесса с предыдущими и последующими единицами. Кроме того, система автоматизации процесса непрерывной отливки также должна выполнять существенные задачи, включающие производственное планирование и расписание, обеспечение качества и более традиционные функции диспетчерского контроля.
Управление процессом непрерывной отливки требует сложного приборостроения для полного контроля процесса кристаллизации струны. Система измерений машины непрерывной отливки предоставляет много процессной информации. Однако ключевая информация, такая как изменения толщины оболочки в отдельных точках машины и металлургическая длина (длина жидкого ядра), отсутствует. Следовательно, математические модели исключительно важны для системы управления процессом непрерывной отливки. Точность этих математических моделей позволяет использовать их для принятия технологических решений в процессе.
Система автоматизации и приборостроения вместе с математическими моделями улучшает и утверждает качество продуктов непрерывной отливки и снижает простои машины различными способами. Разработаны экспертные системы, включающие математические модели. Новые вызовы, вытекающие из постоянно растущих требований к качеству, а также новые идеи для решения различных хорошо известных проблем процесса непрерывной отливки привели к нескольким достижениям в автоматизации и контроле процесса.
Современные системы автоматизации для процесса непрерывной отливки используют несколько математических моделей для симуляции разных фаз процесса отливки. Входные данные для этих вычислений получаются в реальном времени специфическим транспортным адаптером от автоматизации 1-го уровня. Целевой параметр процесса отливки должен быть задан заданной производственной программой или оператором. Экспертная система используется для расчета оптимальных значений процесс-параметров, контроля производственного качества, запуска on-the-fly моделирования разных состояний технологического процесса и проверки настройки роликов и сегментов. Экспертная система является частью автоматизации 2-го уровня. Четкая программная архитектура и стабильная платформа middleware для передачи данных играют важную роль для успешного взаимодействия между разными системами автоматизации, экспертной системой и операторами.
HMI (человеко-машинный интерфейс) направляет операторов через производственный процесс. Взаимодействие операционного персонала ограничено качеством- и безопасностью-связанной деятельностью. Обзор важной информации представлен на главном дисплее, а детали могут быть легко доступны через обширный набор выделенных экранов. Экраны оператора отображаются на языке и единицах, понятных операционному персоналу. Вся система состоит из настраиваемого набора приложений, и пользователь может выбирать предопределенные тексты вместо их ввода. На рис. показана типичная система автоматизации процесса непрерывной отливки.
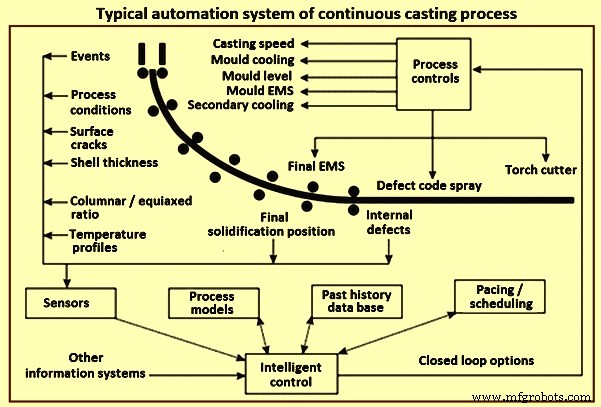
Иерархия системы автоматизации
При проектировании и разработке систем автоматизации и управления для технологических процессов в машине непрерывной отливки определяется следующая классификация уровней ответственности, требований и отклика автоматизированной системы.
Автоматизация 0-го уровня
Состоит из контроля отдельных единиц. Отдельные единицы в автоматизированной зоне контролируются с использованием подключенных датчиков, преобразователей, вращающихся преобразователей, приводов, контроллеров и цепей управления. Прямое ручное управление выполняется через единицу, приводы и блокировки, которые в свою очередь обрабатываются системой автоматизации 0-го уровня. Большинство механизмов безопасности также хранятся на этом уровне.
Автоматизация 1-го уровня
Контроль групп единиц через ПЛК (программируемый логический контроллер). Задачи, обрабатываемые системой автоматизации 1-го уровня, включают системы управления несколькими устройствами в одной автоматизированной зоне. Задачи контроля обычно выполняются модулями ПЛК и микроконтроллерами в реальном времени, с обеспеченным интервалом времени отклика системы 20–150 мс для ПЛК, и между 10–20 мс для микроконтроллеров (например, контроллеров движения). Из-за строгого ограничения времени отклика для этих систем сложные модели производственного процесса не могут быть реализованы, например, задачи, связанные с отслеживанием материала и планированием покрытия с использованием подвижных единиц, делегируются на другие уровни автоматизации.
Функции автоматизации 1-го уровня для машины непрерывной отливки обычно включают: (i) контроль барабана, тележки с манекеном и ванны, (ii) определение положения манекена, (iii) регулировку приводных роликов, (iv) регулировку ширины, коничности кристаллизатора и контроля уровня в кристаллизаторе, и (iv) регулировку воздуха и воды согласно выбранным уставкам в системах первичного и вторичного охлаждения.
Автоматизация 2-го уровня
Автоматизация 2-го уровня — для процессного контроля. Система автоматизации 2-го уровня играет решающую роль в определении эффективности и обеспечения качества производственного процесса. Система автоматизации 2-го уровня управляет и мониторит процесс отливки, используя инструкции и настройки, предопределенные операционным инженером или соответствующими стандартами. Кроме того, каждая инструкция отливки включает набор параметров оценки качества, указывающих лучшие условия для производства целевого качества продукта. Использование набора металлургических моделей означает, что процесс отливки может быть полностью автоматизирован, минимизируя необходимость во вводе или вмешательстве оператора. Процессная модель связывает все способности для достижения оптимизированной общей производительности.
Система автоматизации 2-го уровня отвечает за области: (i) обеспечение производственного качества, (ii) процессный контроль и передача команд и параметров системе автоматизации 1-го уровня, (iii) автоматизированный сбор производственных данных, (iv) симуляция и прогнозирование состояния системы с использованием интегрированных математических моделей технологического процесса, (v) отслеживание материала, (vi) оптимизация систем манипулирования материалом и планирования покрытия с использованием подвижного оборудования, и (vii) система предупреждений и указаний неисправностей, включая оценку производственных дефектов и установку времени.
Требования системы автоматизации 2-го уровня для процесса непрерывной отливки включают: (i) сбор и отображение процессных параметров при отливке, (ii) расчет 3D распределения температуры в струне, на поверхности струны и на краях, (iii) расчет роста оболочки струны, длины кристаллизации, усадки краев, накипи и других характеристик отливки, (iv) динамическое позиционирование системы вторичного охлаждения струны, (v) выполнение динамических регулировок сегментов (мягкая редукция), (vi) отслеживание изменений материала и позиции кристаллизации, и (vii) прием и передача вмешательств оператора.
Программы и модели, обычно включаемые в автоматизацию 2-го уровня: (i) контроль потока жидкой стали с упорным механизмом, (ii) контроль уровня в кристаллизаторе, (iii) контроль уровня порошка в кристаллизаторе, (iv) автоматический старт отливки, (v) система предотвращения пробоя кристаллизатора, (vi) мешалка кристаллизатора, струны и финальная мешалка, (vii) гидравлическая осцилляция кристаллизатора, (viii) тепловая модель отслеживания, (ix) оценка качества в реальном времени, (x) модель оптимизации резки, (xi) модель кристаллизации струны в реальном времени, (xii) онлайн/офлайн калькулятор кривых кристаллизации, (xiii) динамическая механическая мягкая редукция, (xiv) динамический контроль вторичного охлаждения, (xv) маркировочная машина отливного продукта, (xvi) оптическая система распознавания продукта, (xvii) анализ и симуляция процесса, (xviii) управление металлургическими данными, (xix) обнаружение производственных задержек, (xx) отслеживание срока службы оборудования, и (xxi) логистика манипулирования отливным продуктом, включая третичное охлаждение.
При реализации функций контроля автоматизации 2-го уровня для процесса непрерывной отливки используются сложные структуры данных для моделирования различных технических терминов для домена. Среди прочего, отображение предметной области с использованием планов распыления, воздушных планов, референсных температурных кривых, отливочных порошков, наборов данных параметров отливки, марок стали, химических референсных анализов, групп марок стали, трещин и пробных вырезов исследуется с разных сторон по отношению к типичным металлургическим проблемам. Более того, математические модели, механизмы контроля и пользовательские интерфейсы требуют упрощенного, стандартизированного описания процесса непрерывной отливки, в котором свойства реальных объектов, релевантные для расчета, четко определены, такие как направляющая струны, кристаллизатор, сегмент, ролик, распылительная форсунка, контур управления вторичным охлаждением и охлаждающие сегменты. Упомянутые термины могут быть легко описаны путем введения лаконичных, доменно-специфичных языков.
Задачи автоматизации 1-го или 2-го уровня в случае непрерывной отливки не всегда могут быть четко классифицированы. Выводы о размещении и распределении каждой индивидуальной задачи автоматизации определяются локализацией входных параметров и процессных данных, возможными временами отклика встроенной модели, необходимым объемом памяти и степенью автономии. Требования часто распределяются между двумя системами, такие как отслеживание материала, и некоторые даже дублируются, такие как блокировки безопасности. Обе системы имеют свои пользовательские интерфейсы, обычно спроектированные для соответствующих задач уровня автоматизации.
3-й уровень
Автоматизация 3-го уровня — для производственного планирования. Она занимается генерацией производственных планов, например, программы отливки, планирования работы и подготовки, или управления складом, и с планированием остановок, времени остановок и задач обслуживания.
Программная архитектура распределенной системы автоматизации 2-го уровня
Важное требование, которое должно быть выполнено системой автоматизации 2-го уровня — стабильная и безопасная коммуникация интегрированных математических моделей с системой контроля 1-го уровня, системой планирования 3-го уровня, подключенными базами данных и операционным персоналом машины непрерывной отливки. При проектировании и конфигурировании автоматизации 2-го уровня, разнообразие различных компонентов, их интерфейсы и подключенные источники данных важны, и поведенческая логика каждого отдельного компонента не должна быть недооценена.
Математические модели производственного процесса, интегрированные в систему автоматизации 2-го уровня, формируют ядро системы процессного контроля. Мониторя фактический статус процесса, модели могут непрерывно снабжаться актуальными значениями от системы автоматизации 1-го уровня. С другой стороны, данные также дополняются краткосрочными результатами планирования, и данными материалов и заказов от системы автоматизации 3-го уровня. Результаты расчетов и общий обзор производственного процесса отображаются на машине непрерывной отливки для операционного персонала на пользовательском интерфейсе. Любые необходимые вмешательства процессного контроля операционным персоналом могут быть выполнены с использованием как масок ввода системы автоматизации 1-го уровня, таких как настройки скорости, так и пользовательского интерфейса системы автоматизации 2-го уровня, таких как смена режима контроля (референсная температура и контроль по плану распыления).
Разнообразие архитектурных паттернов программного обеспечения используется для реализации таких систем, и они часто включают модели (мультиагентная архитектура), события и диспетчеры сообщений (событийно-ориентированная архитектура) и распределенные сервисы (сервис-ориентированная архитектура).
Приборостроение
Приборы использовались на машинах непрерывной отливки с ранних дней непрерывной отливки. Приборы используются на каждом основном компоненте машины непрерывной отливки между барабаном, или тележкой для ладжи, и выбежным роликовым столом для отливного продукта. Приборы широко используются на машинах непрерывной отливки для мониторинга переменных в ладже, ванне, кристаллизаторе, зоне вторичного охлаждения, зоне излучения и выбежном роликовом столе, как показано на рис. 2. Фактически, увеличенное использование приборов для измерения и контроля параметров отливки признано одним из основных вкладчиков в большие достижения в производительности и качестве машины непрерывной отливки.
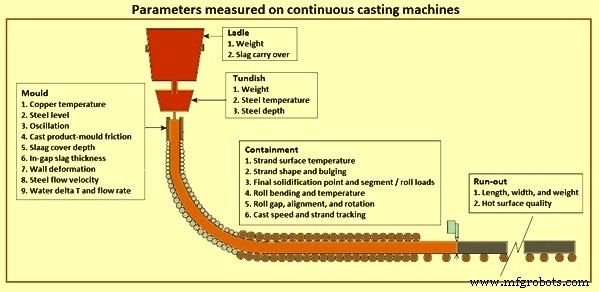
Приборы критически важны для любой системы контроля и автоматизации, и их вклад в достижение современных стандартов производительности и качества не может быть переоценен. Приборы — «глаза» системы контроля и автоматизации, и с современной технологией постоянное приборостроение доступно для системы процессного и качественного контроля, чтобы «видеть» наиболее важные переменные ладжи, ванны и кристаллизатора.
Основные функции приборов в процессе непрерывной отливки: (i) измерение параметров, используемых для контроля производительности механических и металлургических функций непрерывной отливки, (ii) назначение рейтинга качества для каждого отливного сечения, (iii) диагностика эксплуатационных и машинных проблем, (iv) развитие знаний, коррелирующих качество продукта и производительность с дизайном и эксплуатацией машины отливки.
Число и сложность приборов, используемых на машинах непрерывной отливки, быстро растут. Основные причины быстрого роста — постоянно растущие требования к более высокой производительности и качеству отливного продукта, и доступность современных онлайн цифровых компьютеров. Это особенно верно для машин плитной отливки, где требования к качеству и производительности наиболее строгие. Ранее акцент делался на приборостроении кристаллизатора, так как практики и параметры кристаллизатора имеют наибольшее влияние на качество продукта и производительность. Однако в последнее время значительный прогресс достигнут в разработке и применении приборостроения на ладже, ванне, секции сдерживания и выбежном роликовом столе машины отливки.
Учитывая опасную среду, найденную в камере распыления зоны вторичного охлаждения машины непрерывной отливки, неудивительно, что система контроля машины отливки часто «слепа» к изменениям в критических процессных переменных, таких как температура поверхности струны, в этой зоне. Приборостроение, используемое здесь, обычно временного характера и поэтому применяется на экспериментальной основе. Другие важные приборостроения включают те, используемые для измерения вздутия между роликами, толщины затвердевшей оболочки и трения кристаллизатор/струнa.
Моделирование процесса непрерывной отливки
Моделирование процесса непрерывной отливки стали — очень сложная задача, и может быть выполнена с использованием различных типов математических моделей. В настоящее время невозможно одновременно захватить все эффекты, происходящие в полном процессе непрерывной отливки, и представить их в виде единой комплексной числовой модели. Естественное разделение, применяемое в моделировании процесса непрерывной отливки, связано с попыткой идентифицировать возникающую проблему при реальной отливке жидкой стали, или фокусировкой на выбранном участке процесса для улучшения существующей технологии.
На ранней стадии решения проблем, правильный выбор типа модели и связанных возможностей для ее адаптации к классу решаемой проблемы был сложным вызовом. Теоретически, более сложная модель (то есть более «умная») может легко отвечать на вопросы о первичных технологических параметрах процесса отливки. Однако на практике встречается ряд ограничений. Гипотетически предполагая, что сложная модель верифицирована как правильная, в лучшем случае требуется ненужное увеличение вычислительного времени. Это результативность того, что модель вычисляет гораздо больше параметров, чем нужно для решения определенной проблемы. Вторая опасность, вызванная несинхронизацией сложности поставленной проблемы с «умом» используемого инструмента — проблема верификации параметров модели и их корреляции с процессными данными. Чем более теоретическая élaborация модели, тем больше параметров и выше риск появления не измеримых параметров. Последний комментарий касается проблемы стратегии приобретения знаний о значении требуемых параметров модели. Несколько лет опыта в моделировании процесса непрерывной отливки показывают, что лучший выбор — экспериментальное измерение всех измеримых параметров модели. Это можно проиллюстрировать параметрами в виде удельной теплоемкости отливной стали как функции температуры, теплопроводности для стали, вязкости и т.д.
Физическое моделирование
Физическое моделирование процесса непрерывной отливки, такое как использование воды для симуляции жидкой стали, дает значительное понимание поведения потока жидкой стали в процессе непрерывной отливки. Предыдущее понимание течения жидкости в процессе непрерывной отливки пришло в основном через эксперименты с использованием физических водных моделей. Эта техника — полезный способ тестирования и понимания эффектов новых конфигураций перед их внедрением в процесс. Полномасштабная модель имеет важное дополнительное преимущество — обеспечение обучения операторов и понимания.
Конструкция физической модели основана на удовлетворении определенных критериев подобия между моделью и реальным процессом путем согласования как геометрии, так и балансов сил, управляющих важными феноменами интереса. Для воспроизводства образа течения жидкой сталью водной моделью все отношения между доминирующими силами должны быть одинаковыми в обеих системах. Это обеспечивает, что отношения скоростей между моделью и стальным процессом одинаковы в каждой точке. Размер безразмерной группы указывает относительную важность двух сил. Очень малые или очень большие группы можно игнорировать, но все безразмерные группы промежуточного размера в процессе отливки должны быть согласованы в физической модели. Подходящий геометрический масштаб и жидкость должны быть выбраны для достижения этих совпадений.
К счастью, вода и сталь имеют очень похожие кинематические вязкости. Следовательно, числа Рейнольдса и Фруда могут быть согласованы одновременно построением полномасштабной водной модели. Удовлетворение этих двух критериев достаточно для достижения разумной точности в моделировании изотермических однофазных систем течения, таких как дуза непрерывной отливки и кристаллизатор, и это было сделано с большим успехом.
Полномасштабная модель имеет дополнительное преимущество легкого тестирования компонентов машины и обучения операторов. Фактически, водная модель любого геометрического масштаба производит разумные результаты для большинства систем течения, пока скорости в обеих системах достаточно высоки для производства полностью турбулентного течения и очень высоких чисел Рейнольдса. Поскольку течение через форсунки ванны и кристаллизатора гравитационно-движимое, число Фруда обычно удовлетворяется в любой водной модели этих систем, где гидравлические нагрузки и геометрии все масштабируются на одно и то же количество.
Физические модели иногда должны удовлетворять критерии теплового подобия. В физических моделях течения постоянного течения в ладжах и ваннах, например, термическая плавучесть велика относительно доминирующего инерциально-движимого течения, как указывает размер модифицированного числа Фруда, который поэтому должен быть сохранен одинаковым в модели, как в жидкой стальной системе. В ладжах, где скорости трудно оценить, удобно исследовать квадрат числа Рейнольдса, деленный на модифицированное число Фруда, которое называется числом Гра쇼фа. Инерция доминирует в кристаллизаторе, поэтому термическая плавучесть может быть проигнорирована там. Относительная величина термических сил плавучести может быть согласована в полномасштабной горячей водной модели. Это не легко, однако, так как явления, управляющие тепловыми потерями, зависят от свойств, таких как теплопроводность жидкости и удельная теплоемкость и теплопроводность стенки сосуда, которые различаются в модели и стальном сосуде. В других системах, таких как те, включающие низкие скорости, переходные процессы или кристаллизацию, одновременное удовлетворение нескольких других критериев подобия, важных для теплопередачи, практически невозможно.
Сложность процесса непрерывной отливки и явления, управляющие им, как показано на рис. 3, делают трудным наличие физической модели. Однако с возрастающей мощностью компьютерного железа и ПО математическое моделирование стало важным инструментом для контроля всех аспектов процесса непрерывной отливки.
Вычислительное или математическое моделирование
В настоящее время снижение вычислительных затрат и возрастающая мощность коммерческих пакетов моделирования упростили применение математических моделей как дополнительного инструмента для понимания сложных этапов материаловедческого процесса непрерывной отливки жидкой стали. Вычислительные модели имеют преимущество легкого расширения на другие явления, такие как теплопередача, движение частиц и двухфазное течение, что трудно с изотермическими водными моделями. Вычислительные модели также способны на более верное представление условий течения, испытываемых жидкой сталью. Например, нет необходимости в физическом дне, который мешает течению, выходящему из водной модели струны, и присутствие движущейся затвердевающей оболочки может быть учтено.
Математические модели теперь могут симулировать большинство явлений, важных для процесса непрерывной отливки. К ним относятся: (i) полностью турбулентное, переходное движение жидкости в сложной геометрии (входная форсунка и жидкий бассейн струны), влияемое аргоновыми газовыми пузырьками, термическими и солютационными плавучестями, (ii) термодинамические реакции внутри и между фазами порошка и стали, (iii) течение и теплоперенос внутри жидких и твердых слоев флюса, плавающих на верхней поверхности стали, (iv) динамическое движение свободных жидких поверхностей и границ, включая эффекты поверхностного натяжения, осцилляции и гравитационных волн, и течения в нескольких фазах, (v) перенос перегрева через турбулентную жидкую сталь, (vi) перенос растворенного вещества (включая перемешивание при смене марки), (vii) перенос сложно-геометрических включений через жидкость, включая эффекты плавучести, турбулентных взаимодействий и возможного захвата включений на стенках дузы, газовых пузырьках, затвердевающих стальных стенках и верхней поверхности, (viii) термические, гидравлические и механические взаимодействия в области менускуса между затвердевающим менускусом, твердым краем шлака, инфильтрующим жидким флюсом, жидкой сталью, порошковыми слоями и частицами включений, (ix) теплоперенос через затвердевающую стальную оболочку, границу между оболочкой и кристаллизатором (содержащую слои порошка и растущие воздушные зазоры) и медным кристаллизатором, (x) массоперенос порошка вниз по зазору между оболочкой и кристаллизатором, (xi) искажение и износ стенок кристаллизатора и опорных роликов, (xii) нуклеация твердых кристаллов, как в расплаве, так и против стенок кристаллизатора, (xiii) кристаллизация стальной оболочки, включая рост дендритов, зерен и микроструктуры, фазовые превращения, формирование выделений и микросегрегацию, (xiv) усадку затвердевающей стальной оболочки из-за термического сжатия, фазовых превращений и внутренних напряжений, (xv) генерацию напряжений внутри затвердевающей стальной оболочки из-за внешних сил (трение кристаллизатора, вздутие между опорными роликами, вытягивание и гравитация), (xvi) термические деформации, ползучесть и пластичность (варьирующиеся с температурой, маркой и скоростью охлаждения), (xvii) формирование трещин, и (xviii) связанную сегрегацию, как на микроскопическом, так и на макроскопическом масштабах.
Поразительная сложность процесса непрерывной отливки делает невозможным моделирование всех этих явлений сразу. Следовательно, необходимо делать разумные допущения и разъединять или пренебрегать менее важными явлениями. Количественное моделирование требует включения всех явлений, влияющих на конкретную проблему интереса. Следовательно, каждой модели нужна конкретная цель. После выбора управляющих уравнений, они обычно дискретизируются и решаются методами конечных разностей или конечных элементов. Важно, чтобы проводилась адекватная числовая валидация.
Числовые ошибки обычно возникают от слишком грубого вычислительного домена или неполной сходимости при решении нелинейных уравнений. Решение известной тестовой проблемы и проведение исследований уточнения сетки для достижения решений, независимых от сетки, — важные способы помочь валидировать модель. Наконец, модель должна быть проверена против экспериментальных измерений как на лабораторном, так и на заводском масштабах, прежде чем ей можно доверять для количественных предсказаний реального процесса для параметрического исследования.
Финальный тест модели — могут ли результаты быть внедрены и достигнуты улучшения, такие как избегание дефектов в сталепродукте. Заводские испытания в конечном счете нужны для этой реализации. Испытания должны проводиться на основе инсайтов, поставляемых из всех доступных источников, включая физические модели, математические модели, литературу и предыдущий опыт. По мере того как вычислительная мощность продолжает продвигать возможности инструментов численного моделирования, моделирование играет возрастающую роль в будущих достижениях высокотехнологичного процесса непрерывной отливки. Моделирование может дополнять традиционные исследовательские методы в генерации и квантовании понимания, необходимого для улучшения любого аспекта процесса. Области, где продвинутое вычислительное моделирование играет решающую роль в будущих улучшениях, включают: (i) симуляцию переходного течения, (ii) поведение флюса кристаллизатора, (iii) дизайн коничности, (iv) онлайн предсказание и контроль качества, особенно для новых проблем и процессов, таких как высокоскоростная блюмная отливка, тонкоплитная отливка и ленточная отливка.
Будущие достижения в процессе непрерывной отливки не придут от моделей, экспериментов или заводских испытаний. Они придут от идей, сгенерированных людьми, понимающими процесс и проблемы. Это понимание укоренено в знаниях, которые могут быть подтверждены, углублены и количественно определены инструментами, включающими вычислительные модели. По мере того как вычислительные инструменты продолжают улучшаться, их важность растет в исполнении этой важной роли, ведущей к будущим прогрессам процесса.
Предполагаемая вычислительная цель и требуемая точность должны быть ключевыми в выборе модели. В нескольких случаях желаемая информация — знание металлургической длины струны и динамики изменений толщины оболочки. Это происходит при определении места для выполнения так называемой операции мягкой редукции. Как может случиться, когда скорость отливки струны должна быть изменена, нужна процедура, позволяющая определить новую интенсивность охлаждения. Проблема вроде этой не требует ответа на ряд вопросов, связанных с напряжениями в струне, сформированной структурой или потенциальными дефектами отливки струны. Таким образом, понятно, что модель естественно упрощается до формы, которая все еще предоставляет достоверный ответ на вопросы, требующие решения.
Важные модели в автоматизации и контроле непрерывной отливки
Некоторые из важных моделей, используемых в автоматизации и контроле процесса непрерывной отливки, приведены ниже. Модели обычно включаются на уровне автоматизации 2-го уровня.
Динамический контроль вторичного охлаждения
В динамическом контроле вторичного охлаждения есть третье измерение. Настройка модели поднимает точность и возможности контроля на следующее измерение, позволяя полностью новые философии для вторичного охлаждения и мягкой редукции. При настройке системы вторичного охлаждения необходимо учесть все известные параметры, имеющие известное влияние на расчет 3-мерного температурного профиля струны. Все разные типы форсунок измеряются на стенде испытаний форсунок для оценки распределения распыляемой воды. Эта производная информация вводится в систему обслуживания и настройки (MSS) 3D модели. Визуализированное распределение распыления можно увидеть в системе обслуживания.
Точные позиции форсунок в зонах охлаждения вводятся, и распределение распыления одной зоны можно увидеть в MSS. Теплоудаление зоны охлаждения рассчитывается с учетом теплоудаления распыляемой воды, роликов и теплового излучения. MSS позволяет настроить все охлаждения-релевантные настройки таким образом, что распределение распыляемой воды в зонах охлаждения и применение практик охлаждения оптимизированы для машин непрерывной отливки. Металлургическое ноу-хау может быть легко включено в настройку автоматизации. Встроенная офлайн система симуляции позволяет комплексное тестирование новых настроек параметров перед применением в производственном процессе.
Система автоматизации 2-го уровня для вторичного охлаждения предоставляет математическую модель для расчета температур на поверхности струны и внутри струны как функции плана распыления, точек интерполяции в референсной температурной кривой или в отношении временных изменений количества распыляемой воды по всей машине. Система динамического контроля вторичного охлаждения может обрабатывать три режима контроля: (i) температурный контроль, (ii) возраст струны, и (iii) контроль по плану распыления.
В режиме температурного контроля система динамического контроля вторичного охлаждения вычисляет объемы воды для вторичного охлаждения струны, необходимые для поддержания заданной референсной температуры на поверхности струны. Режим возраста струны — один из способов контроля процесса вторичного охлаждения, учитывающий изменение параметров за заданный период времени. С режимом контроля по плану распыления создается план распыления для вторичного охлаждения, где предустановленные объемы распыляемой воды соответствуют определенной скорости отливки. По мере вступления в силу изменения скорости отливки, объемы распыляемой воды также немедленно модифицируются, и результирующие температуры на поверхности струны отображаются оператору машины непрерывной отливки. Если используются температурные сканеры на заводе, система динамического контроля вторичного охлаждения способна адаптироваться к значениям, поставляемым сканерами, так что коэффициенты расчета температурного поля струны могут быть адаптированы к измеренным значениям.
Динамическая 3D система вторичного охлаждения
Первое поколение динамического решения характеризовалось двумерным расчетом температуры центра струны. Углы струны в значительной степени игнорировались процессной моделью. Непрерывные улучшения в производительности компьютеров теперь сделали возможным расчет температуры в любой точке во всей струне в реальном времени, в полном трехмерном режиме и в достаточно тонкой дискретизации, дающей очень детальные температурные профили, как для поверхности струны, так и для центра струны.
Модель основана на явном конечном-объемном приближении, решающем уравнение теплопередачи и учитывающем температурно-зависимые свойства материала, такие как плотность, а также позиционно-специфическую толщину и ширину отливного продукта. Динамическая 3D система вторичного охлаждения точно оценивает теплоперенос от поверхности отливного продукта, результативный из излучения, теплопередачи к роликам, естественной конвекции и распыляемой воды. Кроме того, динамическая 3D система вторичного охлаждения может применяться как для распылительного охлаждения, так и для воздушно-пулеметного охлаждения и учитывает образец распределения распыления форсунок и фактическую температуру распыляемой воды. Это обеспечивает точное предсказание теплопередачи распылительного охлаждения до температур ниже 700 °C, когда исчезает феномен Лейденфроста. Результат — еще более точное определение профиля температуры поверхности струны и конечной точки кристаллизации струны.
Основываясь на точных расчетах температуры, динамическая 3D система вторичного охлаждения позволяет задавать желаемую температуру поверхности не только вдоль длины струны, но и поперек ширины струны. Даже индивидуальный контроль расхода воды и позиционирования каждой охлаждающей форсунки возможен. Контрольные алгоритмы динамической 3D системы вторичного охлаждения вычисляют уставки расхода воды для достижения целевых значений температуры поверхности струны. Результаты измерений пирометром показывают отличное соответствие между расчетным и измеренным поперечным температурным профилем струны.
Применение динамической 3D системы вторичного охлаждения позволяет вводить полностью новые философии настройки практик охлаждения для предстоящих вызовов в непрерывной отливке. Комбинация с подвижными распылительными форсунками (3D распыление) дает беспрецедентные результаты качества.
Продвинутая динамическая 3D модель вторичного охлаждения выводит правильные расходы воды даже в переходных ситуациях отливки, таких как смена марок стали, вариации скорости отливки, разные температуры ванны, смены ванны и в начале и конце последовательности отливки. Расход воды для каждой зоны охлаждения рассчитывается для поддержания заданного профиля температуры поверхности на протяжении всей последовательности отливки. Система обслуживания позволяет процессному инженеру легко менять практики охлаждения и вводить специфическую для цеха непрерывной отливки экспертизу охлаждения. Офлайн система симуляции используется для тестирования эффекта новых настроек в различных ситуациях отливки перед использованием в производственном процессе.
Динамический расчет фазовых свойств материала
Для расчета 3-мерного температурного профиля струны свойства материала, такие как энтальпия, твердая фракция, плотность и теплопроводность как функции температуры, должны быть известны. В случае, если эти свойства экспериментально известны для заданного состава марки стали, эти функции могут быть введены процессными инженерами в MSS, что очень трудоемко. Обычно процессный инженер не знает эти термофизические свойства. Программная модель вычисляет все термофизические данные, используемые 3D моделью. Динамический расчет фазовых свойств материала доступен как онлайн инструмент для определения свойств материала для текущего анализа марки стали.
Традиционный подход — определять термофизические свойства для групп марок с заранее определенным диапазоном концентрации химического анализа. Используя динамический расчет фаз, эти данные могут быть рассчитаны для каждой индивидуальной марки стали. Это делает предсказание величин, таких как точка полной кристаллизации на струне и температурное распределение струны при отливке, более точными и поэтому позволяет точные металлургические обработки, которые могут привести к улучшению качества продуктов. Кроме того, модель указывает, является ли текущий анализ стали перитектической или нет, и предупреждает оператора в случае неожиданной перитектической марки. Это может снизить риск пробоев и улучшить качество.
Динамический расчет фаз основан на термодинамических моделях. Жидко-твердое фазовое превращение в высокотемпературном диапазоне описывается моделью свободной энергии Гиббса в комбинации с моделью микросегрегации. Для твердо-твердых фазовых превращений в низкотемпературном диапазоне используется модель типа Аврами. Свободные параметры моделей определяются с помощью экспериментально измеренных величин. Использование офлайн симуляций динамического расчета фаз вместе с 3D моделью позволяет металлургическую разработку новых марок стали.
Традиционно марки стали группируются и типичный химический анализ для группы используется для определения свойств материала. С динамическим расчетом фаз свойства материала выводятся из фактического анализа стали. Расчеты могут показать, что может быть разница в точке финальной кристаллизации на полметра или даже больше при сравнении результатов фактического анализа марки против анализа группы марок. Этот факт показывает важность наличия онлайн расчета фактической марки стали для улучшения качества отливных продуктов.
Динамическая мягкая редукция зазора
Динамическая мягкая редукция зазора означает динамическую регулировку зазора роликов в процессе непрерывной отливки. Это становится возможным специально спроектированными сегментами направляющей струны — известными как «умные сегменты», в которых зазоры роликов могут быть дистанционно отрегулированы для изменений толщины струны и улучшения внутреннего качества струны. На основе онлайн информации, предоставляемой динамической 3D термической моделью отслеживания, динамическая мягкая редукция зазора динамически вычисляет уставки регулируемого зазора роликов.
Надзор за вхождением роликов, в зависимости от состояния кристаллизации (жидкая, пастообразная или твердая) и рассчитанного профиля толщины струны, является решающим фактором для точных регулировок роликов и, следовательно, улучшенного качества продукта. Оптимизированное вхождение роликов также снижает чрезмерные силы на струне и уменьшает износ роликов. Более точный контроль зазоров роликов позволяет внедрять дополнительные стратегии отливки, такие как редукция жидкого ядра и намеренная мягкая редукция с вздутием. То есть намеренное динамическое увеличение зазора перед зоной мягкой редукции позволяет более высокую редукцию толщины в этой зоне. Это дальше улучшает гибкость отливки и качество продукта.
Динамическая мягкая редукция зазора позволяет свободно определять сценарии для запуска, смены ванны и стратегии хвоста на основе толщины струны, марки стали и статуса отливки. Таким образом повреждение роликов и производственные прерывания, которые могут возникать из-за разного поведения отливки холодной головы или хвоста струны, могут быть избежаны.
Эксперт по форсункам для раннего обнаружения засоренных форсунок
Охлаждающая вода распыляется через форсунки на струну с целью достижения равномерного охлаждения стали. Однако, если одна или несколько форсунок засорены, то секция струны не может быть равномерно охлаждена до требуемой температуры. Это может привести к дефектам поверхности, и отливный продукт, возможно, должен быть понижен в сорту. Проблема смены сегментов в машине непрерывной отливки также источник трудностей. Шланги могут легко разрываться или застревать. Осознавая последствия утечек или засоренных форсунок, ремонтный персонал тратит большое количество рабочих часов на проверку, работают ли форсунки правильно.
Эксперт по форсункам помогает обнаружить засоренные форсунки и сломанные шланги в машинах непрерывной отливки и тем самым обеспечивает, что струнa равномерно охлаждается для производства высококачественной стали. Он автоматически мониторит состояние форсунок в процессе отливки. Модель также может быть вручную активирована во время перерывов отливки. Преимущество в том, что статус форсунок может быть проверен после ремонтных работ или смены сегментов и немедленно отремонтирован перед перезапуском процесса отливки.
Расчет модели учитывает параметры: тип форсунки (результаты измерений со стенда испытаний форсунок), высота между прибором измерения давления, давление воды, длины труб, диаметры труб и позиции форсунок. Любые модификации системы вторичного охлаждения, например использование разных типов форсунок, требуют изменения настройки эксперта по форсункам для получения правильных вычислительных результатов.
Эксперт по форсункам основан на статистических моделях и указывает коэффициент засорения в каждой зоне (например, форсунки зоны 2 засорены на 10% с вероятностью 96%). Операторам нужно инспектировать только зоны, для которых генерируется тревога. Расчеты начинаются автоматически с сигнала старта отливки, и состояние форсунок мониторится на протяжении всего процесса отливки. Несколько тревог помогают обнаружить утечки, засоренные форсунки и даже ложно установленные форсунки на сегменте.
Эксперт по перемешиванию марок (Inter-mix expert)
Он улучшает выход за счет предварительных симуляций. При последовательной отливке происходит перемешивание марок стали в ванне и поэтому в струне при каждой смене ладжи. На основе химического состава стали эксперт по перемешиванию вычисляет, могут ли зоны перемешанной стали использоваться для предполагаемого применения продукта или если сталь должна быть понижена в сорту или даже утилизирована. Информация, полученная от экспериментов по течению в ванне, объединенная с результатами анализа стальных проб, взятых из затвердевших продуктов, обеспечивает высокую степень точности предсказаний Inter-mix по отношению к фактическому составу зон перемешанной стали.
Эксперт по перемешиванию определяет следы ранее отлитой плавки, присутствующие в текущей плавке. Перемешивание стали происходит не только в ванне, но также в кристаллизаторе и верхних частях струны. Перемешивание в этих областях оценивается подмоделью типа mix-box эксперта по перемешиванию, которая делает возможным расчет химического состава стали в любой позиции вдоль отливной струны.
Смены ванны или использование сепараторных пластин обрабатываются индивидуально. Расчеты Inter-mix циклически выполняются для выбранных химических элементов, начиная с «события открытия ладжи» новой плавки. Финальное решение о совместимости плавок, отлитых в последовательности, выполняется функцией назначения плавки Inter-mix. Концентрационные профили определенных критических элементов, влияющих на финальное распределение продукта (первичный, пониженный или прямой брак), определяются. Отклонение обнаруживается, если один из критических элементов не соответствует спецификации марки стали.
Полная выгода от модели Inter-mix достигается комбинацией выхода модели с моделью эксперта по выходу, которая гарантирует максимальный выход первичного качества путем применения оптимизации длины резки к несовместимым стальным участкам вдоль струны, обозначенным как лом.
Процессные инженеры работают с мощной средой симуляции, которая делает возможным симулировать любые комбинации разных марок стали. Входные параметры, такие как анализ, вес ванны и размеры струны, могут быть легко введены и модифицированы, и вычисленные результаты сделаны видимыми в HMI. Графики отображаются для отдельных анализируемых элементов или комбинаций нескольких элементов. Ценная информация, такая как объемная концентрация, длина перемешанной стали, длина лома и диапазоны плавок на струне, показаны внизу графиков.
Конфигурация модели может быть легко выполнена в MSS. Процессный инженер может выбрать, какие химические элементы должны использоваться для определения перемешивания для любой связи марок. Мощная среда симуляции позволяет симулировать поведение перемешивания двух разных марок и вычисленную объемную концентрацию, рассчитанный анализ вдоль струны и диапазоны плавок, включая возможные секции лома, отображаются.
Эксперт по скорости (Speed expert)
Модель эксперта по скорости — для оптимальной скорости отливки в любой ситуации отливки. Выбор правильной скорости отливки на машине непрерывной отливки имеет высокую важность. Несколько аспектов (например, качество, безопасность, пределы машины и производственные требования) влияют на выбор скорости отливки. Эти разные аспекты часто противоречивы, например увеличение производства требует высокую скорость отливки, тогда как требования безопасности ограничивают скорость отливки. Обычно несколько цехов непрерывной отливки имеют самодельные программные решения для расчета скорости отливки с учетом разных аспектов. Цель эксперта по скорости — покрыть большинство аспектов и предоставить легкий инструмент обслуживания, который позволяет процессному инженеру регулировать поведение эксперта по скорости под особые потребности.
Эксперт по скорости циклически вычисляет оптимальную скорость отливки. Расчет скорости отливки основан на различных правилах, которые учитывают разные аспекты и специфицированы в практике эксперта по скорости. Каждое правило определяет диапазон скорости, удовлетворяющий его требованиям. Эксперт по скорости сначала определяет пересечение всех этих диапазонов скоростей. Если пересечение не пусто, то он выбирает скорость отливки в зависимости от предопределенной стратегии, которая может быть максимальной скоростью, целевой скоростью или избеганием изменений скорости, пока фактическая скорость отливки в допустимом диапазоне. Если есть конфликт между разными правилами, то пересечение пусто. В этом случае применяется предвыбранная стратегия разрешения конфликта, которая может быть: (i) приоритет (правила с низким приоритетом игнорируются до нахождения решения), или (ii) минимум максимальной скорости (наименьшая из всех максимальных скоростей выбирается).
На онлайн HMI оператор машины отливки может просматривать диапазоны скоростей всех правил и полученную оптимальную скорость отливки. Оператор отливки может менять приоритеты разных правил, стратегию и стратегию разрешения конфликта для тонкой настройки расчета при необходимости. Уставки скорости отправляются на 1-й уровень и могут выполняться автоматически.
MSS используется для определения практики эксперта по скорости с учетом: (i) качественных правил, состоящих из правила эксперта по качеству, минимальной/целевой/максимальной скорости для марки стали, перегрева, соотношения Mn/S, низкого веса ванны и оптимальной мягкой редукции, (ii) производственных правил, состоящих из pacing плавки, старта отливки и очистки, и (iii) правил безопасности, состоящих из защиты машины и прогнозного расчета минимальной и максимальной скорости.
Оптимальная мягкая редукция может быть достигнута, если финальная точка кристаллизации находится в конце сегмента струны. Предварительный расчет, предполагающий стационарные условия, определяет требуемые скорости отливки для каждого сегмента струны.
Эксперт по выходу (Yield expert)
Цель эксперта по выходу — минимизировать лом и оптимизировать выход. Он учитывает части лома, дефекты качества, ограничения по весу, пробные вырезы и изменения ширины при производстве максимального числа запланированных продуктов. Важные особенности эксперта по выходу: (i) оптимизация длины продукта или веса продукта в случае секций лома или дефектов, связанных с качеством, (ii) планирование регулировок ширины кристаллизатора, (iii) алгоритмы распределения секций лома, (iv) шаги оптимизации могут быть включены онлайн и офлайн, и (v) повтор оптимизации шагов резки-длины, даже в реальных производственных ситуациях.
Эксперт по качеству (Quality expert)
Эксперт по качеству определяет определения, необходимые для качественных процессных параметров, отслеживает фактические данные во время производства, предсказывает качество отливных продуктов и автоматически определяет последующее распределение продукта. Он поддерживает операторов машины непрерывной отливки онлайн качественными тревогами и предварительным просмотром качества отливных струн в машине отливки. Эксперт по качеству двух разных типов, отличающихся базовой или комплексной способностью рейтинга качества продукта.
Вся отслеживаемая информация и результаты расчетов могут быть переданы из производственного модуля эксперта по качеству в так называемую систему обнаружения (discovery system). Эта система посвящена долгосрочной архивации и оценке огромного количества отслеживаемой информации.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Передовые системы автоматизации и управления для агломерационных заводов
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
- Литье под давлением (Die Casting): принцип работы, горячая и холодная камера, применение