



Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
Автоматизация, контроль и моделирование конвертерной плавки кислородом
В процессе конвертерной плавки кислородом конвертер или конвертерная печь производит жидкую сталь, снижая углеродное содержание чугуна, произведенного доменной печью, от около 4,5% до 0,03–1,0%. Конвертер дует большое количество чистого кислорода в чугун и очищает его до стали за короткий период времени. В настоящее время процесс конвертерной плавки кислородом использует комбинированное дутье (верхнее и нижнее). Нижнее дутье выполняется инертным газом. Конвертер использует различные материалы при очистке. Помимо чугуна и стального лома как основных сырьевых материалов, другие материалы, используемые в процессе конвертерной плавки кислородом: обожженный известь, обожженная доломит или обожженная магнезит для правильного формирования шлака и различные хладагенты (например, руда, губчатое железо и др.) в процессе. Операция конвертера требует установки высокой температуры газа и генерирует большое количество пыли.
Цель процесса конвертерной плавки кислородом — очистка жидкого металла (расплавленный лом + чугун) и регулировка состава и температуры жидкой стали. Для выполнения этой цели система автоматизации и контроля используется для процесса плавки, которая обычно состоит из базовой системы автоматизации и системы процессного контроля.
Инженерные объекты на конвертерной плавке кислородом в реальности являются проектированием и сборкой различных подсистем. Основное оборудование конвертерной плавки — огнеупорно облицованное конвертерное сосуд (конвертерная печь), в котором происходит процесс плавки. Помимо конвертерного сосуда, процесс плавки имеет несколько подсистем, состоящих из: (i) привода наклона конвертера, (ii) системы кислородного копия, (iii) системы нижнего перемешивания инертным газом, (iv) системы охлаждения, очистки, анализа и восстановления верхового газа (конвертерного газа), (v) системы суб-ланса для измерений, (vi) системы предотвращения выброса шлака, (vii) системы манипулирования материалами, (viii) системы зарядки лома, (ix) системы зарядки флюсов и хладагентов, (x) системы зарядки ферросплавов, (xi) системы горизонтального измерения температуры и взятия проб, (xii) системы автоматического вскрытия, (xiii) системы стоппера шлака, (xiv) системы вторичной дедустации, (xv) системы блокировок и сигнализации, и (xvi) системы человеко-машинного интерфейса (HMI).
Помимо этих подсистем, кислородная плавка должна осуществляться интегрированным образом с восходящими и нисходящими процессами. Также процесс плавки должен быть связан с внешними системами, такими как: (i) лаборатория цеха плавки, в которой находятся оптический эмиссионный спектрометр, рентгеновские флуоресцентные спектрометры и другое аналитическое оборудование, и (ii) системы SCADA (системы сборки данных и диспетчерского контроля).
Конвертерная плавка кислородом — сложный физико-химический процесс с большим числом влияющих факторов. Два метода используются для контроля дутья в конвертере. Первый метод использует косвенное измерение по отработавшему газу, тогда как второй метод использует прямое измерение суб-лансом. Во втором методе происходит прямое измерение температуры (в °C) жидкой стали одновременно с дутьем. Этот метод также используется для различных целей, таких как выравнивание ванны, выравнивание шлака, измерение концентрации кислорода и пробоотбор шлака.
В процессе конвертерной плавки классическая процессная модель все еще справедлива, где оператору требуется знать как можно больше о входах, процессных параметрах и выходах, и ему нужно иметь эту информацию свободно доступной для внесения требуемой корректировки в процесс, чтобы произвести качественный продукт. Для достижения этого различные техники контроля и оценки должны быть использованы, и эти техники должны функционировать организованным образом для предоставления требуемой информации для действий оператора.
Подсистемы, вписывающиеся в эту инженерную иерархию: (i) измерение массы чугуна, (ii) анализ чугуна, (iii) нижнее перемешивание инертным газом, (iv) подача кислорода, (v) температура и анализ заряда, (vi) система зарядки флюсов и хладагентов, (vii) система зарядки ферросплавов, (viii) процессные контрольные компьютеры, и (ix) управленческие компьютеры. Измерения, необходимые в процессе плавки: (i) измерение температуры, (ii) углеродное содержание ванны, (iii) глубина ванны, и (iv) полный химический анализ. Это обычно достигалось остановкой процесса, наклоном конвертера и взятием температур и проб вручную.
Процессный контроль — важная часть операции конвертерной плавки, так как времена производства плавки влияют на него. Сегодня доступно несколько стратегий процессного контроля сталеплавки, и сталелитейные заводы используют стратегии в зависимости от своих объектов и потребностей. Модели процессного контрола можно широко разделить на две категории: (i) статические, и (ii) динамические.
Простейшая форма процессного контроля основана на статической процессной модели. Она состоит из набора балансов тепла, кислорода, железа и шлака, комбинированных с уравнением состояния. Последнее описывает соотношение между железным содержанием в шлаке, фактическими содержаниями марганца и углерода в стали и основностью шлака. Статические модели определяют количество дуемого кислорода и зарядку печи, учитывая начальную и конечную информацию о плавке, но не дают информации о процессных переменных во время дутья кислорода. Статические модели в основном как стрела, выпущенная из лука. Нет дальнейшего контроля, как только стрела покидает лук.
В случае динамического процессного контроля нужна точная информация о фактическом состоянии процесса дутья. Идеально, непрерывная информация о составе стали, шлака и газа, а также температуре должна быть доступна и использоваться онлайн для процессного надзора. Любое отклонение от прогресса предвидимого процесса может быть тогда обнаружено и, основанное на моделях, подача кислорода может быть адаптирована или дополнительный флюс может быть добавлен в конвертер. В конвертере базовой сталеплавки это возможно только в идеальной ситуации. На практике ситуация совершенно иная. Особенно в процессе конвертерной плавки кислородом есть сильные практические ограничения для непрерывных измерений, например вибрация, пыль, высокая температура и жидкие металлические и шлаковые фазы. Динамические модели делают корректировки во время дутья кислорода на основе определенных замеры в процессе дутья.
Требования динамически контролируемого процесса: (i) не прерывать процесс и (ii) получать измерения в реальном времени. Система суб-ланса, которая может справляться с процессными условиями и использует одноразовые датчики на кончике копии, используется для этой цели. Различные датчики характеризуются их измерительными функциями, самые важные: (i) измерение температуры ванны, (ii) измерение углерода ванны, и (iii) измерение уровня ванны. Любая комбинация может быть использована.
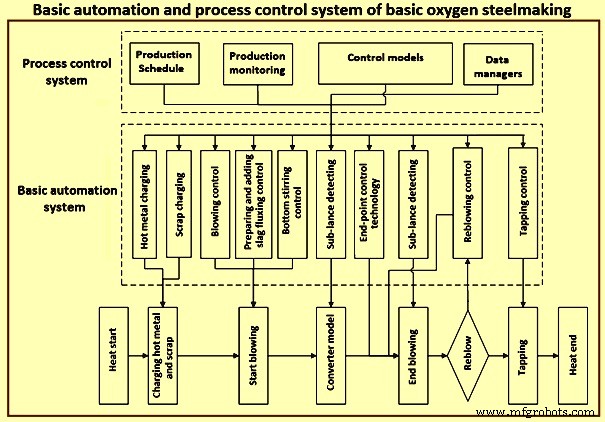
Основные функции базовой системы автоматизации включают: контроль кислородного копия, контроль материалов, контроль нижнего перемешивания, контроль детектирования суб-лансом и контроль конечной точки. Система процессного контроля выполняет производственное управление, контрольные модели, процессный контроль и управление данными. Система процессного контроля используется для контроля базовой системы автоматизации. Во-первых, она собирает информацию о процессе плавки и детектирования, сделанных суб-лансом. Затем она оценивает статус процесса плавки согласно результатам расчетов моделей. Наконец, она посылает сигналы базовой системе автоматизации для контроля скорректированных параметров.
Автоматизация и контроль конвертерной плавки кислородом не только учитывают конвертер-специфические процессные функции, но также принимают во внимание релевантные параметры зарядных материалов, включая подготовку чугуна, управление свалкой лома и логистику расписания. Решения оптимизации процесса (2-й уровень) основаны на продвинутых алгоритмических уравнениях, которые точно представляют сложные термодинамические металлургические реакции. Решения в основном подходят для широкого диапазона операционных условий, например, переменное соотношение лом/чугун, практика минимального шлака и варьирующееся содержание фосфора.
Ключевые цели автоматизации и контроля процесса конвертерной плавки кислородом: (i) выполнение требований сталеплавки, и (ii) предоставление операционной помощи. Кроме того, автоматизация и контроль процесса плавки — эффективный способ: (i) предоставления комплексной и последовательной процессной информации для руководства оператора, (ii) обеспечения стандартизированных операций для однородного качества жидкой стали, (iii) улучшения производительности процесса, (iv) улучшения точности контроля конечной точки, (v) сокращения цикла плавки, (vi) повышения производительности через оптимизированную плавку, и (vii) снижения производственных затрат за счет использования процессных моделей для оптимизированного использования материалов и энергозатрат. Автоматизация и контроль в основном опираются на компьютеры и неразделимы от механизации процесса плавки.
Общая архитектурная структура автоматизации и контроля процесса конвертерной плавки кислородом включает: (i) корпоративную информационную систему, (ii) систему управления информацией цеха плавки, (iii) процессный контроль, и (iv) полевые приборы и оборудование.
Как можно вывести из различных подсистем и интерфейса, существующего между ними, становится ясно, что требуемое взаимосвязывание не может быть достигнуто с обычными (аналоговыми) цепями. Широкое применение поэтому должно быть сделано цифровым процессным контрольным оборудованием, которое предлагает различные преимущества, такие как: (i) дополнения и системные изменения могут быть легко приспособлены, (ii) продвинутые стратегии контроля могут быть обработаны, (iii) интеллект может быть запрограммирован в систему, (iv) эффективные резервные средства могут существовать, (v) операторский интерфейс КРТ (лучевая трубка) может быть включен с большим форматом опций отображения, (v) существование хранящихся данных, (vi) легкий доступ к информации и хранящимся данным, и (vii) коммуникация между вышестоящей и нижестоящей иерархией. На рис. 1 показана базовая система автоматизации и процессного контроля конвертерной плавки кислородом.
Увеличенная скорость и мощность компьютеров, внедрение ПЛК в электро- и контрольные системы и переход от аналоговой к цифровой приборостроению привели к замечательному улучшению точности контроля. Кроме того, применение прямого цифрового контроля в недавнее время ускорило автоматизацию процесса плавки.
П יחד с продвижением процессных компьютеров и периферийной измерительной технологии, контроль дутья конвертера сместился от статической системы контроля к динамической или полностью автоматической операционной системе контроля. Кроме того, благодаря технологическим достижениям в электро- и контрольных системах, контроллеры перешли с приборных панелей на КРТ дисплеи, позволяя операторам мониторить и контролировать процесс плавки на экранах КРТ. Также с использованием математических моделей и экспертной системы (использующей программы искусственного интеллекта) автоматизация и контроль процесса плавки стали более удобными для оператора.
Системы контроля для разных подсистем часто конфигурируются как DCS (распределенная система контроля) и ПЛК, которые бесшовно подключаются к DCS конвертерной печи и обеспечивают интегрированный мониторинг и контроль. Уникальное преимущество этого интегрированного подхода в том, что он охватывает аспекты стабильности процесса, качества продукта, операционной гибкости и улучшенной рабочей среды, при этом обеспечивая эффективность и стоимостную эффективность.
Распределенная контрольная приборостройка размещает: (i) пульты производственных операторов, (ii) живые мимики, (iii) приборные дисплеи и контроль, (iv) трендовые графики, и (v) журналы. Распределенные компьютеры на данных-магистрали используются с требуемым I/O (ввод/вывод) для обработки: (i) водных систем, (ii) взвешивающих систем, (iii) системы нижнего перемешивания, (iv) кислородных систем, и (v) коммуникации с хост-компьютером. Управленческий информационный/контрольный компьютер обычно система большой мощности, которая в основном используется для: (i) поставки информации, то есть сменных/дневных/месячных отчетов, (ii) обработки интерактивного производства, (iii) планирования между нисходящими/восходящими заводами, (iv) подготовки заряда (предзагрузки лома и т.д.), (v) размещения статических моделей, таких как тепловой баланс, определение флюсов (известь/доломит) и хладагентов (губчатое железо/руда), количеств, а также когда заряжать, и кислородный баланс (определение скорости, длительности и образца дутья), (vi) размещения динамической модели, которая входит в операцию после того, как суб-ланс предоставил информацию в реальном времени. Система генерирует активный дисплей, который позволяет оператору завершить процесс на цели, рассчитать финальные результаты и предложить незначительные модификации и добавить финальные сплавы.
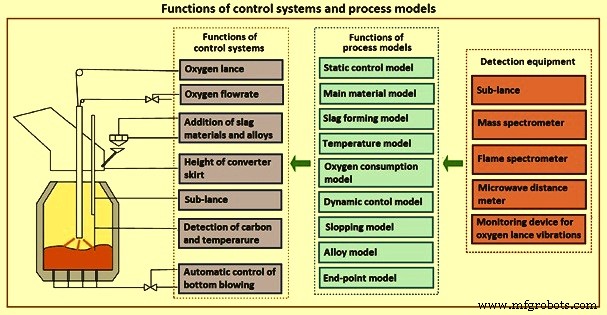
Контрольные модели — ядро автоматической системы контроля плавки. Они интегрируют знание механизма плавки, математической статистики, экспертных принципов и адаптивного обучения. Контрольные уравнения выводятся с использованием знания механизма плавки, а ключевые контрольные параметры определяются математической статистикой и экспертными принципами. Более того, эти контрольные параметры могут быть регулярно модифицированы через адаптивное обучение. Контрольные модели относятся к статической контрольной модели, модели основных материалов, модели формирования шлака, температурной модели, модели потребления кислорода, динамической контрольной модели, модели выброса шлака, модели сплавов и модели конечной точки и др. Кроме того, также есть модель адаптивного обучения. Различные детекционные оборудования используются: суб-ланс, масс-спектрометр, пламенный спектрометр, микроволновой дальномер и устройство мониторинга вибраций кислородного копия и др.
В настоящее время существует несколько контрольных моделей, такие как механистическая модель, статистическая модель и инкрементальная модель и др. Механистическая модель основана на сохранении тепла и массы. Она определяет соотношение между переменными математической деривацией. Однако она не подходит для применения из-за сложности процесса плавки. Статистическая модель основана на теории черного ящика. Физико-химический процесс игнорируется в этой модели. Она касается только статистического соотношения между входными и выходными параметрами. Точность расчета этой модели не может быть поддержана, пока условие плавки меняется. Используя инкрементальную модель, операционные параметры могут быть уточнены путем сравнения с данными производительности, записанными. Она может преодолеть влияние, вызванное изменениями в условиях плавки. Однако основной недостаток этой модели — низкая точность расчета. На рис. 2 показаны функции систем контроля и процессных моделей.
Прогнозирование углерода в конечной точке
Прогнозирование углерода в конечной точке изначально опиралось на опыт и мастерство оператора. Хорошо известно, что этот метод неэффективен и сложен, особенно для процесса плавки средне-высокоуглеродистой стали. С развитием компьютерной и информационной технологий изучение компьютерного контроля конвертерной плавки кислородом было проведено. Статическая зарядная модель, основанная на компьютерном расчете, впервые была использована корпорацией Jones & Laughlin Steel Corporation и использовалась для расчета количества заряженного чугуна, лома и шлакообразующих материалов и руководства контролем углерода в конечной точке жидкой стали.
С быстрым развитием автодетекционных методов, математических моделей и алгоритмов, динамическое и интеллектуальное прогнозирование углерода в конечной точке стало доступным для процесса плавки. Основываясь на особенностях собранных данных, использованных для расчета углерода в конечной точке, прогнозирование углерода в конечной точке делится на три стадии: статическое прогнозирование, динамическое прогнозирование и интеллектуальное прогнозирование.
Статическое прогнозирование
В течение всего процесса конвертерной плавки операторы обычно поддерживаются компьютерной системой руководства, которая предлагает процессные параметры и действия оператора на основе расчетов массового и теплового баланса и термодинамических расчетов. Статическое прогнозирование углерода в конечной точке в основном опирается на математическую модель, основанную на массовом и тепловом балансе, которая может рассчитать содержание углерода в конечной точке в жидкой стали на основе начальных параметров зарядки (таких как заряженный чугун и лом, и состав и температура чугуна). На рис. 3 показана статическая модель для прогнозирования конечной точки для конвертерной плавки кислородом.
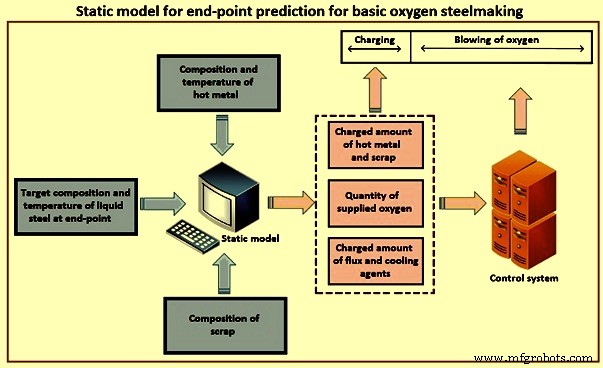
Ключевой момент статического прогнозирования углерода в конечной точке — разумное установление математической модели и получение начальных данных количества. По сравнению со случайностью и неопределенностью прогнозирования углерода в конечной точке, основанного на опыте и мастерстве оператора, статическое прогнозирование углерода в конечной точке может выполнить количественный расчет дуемого кислорода и углерода в конечной точке, что улучшает точность прогнозирования конечного углерода. Нормально используемые математические модели для статического прогнозирования углерода в конечной точке в основном включают теоретическую модель и статистическую модель.
Теоретическая модель может рассчитать количество дуемого кислорода и углерода в конечной точке на основе расчетов массового и теплового баланса в процессе плавки. Из-за сложного взаимодействия между различными влияющими факторами в базовом процессе плавки, расчет массового и теплового баланса обычно завершается с эмпирическими значениями и неточно, следовательно, теоретическая модель показывает относительно плохую производительность на прогнозировании углерода в конечной точке конвертерной печи.
Статистическая модель касается только отношения между входными и выходными переменными, используя статистический анализ собранных данных без учета механизма химической реакции в жидкой ванне, который изображен уравнением X = F(W, S, T, t, Z), где 'F' — линейная или нелинейная функция, 'W' — заряженный вес чугуна и лома, 'S' — целевые значения конечного состава в жидкой стали, 'T' — начальная температура чугуна, 't' — время дутья кислорода, и 'Z' — другие важные влияющие факторы (такие как высота верхнего копия и давление кислорода).
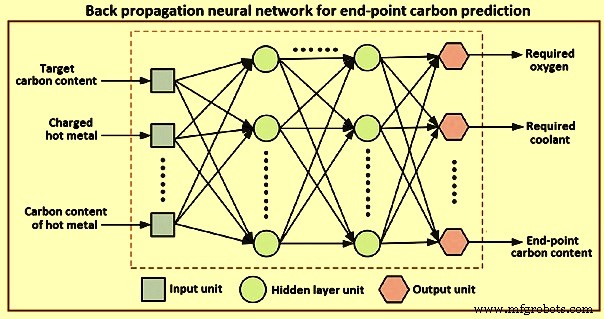
Как вид статистической модели, обратное распространение нейронной сети, комбинированное с разными алгоритмами, широко применяется к прогнозированию конечной точки для конвертерной плавки кислородом в последние годы. По сравнению с теоретической моделью, нейронная сеть специализируется на анализе случайных отклонений и устранении влияния случайных факторов и может предоставить более надежную референцию для прогнозирования углерода в конечной точке. На рис. 4 показано обратное распространение нейронной сети для прогнозирования углерода в конечной точке.
Однако теоретические и статистические модели, описанные в вышеуказанном разделе, построены только на рассмотрении начальных условий и статических процессных данных (малый набор данных без временных рядов не может представить реальное производство), делая статические модели прогнозирования конечной точки неуместными для реального производства, так как точность прогнозирования ограничена. Особый вызов статического прогнозирования углерода в конечной точке — разумное установление прогнозирующих моделей на основе большого производственного набора данных, имеющего признак временного ряда. Основываясь на вышеуказанном вызове, динамическое прогнозирование углерода в конечной точке быстро развивается на основе статического прогнозирования.
Динамическое прогнозирование
В отличие от статического контроля, динамическое прогнозирование углерода в конечной точке может предсказать содержание углерода в конечной точке в жидкой стали и выполнить онлайн регулировку операционных параметров с расчетом динамических моделей, установленных на данных временных рядов (движения копия, уровни угарного газа и углекислого газа отходящего газа, спектральные особенности пламени), собранных мониторинговыми устройствами. В настоящее время система суб-ланса, система анализа отработавшего газа и система спектрального анализа пламени являются основными методами, применяемыми к динамическому прогнозированию углерода в конечной точке для конвертерной плавки кислородом. На рис. 5 показано динамическое прогнозирование углерода в конечной точке с системой суб-ланса.
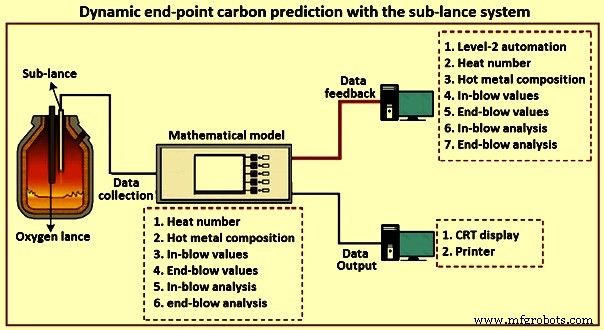
Динамическое прогнозирование конечной точки с системой суб-ланса напрямую измеряет углеродное содержание жидкой стали на более поздней стадии процесса дутья, строит онлайн прогнозирующую модель и динамически предсказывает углеродное содержание с разными временами дутья. С применением системы суб-ланса влияние начального отклонения зарядных материалов может быть снижено, и прогнозирование углерода в конечной точке более точно и точно по сравнению со статическим прогнозированием. Некоторые японские цеха плавки достигают точности прогнозирования углерода более 90% с допуском ошибки ±0,02%.
Через мониторинг информации отработавшего газа (изменение содержания угарного газа и углекислого газа при дутье кислорода), углеродное содержание жидкой стали может быть динамически выведено с математической моделью, основанной на информации отработавшего газа, и углеродное содержание в конечной точке может быть предсказано и контролировано с обратной связью результатов расчетов. Поскольку это метод косвенной оценки, точность собранных данных (таких как содержание и расход отработавшего газа) и время отклика математической модели сильно влияют на точность прогнозирования углерода в конечной точке. Следовательно, система анализа отработавшего газа обычно используется вместе с системой суб-ланса для контроля углерода в конечной точке с требуемой точностью в нескольких цехах плавки.
Спектральные особенности пламени у устья конвертерной печи кислородом связаны с углеродным содержанием жидкой стали и поэтому меняются в процессе базовой плавки. На основе спектральных характеристик информации излучения пламени разработана система спектрального анализа пламени для прогнозирования углерода в конечной точке. Онлайн прогнозирование углеродного содержания жидкой стали может быть завершено через анализ отношения между спектром пламени разного времени дутья и статусом ванны конвертера.
Оптические сенсоры использовались для динамического прогнозирования углеродного содержания низкоуглеродистых плавок (целевое конечное углеродное содержание ниже 0,06%) в конвертерной плавке кислородом в цехе плавки, что привело к существенному улучшению.
Хотя динамическое прогнозирование углерода в конечной точке может дать значительное улучшение прогнозирования по сравнению со статическим прогнозированием, сбор реального, полноразмерного и богатого набора данных, который может представить общее поведение всего процесса плавки, самообучение и самоадаптация прогнозирующей модели — особые вызовы динамического прогнозирования углерода в конечной точке. Следовательно, интеллектуальное прогнозирование углерода в конечной точке строится на базе динамического прогнозирования углерода в конечной точке.
Интеллектуальное прогнозирование
С развитием сбора данных и интеллектуальных моделей интеллектуальное прогнозирование углерода в конечной точке для конвертерной плавки кислородом теперь стало доступным. Оно установлено на основе полноразмерного и богатого набора данных с разными особенностями и имеет сильную способность к самообучению для улучшения точности прогнозирования. Помимо системы суб-ланса, автоматическая система конвертерной плавки кислородом в основном использует другие техники: (i) онлайн детекцию шлака при дутье кислорода, обеспечивающую руководство для шлакообразующей операции, (ii) систему анализа отработавшего газа для динамической оценки углеродного содержания и температуры жидкой стали в процессе дутья, и (iii) интеллектуальные модели с сильной способностью к самообучению и самоадаптации. На рис. 6 показано установление интеллектуальной модели.
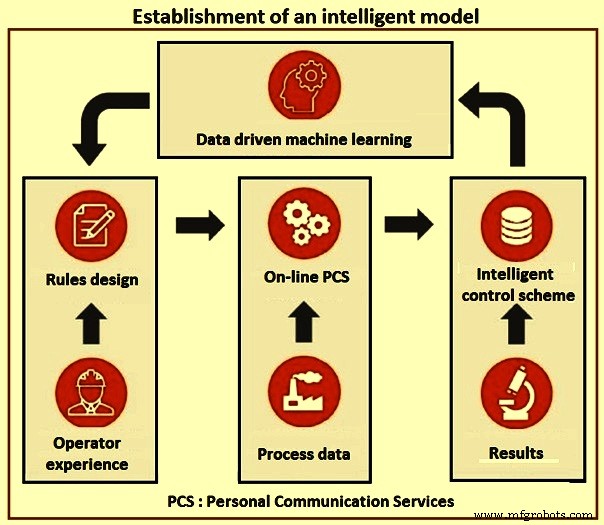
С применением вышеуказанных техник интеллектуальное прогнозирование углерода в конечной точке для конвертерной плавки кислородом может быть автоматически и эффективно реализовано с компьютером вместо ручной операции, и точность прогнозирования углеродного содержания в конечной точке значительно улучшается. С практическим применением интеллектуального прогнозирования конечной точки на сталелитейном заводе снизило коэффициент повторного дутья с 14% до 1%, и время tap-to-tap сократилось с 37 минут до 29 минут, тем самым значительно улучшая эффективность процесса конвертерной плавки кислородом.
Нет сомнения, что интеллектуальное прогнозирование значительно улучшает точность прогнозирования углерода в конечной точке. Недавно все больше автодетекционных техник разрабатываются и применяются к контролю углерода в конечной точке для конвертерной плавки кислородом, такие как роботизированная система пробоотбора и измерения температуры, беспроводная система измерения состава и так далее. В то же время Индустриальный интернет вещей (IIoT) быстро развивается вместе с технологией мобильной связи 5-го поколения (5G) и аналитикой больших данных, и постепенно применяется к умному сталепроизводству. Следовательно, интеллектуальное прогнозирование углерода в конечной точке для конвертерной плавки кислородом получает больше внимания в будущем.
С точки зрения промышленной реализации, интеллектуальная модель прогнозирования углерода в конечной точке с высокой точностью может быть установлена на существующей процессной системе, непрерывно предсказывая процессное углеродное содержание и предоставляя руководство для операторов на основе фактических событий и запланированных событий в процессе конвертерной плавки кислородом.
Экспертная система
Экспертная система — комплексная группа процессных моделей, которые образуют и оптимизируют процесс плавки. Экспертная система мониторит металлургический и термический процесс, циклически вычисляет фактическое состояние стальной ванны и шлака. Это обеспечивает анализ и температуру стальной ванны и шлака в любое время, и расчеты уставок моделей всегда основаны на фактической ситуации.
Процессные модели экспертной системы оптимизируют и контролируют процесс плавки в течение всего лечения в конвертере. Система 2-го уровня помогает оператору согласно расчетам моделей на основе сохраненных производственных схем на марку стали. Экспертная система непрерывно информирует операционный персонал об общем статусе плавки (вес, температура и анализ) во время лечения.
Обширная группа уставок моделей в экспертной системе определяет уставку экспертной системы, которая отвечает за определение необходимых поставок сырьевых материалов, объемов газов и/или энергии для разных этапов лечения. Некоторые из моделей уставок описаны здесь.
Расчет первого заряда экспертной системы выполняется путем принятия разных сценариев переменных входных данных (таких как переменный лом и переменный чугун, переменный лом и фиксированный чугун, или фиксированный лом и переменный чугун). Дополнительно может использоваться оптимизация стоимости лома. Как выход модели предоставляется оптимальная зарядная смесь для достижения целей следуя запланированной марке стали из производственного расписания.
Расчет второго заряда экспертной системы выполняется немедленно после получения фактических данных, связанных с заряженным чугуном и ломом, включая частичные веса разных типов лома. Модель расчета второго заряда вычисляет необходимые добавки в сосуд и объем кислорода для достижения целевого анализа и целевой температуры стали в конце дутья.
Расчет коррекции в процессе дутья экспертной системы выполняется моделью суб-ланса. В зависимости от доступности данных (температура, углерод) циклическая онлайн модель берет измеренные значения и применяет некоторые корректирующие меры из-за того, что измерение суб-лансом выполняется близко к горячей точке. Рассчитываются оставшееся необходимое количество кислорода, нагревательные или охлаждающие агенты и дополнительные шлакообразователи.
Расчет коррекции повторного дутья экспертной системы может быть запущен, если определенные свойства стальной ванны (например, температура, углеродное содержание или фосфорное содержание) не в пределах заданных целевых лимитов в конце дутья. Фактический анализ стальной ванны и температура берутся из измерения температуры или из фактической стальной пробы. Рассчитываются необходимое количество кислорода, нагревательные или охлаждающие агенты и дополнительные шлакообразователи для повторного дутья.
Модель легирования экспертной системы рассчитывает стоимостно-оптимизированные необходимые легирующие и деоксидирующие материалы для добавления в вскрываемую ладжу. Анализ легирующих агентов и их специфические потери учитываются.
Прогнозирующая модель экспертной системы выполняет симуляцию полного производственного процесса, используя результаты надзора и уставок моделей. Она предоставляет прогноз прогресса и конечного состояния плавки. Она также предсказывает все необходимые добавки и действия и служит для оптимизации производственного процесса. В типичном экране HMI для прогнозирующей модели разные секции экрана отображают целевые и входные данные, результаты моделей, рассчитанные анализы для стали и шлака и специфические расходы.
Модель предварительного расчета экспертной системы симулирует полный процесс плавки до/после зарядки лома и чугуна в конвертер. Прогнозирующая модель экспертной системы определяет оптимальную стратегию дутья и перемешивания, а также точное время и дозирование сосудных добавок. Модель предварительного расчета основана на предопределенном списке процессных шагов (например, зарядка, основное дутье, перемешивание и вскрытие и т.д.) и целевых значениях от стандартной операционной практики (SOP), определенной процессным инженером.
Модель предварительного расчета состоит из пяти разных частей: (i) расчет ввода чугуна и лома, (ii) расчет и распределение нагревательных и охлаждающих агентов, сплавов, лома и флюсов для достижения целевого веса, анализа и основности, (iii) расчет уставок дутья для достижения целевого углеродного содержания и температуры, (iv) расчет текущих реакций для предсказания веса и анализа стали, шлака и отработавшего газа после каждого процессного шага, и (v) информация и предупреждения для оператора, если целевые значения для процессной фазы не достигнуты.
Модель надзора экспертной системы, которая является онлайн моделью, циклически вычисляет текущие реакции в стальной ванне и в шлаке в процессе дутья. Это включает реакции окисления и восстановления, захват кислорода, азота и водорода, распределение серы и фосфора между сталью и шлаком и послегорение от углекислого газа и водорода. Таким образом, эффект разных образцов дутья, перемешивания или добавок материалов, а также растворение заряженных материалов учитываются для курса процесса.
Динамический контроль экспертной системы (часть модели надзора экспертной системы) — динамическое прогнозирование конца дутья для углерода на основе фактических данных отработавшего газа. Из фактических данных отработавшего газа (таких как расход отработавшего газа, анализ отработавшего газа (угарный газ, углекислый газ, кислород и азот) а также из фактических процессных данных экспертная система динамического контроля предсказывает углеродное содержание в конце процесса дутья из типичного профиля данных отработавшего газа близко к концу дутья. Результат — предсказанное углеродное содержание в конце процесса дутья (обычно для углеродных содержаний ниже 0,3%) и запрос конца дутья для достижения целевого углеродного содержания в конце дутья. В комбинации с циклической онлайн моделью (модель надзора экспертной системы) может быть сделано полное предсказание стали и шлака (температура, анализ и вес), где углеродное содержание берется из динамического контроля экспертной системы, а все остальные данные рассчитываются моделью надзора экспертной системы.
В экспертной системе расчет углеродного содержания для замеров в процессе дутья основан на сырых данных (то есть ликвидус температуре Tliq) из прибора измерения суб-ланса вместо использования углеродного содержания, рассчитанного прибором измерения. Внутрипроцессное углеродное содержание рассчитывается уравнением Cin-blow = a0 + a1×Tliq + a2×квадрат Tliq. Параметры настройки a0, a1, a2 поддерживаются в базе данных 2-го уровня и подбираются путем использования пар ликвидусной температуры и углеродного содержания из проб в процессе дутья.
Рассчитанное углеродное содержание из замеров в процессе дутья берется онлайн моделью и таким образом корректирует модель прогнозирования углерода. Для завершения существующей функциональности автоматической остановки дутья для конвертерных печей на основе динамического измерения отработавшего газа, эта функциональность принимается для систем суб-ланса также. Функциональность автоматической остановки дутья удлиняет или сокращает финальную фазу дутья для достижения целей температуры и углерода в конце дутья.
Циклическая процессная модель, также известная как модель насыщения, учитывает концентрации насыщения сложных сталеплавных шлаков по CaO (известь) и MgO (магнезия). Растворение извести и доломита приостанавливается, когда достигнута соответствующая концентрация насыщения, и продолжается, когда состав шлака позволяет дальнейшее растворение добавок шлакообразователей. Таким образом процессная модель следит за количеством жидкого шлака и анализом, а также нерастворенными добавками флюсов. Расчет равновесного коэффициента распределения фосфора основан на модели оптической основности. Для определения оптической основности используется только состав жидкой фазы шлака, в то время как часть нерастворенных флюсов должна учитываться в расчете коэффициентов массопереноса. Обычно модель насыщения позволяет оптимизировать основность (CaO/SiO2) и MgO и цели для избежания слишком большого количества нерастворенных флюсовых материалов в конце дутья.
Процессная модель экспертной системы учитывает термическое трещинование шлакообразующих добавок, заряженных до зарядки чугуна. Для этих добавок часть углекислого газа и водяного пара удаляется полностью. Это предотвращает переоценку охлаждающего эффекта предварительно заряженных флюсов, таких как известняк или сырой доломит, и тем самым улучшает расчет температуры. Кроме того, остаточный шлак в конвертере от предыдущей плавки частично восстанавливается кремнием после зарядки чугуна по реакциям: 2(FeO) + [Si] = 2[Fe] + (SiO2), 2(Fe2O3) + 3[Si] = 4[Fe] + 3(SiO2), 2(MnO) + [Si] = 2[Mn] + (SiO2) и в малой степени также углеродом. В случае значительных количеств остаточного шлака, восстановление FeO, Fe2O3 и MnO влияет на температурный профиль.
В то время как модели корректируются специально к особым требованиям разных подсистем, принцип экспертной системы комбинирования особенностей прогнозирования, надзора и уставок моделей для идеального качества применяется на протяжении всей автоматизации плавки.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- Ввод и вывод в Java: печать, чтение и форматирование данных
- Fluke 772/773 зажимные мультиметры: современный подход к устранению неисправностей автоматических контуров
- ISA выпустила обновленное третье издание книги «Оценка безопасности и надежности систем управления»
- Стратегическое проектирование и планирование модернизации систем управления
- Умный дом и система безопасности на базе 1Sheeld
- Простое руководство по настройке и эксплуатации системы управления SYNTEC
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Восемь проверенных шагов для диагностики и устранения неисправностей системы процессного управления