



Обеспечение качества в производстве углеродного волокна: ключевые стратегии контроля и решения
Процесс производства углеродного волокна сложен и трудоемок. Процессные переменные — время, температура, газовый поток, химический состав — требуют строгого контроля на каждом этапе.
В статье мы раскроем контроль всего процесса через три аспекта:
- Ключевые моменты производства сырья
- Как изготовить качественные детали из углеродного волокна, и
- Какие проблемы могут возникнуть и как их устранить.
После прочтения вы сможете мониторить весь процесс и знать, на какие детали фокусироваться для производства лучших изделий с высокой эффективностью.
1. Как произвести качественное сырье?
Для качественных изделий производители должны сначала выбрать качественное сырье, затем фокусироваться на новейших технологиях. Ниже — рекомендации.
1.1 Использование высококачественного ПАН
Высококачественный ПАН (полиакрилонитрил) — первичный пререквизит производства высокопроизводительного углеродного волокна.
Прекурсорное волокно с высокой чистотой, высокой прочностью, хорошей уплотненностью и гладкой поверхностью — базовый материал для высокопроизводительного CF.
Производство CF начинается с мономера полимеризации прекурсора, качество которого определяет и свойства CF, и стоимость производства.
1.2 Минимизация примесей
Минимизация примесей — фундаментальная мера для повышения прочности на растяжение CF, горячая тема для исследователей. В смысле, процесс повышения прочности по сути — процесс снижения примесей.
1.3 Сокращение времени предоксидирования
В процессе предоксидирования, при условии обеспечения гомогенизации, время предоксидирования следует сократить максимально — это направленная задача снижения производственных затрат.
1.4 Технологии и оборудование высоких температур
Температура углеобразования обычно 1300–1800 °C, графитизации — 2500–3000 °C.
При непрерывной работе оборудования при таких температурах критически важно фокусироваться на новейших высокотемпературных технологиях: микроволновая, плазменная, индукционный нагрев в инертном газе и безвоздушных условиях.
2. Как изготавливать детали из углеродного волокна?
При изготовлении деталей производители обычно укладывают углеродные волокна в разных направлениях и слоях для формирования формы детали.
Затем композит твердеет под определенным давлением и температурой. Существует 4 основных метода:
2.1 Ручная наклейка (Paste molding / Hand lay-up)
Ручная наклейка — традиционный устаревший ручной метод.
Смолу вручную наносят на форму, затем отверждают. Преимущество: можно изготовить сложные детали легко, подходит для малого серийного производства.
Недостатки: низкая производительность, высокая трудоемкость, низкая размерная точность.
2.2 HP-RTM (High Pressure Resin Transfer Molding)
В этом процессе углеродное волокно помещают в закрытую форму. Затем под вакуумом и давлением вводят смолу для формовки твердого изделия. Это высокодавлейная инъекция, относительно простая и экономящая затраты на доп. оборудование с компьютерным управлением.
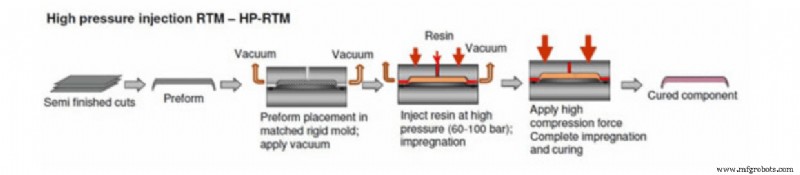
HP-RTM при высокотемпературной формовке позволяет изготавливать интегральные структурные детали крупных размеров, сложной структуры и с гладкой поверхностью.
При HP-RTM расход сырья довольно низок, качество продукции стабильно — подходит для крупносерийного производства.
Кроме того, инъекция смолы сильно снижает токсичность летучих газов для человека и среды при отверждении смолы.
2.3 Мокрая формовка (Wet Molding)
Мокрая формовка — экономичная альтернатива HP-RTM с более простым процессом и короче циклами, для производства деталей из УПК с низкой трехмерной сложностью и большой площадью: крыши, двери, капоты, бамперы, чемоданы и т.д.
Преимущества очевидны: смола быстро наносится в открытой среде без принудительного потока в форме, что уменьшает пузыри.
Также процесс нанесения смолы и отверждения компонентов можно проводить одновременно. В результате производственный цикл сокращается до менее 180 секунд.
3. Какие проблемы могут возникнуть и как их решить?
Даже при контроле всех ключевых этапов иногда возникают мелкие проблемы. Нужно знать, что может случиться, чтобы быстрее решать.
При обнаружении накопления смолы и частичного недолива материала — возможны причины: неправильная однородность вспомогательных материалов или неверное соотношение эпоксидной смолы.
Иногда конструкция изделия и конструкция форм действительно плохи — нужно оптимизировать изделие или формы.
Причины проблем разные, поэтому решайте их исходя из конкретной ситуации.
Это всё о вопросах контроля качества углеродного волокна. Надеемся, полезно. Не стесняйтесь оставлять комментарии при вопросах.
Примечание: Мы не владеем правами на изображения. Если они принадлежат вам, свяжитесь с нами — мы удалим их максимально быстро.
Производственный процесс
- Ключевая роль эпоксидной смолы в высокопроизводительном производстве углеродного волокна
- 5 неожиданных инноваций из углеродного волокна, перестраивающих современную жизнь
- Алюминий против углеродного волокна: выбор материала для производственного успеха
- Композитная инженерия и углеродное волокно: как передовые материалы формируют современную инфраструктуру
- Производство углеродного волокна: от прекурсоров к премиальным композитам
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Передовые системы автоматизации и управления для агломерационных заводов
- Понимание производственных процессов: Определения, типы и ключевые компоненты
- Качество солнечных панелей: ключевые контрольные точки для оптимальной производительности