



Экспертный обзор литье под давлением: процесс, материалы и оборудование
Литье под давлением — процесс литья металлов, характеризующийся использованием полости формы для подачи высокого давления на расплав. Формы обычно механически обрабатывают из высокопрочных сплавов, некоторые схожи с формовкой под давлением.
Большинство литья под давлением изготавливают из цветных металлов: цинк, медь, алюминий, магний, олово, свинец, свинцово-оловянные сплавы и их комбинации. В зависимости от типа литья требуется холоднокамерная или горячнокамерная литейная машина.
Основная тема статьи — производственный процесс литья под давлением. Для комплексного понимания представим 2 основных типа литейных машин и детальные технологические операции. После прочтения вы значительно оптимизируете производственный процесс.
1. Два типа литейных машин под давлением
Машины делятся на горячнокамерные и холоднокамерные. Разница — в выдерживаемом давлении. Типичный диапазон — 400–4000 тонн.
1.1 Горячнокамерные литейные машины
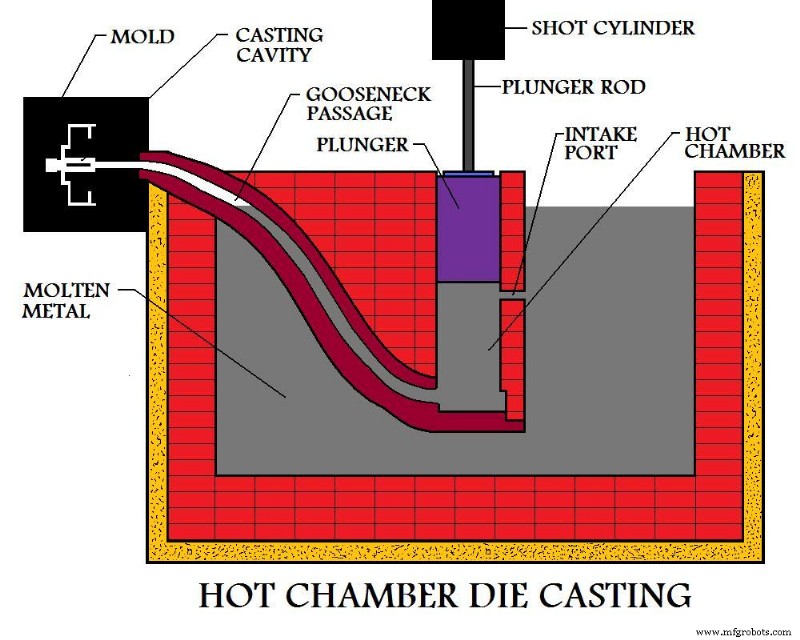
Горячнокамерное литье (иногда гусиное литье) использует ванну расплава для наполнения формы под давлением. В начале цикла поршень в оттянутом состоянии, расплав наполняет «гусиную шею».
Пневматический или гидравлический поршень давит расплав в форму. Преимущества: быстрые циклы (~15 циклов/мин), легкая автоматизация, возможность плавки металла в машине.
Недостатки: невозможность литья металлов с высокой точкой плавления, а также алюминия, так как алюминий выносит железо из расплава.
Поэтому горячнокамерные машины используют для сплавов цинка, олова, свинца. Чаще для мелких заготовок, а не крупных.
1.2 Холоднокамерные литейные машины
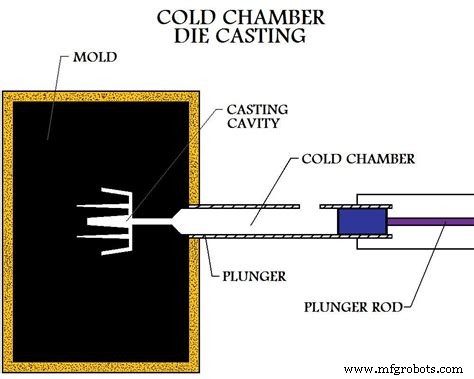
Холоднокамерное литье применяют для металлов, не подходящих для горячнокамерного: алюминий, магний, медь, цинковые сплавы с высоким содержанием алюминия.
Металл сначала плавится в отдельной тигле. Определенное количество расплава перемещается в ненагреваемую камеру впрыска или форсунку. Затем металл впрыскивают в форму гидравлическим или механическим давлением.
Из-за необходимости перемещения расплава главный недостаток — длинный цикл.
Холоднокамерные машины бывают вертикальные и горизонтальные. Вертикальные — обычно малые, горизонтальные — различные модели.
2. Детальные этапы производства литья под давлением
Процесс высокодавливного литья состоит из четырех этапов: подготовка формы, наполнение, впрыск и выбивание — основа для усовершенствованных процессов.
2.1 Подготовка
Необходимо распылить смазку в полость. Помимо контроля температуры формы, смазка помогает извлечение заготовки, затем форма закрывается.
2.2 Наполнение
Расплав наполняет форму под высоким давлением ~10–175 МПа. Давление удерживают до затвердевания заготовки.
2.3 Впрыск (Injection / Ejection)
Формы открывают, и заготовку (shot — может давать несколько заготовок, если в форме несколько полостей) выдавливают выдавливателями.
Высокодавливный впрыск обеспечивает очень быстрое наполнение — расплав заполняет всю форму до затвердевания любой части. Так избегают поверхностных разрывов даже в тонкостенных участках.
Большинство заготовок можно дорабатывать: сверление, полировку — то, что невозможно при обычном литье.
2.4 Выбивание (Shake out)
Процесс выбивания требует отделения отходов: впусков, каналов, засоров, заусенцев. Обычно через экструзию заготовки через специальную обточную форму. Другие методы: пилинг, шлифовка.
2.5 Контроль дефектов
Дефекты проверяют после выбивания. Наиболее частые: застой и холодное заголование (cold shut).
Это всё, что нужно знать для производства качественных изделий литьем под давлением. Оставляйте комментарии при вопросах.
Примечание: Мы не владеем правами на изображения. Если они принадлежат вам, свяжитесь с нами — мы удалим их максимально быстро.
Производственный процесс
- Экспертное производство валов: точные процессы и индивидуальные решения
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Процесс литья: от древних корней к современному производству
- Основные этапы процесса литья: 4 ключевые фазы
- Современные производственные процессы: ключевые технологии и инновации
- Процесс производства мыла: от жиров к омылению
- Исследование четырех основных типов производственных процессов
- Максимизация производственной эффективности с поставщиками литья чугуна
- Гравитационное литье: Простота, высокое качество и быстрая производительность
- Литье под давлением (Die Casting): технология, преимущества, недостатки, применение