



Полный разбор затрат процесса литья под давлением
Литье под давлением — метод литья, при котором расплавленный сплав наливается в камеру под давлением, где полость стальной формы заполняется с высокой скоростью, и расплав застывает под давлением, формируя литье. Главные черты литья под давлением, отличающие его от других методов литья — высокое давление и высокая скорость.
Производство деталей литья под давлением должно быть завершено с использованием оборудования для литья под давлением. Технический уровень оборудования определяет качество и уровень продуктов.
В этой статье мы поговорим о стоимости каждой процедуры процесса литья под давлением, чтобы сэкономить ваше рабочее время, снизить производственные затраты и повысить эффективность.
Вы должны сфокусироваться на 3 ключевых факторах, влияющих на стоимость процесса литья под давлением, как следует, и мы дадим советы по экономии этих затрат:
- Стоимость материала
- Производственная стоимость, и
- Стоимость формы
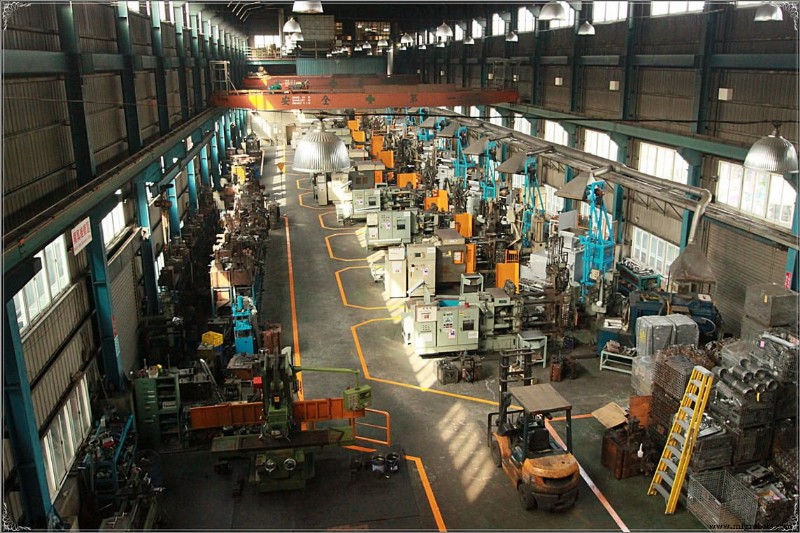
1. Что нужно знать о стоимости материала?
Стоимость материала зависит от веса требуемого материала и единичной цены материала. Вес материала явно результат объема детали и плотности материала; но максимальная толщина стенки деталей также может работать.
Вес требуемого материала включает материал, заполняющий канал формы. Детали с более тонкими стенками требуют более крупную систему каналов для обеспечения быстрого и равномерного заполнения всей детали, тем самым увеличивая количество требуемого материала.
Однако такие дополнительные материалы обычно меньше материалов, сэкономленных от частичного уменьшения объема из-за более тонких стенок. Поэтому, несмотря на более крупные каналы, использование тонких стенок снизит стоимость материала.
2. Что нужно знать о производственной стоимости?
Производственная стоимость в основном рассчитывается по часовой ставке и времени цикла. Часовая ставка пропорциональна размеру станка для литья под давлением, поэтому важно понимать, как дизайн детали влияет на выбор станка. Станки для литья под давлением обычно обозначаются тональностью зажимающей силы, которую они обеспечивают.
Следовательно, более крупные компоненты потребуют большую зажимающую силу и более дорогой станок. Более того, определенные материалы, требующие высоких давлений наплавки, могут требовать станки более высокой тональности. Размер детали также должен соответствовать другим спецификациям станка.
Помимо размера станка, тип станка (горячая камера и холодная камера) также влияет на стоимость. Использование материалов с высокими температурами плавления, таких как алюминий, потребует более дорогой станок холодной камеры.
Время цикла можно разбить на время наплавки, время охлаждения и время сброса. Уменьшая эти времена, производственная стоимость снизится. Время наплавки можно уменьшить за счет уменьшения максимальной толщины стенки детали.
Использование станка горячей камеры может сэкономить много времени, потому что в процессе станка холодной камеры расплавленный металл должен наливаться в станок ложкой, значительно увеличивая время производства. Термодинамические свойства материала также влияют на время охлаждения.
3. Что нужно знать о стоимости формы?
В промышленности литья под давлением оптимизация дизайна формы и повторное использование существующих форм — один из самых эффективных и практических способов снизить стоимость литья под давлением.
3.1 Анализ течения формы снижает затраты
В прошлом дизайн и производство формы опирались на опыт инженеров. Метод разработки и дизайна формы требовал повторных испытаний, а затем форма постоянно модифицировалась согласно результатам теста. Каждое испытание увеличивало стоимость и удлиняло цикл разработки продукта.
С развитием технологии CAD/CAE, через симуляционный анализ инженеры могут видеть истинное течение и затвердевание расплавленного металла внутри формы во время литья под давлением, и находить местоположение дефектов заранее, тем самым оптимизируя дизайн формы и процесс и снижая затраты.
3.2 Использование сердечников для снижения стоимости формы
Многие продукты спроектированы с сходствами и могут использоваться на других моделях с частичными модификациями. Для такого рода продукта мы можем рассматривать изготовление разных частей в сердечник, и пару форм для производства множества продуктов. Например, наши обычные газовые счетчики имеют много разных типов газовых соединений на обоих концах, и один тип соединения — продукт.
Мы можем сделать соединения в разные сердечники, и несколько продуктов делят набор форм, что может снизить стоимость нескольких пар форм. Если сердечник использует структуру быстрой смены, возможно напрямую произвести другой продукт в более короткий период времени без производства другой формы.
3.3 Повторное использование старых форм для снижения стоимости
После того как многие формы достигают конца срока службы, необходим процесс репликации формы, что увеличит стоимость набора форм. Для старой формы с хорошей рамкой формы мы можем ее повторно использовать. Нам нужно только переделать набор сердечников и использовать новый сердечник со старой рамкой формы, так что стоимость набора рамок формы может быть сэкономлена.
Это всё, что нужно знать о ценовом вопросе литья под давлением. Надеемся, это будет полезно! Не стесняйтесь связаться с нами, если у вас есть вопросы!
Примечание: Мы не владеем изображениями, использованными в этом посте. Не стесняйтесь связаться с нами, если они принадлежат вам, и мы уберем их как можно быстрее.
Производственный процесс
- Кристаллизация металлов: механизмы, скорости и литейные процессы
- Литье под давлением vs литье под давлением пластиков: выбор правильного процесса для вашего продукта
- Литье под давлением (Die Casting): точность, эффективность и производственные преимущества
- Максимизация производственной эффективности с поставщиками литья чугуна
- Гравитационное литье: Простота, высокое качество и быстрая производительность
- Литейные машины под давлением: принцип работы, виды и преимущества
- Ведущие мировые производители литейных машин под давлением
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы
- Литье под давлением (Die Casting): принцип работы, горячая и холодная камера, применение
- Литье под давлением (Die Casting): технология, преимущества, недостатки, применение