



Литье под давлением металла (MIM): передовое производство точных компонентов
MIM, или литье под давлением металла, — это промышленная техника для подготовки металлических порошков или использования металлических порошков (или смесей металлических порошков и неметаллических порошков) как сырьевых материалов, проходящих через формовку и синтерирование для получения металлических материалов, композитных материалов и различных типов изделий.
В настоящее время MIM широко используется в транспорте, машиностроении, электронике, авиации, оружии, биологии, новой энергии, информации и ядерных отраслях и стал одной из самых динамичных отраслей науки о новых материалах.
В этом посте мы представим вам свойства материалов и подробный производственный процесс MIM, чтобы вы могли производить свои продукты эффективнее. Давайте начнем!
Когда вы используете технологию в производственном процессе, вы сначала должны понять характеристики и профессиональные особенности технологии. Поэтому первая часть этого поста посвящена свойствам материалов.
1. Каковы свойства материалов для MIM?
MIM имеет уникальный химический состав и физические свойства, недоступные в обычных методах литья плавлением. Использование технологии MIM может напрямую производить пористые, полуплотные или полностью плотные материалы и продукты, такие как маслонапролненные подшипники, шестеренки, кулачки, направляющие, инструменты и т.д., без механической обработки.
1) Технология MIM может минимизировать сегрегацию компонентов сплава и устранить крупнозернистую или неравномерную литейную структуру, что играет важную роль в производстве высокопроизводительных редкоземельных постоянных магнитов, водородных материалов, люминесцентных материалов, катализаторов и высокотемпературных сверхпроводящих материалов.
2) Ряд высокопроизводительных и неравновесных материалов, таких как аморфные, микрокристаллические, квазикристаллические и нанокристаллические, могут быть приготовлены через MIM, которые обладают отличными электрическими, магнитными, оптическими и механическими свойствами.
3) Легко осуществлять различные типы рекомбинации, давая полную игру соответствующим характеристикам каждого компонентного материала, и является процессной технологией для производства высокопроизводительных металлокерамических композитных материалов по низкой стоимости.
4) Близкая к чистовой формовка и автоматизированное массовое производство могут быть достигнуты, тем самым эффективно снижая производственные ресурсы и энергопотребление.
2. Каков подробный производственный процесс?
После понимания характеристик MIM, мы должны сосредоточиться на конкретном производственном процессе.
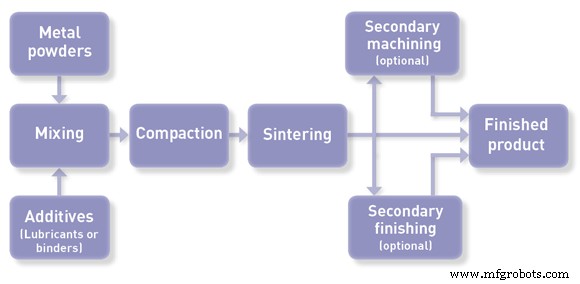
2.1 Подготовка заготовки (Feedstock compounding)
Процесс подготовки заготовки включает приготовление порошка, смешивание порошка и другие шаги. Свойства металлического порошка оказывают большое влияние на процесс формовки и синтерирования, а также на качество продукта. Пластификаторы, такие как машинное масло, каучук или парафин, обычно добавляются для улучшения формовочности и пластичности порошка.
2.2 Литье (Injection)
Процесс литья под давлением включает четыре шага: загрузка, прессование, удержание и разформовка. Процесс прессования означает прессование порошка в желаемую форму под давлением 15-600 МПа. Нужно обратить внимание на точность формы и соотношение порошка.
2.3 Синтерирование (Sintering)
Оно проводится в высокотемпературной печи или вакуумной печи, которая защищает газовую атмосферу. Синтерирование отличается от плавления металлов тем, что по крайней мере один элемент остается в твердом состоянии в процессе синтерирования.
В процессе синтерирования частицы порошка становятся металлургическим продуктом с определенной пористостью через серию физико-химических процессов: диффузия, рекристаллизация, сварка плавлением, соединение и растворение.
2.4 Последующие этапы обработки
В общем, синтерированные детали могут использоваться напрямую. Однако некоторые детали, требующие высокой точности и износостойкости, подвергаются послесинтерированной обработке.
Послеобработка включает калибровку, прокатку, экструзию, закалку, поверхностное закалку, маслонапрядение и импреgnaцию.
MIM имеет ряд преимуществ: заметная экономия энергии, экономия материалов, отличная производительность, высокая точность продукта и хорошая стабильность, что очень подходит для массового производства.
Кроме того, некоторые материалы и сложные детали, которые не могут быть приготовлены обычными методами литья и механической обработки, также могут быть изготовлены технологией MIM, и поэтому получили много внимания от отрасли.
Это всё о производственном процессе MIM, и мы надеемся, это будет полезно! Не стесняйтесь оставлять комментарии ниже, если у вас есть вопросы.
Примечание: Мы не владеем изображениями, использованными в этом посте. Не стесняйтесь связаться с нами, если они принадлежат вам, и мы уберем их как можно быстрее.
Производственный процесс
- Литье под давлением металлических порошков (MIM): процесс, применение и преимущества
- Литье под давлением vs литье под давлением пластиков: выбор правильного процесса для вашего продукта
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- Топ материалов для литья пластиков под давлением для высокого качества и производительности
- Освоение пластикового литья под давлением для эффективного производства
- Ключевые преимущества услуг литья пластика под давлением
- Ключевые факторы перед запуском проектов литья под давлением в Китае
- Революция в изготовлении стекла: быстрая, универсальная технология литья под давлением
- Лучшие пластики для литья под давлением: свойства и выбор материала
- Топ-5 процессов резки металла в современном производстве