



Оптимизация литья под давлением металла (MIM): частые проблемы и проверенные решения
Поскольку технология MIM может гарантировать точность и равномерность соотношения состава материала, она стала ключом к решению проблем новых материалов и играет решающую роль в разработке новых материалов.
В этом посте мы говорим в основном о предостережениях при использовании технологии MIM и как производить качественные продукты, контролируя производственный процесс с двух сторон:
- Методы производства металлического порошка
- Какие проблемы могут возникнуть в разных процедурах и как их исправить.
После прочтения этого поста вы узнаете, какие методы требуются, и повысите производственную эффективность в процессе.
1. Методы производства металлического порошка
Подготовка порошка — первый шаг в MIM. С развитием промышленности порошковой металлургии требуется всё больше разных типов порошков.
Например, с точки зрения диапазона материалов, используются не только металлический порошок, но и порошок сплавов, порошок металлических соединений; С точки зрения размера частиц, порошки различных размеров частиц от грубого порошка с размером частиц 500-1000 мкм и ультрадисперсного порошка с размером частиц менее 0.5 мкм востребованы.
Для удовлетворения различных требований к порошкам существуют различные методы производства порошков. Эти методы ничто иное, как превращение металла или сплава в твердом, жидком или газообразном состоянии в порошкообразное состояние.
1.1 Методы превращения металла в твердом состоянии в порошок включают:
(1) Механическое дробление и гальваническая коррозия для приготовления металлических и сплавных порошков из твердых металлов и сплавов.
(2) Метод восстановления для приготовления металлических и сплавных порошков из твердых металлических оксидов и солей.
(3) Восстановительно-химическое обращение порошков металлических соединений из металлических и сплавных порошков, металлических оксидов и неметаллических порошков.
1.2 Методы превращения металла в жидком состоянии в порошок включают:
(1) Метод распыления для приготовления сплавного порошка из жидкого металла и сплава.
(2) Метод вытеснения и метод водородного восстановления раствора для приготовления сплавного и покрытий порошка из раствора металлической соли; метод определения расплавленной соли для приготовления металлического порошка осаждением из расплавленной соли металла.
1.3 Методы превращения металла в газообразном состоянии в порошок включают:
(1) Метод конденсации пара для приготовления металлического порошка;
(2) Углеродный термический метод диссоциации для диссоциации газообразных углеродных субстратов металлов из металлов, сплавов и покрытых порошков.
Однако, суть процесса, существующие методы можно широко классифицировать на две основные категории: механические и физико-химические методы.
Механический метод — процесс, в котором сырье механически дробляется, а химический состав практически не меняется; физико-химический метод — процесс получения порошка путем изменения химического состава или агрегатного состояния сырья химическим или физическим действием.
2. Какие проблемы могут возникнуть в разных процедурах и как их исправить?
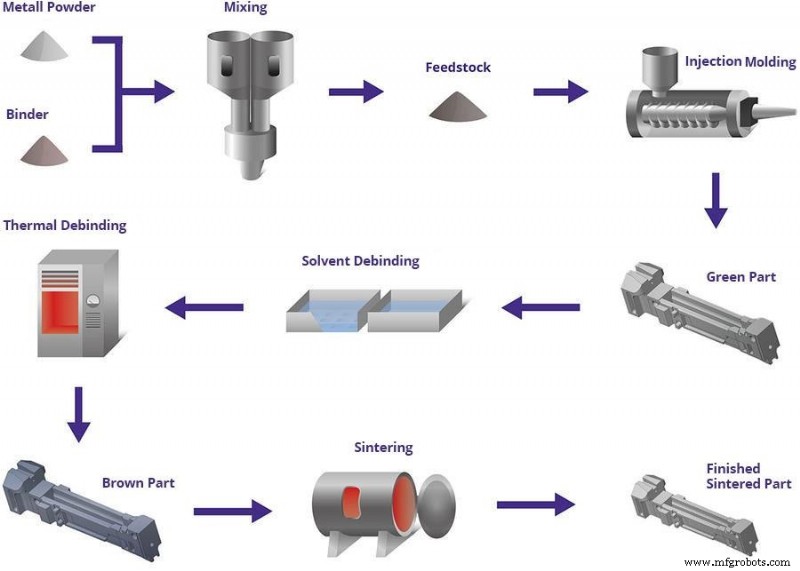
Процесс MIM в основном состоит из этих шагов: подготовка заготовки, литье, удаление связующего (дебиндинг) и синтерирование. Много проблем может возникнуть во время этих процедур. Далее мы сфокусируемся на этих проблемах и дадим предложения по их решению.
2.1 Проблемы при литье и как с ними справиться
А. Обрыв краев
Обрыв краев обычно вызван неравномерной плотностью материала и неправильной разформовкой. Эта проблема может быть устранена улучшением метода прессования и улучшением условий разформовки.
Б. Трекозы
Трещины в основном вызваны неправильным режимом разформовки и плохой прессуемостью материала. В этом отношении важно улучшить тип прессования порошка и принять правильный метод разформовки.
В. Дефекты размеров
Чрезмерный износ формы или неразумные настройки параметров процесса могут вызывать дефекты размеров. Чтобы избежать таких проблем, должны использоваться формы из твердых сплавов, и производственный процесс должен быть скорректирован.
Г. Поверхностные царапины
Низкая твердость полости формы приводит к частичному царапанию поверхности полости. Смазочное масло должно быть добавлено для избежания этой проблемы.
2.2 Проблемы при синтерировании и как с ними справиться
А. Прилипающие углеродные отложения
Высокая плотность синтерированной детали, неподходящая предтропическая температура, неразумная настройка температуры печи и большая нагрузка на сетчатый конвейер вызовут прилипающие углеродные отложения. Противомеры: уменьшение нагрузки, удлинение предтропической зоны и установка быстрого сгорания устройства.
Б. Гранулярные углеродные отложения
Когда газовая атмосфера движется слишком медленно, или выпускная труба спроектирована неправильно, частицатые углеродные отложения могут существовать. Следует улучшить увеличением общего расхода газа атмосферы, изменением направления потока газа атмосферы и контролем вентиляции выпускной трубы.
В. Сильное окисление
Когда газовая атмосфера, входящая в печь, слишком влажная или разность давлений между двумя концами печи не подходит, продукт сильно окисляется. Это требует устранения источника окислителя в производственном процессе.
Г. Декарбуризация
В производственном процессе, если воздух утекает в печь или содержание углекислого газа в газовой атмосфере высокое, может произойти декарбуризация.
Для избежания декарбуризации в зоне медленного охлаждения можно добавить азот и природный газ, или можно контролировать начальное количество добавленного графита.
Это все вопросы качества, которые вы должны знать о металлическом MIM. Надеемся, это будет полезно! Не стесняйтесь оставлять комментарии ниже, если у вас есть вопросы.
Примечание: Мы не владеем изображениями, использованными в этом посте. Не стесняйтесь связаться с нами, если они принадлежат вам, и мы уберем их как можно быстрее.
Производственный процесс
- Спекание порошков рефрактерных металлов: процессы, классификация и результаты характеристик
- Литье под давлением металлических порошков (MIM): процесс, применение и преимущества
- Гибридное аддитивное производство и литье под давлением: новая парадигма для производственных жизненных цик…
- Термореактивное инъекционное формование: Преимущества, недостатки и экспертное руководство
- Высоковязкие компаунды PEEK: оптимальны для литья под давлением и экструзии
- Топ-5 опасностей на производстве и проверенные решения для безопасности
- Станки для литья под давлением (инъекционное формование): устройство, работа, применение, плюсы и минусы
- Освоение пластикового литья под давлением для эффективного производства
- Премиальные, экономичные услуги литья пластиков под давлением
- Понимание затрат на литье под давлением: практическое руководство по оценке