



Проблемы литья под давлением и решения для точных деталей
Литье под давлением — метод высокоточного литья. Детали, произведенные литьем под давлением, имеют очень низкие размерные допуски и высокую поверхностную точность.
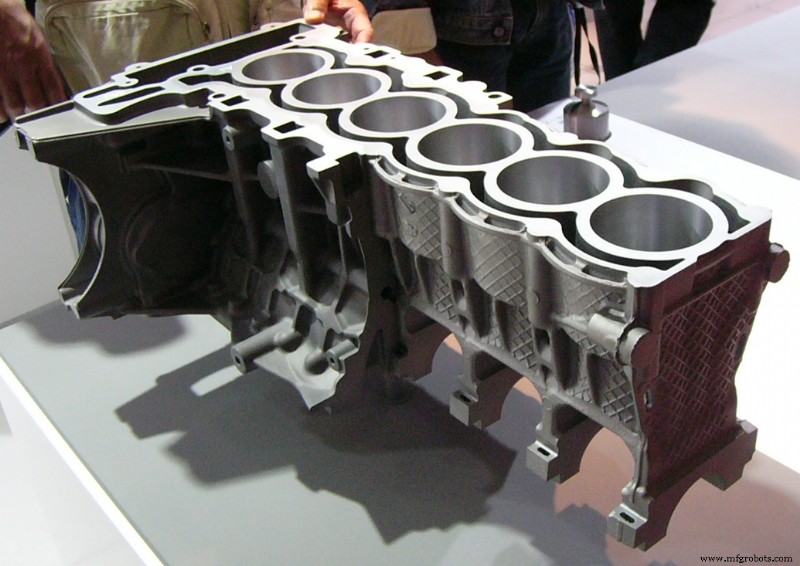
В большинстве случаев детали литья под давлением могут собираться без токарной обработки. Резьбовые детали также могут литься напрямую. Мелкие детали вроде общих деталей камер, пишущих машинок, электронных вычислительных устройств и украшений; сложные детали транспортных средств, таких как автомобили, локомотивы и самолеты, в основном производятся литьем под давлением.
В этом посте мы представим вам основные методы контроля качества литья под давлением с трех аспектов:
- Требуемый металл для литья под давлением
- Важный влияющий фактор: Температура, и
- Некоторые дефекты, которые могут возникнуть в производственном процессе и как их исправить
После прочтения этого поста вы сможете избежать все эти дефекты для эффективного изготовления продуктов высокого качества.
1. Требуемый металл для литья под давлением
Металлы, используемые для литья под давлением, в основном включают цинк, медь, алюминий, магний, свинец, олово и свинцово-оловянные сплавы. Более специфичные металлы для литья под давлением включают ZAMAK, алюминиево-цинковые сплавы и стандарты Alcoa: AA380, AA384, AA386, AA390 и AZ91D магний.
1.1 Характеристики различных металлов
Характеристики различных металлов при литье под давлением следующие:
- Цинк: Цинк — самый легкий для литья под давлением металл и легко покрывается покрытием. При производстве мелких деталей он экономичен и обладает высокой предельной прочностью на сжатие, высокой пластичностью и долгим сроком службы формы.
- Алюминий: Алюминий легкий, высокая размерная стабильность, высокая коррозионная стойкость, хорошие механические свойства, высокая теплопроводность и отличная электрическая проводимость.
- Магний: Магний легко обрабатывается и является самым легким металлом среди распространенных металлов для литья под давлением.
- Медь: Медь имеет характеристику высокой твердости и сильной коррозионной стойкости. Механические свойства меди среди металлов для литья под давлением лучшие.
- Свинец и олово: Эти два металла имеют высокую плотность и высокую размерную точность для специальных деталей коррозионной защиты. По вопросам безопасности этот сплав не может использоваться как пищевое оборудование для обработки и хранения. Свинец-олово-висмут сплавы (иногда также содержащие немного меди) могут использоваться для изготовления ручной наборной типографской шрифты и горячей печати в высокой печати.
1.2 Минимальная площадь поперечного сечения и минимальный угол уклона для различных материалов
Минимальная площадь поперечного сечения и минимальный угол уклона для каждого материала перечислены в таблице ниже, и самый толстый участок должен быть менее 13 мм.
| Металл | Минимальная площадь поперечного сечения | Минимальный угол уклона |
| Алюминиевый сплав | 0.89 мм (0.035 дюйма) | 1:100 (0.6°) |
| Латунь и бронза | 1.27 мм (0.050 дюйма) | 1:80 (0.7°) |
| Магниевый сплав | 1.27 мм (0.050 дюйма) | 1:100 (0.6°) |
| Цинковый сплав | 0.63 мм (0.025 дюйма) | 1:200 (0.3°) |
2. Важный влияющий фактор: Температура
Температура — очень критичный фактор в процессе литья под давлением. И температура наплавки, и температура формы оказывают важное влияние на конечные продукты.
2.1 Температура наплавки
По мере повышения температуры наплавки растворимость газа в сплаве увеличивается, что затрудняет его выделение в процессе литья под давлением, влияя на механические свойства металлов.
Алюминиевые и магниевые сплавы усиливают окисление с повышением температуры. Окислительные включения склонны ухудшать свойства сплава.
Также содержание железа в металле увеличивается с повышением температуры, что приводит к снижению текучести и ухудшению характеристик продуктов.
2.2 Температура формы
Температура формы сильно влияет на срок службы формы. Интенсивные изменения температуры могут вызвать раннее треснувание формы.
Когда температура формы слишком низка, напряжение усадки сплава увеличивается, и литье склонно к трещинам.
Однако, когда температура формы слишком высока, это благоприятно для получения гладкой поверхности литья, но оно склонно к усадным впадинам.
3. Некоторые дефекты, которые могут возникнуть в производственном процессе и как их исправить
3.1 Трещины
В производственном процессе литья под давлением форма многократно подвергается нагреву, и деформация литейной поверхности и её внутренняя деформация вызывают возникновение микротрещин.
Поэтому, с одной стороны, форма должна быть достаточно предварительно нагрета в начале литья под давлением. Кроме того, форма должна поддерживаться в определенном рабочем температурном диапазоне в процессе литья под давлением для избежания раннего трещиноватого отказа.
3.2 Разрушение
Под действием силы наплавки форма треснет в самой слабой точке, особенно надписи или метки электрообработки на литейной поверхности формы не отшлифованы, или тонкие трещины появятся первыми на четких углах литья.
Когда граница зерна имеет хрупкую фазу или крупнозернистую структуру, она легко ломается. Трещина быстро распространяется при хрупком разрушении, что является опасным фактором отказа формы.
По этой причине, с одной стороны, царапины, следы электрообработки и т.д. на поверхности формы должны быть отшлифованы, даже если они в литейной системе. Кроме того, используемый материал формы должен иметь высокую прочность, хорошую пластичность, ударную вязкость и вязкость на разрушение.
Это всё о вопросах качества литья под давлением. Надеемся, это будет полезно! Не стесняйтесь оставлять комментарии ниже, если у вас есть вопросы.
Примечание:
1. Мы не владеем изображениями, использованными в этом посте. Не стесняйтесь связаться с нами, если они принадлежат вам, и мы уберем их как можно быстрее.
2. Статистика из: Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.
Производственный процесс
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Как коллаборативные роботы революционизируют безопасность и эффективность производства
- Литье под давлением vs литье под давлением пластиков: выбор правильного процесса для вашего продукта
- Литье под давлением (Die Casting): точность, эффективность и производственные преимущества
- Гравитационное литье: Простота, высокое качество и быстрая производительность
- Литейные машины под давлением: принцип работы, виды и преимущества
- Ведущие мировые производители литейных машин под давлением
- Литье под давлением (Die Casting): принцип работы, горячая и холодная камера, применение
- Горячая и холодная камера при литье под давлением: отличия, сплавы, вариации процесса
- Литье под давлением (Die Casting): технология, преимущества, недостатки, применение