



Распространенные проблемы 3D-печати и экспертные решения
При использовании 3D-принтеров (FFF/FDM) могут возникать проблемы и непредвиденные ситуации (особенно на непрофессиональных принтерах) при печати нужных моделей. Это вызывает неудобства, задержки и другие неприятности, которых пользователь никогда не хочет. Эта статья дает советы по решению этих типичных проблем.
Отсутствие нити в начале печати
В начале печати может не выходить нити. Причины:
Стол слишком близко к соплу
Решается калибровкой (уровнированием) стола.
Слишком высокая температура экструдера
Из-за ожидания в начале печати материал на конце хотэнда может вытечь на стол под действием гравитации, вызывая отсутствие материала в момент начала печати.
Плохая регулировка натяжения экструдера
Если натяжитель слишком слабый, нить не движется через экструдер; если слишком сильный — она помечается, вызывая плохое качество поверхности.
Засор экструдера
Одна из самых серьезных проблем. Первым шагом — перегреть температуру на 10–20 °C относительно последнего использованного материала и проткнуть чистящей нитью (Smart Clean) до чистого и непрерывного выхода.
Хороший трюк — активировать опцию контура вокруг детали (skirt) и так гарантировать выход материала из экструдера перед началом печати самой детали.
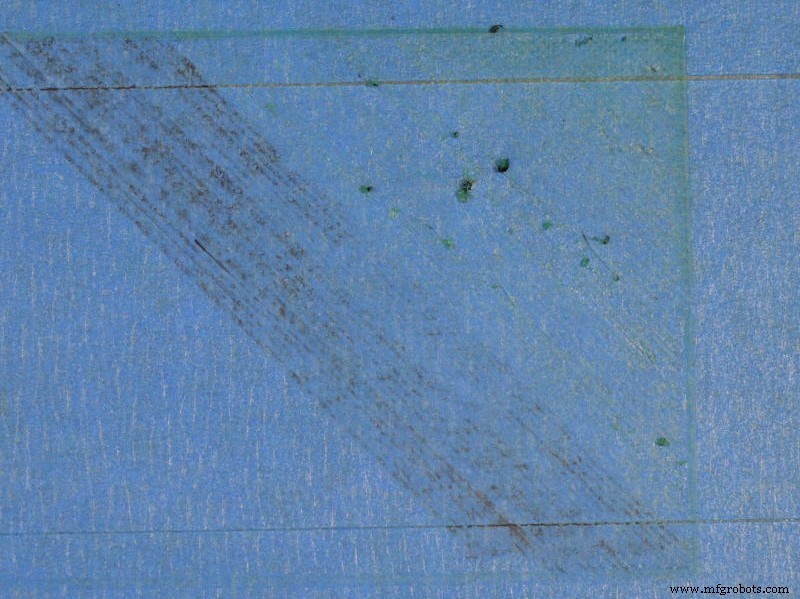
Изображение 1: Отсутствие нити в начале печати. Источник: Simplify3D.
Проблемы с первым слоем
Решив проблему отсутствия нити, может случиться, что первый слой не приклеивается к столу. Причины:
Слишком большое расстояние между экструдером и столом
Наблюдается визуально при печати первого слоя.
Неподходящая температура стола
Некоторые нити требуют температуру стола выше окружающей, например ABS. Если параметр не выполнен — проблема почти гарантирована. Помимо температуры, есть материалы, требующие клей для стола (DimaFix или Magigoo). Перед нанесением клея рекомендуется хорошо помыть стол.
Слишком высокая скорость печати
Для большинства принтеров рекомендуется скорость первого слоя 25 мм/с. При значительном превышении риск неприлипания очень высок.
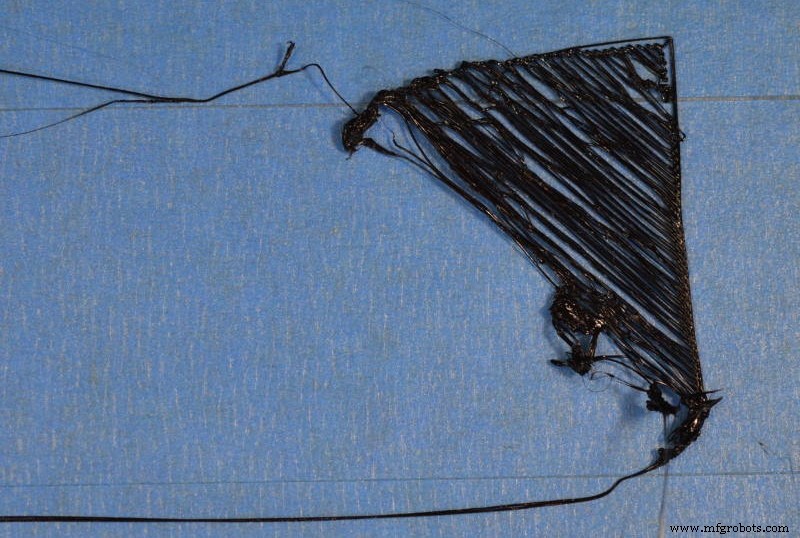
Изображение 2: Проблемы с первым слоем. Источник: Simplify3D
Нити (stringing) вокруг детали
Часто в 3D-печати видны нити материала вокруг детали или между одновременно печатаемыми деталями. Ошибка обычно связана с параметрами ретракции экструдера:
Недостаточная дистанция ретракции
Очень часто в «bowden» системах, где большое расстояние между мотором экструдера и хотэндом. Дистанция варьируется по материалу, 8 мм — хорошая отправная точка, увеличивать, если проблема остается.
Скорость ретракции
Для этого параметра нужно учитывать размер детали и расстояние между деталями. Если деталь или расстояние малы, нужна больше скорость, чтобы мотору экструдера успеть отмотать нить. Если скорость чрезмерная — образуются пузыри внутри хотэнда и шлицевое колесо сильно помечает нить.
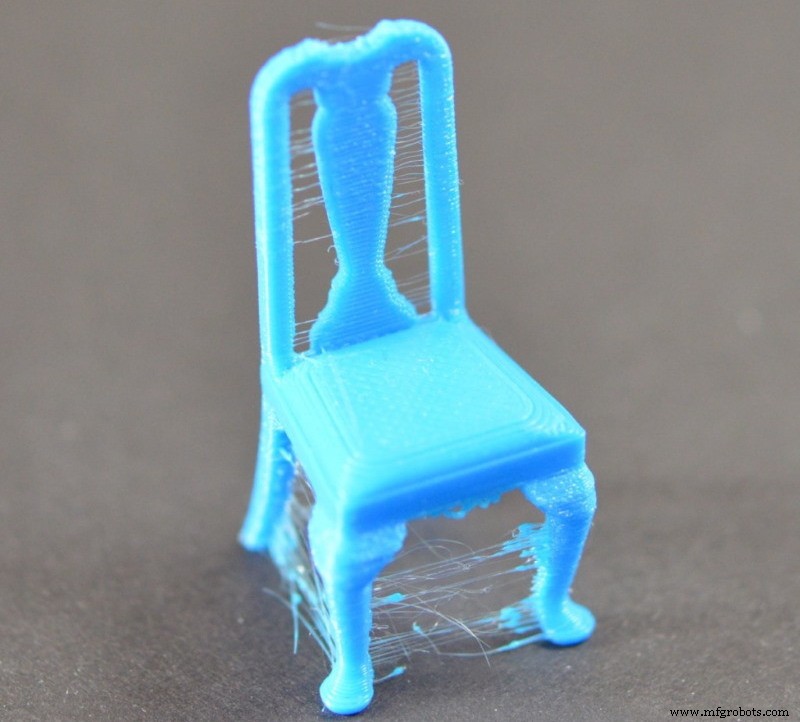
Изображение 3: Нити вокруг детали. Источник: Simplify3D
Черные точки (обугленное) на напечатанной детали
Когда видна эта ошибка, это значит, что были остатки нити на внешней стороне сопла. Эти отложения становятся вязкими от температуры и движением экструдера переносятся на печатаемую деталь. Обычно происходят в начале печати, когда экструдер выполняет «home» по Z, остатки, висящие на сопле, оседают на его внешней стороне. Чтобы избежать, в начале печати проверить, не происходит ли это, и при необходимости удалить нить с сопла пинцетом.
Детали напечатаны наполовину
Одна из худших проблем из-за задержки времени печати, и потому, что происходит по легко исправимым причинам. Перед печатью убедиться, что нити достаточно, взвесив катушку. Практический совет (малые/средние детали) для приблизительной оценки длины нити: измерить диаметр намотанной нити, вычислить периметр и умножить на число витков. Другая причина — перехлест нити, препятствующий подаче в шлицевое колесо экструдера. Наконец, если натяжитель шлицевого колеса недостаточно затянут, нить не продвигается, останавливая экструзию.
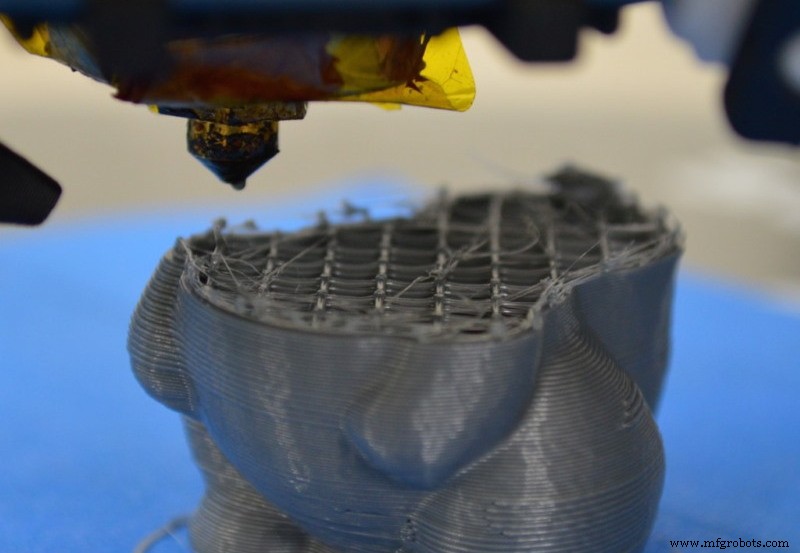
Изображение 4: Недопечатанные детали. Источник: Simplify3D
Расстройка между слоями (Layer separation)
FDM-печать строит объекты слой за слоем. Если смежные слои не сцепляются правильно, итоговая деталь может ломаться по стыку слоев. Причины две:
Слишком большая высота слоя
При печати нужно обеспечить, чтобы каждый слой достаточно давил на нижний для прочного сцепления. Общее правило: высота слоя не может быть больше 80% диаметра выходного отверстия сопла. Например, для сопла 0,4 мм высота слоя не должна превышать 0,32 мм. При обнаружении расстойки во время печати рекомендуется снизить высоту слоя.
Слишком низкая температура экструзии
Проверив высоту слоя, но если расстройка остается, проблема в температуре экструзии. Если температура нити недостаточно высока, адгезия с нижним слоем плохая, деталь легко ломается. Например, PLA можно печатать при 180 °C, но при высоких скоростях (60 мм/с) температура недостаточна для прочной адгезии слоев — нужно повышать температуру с интервалами 10 °C до достижения хорошего сцепления.
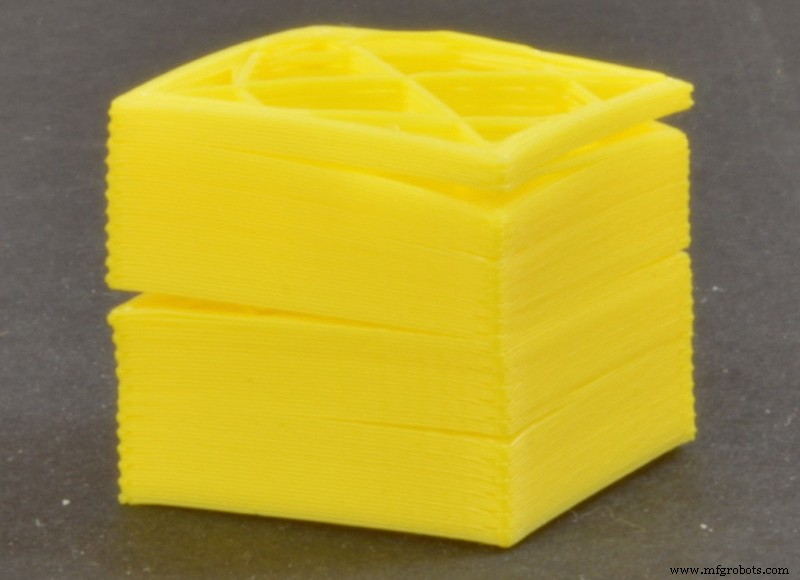
Изображение 5: Расстройка между слоями. Источник: Simplify3D
Нехватка материала между внешними стенами и заливкой (overlap)
Симптом легко определить: достаточно внимательно посмотреть на деталь несколько секунд и увидеть разделение между внешними стенами и заливкой. Для решения нужно увеличить процент «overlap» (перекрытия), обычно 15%, поднять до 20% или 25% при наличии проблемы.
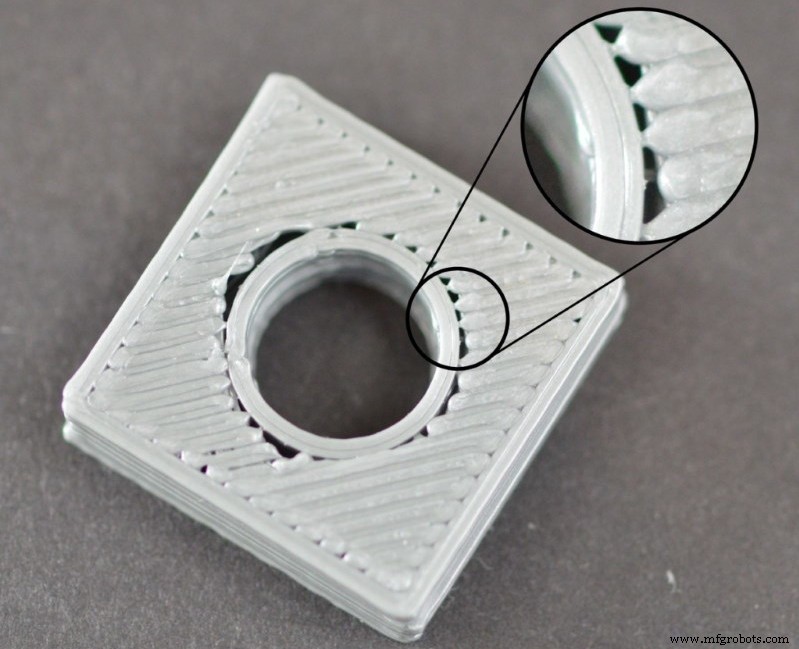
Изображение 6: Перекрытие (overlap). Источник: Simplify3D
Warping (коробка слоев у стола)
«Warping» — это коробка слоев детали, контактирующих со столом. Часто при материалах вроде ABS, с высокими температурами экструзии и склонностью к деформации при остывании. Для предотвращения обычно прибегают к:
Нагретый стол
Сейчас большинство FDM-принтеров имеют нагретый стол. Для материалов, чувствительных к смене температуры, как ABS, использование температуры стола 100–120 °C — ключ к размерной стабильности.
Закрытая камера
Когда пользователь хочет печатать детали из ABS среднего или большого размера, только нагретого стола недостаточно. Принтер должен иметь закрытую камеру, а для больших объемов — рекомендуется нагретая камера.
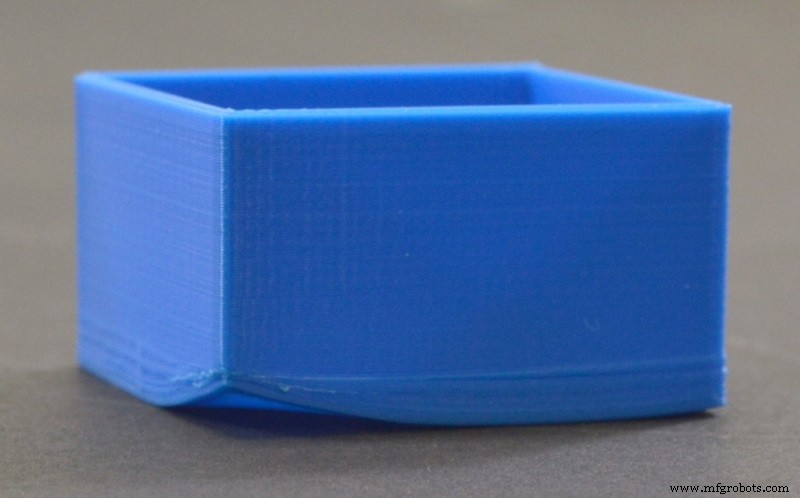
Изображение 7: Warping. Источник: Simplify3D
Промежутки между проходами последнего слоя
При плохой отделке верхнего слоя, с видом нехватки материала, может быть причиной слишком разреженная внутренняя заливка с большими отверстиями, трудными для покрытия. Другой фактор — недостаточное число верхних слоев для полного покрытия поверхности. Ошибка также может появляться из-за недостаточного потока нити, особенно в больших деталях с длинными непрерывными проходами. Чтобы проверить низкий поток, делают замер внешних размеров — если они меньше расчетных, поток нужно увеличивать по 5% до соответствия дизайну.
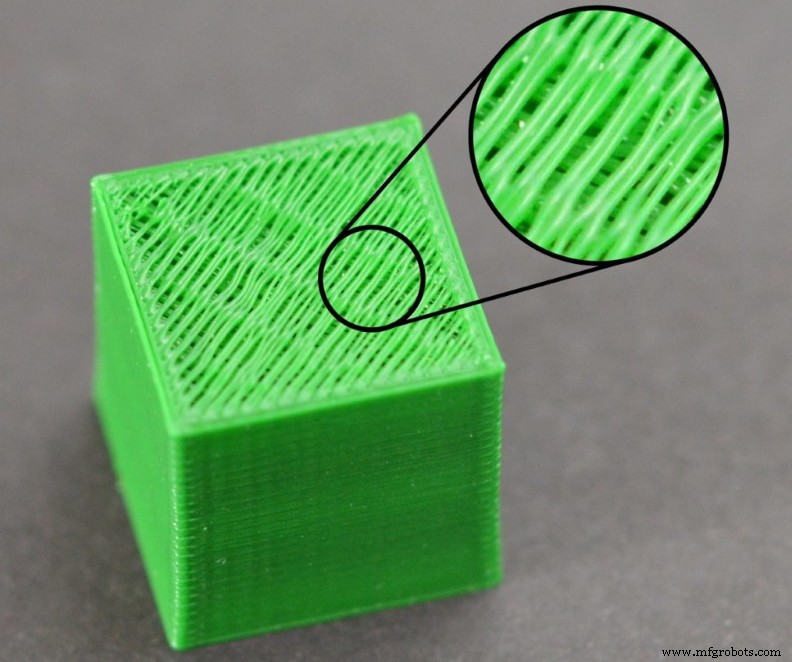
Изображение 8: Промежутки между проходами последнего слоя. Источник: Simplify3D
Заключение
Со всем вышеизложенным пользователи FDM-принтеров должны знать, как решить большинство проблем, возникающих в повседневной 3D-печати.
3D печать
- Топ узких мест рабочего процесса 3D-печати и проверенные исправления
- 5 частых проблем металлической 3D-печати — и как их решить
- Быстрые, надежные решения MedTech: роль 3D-печати в борьбе с COVID-19
- Реактивное обслуживание: частые вызовы, проверенные решения и путь к проактивному управлению активами
- Гибкое производство и 3D-печать: руководство по быстрому кастомному производству
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- 19 основных проблем лазерного гравера и способы их решения
- Топ-22 проблемы CNC фрезера и экспертные решения
- Топ-13 проблем плазменного резака CNC и экспертные решения
- Частые проблемы с файлами Гербер и экспертные решения