



Топ-13 проблем пластикового литья под давлением и способы их решения
Преимущества пластикового литья под давлением для производства деталей: высокая скорость, эффективность, автоматизация, гибкость форм и размеров. Детали точны по размеру, легко заменяемы, формы позволяют получать сложные формы. Экологичный метод подходит для массового производства и сложных изделий.
Однако, хотя операторы знают станки и навыки процесса, различные дефекты быстрого литья под давлением по дизайну форм и материалам неизбежны. Статья посвящена проблемам и решениям пластикового литья под давлением, основные из них:
Анализ причин проблем, возникающих из-за сырья, пластиковых деталей или дизайна формы, процесса формовки, и предложение соответствующих решений.
1. Недолив (Short Shots)
Недолив — феномен, при котором полость формы не заполняется полностью.
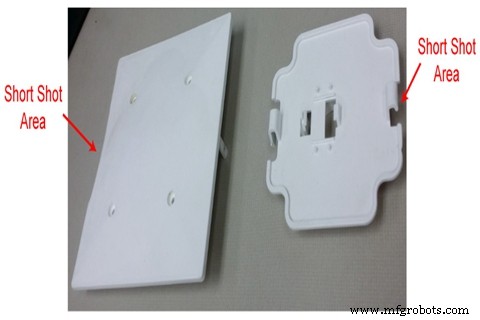
Причины: (1) Низкая температура формы, материала, давление или скорость впрыска (2) Неравномерная пластификация сырья (3) Плохая выгазовка (4) Недостаточная текучесть сырья (5) Стенка слишком тонка или затвор слишком мал (6) Преждевременное затвердевание расплава из-за нерационального конструктивного дизайна.
Решения: Материал: использовать более текучие материалы. Дизайн формы: (1) Заполнять толстую стенку перед тонкой для избежания задержки. (2) Увеличить число затворов и размер распределителей для снижения соотношения длины к сечению и сопротивления течению. (3) Правильно задать положение и размер выгазочных отверстий.
Оборудование: (1) Проверить износ обратного клапана и внутренней стенки цилиндра пластификации. (2) Проверить, есть ли материал в загрузочном отверстии или мостик.
Процесс: (1) Повысить давление и скорость впрыска для усиления сдвигового тепла. (2) Увеличить объем впрыска. (3) Повысить температуру цилиндра и формы.
2. Воздушные ловушки (Air Traps)
Воздух застревает в полости, образуя пузыри в детали.
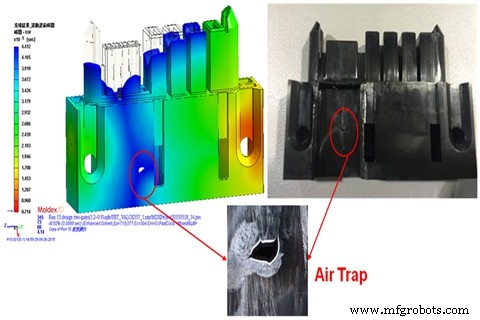
Причины: Воздух не может выйти через разъединение, выталкиватель или выгазовку при встрече двух фронтов расплава.
Решения: Конструктивный дизайн: снизить неравномерность толщины, обеспечить равномерную толщину стенок. Дизайн формы: (1) Добавить выгазовку в последнее заполняемое место. (2) Перепроектировать затвор и распределительную систему. Процесс: (1) Снизить скорость впрыска на финальной стадии. (2) Повысить температуру формы.
3. Хрупкость (Brittleness)
Пластиковая деталь легко трескается или ломается в некоторых местах.
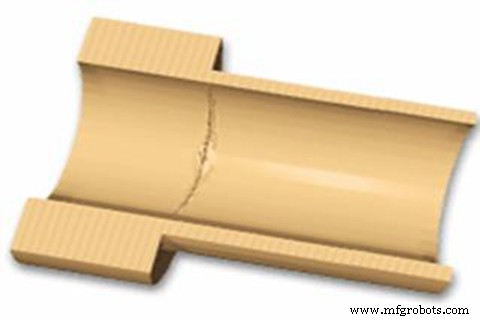
Причины: (1) Неподходящие условия сушки; чрезмерное использование рециклата (2) Неправильная установка температуры впрыска (3) Неподходящие настройки затвора и распределительной системы (4) Низкая прочность расплава.
Решения: Материал: (1) Установить подходящие условия сушки перед литьем. (2) Уменьшить долю рециклата, увеличить долю первичного сырья. (3) Использовать высокопрочный пластик. Дизайн формы: увеличить размер главного, ответвлений и затвора. Оборудование: выбрать хорошо спроектированный винт для более равномерного распределения температуры при пластификации. Процесс: (1) Снизить температуру цилиндра и форсунки. (2) Снизить обратное давление, скорость винта и скорость впрыска. (3) Повысить температуру материала и давление впрыска, улучшить прочность расплава.
4. Огарки (Burn Marks)
Газ в полости не удаляется вовремя, вызывая почернение на конце течения.
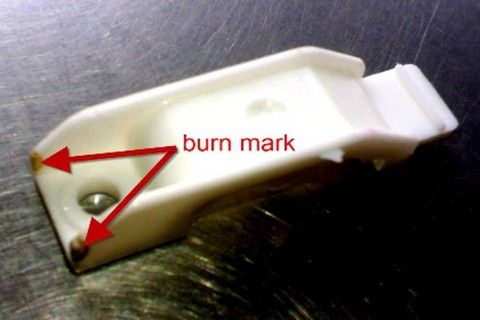
Причины: (1) Воздух в полости не удаляется вовремя. (2) Деградация материала: слишком высокая температура расплава; чрезмерная скорость винта; нерациональный дизайн распределительной системы.
Решения: Дизайн формы: (1) Добавить систему выгазовки в места легкого образования газа. (2) Увеличить размер распределительной системы. Процесс: (1) Снизить давление и скорость впрыска. (2) Снизить температуру цилиндра. (3) Проверить работоспособность нагревателя и термопары.
5. Заусенцы (Flash)
Излишки пластика на разъединении формы или выталкивателе.
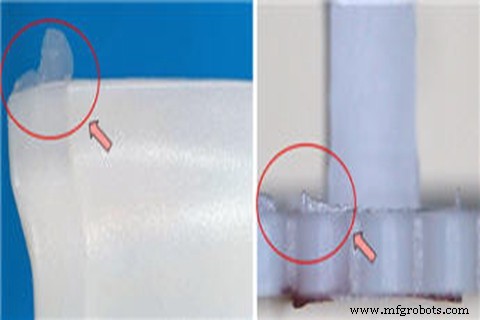
Причины: (1) Недостаточная сила зажима. (2) Дефекты формы. (3) Неразумные условия формовки. (4) Неправильный дизайн системы выгазовки.
Решения: Дизайн формы: (1) Разумно спроектировать форму для плотного замыкания. (2) Проверить размер выгазочного отверстия. (3) Очистка поверхности формы. Оборудование: подобрать станок подходящего размера. Процесс: (1) Увеличить время впрыска, снизить скорость. (2) Снизить температуру цилиндра и форсунки. (3) Снизить давление впрыска и установочное давление.
6. Расслоение (Delamination)
Поверхность детали может быть снята слоями.
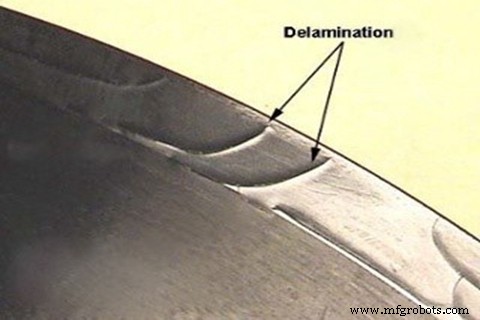
Причины: (1) Смешивание несовместимых полимеров. (2) Чрезмерное использование отделителя. (3) Неравномерная температура смолы. (4) Чрезмерная влажность. (5) Острые углы на затворе и распределителях.
Решения: Материал: избегать несовместимых примесей или загрязненного рециклата. Дизайн формы: зафасовать все распределители и затворы с острыми углами. Процесс: (1) Повысить температуру цилиндра и формы. (2) Правильная сушка материала перед формовкой. (3) Избегать избыточного отделителя.
7. Струйные следы (Jetting)
Следы распыления от слишком быстрого течения расплава, обычно змеевидные.
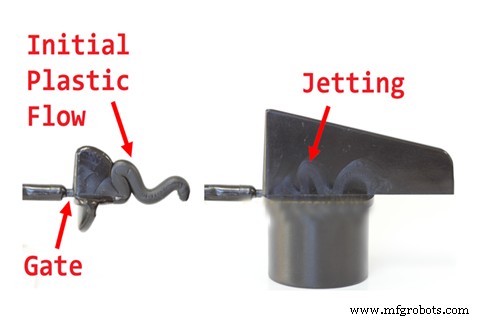
Причины: (1) Затвор слишком мал и направлен на поверхность продукта с большой площадью поперечного сечения. (2) Скорость заполнения слишком высока.
Решения: Дизайн формы: (1) Увеличить размер затвора. (2) Сменить боковой затвор на вкладышный (lap gate). (3) Добавить упорный стержень перед затвором.
8. Линии течения (Flow Lines)
Волнообразные дефекты на поверхности — «лягушачий прыжок» из-за медленного течения расплава.
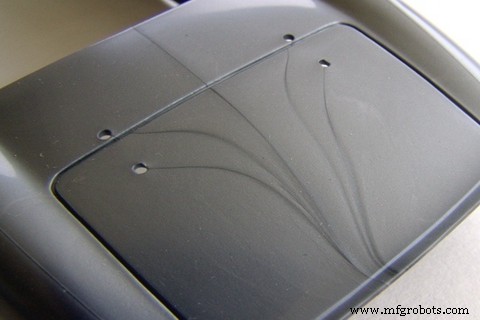
Причины: (1) Низкая температура формы и материала. (2) Низкая скорость и давление впрыска. (3) Малый размер распределителей и затвора. (4) Из-за структуры продукта ускорение слишком велико при заполнении.
Решения: Дизайн формы: (1) Увеличить размер холодной ямы в распределителе. (2) Увеличить размер распределителей и затворов. (3) Сократить главный канал или перейти на горячий канал. Процесс: (1) Повысить скорость впрыска. (2) Повысить давление впрыска и установочное. (3) Увеличить время удержания давления. (4) Повысить температуру формы и материала.
9. Мутность (Fog)
Облакообразное изменение цвета у затвора. Причина — разрушение расплава (melt fracture).
Причины: Если затвор слишком мал или полость у затвора слишком тонка, скорость течения расплава велика, площадь разрыва мала, сдвиговые скорость и напряжение велики, вызывая разрыв расплава и мутность.
Решения: Симуляция Moldflow. Можно предсказать температуру, сдвиговую скорость и напряжение расплава в узком зоне. Moldflow дает предельные значения для различных пластиков. Инженеры корректируют размер затвора и толщину стенки у входа расплава для устранения мутности.
10. Полосатость (Streaks)
Вода, воздух или углерод распределены по направлению течения на поверхности детали.
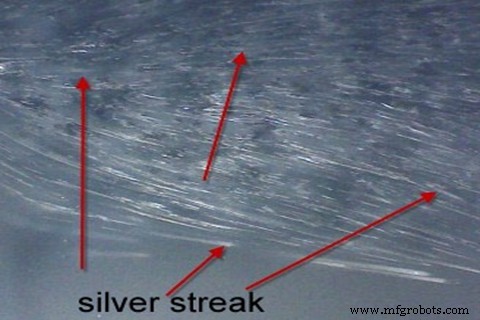
Причины: (1) Слишком высокая влажность сырья. (2) Воздух в сырье. (3) Деградация полимера: загрязнение материала, слишком высокая температура цилиндра; недостаточный объем впрыска.
Решения: Дизайн формы: проверить достаточность положения выгазовки. Процесс: (1) Подобрать подходящий станок и форму. (2) При смене материала полностью очистить цилиндр от старого. (3) Улучшить систему выгазовки. (4) Снизить температуру расплава, давление или скорость впрыска.
11. Усадки (Sink Marks)
Поверхность детали вогнута в месте увеличенной толщины стенки.
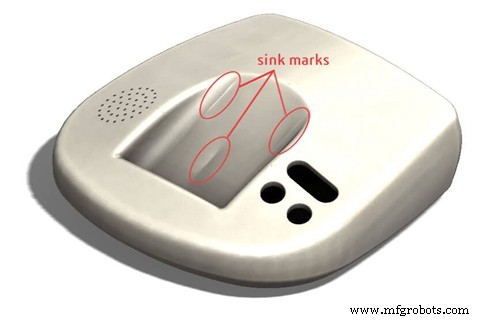
Причины: (1) Низкое давление впрыска или установочное. (2) Короткое время удержания или охлаждения. (3) Высокая температура расплава или формы. (4) Неправильный конструктивный дизайн детали.
Решения: Дизайн: (1) Корrugadaя поверхность в местах склонности к усадкам. (2) Уменьшить толстые стенки, минимизировать соотношение сторон, отношение смежной толщины контролировать 1.5–2, плавные переходы. Перепроектировать толщину ребер, противоподшипников и выступов. Рекомендуемая толщина — 40–80% от основной стенки. Процесс: (1) Повысить давление впрыска и установочное. (2) Увеличить размер затвора или сменить его положение.
12. Швы слияния (Weld Lines)
Поверхностный дефект от сварки двух потоков расплава.
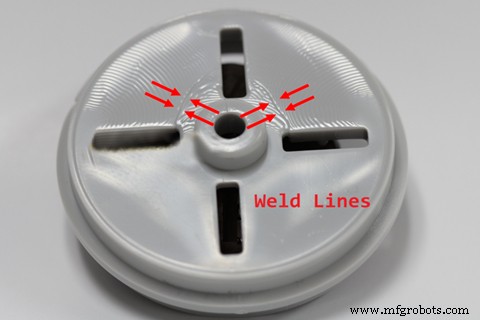
Причины: Если в деталях есть отверстия, вкладыши или используется многозатворное литье, или толщина стенок неравномерна, могут возникать швы слияния.
Решения: Материал: повысить текучесть расплава. Дизайн формы: (1) Сменить положение затвора. (2) Добавить выгазочную щель. Процесс: (1) Повысить температуру расплава. (2) Уменьшить количество отделителя.
13. Искривление (Warpage)
Самая сложная проблема в проектировании и производстве пластиковых деталей — искривление.
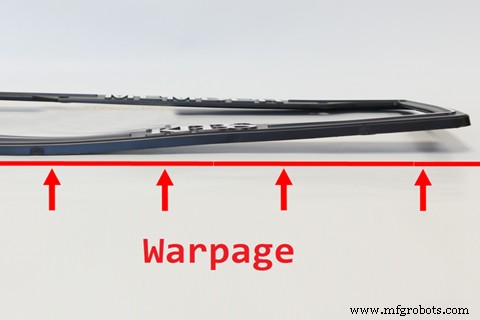
Причины: (1) Структура формы: заливка, система охлаждения, система извлечения. (2) Структура продукта: изменение толщины стенок, криволинейная или асимметричная геометрия, нерациональный дизайн ребер и столбиков BOSS. (3) Процесс: детали не полностью остыли, нерациональные кривые впрыска и удержания давления. (4) Пластиковые материалы: без наполнителей, величина усадки.
Решения: (1) Нестабильная температура формы. Обеспечить сбалансированное охлаждение/нагрев формы. (2) Неравномерная толщина сечения. Перепроектировать форму и размеры детали согласно свойствам смолы.
В WayKen мы встречали многие подобные проблемы и решения при прототипном литье под давлением. Чтобы создавать качественные литые изделия для клиентов, мы крайне внимательно относимся к деталям прессов и поэтапному процессу литья до и во время производства.
Промышленные технологии
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Термореактивное инъекционное формование: Преимущества, недостатки и экспертное руководство
- Литьё под давлением против механической обработки пластиков: как выбрать процесс для кастомных крепежей
- Высоковязкие компаунды PEEK: оптимальны для литья под давлением и экструзии
- Как литье пластика под давлением повышает эффективность и прибыльность бизнеса
- 10 частых дефектов литья под давлением и советы по их предотвращению
- Почему литье пластиков под давлением доминирует в современном производстве
- Топ материалов для литья пластиков под давлением для высокого качества и производительности
- Премиальные, экономичные услуги литья пластиков под давлением
- Лучшие пластики для литья под давлением: свойства и выбор материала