



Овермолдинг (Overmolding): технологии, тренды и промышленное применение
Овермолдинг (Overmolding) — один из самых популярных и передовых методов быстрого инструментария, дающий значительный потенциал для снижения производственных затрат, циклов и новых дизайнерских возможностей. Благодаря диверсифицированным преимуществам 2K-литья, широко применяется в мобильных телефонах, ручках, автомобилях, бытовой технике, ручном инструменте, товарах массового потребления и др.
Статья вводит в разработку и тренды технологии овермолдинга, особенно — как реализовать прототипное производство малой серии на стадии разработки продукта для 2K-деталей овермолдинга.
Что такое овермолдинг?
Овермолдинг — процесс литья под давлением, при котором создается единая деталь путем комбинирования двух или более разных материалов. Первый материал — обычно субстрат (подложка), полностью или частично покрытый последующими материалами (материалами овермолдинга).
Изначально инъекционный овермолдинг использовали для улучшения внешнего вида товаров массового потребления, сейчас очень популярен. Технология применяется в разных сферах и может улучшать функциональность: химическую стойкость, электрическую изоляцию, надежный хват, мягкость, приятные тактильные ощущения.
Существует 2 основных типа производственного процесса овермолдинга.
а. Мягкий материал на жестком субстрате: Частые материалы мульти-компонентного литья — термопластичные эластомеры (TPE) на субстрате (ABS, PC, PC/ABS, PA, SAN). Распространенные TPE: SEBS, TPE-V, TPE-U, TPE-E, TPE-A. Такие «мягкие оболочки» дают изоляцию, химическую стойкость, эргономику, лучший хват и эстетику.
б. Жесткий материал на жестком субстрате: Вторичный материал тоже жесткий пластик. Например, жесткий пластик с металлическим вкладышем или прозрачный жесткий пластик с непрозрачными частями. Обычно брак прозрачного 2K-литья очень высок, создавая серьезные вызовы для контроля процесса.
Типы процесса овермолдинга: 2K-литье и двухстадийное литье
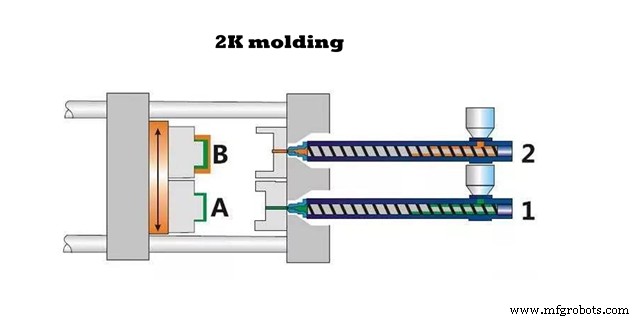
2K (двухцветное) литье под давлением (из двух компонентов) имеет двухстадийный процесс: первый материал впрыскивается в изделие на 2K-станке, затем на том же станке форма переворачивается/переключается на другую полость соответствующей формообразующей полости. Деталь используется как вкладыш, впрыскивается второй материал для формирования интегрированного двухматериального изделия. Станок либо с двойным цилиндром, либо с двойной полостью — процесс выпускает два вида материала одновременно. При этом изготовленное изделие используется как вкладыш для вставки.
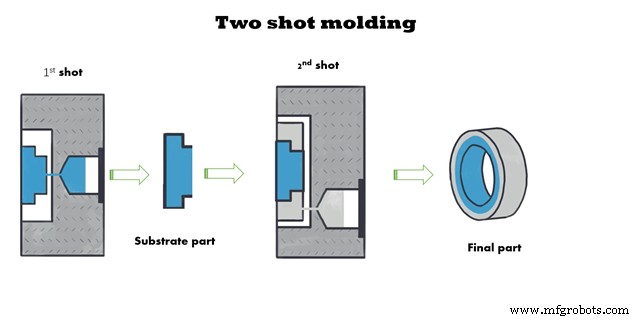
Двухстадийное литье (two-shot injection molding) — изготовление детали из первого материала на станке литья, затем эта деталь как вкладыш устанавливается в другую форму и впрыскивается вторым материалом. Инсерт-молдинг (внутреннее название — обкладка, вторичное литье): сначала делают жесткую деталь (обычно жесткий пластик) и укладывают в полость формы. Затем ТПЭ впрыскивается на этот компонент, получая готовое изделие. Для инсерт-молдинга можно использовать обычные станки литья. Укладку жестких деталей делают вручную или манипуляторами. Обычно обкладку металлических компонентов можно делать только этим способом.
Прочность сцепления овермолдинг-деталей
Физический метод: за счет защелок, накатки поверхности, набивки, второй материал достигает прямого формования (накрывания). Характеристика: физическое соединение имеет сильное сцепление, вне зоны соединения сцепление мало.
Химический метод: сцепление двух материалов за счет молекулярной сродства и химической прочности связи для образования единой детали из двух или более материалов. В практике физические и химические методы часто комбинируются, но химическое сцепление более надежно и гибко. Оно состоит из взаимной растворимости, проникновения, диффузии и запутывания молекул или молекулярных цепей.
Четыре типа овермолдинга
Существует четыре распространенных типа овермолдинга.
- Пластик на пластик — субстрат и наплавляемый пластик оба пластики. Материалы должны иметь одинаковую или близкую температуру плавления.
- Пластик на металле — субстрат металл. Металлическая деталь (ЧПУ, литье, ковка) укладывается в форму, затем пластик формосуется поверх. Знаете, что металлические вкладыши можно лить внутри пластиковых деталей?
- Эластомер на пластике — субстрат жесткий пластик. Эластомеры — мягкие материалы: каучук, полиуретан.
- Эластомер на металле — субстрат металл. Металлическая деталь укладывается в форму, затем эластомер формосуется над рукояткой.
Однако не все материалы можно овермолдинговать. Например, для нескольких прототипов сложно найти прозрачные эластомеры, которые можно лить с самим собой или другими смолами.
Как производить лучшие овермолдинг-изделия?
1. Выбор материала: 3 ключевых фактора, влияющих на молекулярное сцепление TPE/жесткий пластик.
1) Полярность TPE похожа на полярность жесткого пластика (иначе они не будут взаимно растворимы или проникать в расплавленном состоянии).
2) Поверхностное натяжение TPE меньше, чем у жесткого пластика (иначе расплав TPE не сможет смазаться на поверхности вкладыша).
3) Когда расплав TPE течет по поверхности жесткого пластика в полость, при остывании выделяется тепло, которое быстро и эффективно расплавляет поверхность жесткого пластика, образуя тонкий интерпенетрирующий слой.
2. 7 рекомендаций по процессу овермолдинга
1) 2K-литье лучше двухстадийного (мультистадийного) эффекта. Преимущества 2K-формы: первый заход жесткого пластика еще горяч, сразу переходит во вторую полость 2K-станка. Нет впитывания влаги при переносе; с одной стороны, легко аблируется высокотемпературным расплавом TPE для образования ультратонкого слоя, с другой — нет эффекта адсорбции водяного пара.
2) Выбирать максимально возможную температуру цилиндра (расплава) в допустимом диапазоне TPE, иначе TPE не будет иметь достаточно тепла для абляции поверхности жесткого пластика.
3) При втором заходе овермолдинга полость жесткого пластика лучше держать при высокой температуре формы для подачи тепловой энергии. При высокой температуре жесткого пластика высокотемпературный расплав TPE остывает медленно, имея достаточно тепла и времени для абляции и образования нерастворимого ультратонкого слоя.
4) На втором этапе расплав TPE должен выталкиваться с высокой скоростью насколько возможно, при отсутствии заусенцев TPE.
а. При высокой скорости у расплава TPE малое время смазывания на жестком пластике и большее время абляции за цикл формовки.
b. Трение TPE о поверхность жесткого пластика дает трение и тепло. Температура расплава TPE остывает медленнее, дольше контактирует и абилирует поверхность.
c. Из-за высокой скорости вязкость большинства TPE сдвигово режущается, становясь тоньше, что снижает поверхностное натяжение — благоприятно для смазывания на жестком пластике.
5) Избегать впитывания влаги или загрязнения поверхности жесткого пластика, особенно в двухстадийном литье. В отдельных случаях через процесс переноса это вероятнее.
6) Нейлон 66: поверхностное впитывание влаги ведет к образованию и адсорбции молекул воды, образующих водородные связи. TPE не может эффективно формировать межмолекулярные связи с молекулами жесткого пластика, прочность сцепления падает. Полярный жесткий пластик с TPE полярной формулы — если не следить за влагозащитой, влияет на эффект сцепления.
7) Обращать внимание на проблему промывки цилиндра на стадии пробного запуска: а) ранее лили PVC; б) ранее станок производил жесткую резину.
Три преимущества овермолдинга
Три главные причины использовать овермолдинг в дизайне.
Лучшая эстетика
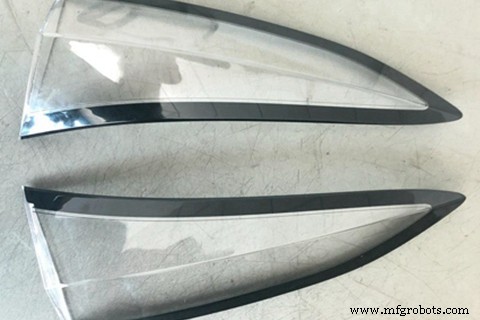
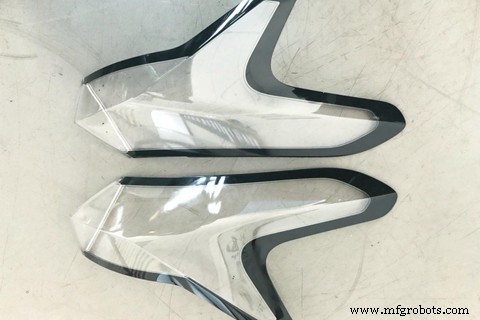
Если нужно создать пластиковую деталь с несколькими цветами или видами поверхностной отделки — овермолдинг идеален. Разноцветные или разнотекстурные компоненты можно овермолдинговать вместе, образуя единую деталь с бесшовным соединением цветов и отделок. Например, прозрачная смола овермолдингуется черной для автооптики; металлические вкладыши с овермолдингом выглядят лучше, чем вручную установленные внутри пластика.
Лучшая собираемость
Два и более компонента, отлитые вместе, сходятся лучше, чем сделанные отдельно и собранные, потому что при овермолдинге пластик, наплавляемый на субстрат, расплавляется и затвердевает на субстрате, создавая более надежную сборку.
Большая удобность для пользователя
Использование эластомеров (каучук, полиуретан) над жестким пластиком или металлом делает деталь приятнее для пользователя. Металл и жесткий пластик не очень приятны для руки, мягкий слой смягчает текстуру и делает деталь удобнее.
Три метода реализации прототипа овермолдинг-изделия
Из-за сложной структуры 2K-форм разработка требует длинного цикла и высоких затрат. Если нужно сделать один или несколько прототипов на стадии разработки, нужно ли проходить через 2K-литье или двухстадийное? Вот подходы, широко используемые в нашем сервисе быстрого прототипирования:
1. Технология 3D-печати
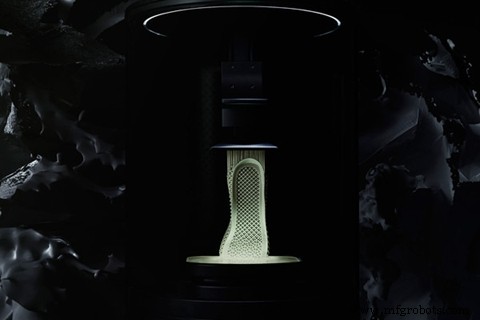
Двухцветные FDM-принтеры давно существуют. Обычно 3D-печать оснащена двумя печатающими головками для материалов разного цвета для реализации модели двухцветного смешения. Но существуют большие ограничения в выборе материалов. Некоторые принтеры, способные печатать многоцветные прозрачные детали, имеют грубое построение, низкое разрешение, плохую текстуру, можно сказать «пикселизированные». Поэтому 3D-печати с полихроматическими свойствами и внешним видом прототипов еще далеко.
2. Овермолдинг силиконовыми формами (Silicone tool overmolding)
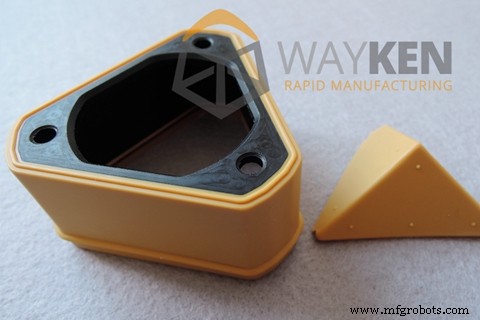
Уретановое литье — распространенный метод малого серийного прототипирования. Имеет выдающееся преимущество для прототипов овермолдинга.
Деталь из силиконовой формы точно соответствует спецификациям клиента: цвет, текстура, глянец, инсерт-молдинг, овермолдинг, даже оптическая прозрачность. Отлично для пробного производства деталей со сложной процессной структурой — напрямую из формы, упрощая извлечение, игнорируя необходимость проектировать уклоны, давая стандартный допуск ±0.15 мм/100 мм, максимальная точность ±0.05 мм. Сложная структура извлекается напрямую.
Выбор материалов широк: материалы со свойствами, близкими к производственным пластикам — ABS, PMMA, PC, PP, PA, мягкая резина, включая ударопрочные, высокотемпературные (120°С), огнеупорные (UL94-V0).
Изготовление формы: процесс включает изготовление мастера-модели, силиконовой формы, вакуумное литье. Силиконовой формой можно делать много видов овермолдинга: резина на жестком пластике, жесткий пластик на жестком пластике, прозрачный на непрозрачном пластике.
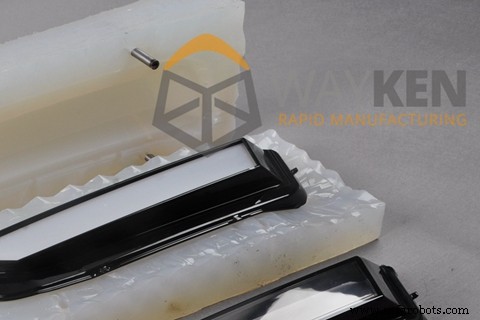
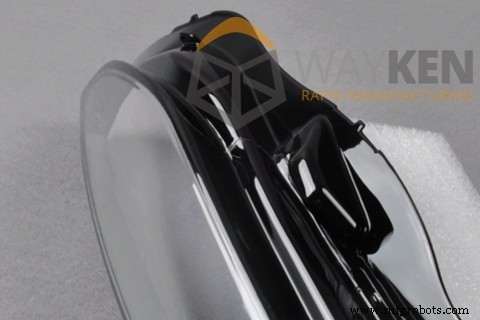
Контроль процесса: положение затвора и дизайн выгазовки силиконовой формы — главная сложность. Во-первых, затвор должен быть بعيدًا от внешней поверхности, обеспечить достаточную текучесть для заполнения. Во-вторых, положение и количество выгазок часто требуют многократной регулировки, особенно для прозрачных деталей — плохой воздух дает явные дефекты внешнего вида. В-третьих, усадка двух материалов и деформация при вторичной вулканизации.
3. ЧПУ-обработка + поверхностная обработка
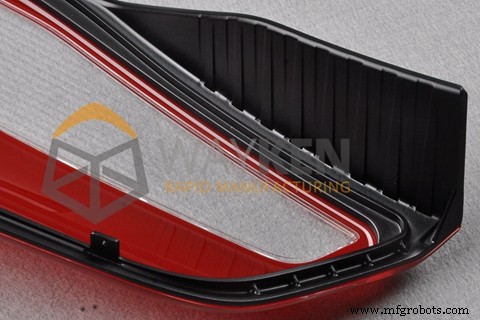
ЧПУ-прототипы 2K обычно требуют много постобработки для двухцветного или мульти-материального сочетания.
Особенности: высокая скорость, высокая размерная точность и качество внешнего вида. Выбор материалов широк — почти все инженерные пластики и металлы. После полировки и другой отделки эффект производства сопоставим или даже выше литого под давлением изделия.
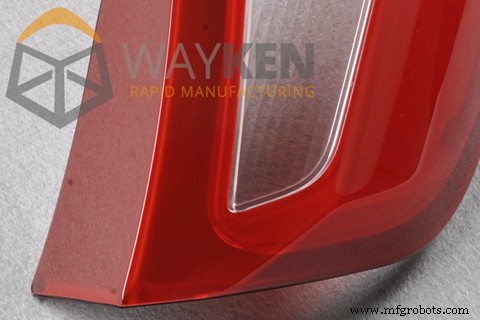
На данный момент основной прототипирования овермолдинг-изделий все еще доминирует ЧПУ. Конечно, силиконовые формы тоже сделали большой прогресс. Обычно прототипирование овермолдинга реализуется комбинацией ЧПУ и силиконового инструментария.
Новые достижения в технологии овермолдинга
По наблюдениям важных международных выставок последних лет, европейские и американские производители в области многоцветного литья продвинулись к «комбинированному» представлению нескольких базовых технологий формовки. Помимо традиционных многоцветных продуктов (автофары, панели кондиционеров, TV-рамы), новые применения: двухцветный вмолоточный ярлык (IML), двухцветное формование внутриформенной композиции (IMA), StackMold, 2K+IML+IMA+Stack Mold, двухцветное литье и межслойная инъекция — всё это можно реализовать на одном станке.
В результате многоцветная технология литья получает всё больше внимания. Необходимо не только демонстрировать многоцветные технологии, но и комбинировать их с другими для создания более высокой эффективности — это вызов отрасли на следующем этапе.
WayKen обладает глубокой экспертизой в овермолдинге. Недавно мы достигли большого прогресса в малом серийном 2K силиконовом литье двухцветных прозрачных деталей автофар. Свяжитесь с нами и получите мгновенный расчет для сокращения времени и стоимости вашего овермолдинг-проекта.
Промышленные технологии
- Прессовка против литья под давлением: ключевые различия и выбор правильного процесса
- Понимание трех основных процессов формовки: компрессионная, инъекционная и жидкостная инъекционная
- Термореактивное инъекционное формование: Преимущества, недостатки и экспертное руководство
- Литье нержавеющей стали в растворимых моделях: текущее развитие, тренды и растущая конкурентоспособность Ки…
- Почему литье под давлением — основной производственный процесс
- Прототипы литья под давлением: Быстрые и экономичные решения для точных деталей
- Быстрое литье под давлением: Превосходная производительность и эффективность
- Оптимизация литья под давлением с выталкивающими пинами: типы и лучшие практики
- Индивидуальное фрезерование и токарная обработка: руководство новичка по точному резанию
- Малосерийное литье под давлением: ключевые ограничения и практические решения