



Освоение живых петель в литье под давлением: дизайн, напряжение и долговечность
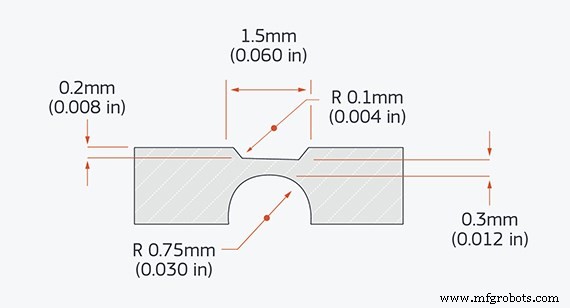
Проектирование пластиковых деталей может быть достаточно сложным, не говоря уже о проектировании живой петли, которая может складываться и гнуться многократно. Петли часто встречаются в дизайне пластиковых деталей для уменьшения количества компонентов в сборке или сокращения производственных затрат.
Живая петля — это тонкий кусок пластика, окруженный более толстым пластиком, который позволяет детали складываться или гнуться от 1 до 180 градусов. Но по мере изгиба детали создается напряжение, называемое растяжением. Если пластик слишком тонкий, у него может не быть необходимой прочности, и деталь может порваться. Если он слишком толстый, он создаст слишком много напряжения, и деталь треснет.
Есть несколько способов реализовать живую петлю в дизайне литья под давлением. Помимо нескольких рекомендаций по дизайну, выбор материала играет критическую роль. Давайте рассмотрим несколько ключевых особенностей для оптимизации вашего дизайна живой петли.
Рекомендуемые материалы для живых петель
Полиэтилен и полипропилен — идеальные кандидаты для дизайнов, включающих живые петли, так как у обоих высокая текучесть расплава. Это позволяет им заполнять толстые и тонкие стеновые секции, обеспечивая высокую растяжную прочность. Хотя не рекомендуется, K-Resin (SB) может быть подходящим для определенных применений, когда требуется более жесткий или прозрачный материал.
Для более жестких материалов, таких как K-Resin, должны быть приняты специальные меры предосторожности, такие как изгиб петли, пока она выходит из пресса теплой. Это снижает растяжение и смягчает риск отказа, такого как растрескивание у петли.
Как спроектировать живую петлю
Когда мы работаем с клиентами, наши рекомендации по дизайну живых петель: толщина 0,012 дюйма с интервалом около 0,060 дюйма и уменьшение 0,008 дюйма с той стороны, куда деталь складывается. На противоположной стороне, где происходит большинство растягивающего напряжения, мы рекомендуем радиус 0,030 дюйма для улучшения потока материала и снижения напряжения. Эти рекомендуемые размеры предоставляют хорошую отправную точку, но могут быть скорректированы в зависимости от применения или дизайна детали.
Размещение впуска также может быть разницей между долговечной, долгоживущей петлей и той, которая подвержена отказу. Правильное размещение впуска уменьшит линии сращения, обеспечивая то, что материал течет через петлю с одинаковой скоростью и в направлении потока материала.
Есть дополнительные вопросы по дизайну петли для литых деталей? Пожалуйста, свяжитесь с нашими инженерами по применению по телефону 877-479-3680 или ADMIN@MFGROBOTS.COM. Если вы хотите наглядный пример этой живой петли и других распространенных элементов литья под давлением, запросите бесплатный Design Cube.
Промышленные технологии
- Высоковязкие компаунды PEEK: оптимальны для литья под давлением и экструзии
- Bakelite FoamSet: легкие, теплостабильные, огнеупорные пены для литья и компрессионного формования
- Передовое роботизированное литье под давлением для функционализированных композитных компонентов
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Топ-5 материалов для реакционного литья (RIM): основные типы для лучшего дизайна
- Литье в формы против литья реакционной инъекции (RIM): ключевые различия в производстве термореактивных полиур…
- Литье под давлением: процесс, применение и обслуживаемые отрасли
- Выбор правильного инструментала: мягкое vs жесткое литье под давлением
- Освоение дизайна затвора литья под давлением: полное руководство к безупречным пластиковым деталям