



10 частых дефектов литья под давлением и советы по их предотвращению
Дефекты трудно избежать, но их можно легко контролировать. Пластик вытесняет металл почти во всех отраслях. Поэтому спрос на пластиковое литье набирает обороты. К сожалению, как и металлические детали, пластиковые также могут иметь дефекты. Это может быть из-за производственного процесса, материалов, обращения с материалом или чего угодно. В этой статье мы рассмотрим разные дефекты литья под давлением, их причины и решения.
Дефекты пластиковых деталей замечаются почти в каждом типе процесса литья. Но литьё под давлением возглавляет список, так как это самый широко используемый процесс пластикового литья. Во многие случаи эти дефекты можно легко избежать или хотя бы контролировать лучшим дизайном детали, лучшим дизайном формы, другими материалами и другими шагами, которые мы обсудим.
Факторы, влияющие на дефекты литья под давлением
Ключевые факторы, влияющие на дефекты и легко контролируемые:
Выбор материала для формы литья
Выбор правильного материала очень важен. Например, ABS имеет лучшую литейность, чем PC. Некоторые материалы имеют лучший усадку, чем другие. Выбирайте материал, создающий меньше дефектов при литье под давлением.
Рекомендации по дизайну пластиковых деталей
Всегда проектируйте деталь, используя лучшие практики для проектирования пластиковых деталей. Например: равномерная толщина стенок, отсутствие подрезок, правильная толщина ребер, правильная высота и толщина боссов и т.д. Есть много лучших практик, которых следует придерживаться, чтобы дефектов в детали было меньше.
Дизайн формы литья
Выбор лучшего типа формы остаётся одним из самых важных факторов дефектов литья под давлением. Например, горячие каналы создают меньше дефектов, чем холодные. Расположение впуска, размер сопла, линия течения, давление впрыска и т.д. играют большую роль в снижении дефектов пластиковых деталей.
1. Усадка (Sink Mark)
Усадка возникает из-за неравномерной толщины стенок. Более толстая область остывает дольше, чем более тонкая, поэтому материал пытается осесть и создаёт впадины. Выглядит как вогнутая воронка, и усадка происходит в направлении более тонкого участка. Усадки более заметны на плоских поверхностях.
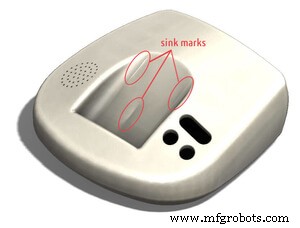
Причины
- Неправильный дизайн детали. Деталь должна иметь равномерную толщину. Если нет, переход изменения толщины должен быть плавным.
- Плохой механизм охлаждения. Неравномерное охлаждение создаёт усадку.
- Плохой выбор материала. Некоторые материалы оседают больше других. Нужно выбирать материал мудро.
- Низкое давление впрыска.
- Очень высокая температура плавления пластика.
Решение
- Равномерная толщина стенок.
- Корректировка времени охлаждения.
- Корректировка времени и давления удержания.
- Смена расположения впуска.
2. Линии течения (Flow Lines)
Линии течения, также известные как следы течения, обычно встречаются в деталях, отлитых под давлением. Это сбивчивые волнистые линии или узоры на поверхностях. Дефект вызван неравномерным охлаждением поверхности, когда материал течёт через форму.
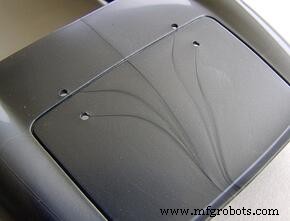
Причины
- Вариация скорости охлаждения.
- Медленное давление впрыска.
- Низкая температура формы.
- Малый размер впуска и канала течения.
Решение
- Увеличить давление и скорость впрыска.
- Увеличить диаметр сопла.
- Использовать форму с горячими каналами.
3. Линия сварки (Weld Line)
Этот дефект возникает, когда две или более линии течения встречаются, но не сливаются в процессе литья и создают сходящиеся линии, называемые линиями сварки. Происходит в области отверстий и создаёт локально слабую зону.
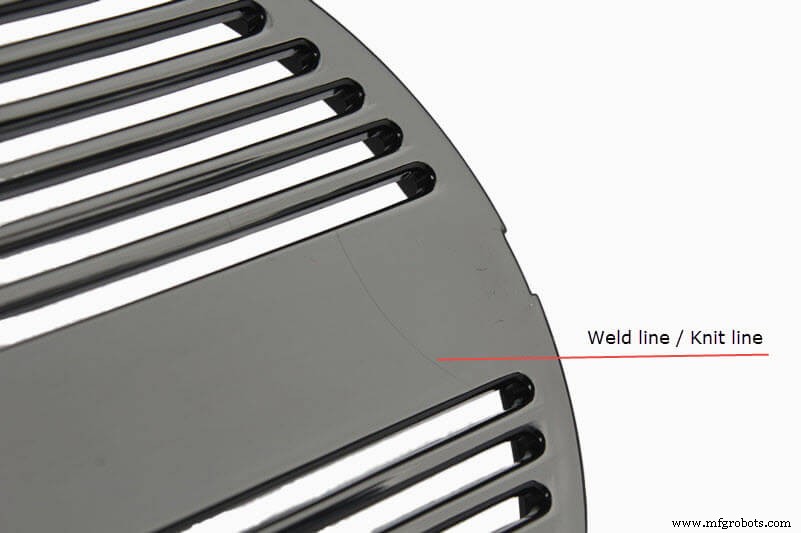
Причины
- Неравномерная толщина стенок.
- Отверстия, боссы, ребра не следуют лучшим практикам дизайна пластиковых деталей.
- Слишком высокая температура расплавленного материала.
Решение
- Скорректировать положение впуска и вентиляционного разёма.
- Поддерживать равномерную толщину стенок.
- Проектировать боссы, отверстия и ребра согласно лучшим практикам дизайна.
- Повысить текучесть расплавленного материала.
4. Огарки (Burn Marks)
Огарки очень распространены в литье под давлением. Обычно появляются в конце траектории течения или там, где застрял воздух. Огарки обычно чёрные, коричневые или ржавые. Иногда это просто изменение цвета, и деталь можно использовать, если это не видно потребителям. Но иногда огарки вызывают структурную нестабильность, и деталь бракуется.
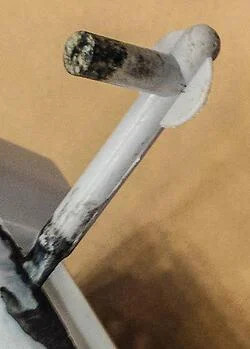
Причины
- Слишком высокое давление литья.
- Недостаточно вентиляционных отверстий для удаления воздуха.
- Задержка в удалении застрявшего воздуха.
- Неправильный дизайн канала.
Решение
- Добавить достаточное количество вентиляционных отверстий.
- Снизить температуру расплавленного материала.
- Снизить скорость впрыска.
5. Усадка формы (Shrinkage)
Усадка происходит, когда одна область пластиковой детали остывает быстрее другой. Из-за этого в детали возникает усадка — деформация от реальной формы. Если предполагаемая форма — плоская поверхность, после усадки она не будет плоской. Появится волнистость. То же явление происходит в дереве, которое усаживается зимой.
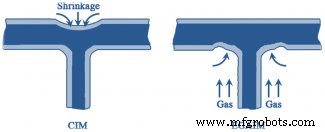
Причины
- Неравномерная толщина стенок.
- Неравномерное охлаждение.
- Неэффективное течение в форме.
- Высокая температура.
Решение
- Проектировать деталь с равномерной толщиной стенок.
- Обеспечить плавное и постепенное охлаждение.
- Переключиться на другой материал, который меньше усаживается.
6. Пустоты (Voids)
Пустоты в пластиковой детали возникают из-за застрявшего внутри воздуха. Случается, когда нет достаточного вентиляционного механизма, и воздух не может выйти. Из-за застрявшего воздуха расплавленный материал не может занять пространство, и деталь недоливается. Пустота влияет на структурную устойчивость детали, если её размер слишком велик.
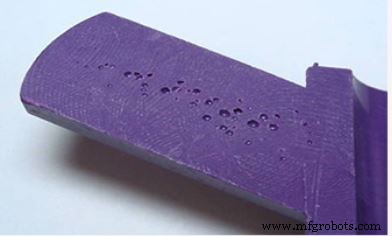
Причины
- Неэффективный вентиляционный механизм.
- Низкое давление литья.
Решение
- Повысить давление впрыска.
- Выбрать пластик с меньшей вязкостью.
- Выбрать расположение впуска ближе к более толстому участку детали.
7. Струйное литьё (Jetting)
Струйное литьё происходит, когда начальная порция расплавленного материала остывает до заполнения всей полости. Когда размер впуска мал, а давление впрыска высоко, расплавленный материал часто быстро вырывается через впуск и остывает даже до полного заполнения формы. Идеальное условие — форма должна заполняться постепенно.
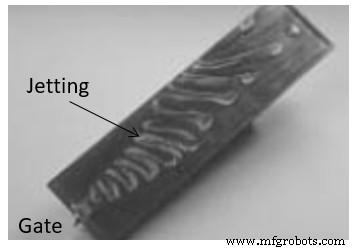
Причины
- Малый размер впуска.
- Высокое давление впрыска.
- Неэффективный механизм охлаждения.
Решение
- Снизить давление впрыска.
- Повысить температуру материала или формы.
- Спроектировать расположение впуска так, чтобы полость заполнялась с равномерным охлаждением.
8. Недолив (Short Shot)
Недолив — серьезный дефект деталей литья под давлением. Если форма не полностью заполнена расплавленным материалом, возникает эта проблема. Из-за этого участок пластика не будет иметь материала, иначе говоря, деталь будет неполной. Главная причина — ограничение течения из-за забитых или узких впусков. Если материал слишком вязкий, тоже может быть недолив. Если воздух застрял внутри, материал не может заполнить эту зону и вызывает недолив.
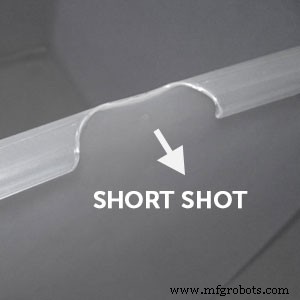
Причина
- Низкое давление впрыска.
- Материал слишком вязкий.
- Узкие впуска.
- Недостаточно вентиляционных отверстий.
Решение
- Повысить давление впрыска.
- Перепроектировать впуск.
- Обеспечить достаточно вентиляционных отверстий для выхода воздуха.
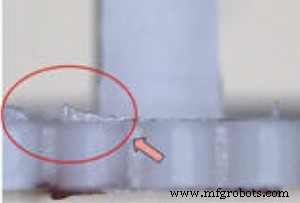
9. Заусенцы (Flash)
Заусенцы — это лишний материал, выходящий вокруг разделительной поверхности (где сердечник встречается с матрицей). Выглядит как тонкий край на краю компонента. Проблема заусенцев возникает из-за попадания материала в пространство за пределами канала течения. Заусенцы в основном в изношенных формах. Заусенцы не считаются серьезной проблемой, если это не внешняя деталь. Их легко удалить в постобработке.
Причина
- Плохо спроектированная форма.
- Изношенная форма.
- Чрезмерное давление впрыска.
- Низкая сила зажима.
Решение
- Перепроектировать форму.
- Увеличить силу зажима.
- Скорректировать температуру формы и давление впрыска.
10. Изменение цвета (Discoloration)
Изменение цвета — когда цвет детали не тот, что планировался. Иногда все деталь меняет цвет, иногда только локальная область. Это происходит по многим причинам, но в основном из-за оставшихся гранул в загрузчике или остаточной смолы в сопле или форме от предыдущего производственного запуска. Изменение цвета не влияет на структурную прочность, но нежелательно для внешних деталей.
Причина
- Оставшийся материал не очищен в загрузчике.
- Плохая термическая стабильность пластикового материала.
Решение
- Очищать сопло и загрузчик после каждого производственного запуска.
- Использовать краситель с хорошей термической стабильностью.
Заключение: Дефекты литья под давлением
Это всё, что есть в этой статье. Надеюсь, вы получили представление о разных дефектах, встречающихся в пластиковых деталях. Хотя дефектов много, эти десять встречаются в большинстве деталей. Если остались вопросы — пишите в комментариях, с радостью помогу.
Вам также может быть интересно: Таблица калибров листового металла
Промышленные технологии
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Трансферная литье: процесс, преимущества и варианты
- Литьё под давлением против механической обработки пластиков: как выбрать процесс для кастомных крепежей
- Мейкерспейсы объяснены: Как современные производители получают конкурентное преимущество
- ИИ-улучшенные рабочие места движут устойчивость американского производства
- Пористость в сварке: причины, обнаружение и методы предотвращения
- Премиальные, экономичные услуги литья пластиков под давлением
- Выявление ключевых причин отказа станков и стратегий предотвращения простоев
- Промышленные муфты: типы, применение и как выбрать правильную
- Блоки 1-2-3: незаменимые инструменты для точной механической обработки