



Проблемы адгезии в FDM-печати: профилактика и решение с Magigoo
Ключевой момент FDM — адгезия к столу. Она должна быть сильной на старте и первых слоях (против у’Angling), но после печати деталь должна легко отделяться.
Зависит от материала и принтера — адгезия может давать сбои.
Основные адгезивы: спреи, распылители, жидкие клеи. Спреи могут загрязнять вентиляторы. Жидкие клеи (Magigoo) с удобным аппликатором — чище и эффективнее.
ЛайнАп Magigoo: Original (PLA/ABS/PETG), PP, PPGF, PC, PA, Flex (гибкие), HT (высокотемпературные), Pro Metal (металлические филаменты BASF).
Уголки всё равно отвираются (Warping)
Причины:
- Неверные параметры. У Magigoo есть оптимальный температурный диапазон.
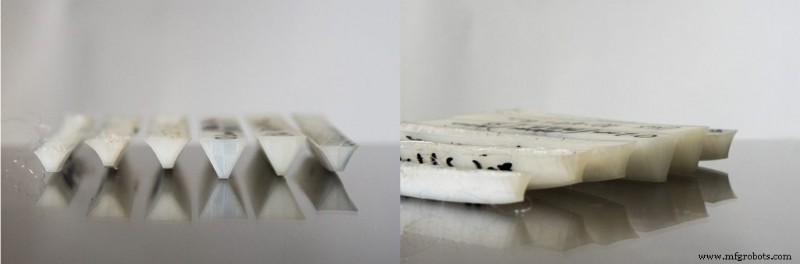
Рисунок 1: Деформация одного материала при разных температурах стола. Источник: Magigoo. - Нет брюма (brim). Некоторые материалы требуют брюм + оптимальные настройки.
- Неправильная высота первого слоя. Сопло слишком далеко или близко — адгезия страдает.
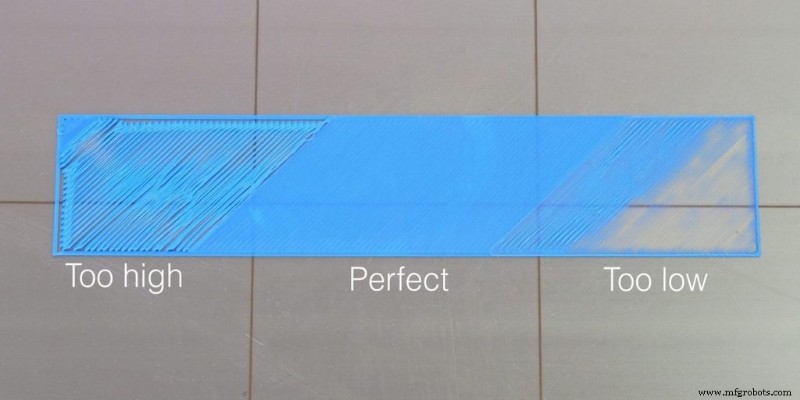
Рисунок 2: Примеры высоты первого слоя. Источник: Magigoo. - Неправильный вентилятор слоя. PLA/PETG — вентилятор включён; другие материалы — выключен.
- Слишком высокая скорость первого слоя. ASA, PC, PP нужно время на взаимодействие с клеем. Рекомендация: ≤20 мм/с.
Деталь слишком сильно приклеилась, не снимается
Причины и решения:
- Печать слишком близко к столу / высокий поток первого слоя — избыточная адгезия.
- Материалы (TPU, TPE, PPGF, некоторые PLA, Nylon) часто сопротивляются извлечению даже после остывания. Методы безопасного удаления:
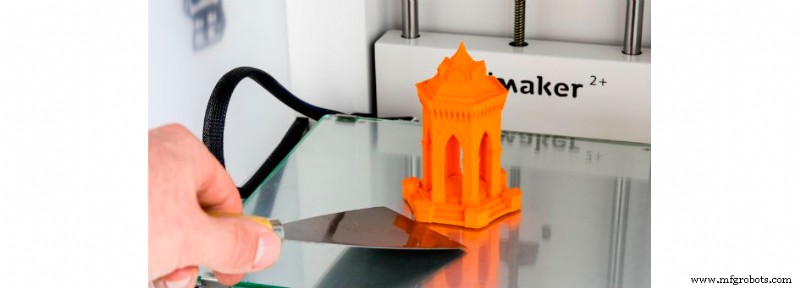
- Дождаться полного остывания стола. Шпатель, если деталь отошла частично. Лёгкие постукивания по бокам помогают.
- Если не выходит — залить водой зону вокруг детали или погрузить весь стол в воду. Брюм лучше снять сначала. Через 10 мин деталь должна выйти. Если нет — подвести шпателем воду под оставшиеся зоны или держать дольше. Отлично для нежных гибких деталей.
- PPGF ведёт себя иначе: включить принтер, нагреть стол до 70–90°C и снять деталь на горячем.
Magigoo не наносится, клей не течёт
В аппликаторе пружинный клапан: надо прижимать кончик к столу для открытия. При первом использовании клапан может быть тугой — нужно чуть больше усилие.
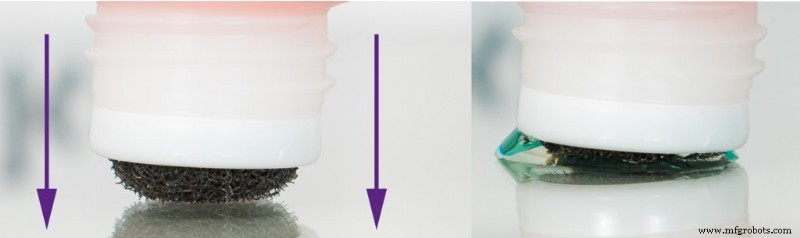
После долгого простоя или плохой прокрутки остатки клея на пенке засыхают и забивают сопло. Лечится смачиванием пенки водой.
Никогда не давите на бока флакона — аппликатор вылетит, всё содержимое выльется.

Можно ли переиспользовать слой клея для нескольких печатей?
Для лучшей надёжности — наносить Magigoo перед каждой печатью, особенно для высокотемпературных материалов (PC, ASA, PEEK, заполненные нйлоны). Гарантирует результат и исключает провалы по адгезии.
Повреждён аппликатор
Пенка может стереться или порваться. Ресурс падает, если наносить на стол >40°C, если пенка грязная или клей высых на ней.
Хранение Magigoo
Вертикально, в прохладном темном месте. Крышка плотно закрыта, аппликатор чистый — без клея и пыли. Продлит срок годности и качество нанесения.
Чистка стола перед нанесением
Стол должен быть чист: без пыли, остатков других клеев, жира. Воды достаточно, если нет — специализированный чистильщик для FDM.
Соблюдение рекомендаций решает большинство проблем с адгезией на FDM-принтерах.
3D печать
- Достигайте потрясающих цветовых результатов на вашей следующей FDM-печати
- Простая пост-обработка для FDM 3D-печати
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- FDM 3D-печать сегодня: текущее состояние, вехи и будущие перспективы
- Быстрые, надежные решения MedTech: роль 3D-печати в борьбе с COVID-19
- 3D-печать и прототипирование в Mar‑Bal: Ускорение композитных инноваций
- Гибкое производство и 3D-печать: руководство по быстрому кастомному производству
- Приложения металлической 3D-печати: продвинутые кейсы — Часть 2
- Революция в нефти и газе: как 3D-печать ведёт к эффективности и устойчивости
- FDM 3D-печать: выбор между настольными и промышленными решениями