



Ключевые различия между технологиями 3D-печати FDM и SLA
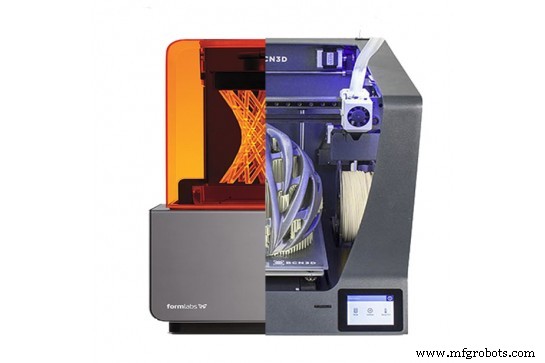
3D-печать не является недавней технологией, как может показаться — она существует уже много лет, с 1986 года, когда Чак Халл, основатель 3D Systems, запатентовал первый 3D-принтер. Это был SLA-принтер (стереолитография), использующий фотополимерную смолу, твердеющую под воздействием лазера. Всего через два года Скотт Крамп, основатель Stratasys, представил первый FDM-принтер (моделирование путём слоёного наплавления), который сегодня является самым известным типом 3D-принтеров.
Принцип работы обоих схож: обе технологии изготавливают детали слой за слоем. FDM наносит материал по всей площади слоя, в то время как SLA затвердевает смолу напрямую с помощью лазерного луча.
Основные различия между 3D-принтерами FDM и SLA
Материалы и цвета
Наиболее распространённые материалы для FDM-принтеров — PLA и ABS, хотя всё чаще используются продвинутые материалы вроде PETG, нейлона и смесей вроде PC-ABS или PLA с волокнами. Ассортимент материалов расширяется каждый день — и по типам, и по цветам.
Большинство FDM-принтеров используют стандартные катушки, поставляемые производителями с диаметром нити 1,75 мм или 2,85 мм. Диаметр выбирает производитель принтера в зависимости от типа кинематики (картезианская или дельта) и типа экструдера.
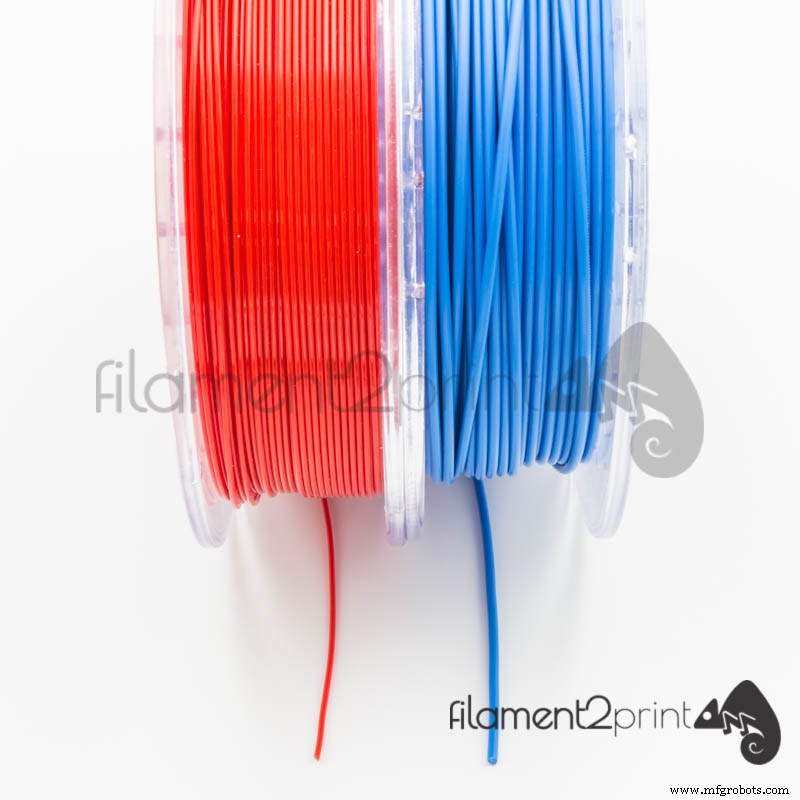
Рисунок 1: нить 1,75 мм и 2,85 мм
В SLA разнообразие гораздо ограниченнее — и по типам материалов, и по цветам. Главный производитель смол (FormLabs) предлагает самый широкий выбор (стандартная, инженерная, стоматологичная и отливочная смолы) и недавно выпустил Color Kit — базовую смолу с набором пигментов для получения нужного оттенка.
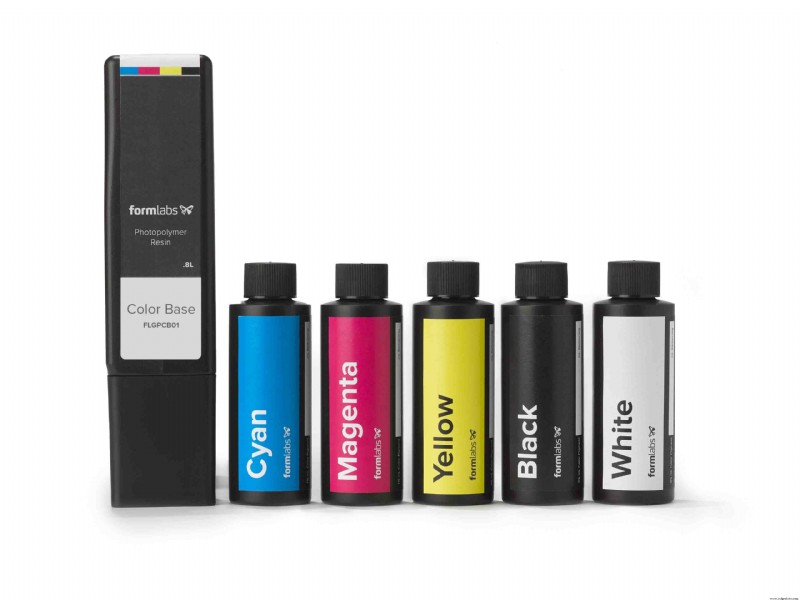
Рисунок 2: Color Kit. Источник: Formlabs
Точность поверхностной обработки
На FDM-принтерах обычно получают хорошие отделки при высоте слоя 0,1 мм, но только если детали не имеют очень сложных форм или мелких размеров. В таких случаях технология ограничена диаметром сопла для достижения минимальной толщины. При использовании поддержек из того же материала качество поверхности в зоне контакта обычно неравномерно, требуя пост-обработки. Решением может быть использование растворимых поддержек, таких как PVA или HiPS.
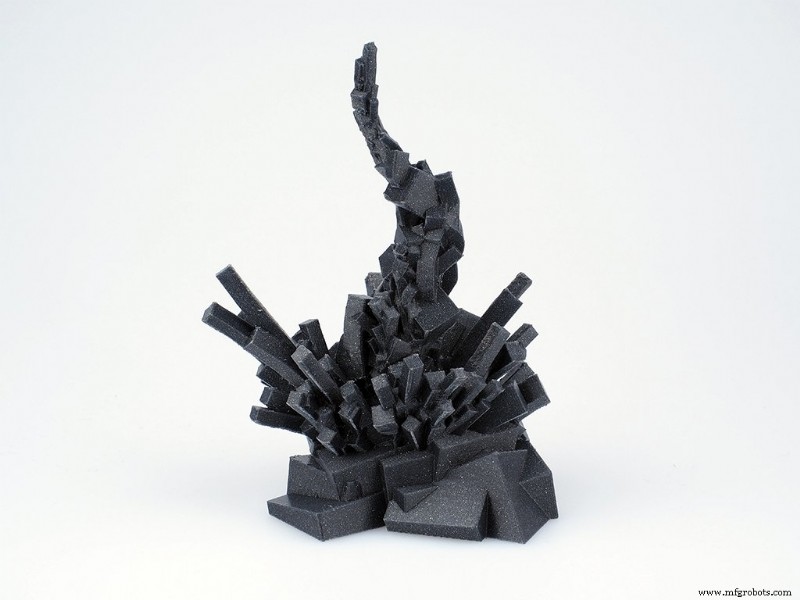
Рисунок 3: отличная отделка FDM. Источник: Fillamentum
В принтерах с SLA-технологией точность печати очень высока даже при сложных геометриях, потому что диаметр лазера, затвердевающего смолу, очень мал. Например, принтер Form 2 SLA печатает со высотой слоя 0,025 мм, получая готовые функциональные детали напрямую. Точность такова, что Form 2 способен изготавливать ювелирные изделия и стоматологические модели в полном объёме деталей.
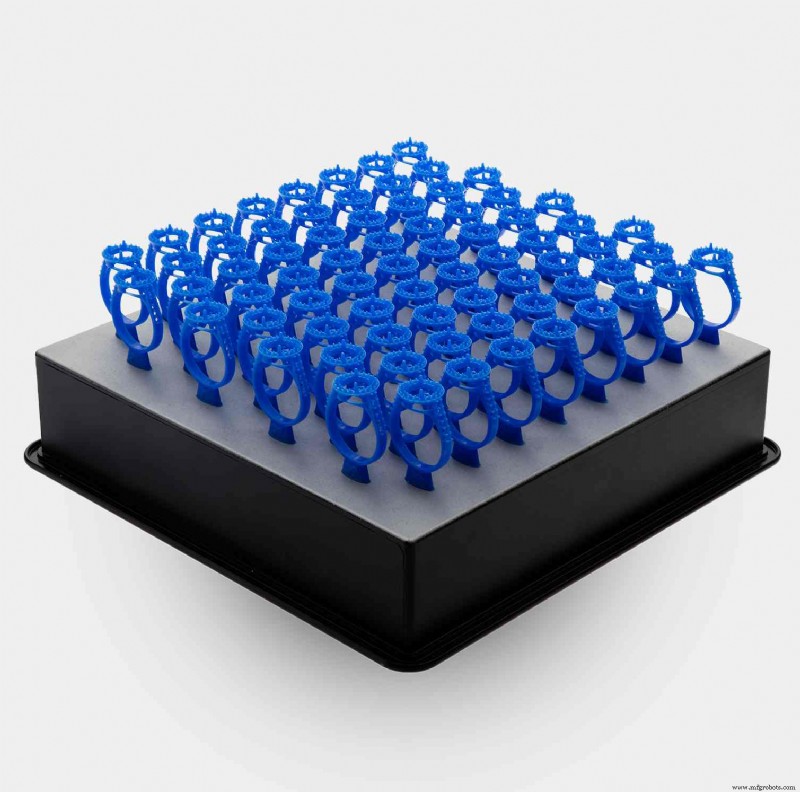
Рисунок 4: отличная отделка SLA. Источник: FormLabs
Адгезия / удаление поддержек
Хотя для FDM-принтеров существует широкий выбор материалов, адгезия к столу обычно не проблема, особенно учитывая эффективные средства (Magigoo, PrintFix, DimaFix...), помогающие с адгезией. Даже для материалов, склонных к варпингу, таких как ПП, уже существует Smart Stick, решающий проблему без прокладки из ПП. Удаление любой детали со стола FDM-принтера очень просто — в подавляющем большинстве случаев это делается вручную.
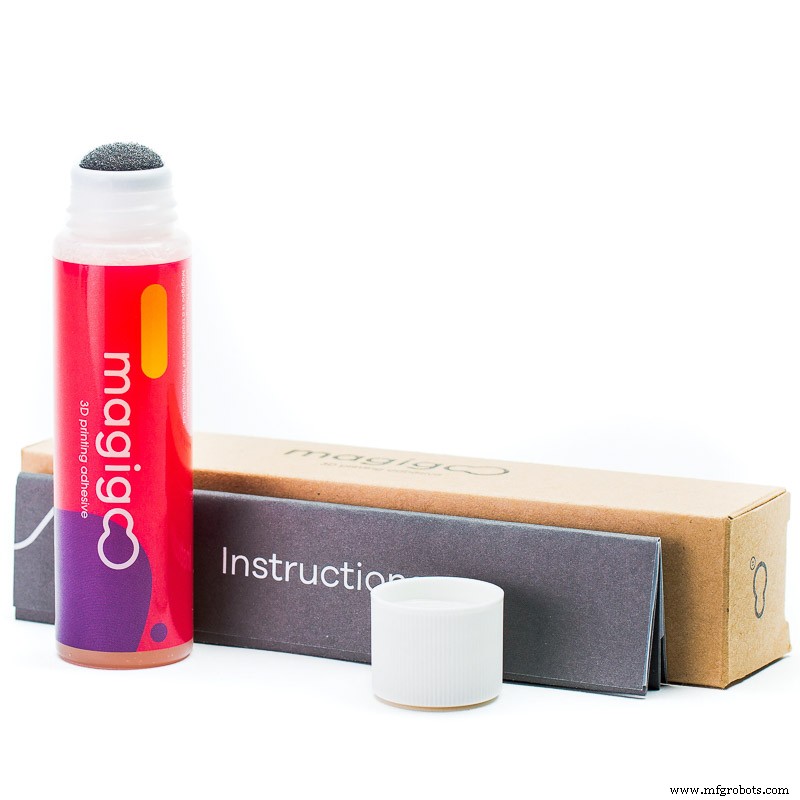
Рисунок 5: Magigoo
Для поддержек при FDM-печати обычно используют растворимые материалы (HiPS или PVA), которые очень легко удаляют. В случае HiPS он растворяется в D-лимонене, а PVA — в воде. Эти материалы очень практичны, особенно для объектов со сложными формами или внутренними каналами, где ручная пост-обработка недоступна.
Рисунок 6: D-лимонен
В технологии SLA-печати адгезия никогда не бывает проблемой, но при удалении деталей со стола требуется больше усилий. Они настолько сильно приклеены, что нужен специальный шпатель для снятия. Кроме того, после печати стол покрыт незатвердевшей смолой, требующей времени на очистку.
В SLA-принтерах нет печати двумя разными материалами, поэтому поддержки приходится удалять вручную кусачками и даже применять пост-обработку для их полного удаления.
Пост-обработка
После печати на FDM-принтере необходима только пост-обработка для удаления поддержек, как описано выше. Материалы вроде ABS, Smartfil E.P. и многие другие можно шлифовать для улучшения поверхностной отделки.
Однако после печати на SLA-принтере нужно удалить поверхностный слой незатвердевшей смолы в ванне из изопропилового спирта или в моечном центре вроде Form Wash. Большинство смол после полного затвердевания можно шлифовать и красить.
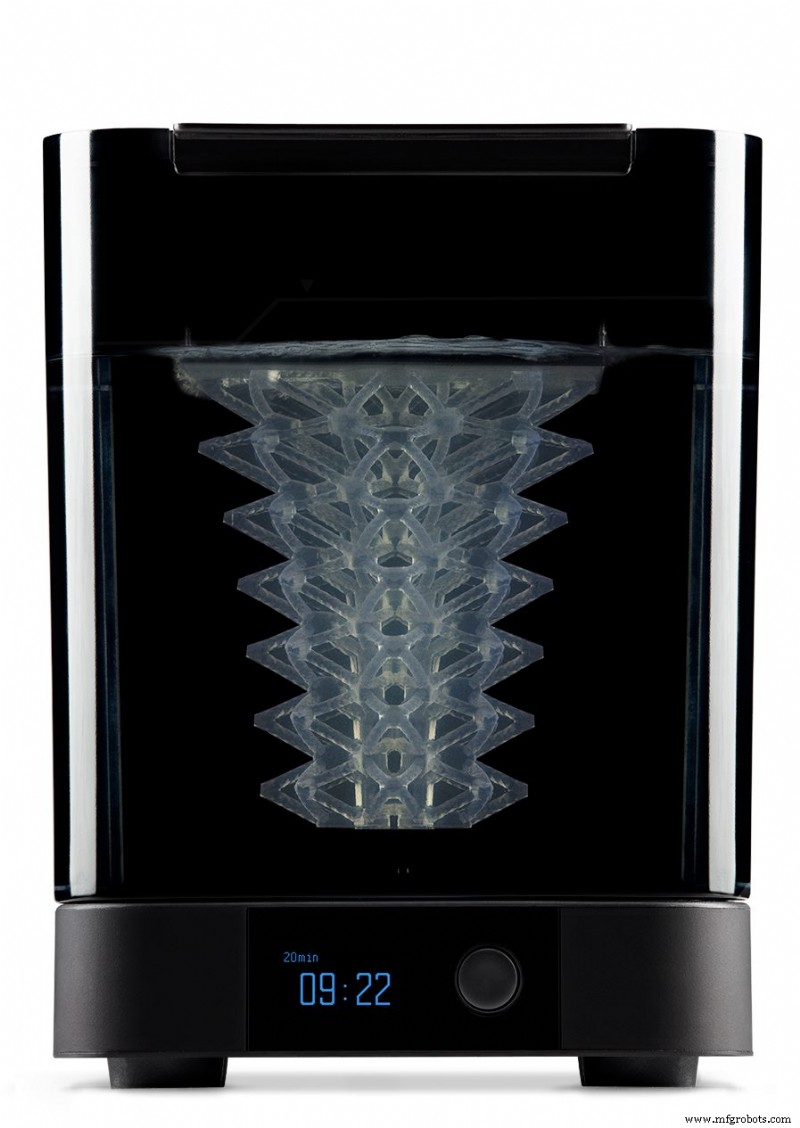
Рисунок 7: Form Wash. Источник: FormLabs
Заключение
В данном случае применение каждой технологии 3D-печати очень чётко: FDM-принтеры идеальны для экономичных и быстрых прототипов, которым не требуется идеальная поверхность или точные размеры, хотя существуют и высокоточные FDM-принтеры.
FDM-принтеры также очень полезны для получения готовых функциональных деталей благодаря широкому выбору материалов. Напротив, SLA-принтеры рекомендуется использовать для деталей или объектов, требующих высокой отделки с точными измерениями, уровня готовых изделий, но с прототипной целью, не подвергающихся нагрузкам.
В настоящее время FormLabs и UniZ разработали 3D-принтеры и смолы, إحدившие революцию на рынке. У Formlabs есть новые Form 3 и Form 3L — два смольных 3D-принтера с технологией LFS (Low Force Stereolithography), которая сокращает время печати и количество поддержек. У UniZ — серии SLASH и zSLTV, принтеры с LED-LCD работой, позволяющие действительно быструю печать — до 600 мм/ч с потрясающей отделкой. И у обоих производителей есть технические смолы для печати качественных готовых функциональных деталей.
3D печать
- Как мосты (bridges) стабилизируют нависающие элементы в 3D-печати
- FDM 3D-печать: сравнение филаментов ASA, PETG и PC — экспертное руководство по производительности и применению
- FDM 3D-печать сегодня: текущее состояние, вехи и будущие перспективы
- Как настольные 3D-принтеры переформатируют промышленное производство
- Оценка зрелости технологий металлической 3D-печати
- Селективное лазерное спекание (SLS): передовой технологии, передовые материалы и расширяющиеся применения
- 3D-печать и массовая кастомизация: текущий ландшафт и будущие возможности
- Революция в пищевой промышленности: как 3D-печать движет инновации и эффективность
- FDM против SLA: выбор правильного процесса 3D-печати для вашего проекта
- SLA против FDM: понятное руководство по выбору правильной 3D-технологии