



Селективное лазерное спекание (SLS): передовой технологии, передовые материалы и расширяющиеся применения
[Image credit: 3D Hubs]
Селективное лазерное спекание (SLS) — одна из самых популярных полимерных 3D-печатающих технологий для промышленных применений. С момента своего появления более 30 лет назад SLS постепенно зрела в технологию, способную к функциональному прототипированию и, недавно, также к производству.
Движущей этой эволюции является постоянная инновация в области железа и материалов, а также готовность адоптеров технологии разрабатывать новые SLS-применения.
В сегодняшней статье посмотрим на недавние разработки в SLS, чтобы узнать больше о текущих возможностях и будущих возможностях технологии.
Другие статьи, исследующие эволюцию 3D-печатающих технологий:
Металлическая 3D-печать: где мы сегодня?
Стереолитография и Digital Light Processing: где мы сегодня?
Как Desktop трансформирует промышленную 3D-печать
FDM 3D-печать: где мы сегодня?
Все, что нужно знать о Metal Binder Jetting (2019)
Краткая история SLS
Лазерное спекание использует высокомощный лазер для спекания порошковых материалов слой за слоем. Одно из главных преимуществ SLS-печати — её дизайны не нуждаются в поддерживающих структурах. По мере построения печати все полости автоматически заполняются неиспользованным порошком, делая SLS-печати самоподдерживающимися.
Пока концепция SLS-печати была зачатана в начале 1980-х, только в 1992 году первый промышленный SLS-принтер был коммерциализирован — DTM Sinterstation 2000 (позже объединён с 3D Systems). За ним последовал EOS EOSINT P350 в 1994 году.
С тех пор на рынок вошло широкое (и растущее) множество машин, отмечая начало эры более быстрой и крупномасштабной печати в промышленном контексте.
Заметные разработки в SLS железе
Эволюция SLS-технологии EOS
Немецкая полимерная и металлическая 3D-печатающая компания EOS — пожалуй, крупнейший SLS-специалист на рынке. В 2016 году компания заявляла около 3000 установленных по миру единиц, 51 % из которых — SLS-системы.
На протяжении 30-летней истории EOS смогла эволюционировать SLS до уровня зрелой технологии, подходящей для различных применений, как в прототипировании, так и в производстве.
Вехой на этом пути стал запуск FORMIGA P 100 в 2006 году. Система установила стандарты качества промышленной 3D-печати в пластиковом секторе на многие годы после введения.
В 2012 году EOS запустила преемника FORMIGA 100 — FORMIGA P 110, названную лучшей лазерной спеканной машиной в опросе Printer Guide 2018 от 3D Hubs.
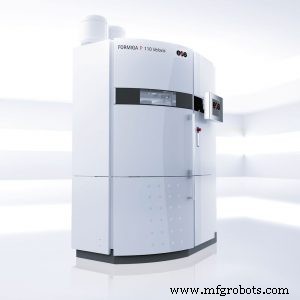
С общим объёмом сборки 200 × 250 × 330 мм, P 110 позволяла более стоимостно-эффективную малообъёмную печать и использовалась для средних прототипных сборок и деталей с высоко сложными геометриями.
В 2018 P 110 была улучшена до FORMIGA 110 Velocis. Она обладает улучшенной ускоренной системой нагрева и процесса перераскатки, и использует программный контроль для предварительного нагрева полимерных материалов 30-ваттным лазерным лучем с более высокой скоростью.
Теперь, с дополнительными техническими улучшениями и доработками, Velocis достигает до 20 % прироста продуктивности и лучшего распределения температуры в зоне сборки, результатом чего является более гомогенное качество деталей.
Высокотемпературное SLS
Пока наиболее используемый материал в SLS остаётся нейлон, EOS также хотела позволить обработку более передовых материалов, вроде PEEK, которые обычно требуют высоких температур для печати.
Это привело к первой высокотемпературной SLS-платформе, EOSINT P 800, представленной в 2008 году. Она способна обрабатывать полимеры до температуры ~385 °C, расширив SLS-технологию к новому диапазону термопластов, а именно PEEK.
10 лет спустя EOS добавила EOS P 810 к своему ряду высокотемпературных 3D-принтеров. Новая система заявляется первым в мире высокотемпературным лазерным спеканным системой, оптимизированной для углеродоволокно-усиленного материала PEKK.
Продолжающая инновация: FDR и LaserProFusion технологии
Улучшения и инновации EOS в области SLS-технологии идут постоянно. Например, на этом Formnext EOS продемонстрировала свою технологию Fine Detail Resolution (FDR) полимерной 3D-печати. Новый процесс использует CO-лазер для 3D-печати тонких, но прочных полимерных компонентов с поверхностями тонкого разрешения и минимальной толщиной стенки 0,22 мм.
EOS заявляет о себе как о первом производителе, разработавшем CO-лазерное решение для порошковой промышленной 3D-печати. Большинство текущих SLS-машин используют один или несколько CO₂ лазеров.
Тип CO-лазера создаёт ультратонкий лазерный луч с диаметром фокуса, как сообщается, вдвое меньшим, чем у текущих SLS-технологий. Важное последствие этой добавленной точности — новые параметры экспозиции, которые могут привести к деталям с экстремально тонкими поверхностями.
Новая технология может использоваться для 3D-печати фильтрующих блоков и жидкостных каналов, пробок и других электронных компонентов, а также товаров потребления, таких как очки.
Пока FDR-технология фокусируется на тонких компонентах, другое — ещё не коммерциализированное — решение от EOS, технология LaserProFusion, спроектировано для максимальной продуктивности.
EOS собирается оснастить LaserProFusion систему до миллиона диодных лазеров, способных производить более 5 киловатт накопленной лазерной мощности. Эта технология в первую очередь нацелена на удовлетворение требований серийного производства, и EOS заявляет, что она может использоваться как альтернатива литью под давлением во многих применениях.
С момента запуска первого SLS 3D-принтера 26 лет назад EOS была одной из ключевых движущих сил за замечательным прогрессом в SLS-технологии. Она непрерывно преследует видение SLS как решения для серийного производства, которое в конечном счёте становится реальностью.
Flight Technology от Farsoon
Другая компания, смотрящая на революционизацию SLS-технологии — Farsoon. Чтобы сделать SLS ещё быстрее и точнее, Farsoon использует мощь волоконного лазера в своей новой Flight Technology.
Пока текущие SLS-машины используют CO₂ лазеры, китайский производитель 3D-принтеров заменил стандартный CO₂ лазер волоконным лазером.
Волоконная лазерная система способна доставлять больше мощности к порошковой кровати и улучшать распределение энергии к материалу. Это потому, что волоконный лазерный луч обеспечивает меньший размер лазерного пятна. Это переводится в более высокую плотность мощности, позволяя порошку спековаться за более короткое время.
Помимо волоконного лазера, Farsoon также разработала новую сканирующую систему, результатом чего является скорость сканирования свыше 20 м/с. Это примерно в 4 раза выше, чем у сопоставимых технологий. Кроме того, добавленная мощность лазера делает возможными детали фич размером до 0,3 мм.
Спроектированная для стимулирования внедрения SLS 3D-печати для высокообъёмного производства, Flight Technology — определённый шаг вперёд в этом направлении.
SLS 3D-печать с двумя порошками
Пока EOS и другие устоявшиеся SLS-игроки в основном фокусируются на линейной инновации, бельгийский стартап Aerosint выбрал радикальный подход к разработке SLS-системы, способной печатать двумя разными порошками. Это позволит машине использовать один из порошков как недорогой поддерживающий материал.
Обычно несплавлённый поддерживающий порошок в SLS-машине — тот же материал, что для печати детали, и он склонен быть дорогим. Конечно, это не было бы проблемой, если порошок мог бы быть 100 % переиспользован, что сейчас невозможно.
Одна из причин — в SLS-процессе полимеры подвергаются высокому тепла на длительные периоды, претерпевая химические изменения, делающие их спековательные характеристики гораздо менее предсказуемыми. В настоящее время единственный способ преодолеть это — смешивать «использованный-но-несплавлённый» порошок с ~50 % девственного порошка для переиспользования.
По оценке одного сервис-провайдера, из 500 кг порошка, покупаемого в месяц, «25 % становится деталью, 25 % — отходы, 50 % — переиспользуется для обновления следующей сборки».
Введение машины, использующей дешёвый поддерживающий материал и второй материал для печати детали, может сэкономить значительные средства для пользователей SLS-процессов.
Технология Aerosint, Selective Powder Deposition, достигает этого селективным осаждением порошкового материала с вращающегося барабана, проходящего над зоной сборки. Один барабан осаждает один материал, так что минимум два барабана используются для достижения мульти-порошкового осаждения.
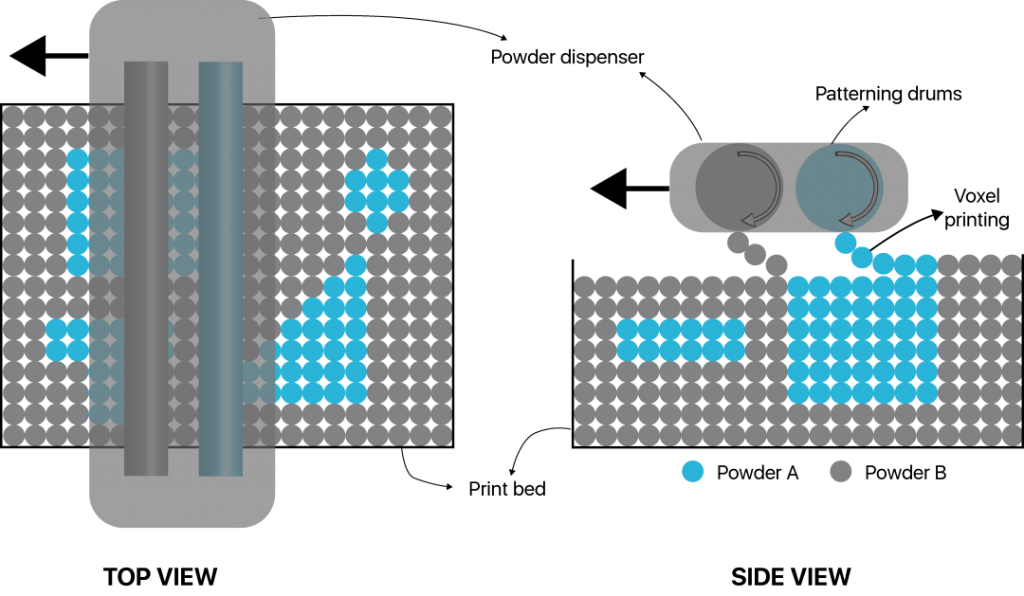
Техника Aerosint инерентно линейна и может достигать скоростей печати до 200 мм/с. Эта скорость сопоставима с современными скоростями перемещения рекоутера SLS.
Зрелость этой технологии разблокирует море возможностей для производителей, включая преимущества снижения порошковых отходов, экономии материальных затрат и сокращения постобработочного времени.
Перевод SLS 3D-принтеров в компактный формат
В 2014 году SLS-рынок увидел новую волну компаний, воспользовавшихся истечением оригинального SLS-патента и стремящихся сделать технологию более доступной.
Этот сдвиг породил верстачные (benchtop) SLS 3D-принтеры — не достаточно малые для названия «настольными», но достаточно компактные для размещения на рабочем столе мастерской. Появление верстачных 3D-принтеров открыло технологию для проsumer и малого бизнеса, у которых может не быть денег или места для промышленной SLS-системы.
Стартапы вроде Sinterit, Sharebot, Sintratec и, недавно, Formlabs вступили в гонку за компактные SLS 3D-принтеры.
Sharebot стала первой компанией, выведшей верстачную SLS-машину на рынок с SnowWhite, первая начала отгрузку клиентам в 2016 году. В отличие от систем от Sintratec и Sinterit, оснащённых диодными лазерами, SnowWhite обладает более мощным CO2 лазером, обычно устанавливаемым на хай-энд профессиональные машины.
Лазер и крошечный объём сборки 100 × 100 × 100 мм, позволяющий печатать с всего 300 г порошка, делают систему SnowWhite особенно подходящей для применений разработки материалов.
Ещё один крупный игрок в этом поле — польская компания Sinterit с её системой Sinterit Lisa, остающейся фронтраннером в растущем сегменте. Начиная с 6990 €, Sinterit Lisa обладает объёмом сборки 150 × 200 × 150 мм и минимальным разрешением слоя 0,075 микрон, делая её подходящей для малого бизнеса, желающего введение в SLS-технологию без вложения большого капитала в громоздкое оборудование.
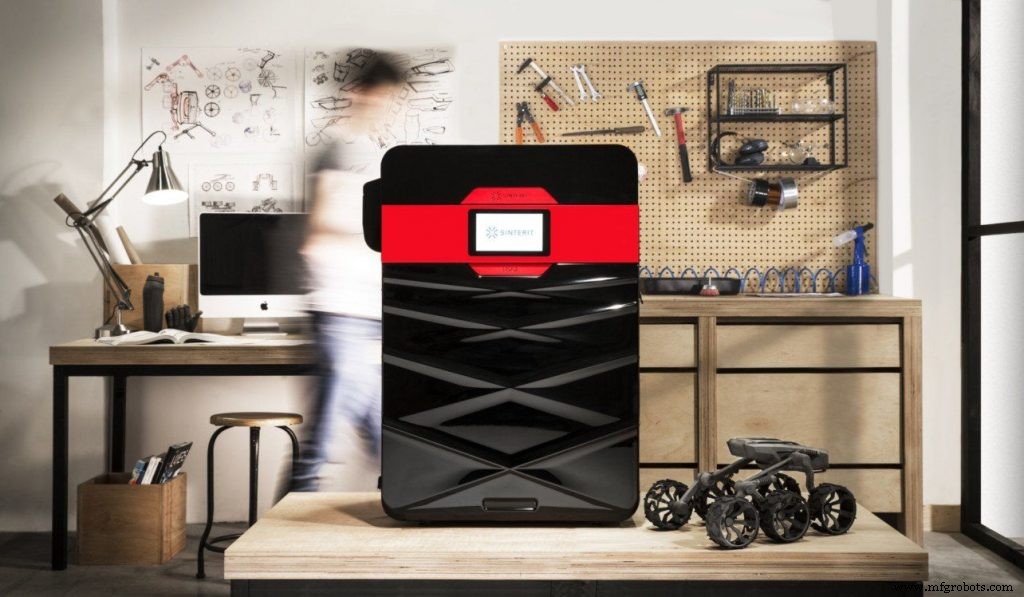
В прошлом году компания также представила Sinterit Lisa Pro — последний верстачный SLS 3D-принтер.
Потенциально значительная инновация в этом сегменте — Fuse 1, SLS 3D-принтер, анонсированный лидером настольной стереолитографии Formlabs в 2017 году. Обладающий объёмом печати 165 × 165 × 320 мм и волоконным лазером, система стоит около $10 000 и запланирована к коммерческому выпуску в середине 2020 года.
Наводнение дешёвых настольных FDM и SLA/DLP 3D-принтеров в начале 2010-х вызвало срыв в индустрии, в то же время значительно способствуя росту AM-индустрии. Доступное SLS только начинает этот путь и может последовать похожему пути. Это в конечном счёте расширит охват SLS до более широкого диапазона отраслей и пользователей.
Эволюция SLS материалов
Первые SLS 3D-принтеры чаще всего использовали нейлон, популярный инженерный термопласт, хвалящийся лёгкими свойствами, прочностью и долговечностью. Нейлон, также известный как полиамид (PA), стабилен к удару, химикатам, теплу, УФ-свету, воде и грязи, делая его идеальным для быстрого прототипирования и производства.
Сегодня нейлон всё ещё остаётся самым популярным SLS-материалом. Однако прогресс в технологии и 3D-печатающих материалах позволил появление композитов на базе нейлона — материалов, смешанных с углеродным волокном, стекловолокном и алюминием для дальнейшего усиления механических и термических свойств полиамида.
Помимо нейлона, сегодняшние SLS 3D-принтеры могут также обрабатывать PEEK, PEKK, гибкие TPU, огнеупорные полимеры и антистатические полимеры. Возможность обработки высокопроизводительных материалов тесно связана с технологической инновацией. Как в примере EOS, компании сначала нужно было создать высокотемпературный 3D-принтер перед тем, как печатать материалы вроде PEEK.
Новые SLS материалы
Темп разработки новых материалов для SLS также воодушевляет.
Итальянская 3D-печатающая компания CRP Technology — пожалуй, один из ключевых независимых разработчиков SLS-материалов, известная своим брендом Windform. Компания предлагает ряд нейлоновых композитов и резиноподобных пластиковых порошков.
Последними дополнениями к линейке Windform стали Windform FR1 и Windform FR2 — огнеупорные композиты, подходящие для авиационных применений (интерьерные детали, компоненты кабины, воздуховоды и воздухораспределители); транспортных деталей (интерьеры транспортных средств, корпуса и сборки обмуровки) и товаров потребления и электроники (освещение и приборы).
Химическая компания DSM также недавно шагнула вперёд для разработки материалов для SLS. Это привело к порошку полибутилентерефталата (PBT), выпущенному в прошлом году. Интересно, DSM указывает, что материал фактически первый PBT порошок, ставший коммерчески доступным для SLS 3D-печати. PBT — термопластический инженерный полимер с применениями в электронике благодаря изолирующим свойствам.
Кроме того, Forward AM, дочерняя компания химического гиганта BASF, предлагает ряд SLS-материалов под брендом Ultrasint. Огнеупорный Ultrasint Polyamide PA6 Black FR материал — последний в этом ряде и обладает высокой жёсткостью и хорошей термической стабильностью. По данным Forward AM, он уже использовался для производства новых компонентов для транспортных средств, соответствующих требованиям пожарной безопасности.
И BASF, и DSM недавно приобрели SLS 3D-принтеры от французского производителя Prodways. С увеличенной SLS-мощностью две химические компании смогут ускорить разработку передовых материалов для SLS 3D-печати.
Постобработка в SLS
Пока SLS-технология устраняет необходимость в дизайне и удалении поддерживающих структур, она не без своих постобработочных вызовов. крупнейшим из них является необходимость удалить излишний порошок, оставшийся на поверхности детали и иногда запертый внутри детали.
В настоящее время эти вызовы адресуются ручной мойкой и чисткой, и традиционными техниками, такими как пескоструйная обработка и барабанная обработка.
Однако эти методы требуют много ручного вмешательства, увеличивая риск повреждения хрупких геометрий и производя несовместимые финальные детали.
Когда речь о финишной обработке поверхности, SLS-детали часто сглаживаются шлифовкой и использованием полуавтоматизированного оборудования, обычно не спроектированного для 3D-печати. Эти подходы не практичны для полного использования возможностей SLS-принтера и масштабирования к большим производственным объёмам.
К счастью, несколько игроков индустрии разрабатывают автоматизированные решения для постобработки SLS-деталей.
PostProcess Technologies, например, предлагает решения на базе своей технологии Thermal Atomized Fusillade (TAF), в которой два перпендикулярных однокоординатных струйных потока, состоящие из сжатого воздуха, моющего средства и взвешенных твёрдых частиц, обеспечивают целевые последовательности взрыва, используя 360° вращение детали для максимального воздействия на поверхность.
Тогда英国ская компания AMT собирается запустить автоматизированное депаудерирующее решение в этом году.
В конечном счёте переход от ручного к автоматизированному депаудерированию поможет оптимизировать SLS 3D-печатающий рабочий процесс значительным образом, не только сокращая ручное рабочее время, но и позволяя компаниям масштабировать своё SLS-производство эффективнее.
SLS применения: растущее использование в производстве
Пока SLS-технология продолжает использоваться в прототипировании, всё чаще она становится популярной для функционального тестирования деталей, а также производственных применений.
Авиация
Авиационная отрасль, например, использует SLS для создания внутренних деталей самолёта. Пример — Emirates, крупнейшая авиакомпания ОАЭ. Авиакомпания использует 3D-печать для производства компонентов кабины самолёта, включая капюшоны видеонаблюдения и решётки вентиляции. Последние уже сертифицированы и установлены для бортовых испытаний на самолётах Emirates.
Emirates партнёрствует с 3D Systems для производства капюшонов видеонаблюдения, используя SLS-технологию и материал 3D Systems DuraForm ProX FR1200 Nylon, соответствующий порогам огнеупорности, требуемым авиационной отраслью для внутренних деталей кабины.
Товары потребления
В отрасли товаров потребления Chanel пионерирует использование SLS 3D-печати для щёточек для туши. Бренд теперь 3D-печатает миллионы щёточек для туши в сотрудничестве с французским сервис-провайдером 3D-печати Erpro Group.
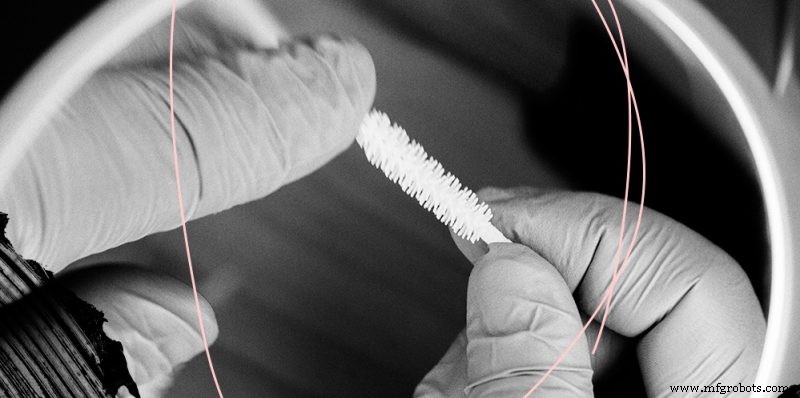
Используя SLS-технологию, дизайн щёточки был оптимизирован — например, шершавая гранулярная текстура, достигнутая SLS-технологией, улучшает адгезию туши к ресницам.
Помимо продуктов красоты, SLS всё чаще используется в медицинских и обувных областях для производства кастомизированных стель и сандалий.
Мотоспорт
В мотоспорте технология может помочь гоночным командам инновировать дизайны авто и тестировать их быстрее, чем позволяли бы традиционные технологии.
Команда Alfa Romeo Sauber Formula One (F1) — хороший пример того, как мотоспортивная компания может использовать SLS 3D-печать.
SLS в основном используется для аэродинамической разработки автомобиля Alfa Romeo F1 в ветровом туннеле, а также широкого спектра ламинирующих форм, сердечников и сложных серийных деталей.
Во время производства они используют порошковый материал, разработанный Sauber Engineering, который применяется, когда требуются особенно лёгкие и жёсткие компоненты — от вентиляции тормозов F1 и кузовных компонентов для пре-про덕шн автомобилей и прототипов до широкого спектра готовых к использованию строительных элементов.
Небо — предел для SLS-применений. Учитывая недавние разработки в SLS материалах и технологии, это заявление звучит особенно верно.
SLS: один из лучших выборов для полимерной 3D-печати
Рынок SLS 3D-печати находится в состоянии непрерывной эволюции. Технология демократизируется с введением компактных и доступных верстачных систем. Тем временем производители промышленного SLS-оборудования ставят больший фокус на решения, помогающие установить SLS как производственный инструмент.
В результате объём проектов, достигнутых с SLS-технологией, стабильно растёт.
Доказательством этого является факт, что более 75 % 3D-печатающих проектов использовали SLS-методы в 2019 году, по отчёту Sculpteo. Вывод здесь — SLS рассматривается как один из лучших выборов для полимерной 3D-печати. Мы верим, это продолжит держаться верно как в ближней, так и в дальней перспективе.
3D печать
- 4 ключевых применения гафния: от электроники до авиакосмики
- 13 типов рефрактарных материалов и их ключевые промышленные применения
- Синергия Cellular IoT и Bluetooth LE: подход к связности нового поколения
- K 2019: инновации в смолах и прорывы круговой экономики
- Проектирование IoT-устройств для LTE и NB-IoT: Экспертные инсайты по интеграции антенн и сертификации
- Цифровые накладные: почему цепочки поставок все еще используют бумагу — и когда они переключатся
- Мастерство пластиковой экструзии: Процесс, материалы и ключевые применения
- Как медицинские материалы трансформировали ортопедическую хирургию
- Характеристики и применение фрезерных шпинделей: ключевые параметры
- 9 основных резьбовых инструментов и их ключевые применения