



Газокислородная резка: процесс, преимущества и недостатки
Что такое газокислородная резка?
Газосварка и газокислородная резка — процессы, использующие горючие газы (или жидкое топливо: бензин) и кислород для сварки или резки металлов. Французские инженеры Эдмон Фуш и Шарль Пикар в 1903 г. разработали кислородно-ацетиленовую сварку.
Чистый кислород вместо воздуха повышает температуру пламени для локального плавления материала (например, стали) в обычной среде.
Температуры пламени: пропан/воздух ~1980°C, пропан/кислород ~2253°C, оксиводород ~2800°C, ацетилен/кислород ~3500°C.
Перед резкой горелка предварительно нагревает сталь до температуры воспламенения (~960°C, зависит от сплава). При этой температуре сталь теряет защитные свойства от кислорода, но остается твердой.
Чистый кислород через сопло направляется в нагретую зону. Тонкая высокодавленная струя кислорода превращает нагретую незащищенную сталь в окисленный жидкий металл экзотермической реакцией.
Шлак имеет более низкую температуру плавления, чем сталь, поэтому кислородная струя выдувает жидкий шлак из полости, не затрагивая неокисленный твердый металл. Экзотермическая реакция непрерывна и создает разрез при движении горелки. Чтобы поддерживать реакцию, горелка держит сталь нагретой во время резки.
Резка возможна только для металлов, оксиды которых имеют температуру плавления ниже базового металла. Иначе окисление прекращается, образуя защитную корку. Эффективно режут только мягкую сталь и некоторые низколегированные сплавы.
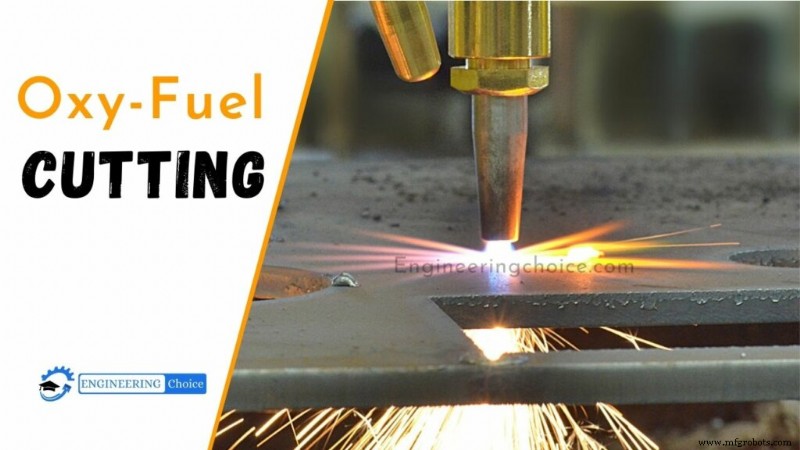
Как работает процесс газокислородной резки?
Химическая реакция чистого кислорода со сталью → оксид железа. Это быстрый контролируемый ржавеющий. Пламя предварительного нагрева поднимает поверхность/край стали до ~980°C (ярко-красный).
Чистый кислород тонкой высокодавленной струей на нагретую зону. При окислении и сдувании образуется полость, предварительный нагрев и кислородная струя движутся с постоянной скоростью, формируя непрерывный разрез.
Только металлы с оксидами, плавящимися ниже базового металла, подходят. Иначе окисление останавливается защитной коркой. Только низкоуглеродистая сталь и некоторые низколегированные сплавы эффективно режутся газокислородно.
Основы процесса:
Шаг 1: Предварительный нагрев
Сталь должна нагреться до температуры воспламенения ~980°C. При этой температуре сталь легко реагирует с кислородом. Тепло от пламени предварительного нагрева окситопливной горелки. Внутри горелки горючий газ смешивается с кислородом — легковоспламеняемая смесь.
Сопло имеет множество отверстий по кругу, фокусирующих смесь в множество мелких струй. Смесь поджигается снаружи сопла, пламя предварительного нагрева образуется за кончиком сопла.
Частые горючие газы: ацетилен, пропан, сметный газ, другие смеси. Регулируя соотношение топливо/кислород, настраивают пламя на максимальную температуру в минимальном размере — концентрируя тепло в малой зоне на поверхности листа.
Шаг 2: Пробивание (Piercing)
Когда поверхность/край достигла температуры воспламенения, включают струю чистого кислорода для пробивания листа. Это «режущий кислород», струя образуется единственным отверстием в центре сопла.
При попадании кислорода в нагретую сталь начинается быстрый процесс окисления — экзотермическая реакция (выделяет больше тепла, чем нужно для запуска).
Окисленная сталь становится расплавленным шлаком, который должен уйти, чтобы кислород «пробился» сквозь лист. В зависимости от толщины — от доли секунды до нескольких секунд.
В это время кислородная струя проникает глубже, расплавленный шлак выдувается из отверстия пробивания. Может получиться мощный гейзер расплавленной стали или, если правильно, небольшая лужа шлака на листе.
Шаг 3: Резка
Когда кислородная струя пробил лист, горелка начинает двигаться с постоянной скоростью, образуя непрерывный разрез. Расплавленный шлак выдувается изнизу листа.
Тепло химической реакции кислорода со сталью предварительно нагревает лист непосредственно перед разрезом, но не достаточно надежно для резки без пламени предварительного нагрева. Поэтому предварительный нагрев работает طوال разрез, добавляя тепло при движении горелки.
Это основы. Но много факторов влияют на качество кромки: скорость, давление режущего кислорода, настройка пламени предварительного нагрева, высота резки, температура листа и др.
Характеристики газокислородной резки по сравнению с плазменной
- Материал. Газокислородная резка — для мягкой стали. Только металлы с оксидами, плавящимися ниже базового. Только мягкая сталь и некоторые низколегированные сплавы.
- Толщина стенки. Газокислородная режет более толстые стенки, чем плазма. Плазма не может толстые стенки — нужны огромные энергии для аналогичных толщин.
- Угол резки. Газокислородная позволяет более крутые углы до 70° (плазма до 45°) за счет концентрации кислородной пучка.
- Прямые резы. Плазменный пучок склоняется при крутых углах. Автоматизация может компенсировать.
- Затраты. Газокислородная экономичнее плазменной. Начальные вложения, расходники, эксплуатация — ниже. Но скорость обработки обычно ниже при толщине <20 мм (учитывая 3D профилирование в тяжелой сталелитейной промышленности).
Преимущества и недостатки газокислородной резки
Применяются горючий газ и кислород для режущего пламени. Messer Cutting Systems поставляет газы (ацетилен, MAPP, пропан, сметный газ) и информацию по требованиям.
Преимущества:
- Качество прямого реза и высокая точность.
- Резка фасками (bevel strip cutting).
- Пробивание мягкой стали до 101 мм (4 дюйма) — 127 мм (5 дюймов).
- Резка с края стали 254 мм (10 дюймов) — 304 мм (12 дюймов).
- Множественные горелки — множественные детали, экономия времени и труда.
Недостатки:
- Не режет нержавейку в обычных условиях.
- Меньшая скорость резки vs плазменная.
- Тонкий материал может деформироваться (warp).
- Сложно делать отверстия меньше двойной толщины стали.
Производственный процесс
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Гидроразрыв пласта (фрекинг): процесс, история и споры об воздействии
- Газовое плазменное резание (Oxy-Fuel Cutting): процесс, преимущества и недостатки
- Пенополистироловый утеплитель (Polystyrene Insulation): плюсы, минусы и ключевые нюансы
- Проволочная EDM-резка: плюсы, минусы и как выбрать
- Преимущества и недостатки тепловых насосов: Что нужно знать
- Двухтактные двигатели: применение, преимущества и недостатки
- Электрохимическая резка (ECC): плюсы и минусы для 2-осевого отрезания металла
- Абразивная резка: плюсы и минусы для точной резки металла
- Плюсы и минусы водорезной резки для 2-осевых металлических деталей