



Газовая сварка алюминия: техники, советы и лучшие практики
Оксиацетиленовая и оксиводородная сварка — наиболее распространенные для газосварки алюминия и его сплавов. Водород сжигают с кислородом на тех же соплах, что ацетилен, но температура ниже, нужны крупнее сопла.
При правильном соотношении ацетилена и кислорода пламя достигает 3482°C (6300°F). Достаточно для плавления всех коммерческих металлов — они текут вместе, образуя полноценную связь без механического давления или ковки.
Кроме очень тонких материалов, обычно добавляют наполнительную проволоку в расплав для усиления шва. При правильной сварке зона соединения по прочности равна базовому металлу.
Оксиацетиленовым пламенем сварщивают: железо, сталь, чугун, медь, латунь, алюминий, бронзу и многие сплавы. Также пламя используют для резки, цементации, отжига.
Подготовка к сварке и обработка
Очистка основного металла перед сваркой
Хорошая чистка всегда важна для алюминия. Уровень чистоты и подготовки зависит от требуемого качества швов. Подходящая подготовка критична, если изделия должны соответствовать кодексам качества (AWS D1.2).
Качественные швы в алюминии сложнее, чем в стали. Алюминий сильнее склонен к нерасплавлению, непропавлению, пористости.
Плотная оксидная пленка на алюминии создает проблемы нерасплавления — должен быть контролируем. Высокая теплопроводность — риск непропавления. Высокая растворимость водорода в расплавленном алюминии — пористость, требуется устранение влаги и углеводородов перед сваркой.
Толщина оксидной пленки должна контролироваться и предотвращаться ее гидратация из-за лишней влаги.
Хранение металла и подготовка стыка — что делать и чего не делать
Хранение
- Хранить пруток и базовый металл в сухом месте с минимальными температурными колебаниями.
- Проволоку лучше в сухом отапливаемом помещении или шкафу.
- Вертикальное хранение — минимизация конденсата и поглощения воды между слоями.
- Вносить наполнитель и базовый металл в зону сварки за 24 часа до работы — для выравнивания температуры.
- Проволоку всегда держать под прикрытием.
Подготовка стыка
- Не использовать методы, оставляющие зашоренную или смазанную поверхность. Круговая пила — сварной поверхность, ленточная пила — смазанная, может дать нерасплавление, нужна наточка. Крупнозернистый диск лучше круга, но лучше избегать любого шлифовального станка.
- Не использовать смазки при механической подготовке стыка, если возможно.
- Не использовать хлористые растворители в зоне сварки — образуют токсичные газы при дуге.
- Не использовать газорезку, дуговую резку/наточку, газовое предварительное нагревание. Повреждают ЗТВ, способствуют росту и гидратации оксидной пленки.
- Использовать плазменную резку/наточку и лазерную резку.
- Механически удалять плазменные и лазерные кромки у сплавов серий 2xxx, 6xxx, 7xxx. Расплавленные кромки содержат вредные трещины затвердевания и состояния ЗТВ. Удалять минимум 3 мм металла от кромки реза. Механические методы, срезающие и удаляющие стружку.
- Подготавливать и чистить стык до сборки. Дегустировать поверхности растворителем.
- Чистая ткань (газ/бумажные полотенца) для растворительной чистки и сушки стыка.
- Не использовать лохмотья для чистки стыков и не дуть сжатым воздухом. Сжатый воздух содержит влагу и масло.
- Нержавейная металлическая щетка стыка ТОЛЬКО после растворительной чистки. Щетка до чистки вглубляет углеводороды и загрязнения в поверхность.
- Щетка все заготовленные металлы. Остаточные продукты заготовки удалять перед сваркой.
- Часто чистить щетки и режущий инструмент.
Подкладка (Weld Backing)
Временные подкладки — медь, анодированный алюминий, нержавейка, керамика. Контролируют проплавление, удаляются после сварки. Следить, чтобы не расплавить подкладку в ванну. Постоянные подкладки — тот же сплав, что базовый металл. См. AWS D1.2 для требований удаления. Обычно без зазора корня при временной подкладке. Зазор корня обычно при постоянной подкладке.
Предварительный нагрев и межпроходные температуры
Предварительный нагрев снижает термические эффекты размера сечения при сварке базовых металлов разной толщины. Термически закаляемые базовые металлы и 5xxx сплавы с >3% Mg не должны подвергаться предварительному нагреву и межпроходным температурам выше 121°C (250°F) дольше 15 минут. См. AWS D1.2.
Послесварочная термообработка и старение
При сварке термически закаляемых алюминиевых сплавов они теряют значительную часть механических свойств в ЗТВ. Если базовый металл в отвердевающем состоянии (-T4), большую часть исходной прочности можно восстановить послесварным старением.
Если сварка в состоянии -T6 — можно провести закалку и старение после сварки, восстановив -T6. В зависимости от наполнителя, послесварная термообработка и старение могут вызвать проблемы.
Если наполнитель не реагирует на термообработку и старение так же, как базовый металл, шов может иметь механические свойства ниже базового. Из-за концентраторов напряжений в шве — нежелательно. Поэтому при послесварной термообработке и старении выбор наполнителя критичен. Обратитесь в Hobart за металлургической консультацией по лучшим наполнителям.
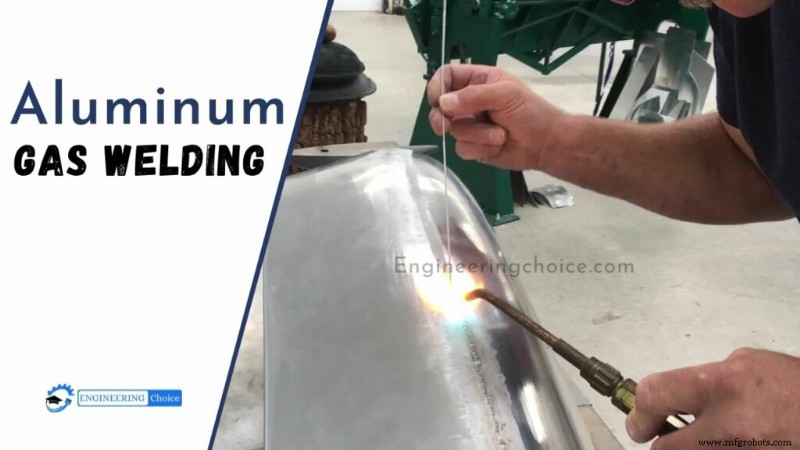
Процесс газосварки алюминия
После правильной подготовки, флюсования и предварительного нагрева пламя проводят малыми кругами над стартовой точкой до плавления флюса. Наполнитель проведут по поверхности кромки с интервалами 3–4 секунды, каждый раз выводя пруток из пламени.
Движение скребущим движением показывает момент начала сварки без перегрева алюминия. Базовый металл должен расплавиться ДО нанесения наполнителя. Прямой метод (forehand) считается лучшим для алюминия — пламя предварительно нагревает зону сварки. При тонком алюминии мало движений горелки, кроме продвижения.
Для материала ≥4.8 мм (3/16 дюйма) горелке дают плавные боковые движения. Распределяет металл шва по всей ширине. Легкие вперед-назад помогают флюсу удалять оксид.
Пруток периодически макают в ванну и вытягивают вперед. Этот процесс закрывает ванну, предотвращает пористость, помогает флюсу удалять оксидную пленку.
ПРАВИЛА СВАРКИ
Примечание: процедура для оксиацетилена из-за более технической природы и вариативной доступности водорода.
Правила просты. Соблюдайте или провалитесь!
- Откройте кислородный баллон полностью для посадки верхней прокладки, ацетилен — чуть-чуть. Регуляторы на равные давления 0.14–0.35 бар (2–5 psi), мелкие сопла — ниже давление.
- Сопло на размер больше, чем для стали. Если для стали 0.4 мм — сопло 00, для алюминия 0.4 мм — сопло 0.
- Если масляная поверхность — растворитель, лакирастворитель, спирт. Нержавейная щетка с двух сторон непосредственно перед сваркой.
- Флюс либо пруток (проволока), либо деталь — или оба в крайних случаях. Флюс — белый порошок, смесь 1/3 флюса с 2/3 воды или спирта.
- Меры безопасности: защита глаз, вентиляция, голова не в дымах.
- Правильный наполнитель для сварщиваемого сплава. Частые сварные авиационные алюминиевые листы.
Полый флюс-наполненный пруток выпускался раньше, но кроме сомнительного сплава имел привычку аккуратно делиться, наращивая края стыка без их соединения.
Производственный процесс
- Холодная сварка: соединение металла без тепла
- Особенности сварки алюминия: вызовы и решения
- Аргонно-вольфрамовая сварка (TIG/GTAW): процесс, преимущества и применение
- Освоение сварки нержавейки: полное руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Сварные электроды: типы, назначение и принцип работы
- Газовая сварка алюминия: техники, советы и безопасность
- Черные металлы: свойства, виды и применение
- Мастерство роботизированной сварки: полное руководство по качеству, эффективности и экономии
- Полуавтоматическая сварка в защитном газе (MIG/MAG): принцип, оборудование, плюсы и минусы