



Мастерство роботизированной сварки: полное руководство по качеству, эффективности и экономии
В производстве компании постоянно стремятся к улучшению качества и продуктивности при низких затратах. Для этого часто обращаются к технологиям, особенно в сварке.
Сварка в базовой форме — соединение двух материалов теплом и давлением. Слово «сварка» ассоциируется с маской, перчатками, горелкой. Ручная сварка все еще имеет место, но растущий дефицит профи оставил большую брешь. Американское сварное общество (AWS) оценивает дефицит в 290 000 сварщиков к 2020 г. Растущее число компаний инвестирует в роботизированные сварочные комплексы.
Установка роботизированной сварки требует серьезного рассмотрения, планирования и значительных инвестиций времени и денег. Но компании, внедрившие её, открыли бесчисленные долгосрочные выгоды.
Если ваша компания рассматривает роботизированную сварку для фabrication деталей — полное руководство по процессу, истории и выгодам.
Что такое роботизированная сварка?
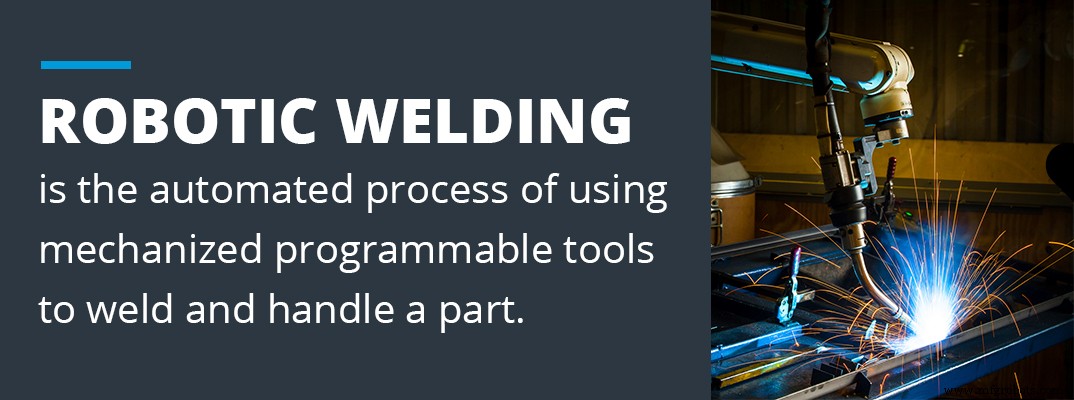
Роботизированная сварка (автоматизированная сварка) — автоматизированный процесс использования механизированных программируемых инструментов для сварки и манипулирования деталью. Это относительно новое применение робототехники заполнило брешь от дефицита сварщиков, эффективно перехватив большую долю сварочных работ в североамериканской промышленности.
Как давно существует роботизированная сварка?
История глубоко укоренена в истории промышленных роботов, назад к середине 20 века.
Первый программируемый робот изобрел Джордж Девол в 1954 г., вскоре основал первую робототехническую компанию Unimation. Новая компания создала первый промышленный робот. Модель Unimate использовалась на заводе General Motors в Нью-Джерси, выполняя точечную сварку и извлечение литых деталей. После позитивного входа концепция промышленных роботов распространилась глобально за деCADE.
От этой модели промышленный робот улучшался. 1978 г. — Unimation, финансируемая GM, создала Programmable Universal Machine for Assembly (PUMA). Многие лаборатории используют эту версию до сих пор.
Индустрия бумовала в ранние 80-е. Каждый месяц новый робот или компания на рынке — рост конкуренции и инноваций. Роботизированные руки улучшили мобильность и контроль.
90-е — улучшение процессов, электронные контролы к точке, где множественные роботы могли координироваться одновременно. Операторские интерфейсы улучшились, дизайны упростились для доступа к ТО/ремонту.
Технологические avancы продолжают улучшать функционал промышленных роботов до сегодня, ограниченные только стоимостью оборудования и R&D.
Как работает сварочный робот?
Роботизированная сварочная ячейка (robot welding cell) — несколько компонентов, работающих вместе для сварки деталей. Включают активные участники сварки, аксессуары, фичи безопасности для плавной работы ячейки.
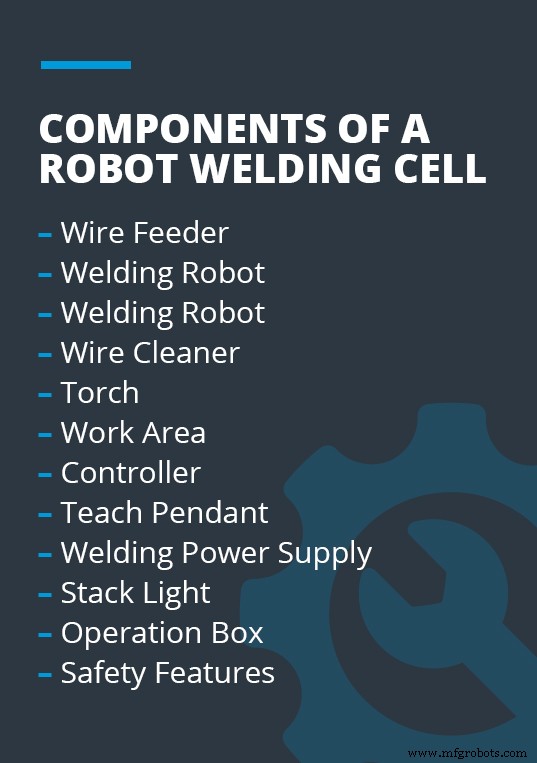
Базовые компоненты робото-сварочной ячейки, все важны:
- Подача проволоки (Wire Feeder): Подает наплавную проволоку в робота по запрограммированному рейту. Часто используется для добавки материала в шов для поддержки стыка.
- Сварочный робот (Welding Robot): Робот + инструмент на конце руки (горелка/манипулятор). Два типа: артикулирующие (артикулированные) и ректилинейные. Ректилинейные — 3 направления движения основной руки + вращение запястья. Артикулирующие — вращающиеся суставы, больше свободы движений за 3 измерения.
- Очиститель проволоки (Wire Cleaner): Удаляет сплэтер с горелки между циклами, продлевая жизнь оборудования.
- Горелка (Torch): Ток к электроду нагревает и соединяет металлы. Дуговые блоки имеют ар곤озащиту в горелке. Воздушное/водяное охлаждение обычно включено.
- Рабочая зона (Work Area): Детали размещаются и фиксируются для робота. Оснастка держит детали пока робот сваривает.
- Контроллер (Controller): «Мозг» ячейки, питание и инструкции роботу через хранимые программы.
- Пульт обучения (Teach Pendant): Ручной интерфейс для установки параметров, ручного движения робота, ввода новых программ.
- Блок питания сварки (Welding Power Supply): Питание горелки. Размер/производительность зависит от требований деталей. Отличается для дуговой/точечной сварки.
- Светоиндикатор (Stack Light): Статус ячейки: красный — аварийная остановка, оранжевый — программирование, зеленый — авторежим.
- Операторский пульт (Operation Box): Пуск/стоп ячейки, кнопки функций, рестарт после устранения неисправности.
- Фичи безопасности (Safety Features): Ограждения, аргонозащита, двери доступа и др. для снижения воздействия на людей: свет, дымы, движение.
Программы вводятся через пульт обучения, сохраняются в контроллере, говорящем роботу что делать. Программы движут робота и манипулируют горелкой на конце руки, помещая её точно где нужно. Горелка нагревается, питание генерирует тепло для плавления металла — постоянное соединение. Подача проволоки дает доп. материал. Между деталями рука двигает горелку к очистителю для удаления сплэтера.
Какой процесс роботизированной сварки?
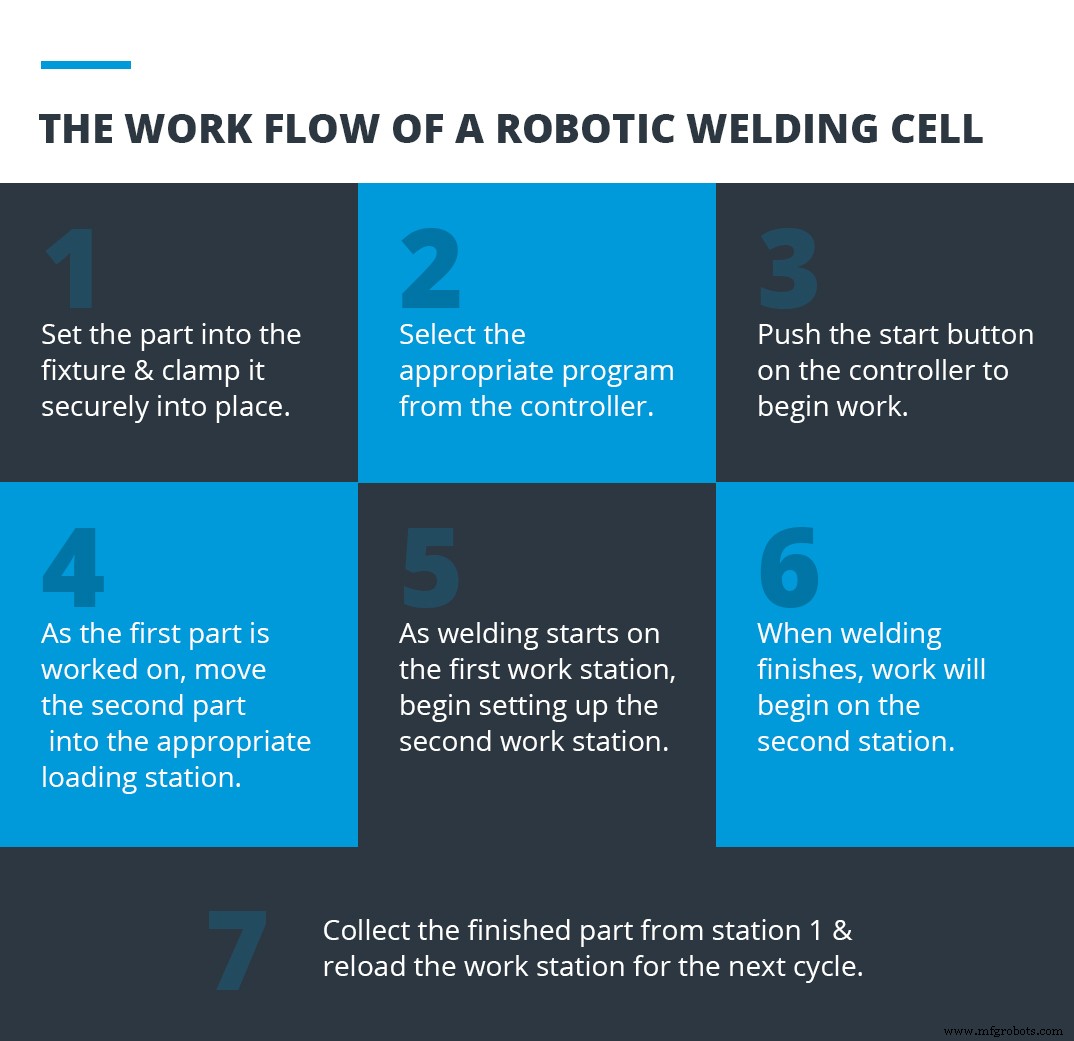
Рабочий процесс ячейки — серия контролируемых шагов:
- Установить деталь в оснастку, зафиксировать.
- Выбрать программу из контроллера. Или запрограммировать контроллер через пульт, если программы нет.
- Нажать пуск на контроллере.
- Пока первая деталь сваривается, подать вторую на загрузочную станцию.
- Пока сварка на 1 станции, наладить 2 станцию.
- Когда сварка закончена, работа начнется на 2 станции.
- Собрать готовую деталь со станции 1, перезагрузить станцию для следующего цикла.
Специфические функции зависят от конкретной ячейки, но большинство следуют этой процедуре.
Как роботы используются в сварочной индустрии?
Роботизированная сварка — 29% всех роботизированных применений в промышленности, второе после робото-манипулирования материалами. Автосварка чаще в мануфактуринге и инженерии для эффективности компаний и лабов.
Чаще всего — резистивная точечная сварка и дуговая сварка для больших объемов. Детально ниже:
Резистивная точечная сварка (Resistance Spot Welding)
Экономичный способ сварки двух листов в одной точке. Широко в автопроме для кузовов. Многие точечные сварщики на конвейерах — роботизированные. Процесс: два медных электрода на детали, ток проходит через материалы. Ток нагревает металл до плавления, образуя ванну в точке. При охлаждении детали сплавляются. Роботы идеальны — ставят множественные точечные швы с экстремальной точностью и эффективностью.
Дуговая сварка (Arc Welding)
Роботизированная дуговая сварка выросла недавно, но быстро догоняет точечную по популярности. Блок питания генерирует электрическую дугу между электродом на горелке и металлом. Дуга дает ~6500°F (~3600°C) на кончике горелки. Нагревает металл, образуя ванну расплава под горелкой, затвердевающую при охлаждении. Детали навсегда сплавляются.
Из-за экстремального тепла металлы часто реагируют с кислородом/азотом воздуха — компромисс целостности шва. Поэтому многие дуговые процессы включают аргонозащиту (arc shielding) — защитный щит газа/пара, минимизирующий контакт расплава с воздухом.
Экстремальное тепло и химические реакции делают дуговую сварку идеальной для робототехники — снижает риски для людей.
Преимущества роботизированной сварки
Внедрение требует значительных инвестиций времени и средств. Но выгоды системы далеко превосходят традиционную сварку, а затраты быстро окупаются ростом продуктивности, качеством, снижением отходов.
Сварочные команды по США выигрывают от роботизированной сварки:
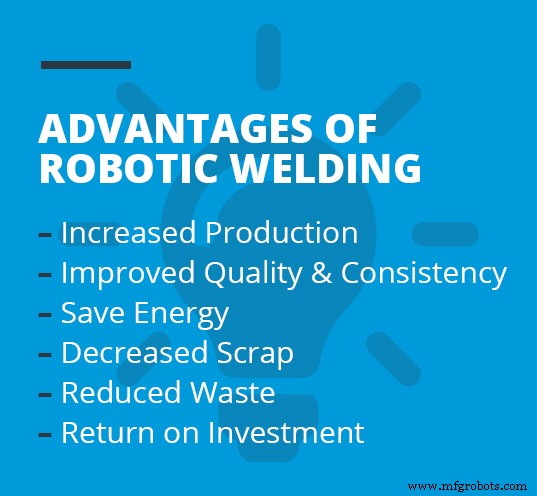
Рост производства
Роботизированные системы делают работу быстро/эффективно, меньше ошибок чем люди, резко повышая скорость. Роботы работают 24/7, люди — спят, перерывы, отпуска. Люди — <50% arc-on time, падет к концу смены. Роботы — 75-80% arc-on, до 95% для длинных швов.
Качество и консистентность
Автосистема создает консистентные швы с экстремальной точностью, ставя одинаковые качественные швы в то же место повторно без утомления. Прецизия снижает сплэтер — чистые швы. Не исключает дефекты — неисправное оборудование или неверная программа дают брак. Предотвращается сертифицированными техниками роботизированной сварки.
Экономия энергии
Автосистемы экономят энергию стабильной работой, резая энергозатратные пуски. Роботы не переваривают и снижают нужду в корректирующей сварке — экономия энергии.
Снижение брака
Человеческая ошибка всегда возможна даже у профи. Каждое движение робота запланировано и автоматизировано — меньше ошибок, меньше списанных деталей. На высокоценных заказах — критично для бюджета.
Сокращение отходов
Расходники (consumables) — еще источник отходов: сопла и компоненты с короткой жизнью, меняемые после циклов. Роботизированные блоки повышают скорость и минимизируют излишки энергии, увеличивая жизнь каждого расходника. Новые расходники покупаются реже — экономия.
ROI (Возврат инвестиций)
Большинство компаний для крупных проектов найдут: эффективность, точность, экономия затрат роботизированной сварки — более чем окупают стартовые вложения работая с фabrication компанией.
Комбинация скорости, качества швов, снижения брака дает быстрый ROI. Усилен снижением энергозатрат и минимизацией переваривания. Переход на роботизированную сварку может значительно сэкономить общие затраты компании.
Для приблизительного ROI — оцените текущие циклы деталей и сравните с потенциальными циклами роботизированной установки. Экономия на отходах, труде, энергие включите для точной цифры.
Как выбрать контрактного производителя с качественной роботизированной сваркой?
Хороший контрактный производитель инвестирует не только в профи, но и в роботизированные комплексы дающие лучшее качество/ценность через мониторинг MIG горелок и расходников и подбор периферии:
MIG горелки
Выбор MIG горелок под модель роботизированной установки. Правильные амперность и охлаждение. Недостаточная амперность/охлаждение = отказ машины. Избыточная амперность = переплата (цена пропорциональна амперности).
Расходники (Consumables)
Контактные наконечники, сопла, держатели, лайнеры — тщательный выбор/управление. Разные сопла/наконечники под разные применения: стандартные для низких амперностей/коротких дуг, тяжелые (дороже) для высоких амперностей/длинных дуг — меньше даунтайма на смену.
Периферия (Peripherals)
Периферия — доп. оборудование, интегрируемое в робо-систему. Правильная периферия максимизирует производительность. Имеет upfront стоимость, но увеличивает ROI за счет производительности, жизни расходников, снижения дефектов.
Полезная периферия:
- Станция очистки сопла (Nozzle Cleaning Station): Реамер/сплэтер-клинер. Чистит сопло от грязи/сплэтера в рутинных проходах. Предотвращает потерю покрытия -> дефекты/переработка. Увеличивает жизнь расходников -> реже смены.
- Анти-сплэтер спреи (Anti-Spatter Sprayers): Увеличивает жизнь расходников анти-сплэтер соединением как барьером. Как станция очистки — предотвращает потерю покрытия, реже смены расходников.
- Резаки проволоки (Wire Cutters): Для дуговых роботов проволока должна выделяться при инициации дуги. Резак обрезает проволоку до заданной длины, убирая неконсистентность длины/качества. Надежные старты дуги, консистентные швы.
- Крепление руки (Arm Mount): Для сетанов с риском коллизии. Для роботов с детекцией коллизии — твердое крепление защищает оборудование, удерживая его пока робот детектит коллизию и гасится.
- Муфта (Clutch): Для роботов БЕЗ детекции коллизии. Муфта распознает физический удар коллизии, посылает электрический сигнал контроллеру -> стоп системы, предотвращая дальнейший ущерб.
Вся эта периферия помогает защите и повышению продуктивности роботизированного сварочного оборудования.
Кто должен управлять роботизированной сварочной единицей?
Роботизированная сварка требует постоянного надзора и ТО обученным оператором. Если в пуле талантов компании нет опыта роботизированной сварки — в интересе компании нанять фabrication компанию с сертифицированными операторами роботизированных ячеек.
Обученный техник максимизирует аптайм проекта, планируя и выполняя регулярное превентивное ТО системы. Минимизирует ненужный даунтайм, гарантирует плавную работу — все выгоды передаются вашему проекту.
Найм контрактного производителя с сертифицированными техниками роботизированной сварки может быть более costeffective. Очень мало компаний специализируются на роботизированной сварке, особенно в США, с высококвалифицированным профи-штатом, знающим, как работать с робо-ячейками для лучших результатов. Fairlawn Tool, Inc. — одна из таких компаний, дающая качественные роботизированные сварочные услуги AWS-сертифицированной сварочной командой.
В Fairlawn Tool, Inc. считаем роботизированную сварку неотъемлемой частью производства для снижения общих затрат клиентов, давая лучшее качество по низкой цене. Также гордо предлагаем ручную сварку для мелкосерийных и высококастомных коммерческих заказов. Часто ручную и роботизированную можно комбинировать для лучшего из обоих подходов. Гордимся консистентным качеством, какой бы велик ни был проект — каждый юнит превосходит ожидания.
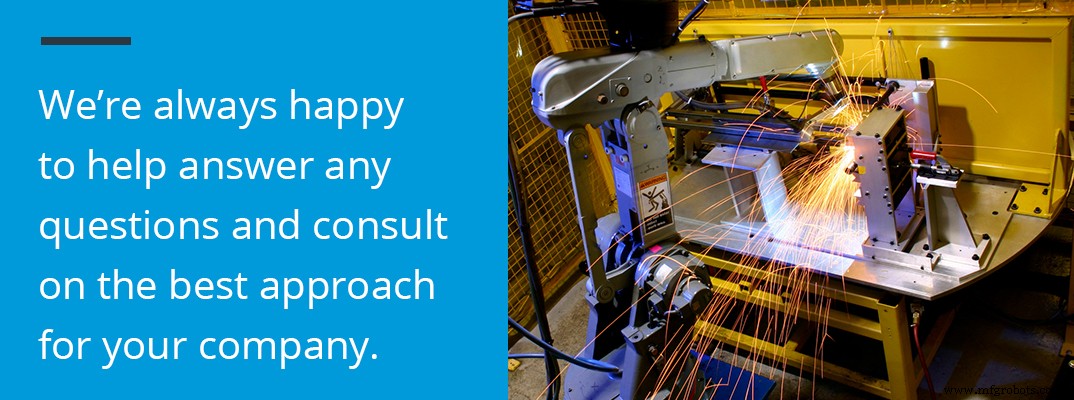
Fairlawn Tool — полноцикловой контрактный производитель для всех ваших нужд металлообработки. Обрабатывая каждый этап инхаус из нашего завода в Мэриленде, гарантируем высший уровень качества по конкурентоспособной цене. Всегда рады ответить на вопросы и консультировать по лучшему подходу для вашей компании.
Свяжитесь сегодня для обсуждения ваших грядущих проектов металлообработки.
Промышленные технологии
- Оптимизация роботизированной сварки: преодоление вызовов программирования с проверенными лучшими практика…
- Роботизированная сварка в производстве: Полное экспертное руководство
- Лучшие практики роботизированной сварки: повышение качества, скорости и экономии
- Роботизированная сварка: процесс, преимущества и применение
- Освоение сварки нержавейки: полное руководство
- Мастерство сварки никелевых сплавов: экспертные техники и советы
- Мастерство пайки алюминия: экспертные техники и практические советы
- Сварка свинца: Экспертное руководство по безопасным техникам и советам
- Сварные электроды: типы, назначение и принцип работы
- Газовая сварка алюминия: техники, советы и безопасность