



Передовая автоматизация в сварке: повышение точности и эффективности
Когда говорят о сварке, сразу представляется процесс соединения двух металлических деталей. Однако сфера применения шире: сварка используется в керамике и пластиках для соединения однородных и разнородных материалов.
В производстве часто встречаются понятия «соединение» (joining) и «сборка» (assembly).
Соединение (Joining)
Неотъемлемое соединение деталей посредством сварки, пайки, клеевого склеивания. Полученный монолит разобрать без разрушения невозможно. Критично для нефтегазовой, авиакосмической, автомобильной отраслей: герметичность трубопроводов, резервуаров, конструкций обеспечивается именно сварным соединением.
Сборка (Assembly)
Съемное соединение с помощью болтов, гайок, зажимов, шплинтов. Обеспечивает возможность разборки для ремонта, замены узлов, модернизации. Пример: двигатель автомобиля — собран на болтах, чтобы цилиндры, поршни, коленвал можно было заменить при износе.
Сварка (Welding)
Процесс образования неразъемного соединения за счет нагрева контактных поверхностей до плавления (с или без наплавляющего материала) и/или приложения давления. Направляющий материал (проволока, пруток, порошок) усиливает шов. Полученное соединение называется сварным швом (weldment).
Автоматизация сварки: драйверы и классификация
Автоматизация — выполнение операций без прямого участия человека. Основные причины перехода к автоматической сварке:
Безопасность и здоровье
Ручная сварка генерирует вредные факторы: токсичные газы и аэрозоли (оксиды металлов, озон, оксиды азота), шум (>90 дБ), электромагнитное излучение (УФ, рентгеновское), риск ожогов, ударов током. В судостроении, трубопроводном строительстве, подводных работах риск для жизни сварщика критичен. Автоматизация исключает человека из зоны опасности без потери качества шва.
Качество продукции
Ручная сварка нестабильна: дефекты (поры, непропалы, закусы, трещины) требуют дорогого контроля (РК, УЗК, ВК) и переработки. Автоматизированные/роботизированные системы обеспечивают стабильные параметры дуги, скорости, наплавки — дефектность снижается на 80–95%.
Кадровый голод
Спрос на квалифицированных сварщиков (6G, подводные, орбитальные) расте, а предложение кадров отстает. Автоматизация компенсирует дефицит кадров и снимает зависимость от «человеческого фактора».
Классификация автоматизации сварки
- Механизированная сварка (Machine welding) — оператор управляет движением горелки/головы, может корректировать параметры в процессе.
- Автоматическая сварка (Automatic welding) — полный цикл запрограммирован, оператор только мониторит процесс, фиксирует отклонения.
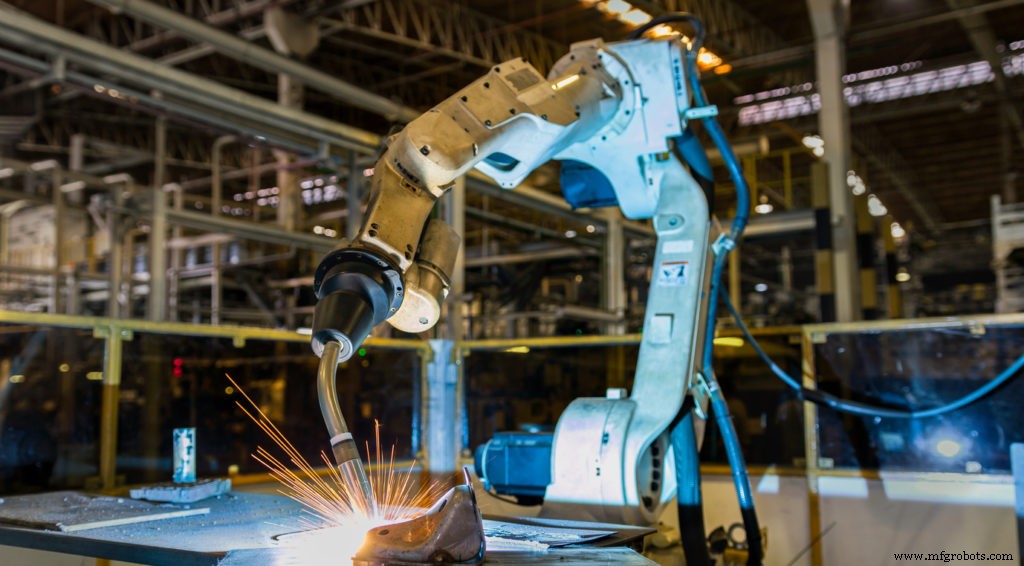
- Роботизированная сварка (Robotic welding) — промышленный манипулятор (6+ осей) выполняет сложные траектории с адаптивным управлением (трекинг шва, датчики дуги).
Конфигурации сварочных роботов и систем
От простых позиционеров до гибких ячеек (Flexible Manufacturing Cells) и линий (FMS). Основные варианты:
- Простые механизмы (позиционеры, каретки).
- Специализированная автоматизация (dedicated) — под конкретную деталь.
- Роботизированные ячейки (стандартные 6-осевые роботы + сварочное оборудование).
- Модульная автоматизация — переконфигурируемые ячейки.
- Программируемые логические контроллеры (ПЛК) и CNC-управление.
- Дистанционное управление (teleoperation) для опасных зон.
Строение роботизированной сварочной ячейки
- Манипулятор (рука) — 6+ осей, артистикулированный, гидравлический/электрический привод (DC серво для точности). Гидравлика для нагрузок >35 кг (точечная сварка). Высокая маневренность для доступа в узкие зоны.
- Сварочный пакет — источник тока (инверторный, синергетический), подача проволоки, горелка, система трекинга (лазерная, тактильная, по дуге). Поддерживает процессы: GMAW (MIG/MAG), FCAW, SAW, GTAW (TIG), плазменная, точечная, лазерная сварка.
- Система управления — хранение программ, интерфейс оператора, управление сварочным пакетом, координация траектории головы, интеграция с периферией (позиционеры, дозаторы, системы контроля).
Специфика по процессам
- Точечная сварка (Resistance Spot Welding): Робот позиционирует горелку/электроды в точке, выполняет сварку, переходит к следующей. Высокая скорость, сила нажатия.
- Лазерная сварка: Робот манипулирует оптоволоконным кабелем/головкой фокусировки. Параметры процесса (мощность, режим, газ) задаются в источнике; робот обеспечивает кинематику. Высокая скорость, минимальная ЗТЗ.
Механизированная и автоматическая сварка: нюансы
Механизированная сварка
Головка движется механически относительно неподвижной детали (или деталь — относительно головы). Оператор может вносить коррективы в скорость, напряжение, вылет проволоки в реальном времени. Применяется для длинных швов (трубы, баки, балки).
Автоматическая сварка
Все параметры зафиксированы в программе до запуска. Человек только наблюдает. Используется для повторяющихся операций: круговые швы труб (с 1960-х), наплавка роллеров, автоматическая подплавка (SAW) длинных стыков.
Интересно: трубная сварка автоматизирована с 1960-х, а TIG (аргонодуговая) до сих пор часто выполняется вручную из-за сложности контроля ванны.
Автоматизированный контроль качества
После сварки применяются роботизированные системы НК: УЗК-сканеры (фазированные антенны), рентгеновские/гамма-томографы, лазерные профилометры шва, визуальные системы с ИИ. Обеспечивают 100% контроль без участия оператора.
Заключение
Автоматизация сварки — не просто замена человека роботом. Это системный переход к воспроизводимому, безопасному, высокопроизводительному процессу с встроенным контролем. Ключ к успеху — правильный выбор уровня автоматизации (механизация/автоматика/роботизация), процесса сварки, периферии и интеграции в производственную экосистему предприятия.
Производственный процесс
- Продвинутое сварочное автоматизированное оборудование: повышение эффективности и качества
- Может ли процессная автоматизация повысить рост вашего Instagram?
- Низкобюджетная автоматизация: RHEWUM® улучшает сварку с коллаборативными роботами
- Автоматический швовой сварочный аппарат: точность и эффективность для крупносерийной швовой сварки
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Принцип работы дуговой сварки: настройка, зажигание дуги, формирование шва
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Оборудование для дуговой сварки: источник питания, кабели, держатель, электроды, инструменты, СИЗ
- Сварка vs Пайка (бразинг): ключевые отличия в методах соединения