



Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
Электромагнитное перемешивание в процессе непрерывной литья
В процессе непрерывной литья жидкой стали методы улучшения качества литого продукта всегда имеют первостепенное значение. Помимо изменения угла подачи струи и переработки формы погруженного входного сопла (SEN), применяется электромагнитный метод, позволяющий контролировать поток жидкой стали без контакта между металлом и перемешивателем. Один из видов электромагнитных методов — электромагнитное перемешивание (EMS), которое создает поток жидкости за счет силы Лоренца, генерируемой линейным асинхронным двигателем. Технология EMS используется в непрерывной литейке стали уже много лет, но эффект её применения и последующие выгоды от перемеживания жидкого ядра в значительной степени зависят от сечения, марке стали и назначения продукта.
С момента первого применения принципа непрерывной литья к стали на испытательной машине компании Junghans в бывшей ФРГ, качеству литого продукта уделяется всё больше внимания. В последние годы, с акцентом на производство чистых сталей, к микроструктуре и гомогенизации состава литого продукта предъявляются более высокие требования. Химический состав, условия кристаллизации и характер течения жидкой стали в кокилле влияют на качество поверхности и внутренней структуры литого продукта. Применение технологии EMS способствует формированию равногранулярной кристаллической зоны в заготовке. Оно вызывает уточнение структуры кристаллизации, снижение содержания включений и улучшение качества поверхности, подповерхностного слоя и внутренней структуры литого продукта.
В процессе непрерывной литья жидкая сталь подается в кокиллю. Окончательная оболочка стали формируется после кристаллизации, которая начинается в кокилле и продолжается в заготовке. Электромагнитные устройства, такие как перемешиватели и тормоза, являются хорошо известными технологиями, используемыми для улучшения как качества конечного литого продукта, так и скорости литья. Основные дефекты конечной оболочки в терминах микроструктуры и поверхностных трещин могут быть напрямую связаны с явлениями в кокилле, такими как вариации температуры, скорость и давление жидкой стали, поведение свободной поверхности и захват шлака — основные причины дефектов в конечном продукте. Стоит упомянуть, что существует еще один тип электромагнитного устройства, используемый на машине непрерывной литья — электромагнитное торможение (EMBR). Это устройство в основном устанавливается в кокилле и напоминает линейный EMS, но работает от постоянного тока вместо переменного.
Принцип и преимущества EMS
EMS — это прямой и мощный метод управления процессом кристаллизации при непрерывной литейке жидкой стали. Значительным, но не единственным преимуществом EMS является улучшение качества и однородности структуры и химизма на центральной линии литого продукта. К улучшению качества сопутствуют преимущества в производительности. Экспериментальные результаты показали благоприятное влияние EMS на микроструктуру стали, например, за счет увеличения ширины равногранулярной зоны. Несколько типов дефектов в заготовке могут быть эффективно уменьшены по величине при применении EMS. Пузырьки и пористость также должны значительно зависеть от EMS. Кроме того, сообщается, что EMS увеличивает выход и производительность процесса непрерывной литья.
История применения EMS в процессе непрерывной литья сравнительно долга: первые испытания EMS относятся к 1960-м годам. EMS была внедрена на машинах непрерывной литья примерно через десятилетие после того, как процесс непрерывной литья начал промышленное производство стали. Показано, что EMS также влияет на включения и пузырьки. EMS в вторичной зоне охлаждения (Strand EMS) открыла дверь для реального применения EMS на машинах непрерывной литья в конце 1970-х. Целью Strand EMS является достижение высокого отношения равногранулярной зоны для подавления центральной сегрегации. После этого был разработан EMS в кокилле (M-EMS) (Рис. 1) для улучшения качества поверхности литого стального продукта за счет подавления захвата неметаллических включений и аргоновых пузырьков окристаллившейся оболочкой.
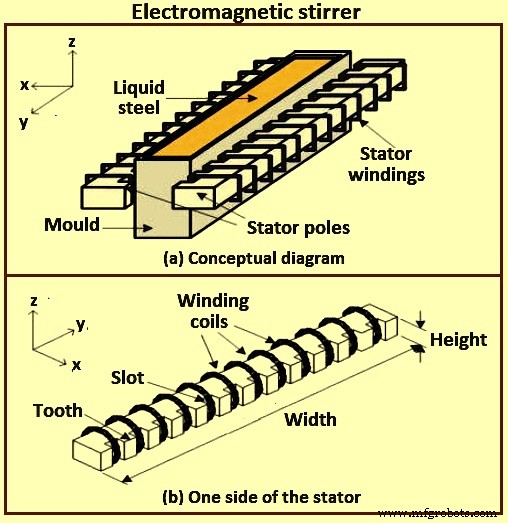
Для достижения высокой производительности процесса непрерывной литья в 1980-х годах был разработан EMBR для стабилизации потока жидкой стали в кокилле машины непрерывной литья. Первый тип EMBR создает локальное магнитное поле, для которого пара постоянных магнитов (DC) установлена вблизи порта SEN. Наложенное поле «тормозит» вытекающий из SEN поток напрямую. Второй тип EMBR — равномерное магнитное поле, которое создает поршнеподобный поток под областью магнитного поля. Один из вариантов второго типа EMBR — кокилля с контролем потока (FC-mould), где наложение пары равномерных магнитных полей в верхней части кокилли одновременно стабилизирует поток у мендискуса и нисходящий поток вдоль узких граней кокилли. В настоящее время также развивается комбинация EMS и EMBR.
С целью управления процессом и предотвращения дефектов конечного продукт, процесс улучшается с помощью электромагнитных устройств, таких как EMS и EMBR. Главное различие заключается в том, что перемешиватели работают под питанием переменного тока (AC) и создают переменные магнитные поля. Тормоза — это постоянные магниты или цепи, питаемые постоянным током (DC). Следовательно, они создают постоянные магнитные поля. Несмотря на различия, они основаны на одной идее: наложение магнитного поля на поток металла генерирует силы Лоренца, которые могут управлять потоком в соответствии с конструкцией процесса. Физические явления, происходящие в кокилле, являются мультифизической задачей, включающей течение жидкости, многофазный анализ, электромагнитные расчеты, теплопередачу и процессы кристаллизации, где каждая из этих физических областей зависит от других.
Физические основы EMS
Известно, что переменное магнитное поле (однофазное или многофазное), приложенное к проводнику (твердому или жидкому), индуцирует в проводнике электрические токи, а следовательно, распределение силы Лоренца. Эта сила Лоренца, как правило, вращательна, и если проводник является жидкостью, он приводится в движение. Таким образом, магнитное поле действует как неинвазивное перемешивающее устройство и может, в принципе, быть спроектировано для обеспечения любого желаемого режима перемешивания. Перемешивание также может быть достигнуто за счет взаимодействия постоянного распределения тока, проходящего через жидкость, и ассоциированного с ним магнитного поля. Когда частота поля высока, сила Лоренца ограничивается тонким электромагнитным пограничным слоем, и чистый эффект магнитного поля заключается в индуцировании либо касательной скорости, либо касательного напряжения непосредственно внутри пограничного слоя. Распределение скорости или напряжения связано со структурой приложенного поля. Симметричные конфигурации могут приводить к режимам перемешивания, в которых линий тока лежат на тороидальных поверхностях, однако чаще всего структура линий тока хаотична.
Течение в области кокиллы управляется формой сопла и кокиллы, скоростью литья, глубиной погружения сопла, подачей аргона и приложением электромагнитных сил. Электромагнитные силы опционально применяются как статические или движущиеся магнитные поля через толщину заготовки. Статические (DC) электромагнитные поля индуцируют ток в проводящей жидкой стали, который, в свою очередь, генерирует силы, прямо противодействующие потоку, поэтому их называют «тормозами» или EMBR. Поля EMBR включают локальные цилиндрические поля, широкие «линейчатые» магнитные поля по всей ширине кокиллы и двойные линейчатые поля, иногда называемые «управлением потоком» или «FC-mould».
Электромагнитные силы — важный инструмент управления потоком жидкости в кокилле в сочетании с другими условиями литья, соплом и геометрией кокиллы. Методы включают статические магнитные поля (локальные и линейчатые EMBR) и переменные во времени магнитные поля, такие как EMS, многорежимный EMS, электромагнитные стабилизаторы уровня (EMLS) и электромагнитные ускорители уровня (EMLA). Оптимальное использование может стабилизировать поток, приводя к меньшему количеству поверхностных дефектов, меньшему количеству включений и улучшению микроструктуры.
Движущиеся (AC) поля возникли с электромагнитным перемешиванием (EMS), где сдвиг фаз полей от нескольких рядов магнитов для создания чистого поля, движущегося в противоположных направлениях на противоположных сторонах заготовки, индуцирует вращательный поток, обычно в поперечной плоскости в кокилле (M-EMS) или электромагнитное вращательное перемешивание (EMRS). Создание полей, движущихся в одном направлении, иногда называемое «многорежимным EMS», может индуцировать ускоряющий поток (EMLA) или замедляющий поток (EMLS). Электромагнитные силы предлагают преимущество перед другими параметрами управления потоком, так как индуцированная сила изменяется в зависимости от силы потока жидкой стали, давая системе теоретическую способность быть самостабилизирующейся для вариаций турбулентного потока. На практике этого достичь трудно.
Принцип работы EMS
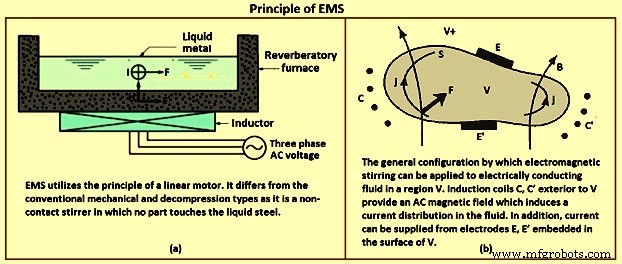
EMS использует принцип линейного двигателя. Она отличается от обычных механических и декомпрессионных типов тем, что является бесконтактным перемешивателем, в котором ни одна деталь не касается жидкой стали. Как показано на рис. 2а, катушка, установленная внизу печи, генерирует движущееся магнитное поле (H), если к этой катушке (индуктору) приложено трехфазное переменное напряжение. Электрическая сила возникает в жидкой стали под действием магнитного поля и вызывает индукционный ток (I) в потоке (правило правой руки Флеминга). Этот ток затем взаимодействует с магнитным полем индуктора, индуцируя электромагнитную силу (F) в жидкой стали согласно правилу левой руки Флеминга. Эта сила известна как сила Лоренца.
Вращательный электромагнитный перемешиватель эквивалентен статору асинхронного двигателя. Он обычно питается от трехфазного или иногда двухфазного частотного преобразователя. Генерируется вращательное магнитное поле, изменение которого внутри жидкой стали производит вихревые токи, которые, взаимодействуя с магнитным полем, генерируют силу (силу Лоренца). Конечным результатом является возникновение крутящего момента, индуцирующего вращение стали. Сгенерированный крутящий момент зависит от нескольких факторов: (i) интенсивности подаваемого тока, (ii) числа витков, образующих катушку, (iii) частоты и (iv) геометрии системы. Эти параметры меняются в зависимости от типа перемешивателя: M-EMS (перемешиватель кокилли), S-EMS (перемешиватель заготовки) и F-EMS (финальный перемешиватель).
Таким образом, магнитное поле действует как неинвазивное перемешивающее устройство и может, в принципе, быть спроектировано для обеспечения любого желаемого режима перемешивания. Конструкция, размер и положение перемешивателя и т.д. зависят от данных машины непрерывной литья, марок производимой стали и параметров литья.
Системы EMS создают вращательное магнитное поле с индукцией B, которое индуцирует вихревой ток j в направлении, перпендикулярном B, скорость которого равна v. Индукция B и ток j создают электромагнитную силу, действующую на каждую единицу объема стали и вызывающую перемешивающее движение в жидкой стали. Векторное произведение (v x B) демонстрирует связь между электромагнитным полем и потоком жидкой стали. Скорости жидкой стали, вызванные EMS, находятся в диапазоне от 0,1 м/с до 1,0 м/с.
Когда электрический ток j(x,t) течет через проводящее тело, будь то твердое или жидкое, в присутствии магнитного поля B(x,t), действует сила F на единицу объема (сила Лоренца), заданная уравнением F = j x B. В общем случае эта сила вращательна, т.е. rot F ≠ 0, и если проводник является жидкостью, она не может быть скомпенсирована градиентом давления. В этих обстоятельствах жидкость должна двигаться в ответ на силу. В простейших терминах это и есть принцип электромагнитного перемешивания.
Рассмотрим несжимаемую жидкость, заключенную в ограниченный объем V с поверхностью S, и пусть V+ — внешняя область. Внутри проводника B и j связаны законом Ампера: μ₀j = rot B, div B = 0, где μ₀ = 4π × 10⁻⁷ (в СИ). Магнитное поле также может иметь внешние источники, например, токи (переменного или постоянного) в катушках во внешней области V+. Типичная ситуация показана на рис. 2б. Токи во внешних катушках C, C', через закон Фарадея, индуцируют распределение тока в проводнике. Этот ток может быть усилен прямым приложением разности потенциалов между электродами E, E', вмонтированными в границу S. Следовательно, ток может быть индуцирован приложением переменного во времени магнитного поля, или электрически, или обоими способами. Можно рассматривать очень широкий спектр физических условий и столь же широкий спектр применений, особенно в области металлургической обработки.
Несмотря на великую практическую важность некоторых из этих применений и тот факт, что фундаментальные принципы EMS хорошо поняты, понимание потоков, генерируемых EMS во всех, кроме самых идеализированных обстоятельствах, все еще находится на довольно примитивном уровне.
Категории EMS
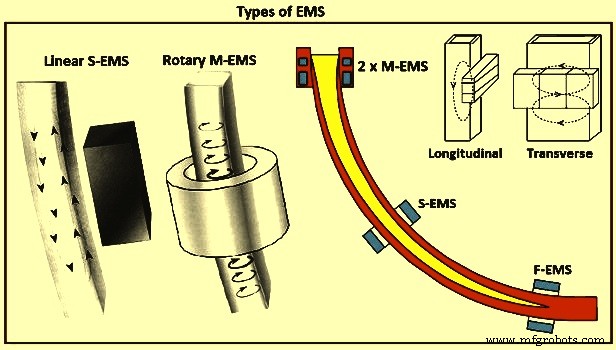
EMS можно классифицировать по месту установки в машине литья. Согласно установочному положению и металлургическим аспектам, все электромагнитные перемешиватели можно разделить на три типа. Эти три возможных применения перемешивателя согласно положению и необходимым эффектам на литой стальной продукт: (i) M-EMS, (ii) S-EMS и (iii) F-EMS. M-EMS расположена в кокилле, как следует из названия. Это перемешивание в кокилле (иногда называемое первичным EMS). S-EMS расположена ниже кокилле в зоне вторичного охлаждения. Это перемешивание ниже кокиллы, где остается большой процент жидкой стали (иногда называемое вторичным EMS или перемешиванием ниже кокиллы). F-EMS расположена в конце металлургической длины (прямо перед завершением кристаллизации). Это перемешивание непосредственно перед точкой окончательной кристаллизации (называемое финальным EMS). Рис. 3 показывает три основных типа перемешивания.
M-EMS
Вращательный тип M-EMS обычно является первым выбором при выборе оборудования для перемешивания квadratic / цементных заготовок. Вращательное магнитное поле дает круговое движение в жидкой стали (Рис. 3). Центральная равногранулярная зона увеличивается, так как вращательный поток способствует сколу кончиков колоннаристых дендритов, которые затем служат ядрами для образования равногранулярных кристаллов в центральной зоне. Кроме того, вращательный поток промывает фронт кристаллизации, предотвращая захват включений и газовых пузырьков. Еще более того, возникающая центробежная сила приводит к тому, что легкие фазы (включения и газовые пузырьки) движутся к центру заготовки, удаляясь от фронта кристаллизации.
Линейная M-EMS используется для более крупных прямоугольных сечений заготовок. Два перемешивателя устанавливаются горизонтально вдоль широких граней заготовки, и выгоды аналогичны вращательному перемешиванию. Традиционно M-EMS встраивалась в кокиллю во внутреннем дизайне, где катушка извлекалась из литейной машины вместе с кокиллой. При каждой смене кокиллы электрические кабели и, возможно, водяные шланги подключались/отключались от катушки. Новые литейные машины имеют внешний дизайн, в котором катушка построена вокруг кокиллы и остается в машине при смене кокиллы.
M-EMS обычно устанавливается в нижней части кокиллы для перемешивания жидкой стали в кокилле. Она улучшает качество поверхности, подповерхностного слоя и внутреннего качества заготовки. Применение M-EMS приводит к уменьшению точечной пористости, центральной пористости и сегрегации в литом продукте. Она улучшает структуру кристаллизации, снижает шероховатость поверхности и увеличивает интенсивность теплоотдачи. M-EMS может быть круглой или квадратной конструкции и устанавливаться внутренне или внешне. Для обеспечения гибкого управления скоростью перемешивания в мендискусе кокиллы была разработана двухкатушечная M-EMS (Рис. 6). Двухкатушечная M-EMS состоит из двух независимых EMS. Верхняя EMS предназначена для управления потоком в мендискусе, а нижняя EMS выполняет перемешивание основного металла в кокилле. Снижение скорости жидкой стали в мендискусе достигается вращением магнитного поля верхней EMS в направлении, противоположном направлению нижней EMS. Такая конструкция двухкатушечной M-EMS расширяет возможности использования техники EMS при различных условиях непрерывной литья стали.
S-EMS
В линейной S-EMS электромагнитная катушка устанавливается вдоль одной стороны заготовки и создает вертикальный циркуляционный режим потока жидкого металла в заготовке (Рис. 3). Поскольку перемешиватель размещен вдоль одной стороны заготовки, он может использоваться для заготовок очень разных размеров. Увеличение центральной равногранулярной кристаллической зоны достигается тем же механизмом, что и вращательным перемешивателем. Включения, которые обычно концентрируются в полосе близко к верхней поверхности на машинах непрерывной литья с изогнутой кокиллой, также распределяются более равномерно. Вращательная S-EMS, размещенная в оптимальном положении высоко под кокиллой, чувствительна к прорывам.
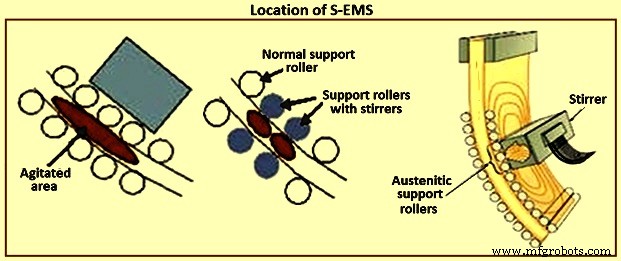
S-EMS создает перемешивающую силу, которая толкает жидкую сталь горизонтально вдоль ширины заготовки и генерирует бабочковидный режим потока в жидкой стали. Когда S-EMS может быть размещена за опорными роликами (Рис. 4), она не зависит от минимального диаметра опорного ролика и поэтому в этом случае может быть оптимально размещена вдоль заготовки с металлургической точки зрения. S-EMS, встроенная в опорные ролики, требует минимального диаметра ролика для включения магнитопровода и обмоток. В этом случае перемешиватель размещается на расстоянии от мендискуса и поэтому менее эффективна. S-EMS работает на низкой частоте для обеспечения хорошего проникновения перемешивающей силы через заготовку. В результате жидкая сталь имеет поперечное перемешивание, как показано на рис. 3. S-EMS обычно используется в комбинации с M-EMS. S-EMS может быть либо линейного, либо вращательного типа. Наиболее распространен линейный перемешиватель, который легко устанавливается и защищается от теплового излучения и возможных прорывов. S-EMS способствует формированию равногранулярной структуры. Она способствует уточнению зерна в литом продукте и уменьшает усадковые полости, центральную сегрегацию и внутренние трещины. Она также эффективно удаляет перегрев.
F-EMS
Существует не менее сильный интерес в использовании EMS для перемешивания далеко ниже кокиллы в зоне финальной кристаллизации заготовки непрерывной литья. Однако традиционные системы EMS оказались несколько неэффективными при применении в этом регионе. В качестве потенциального решения в последнее время возник значительный интерес в применении модулированных сил Лоренца для разработки широко распределенного интенсивного перемешивания в финальной зоне. F-EMS обычно устанавливается в комбинации с M-EMS или S-EMS для уменьшения и среза пиков центральной сегрегации. F-EMS особенно эффективна при литейке высокоуглеродистых или высоколегированных марок стали. Также с использованием F-EMS обнаруживается, что структура кристаллизации литого продукта улучшается и увеличивается отношение равногранулярной структуры и внутренней пористости. Усадка уменьшается, и отношение центральной углеродистой сегрегации снижается. Кроме того, улучшается расстояние между вторичными дендритами (SDAS), и отношение центральных равногранулярных зерен значительно увеличивается, что приводит к более мелкозернистой структуре. Таким образом, качество литого продукта улучшается с F-EMS.
По сути, существует два типа перемешивания, применяемых к непрерывной литейке: «вращательное» перемешивание и «вверх-вниз» (или осевое) перемешивание (Рис. 5). В недавнем прошлом несколько версий этих типов перемешивания были предложены во многих патентах, некоторые более сложные, чем другие, но все или почти все их можно классифицировать в одну из упомянутых выше категорий.
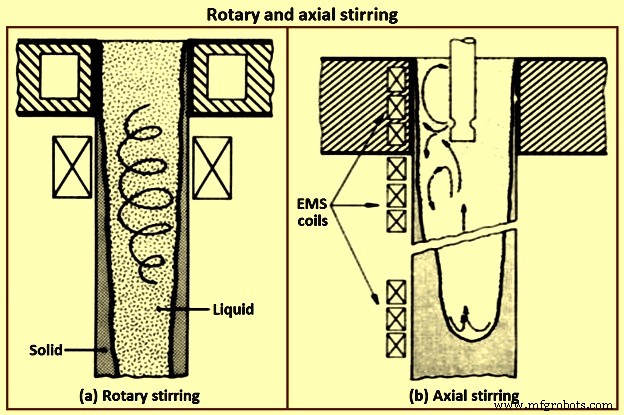
Электромагнитное поле в EMS создается тремя различными способами, включающими линейные перемешиватели, вращательные перемешиватели и проводимые перемешиватели. Магнитные полюса линейного перемешивателя расположены на прямой линии, а магнитные полюса вращательного перемешивателя — на окружности. И линейные, и вращательные электромагнитные перемешиватели используют переменный ток для создания магнитных полей и желаемых эффектов. Линейные и вращательные электромагнитные перемешиватели индуцируют ток в стали. Проводимое перемешивание, с другой стороны, использует проводимый ток плюс индукционный ток для создания электромагнитного поля и желаемых эффектов. Вращательное EMS устанавливается как в кокилле, так и в зоне вторичного охлаждения, в то время как линейное EMS в основном используется как устройства S-EMS. Проводимое перемешивание — это ниша по сравнению с двумя другими режимами.
Вращательное перемешивание
Оригинальная работа по вращательному перемешиванию была выполнена группой исследователей в Австрии. Круглые заготовки, литые в круглой кокилле, перемешивались на уровне кокилли или непосредственно под ней. Действительно, кокилля — единственная область, где вращательное перемешивание может иметь смысл. Перемешивание существенно ниже кокилли вращательным образом может создать больше проблем, чем решить. Как указано, есть некоторая ценность во вращательном перемешивании кружков в кокилле. Твердые включения удаляются с поверхности заготовки, а теплопередача улучшается за счет заставления твердой оболочки заготовки быть в лучшем контакте с кокиллой. Нет опасности разрыва оболочки при вращательном перемешивании в кокилле. Но главное преимущество вращательного перемешивания — в легкости конструкции оборудования. Электроинженеры хорошо знакомы с этим типом электромагнитно индуцированного движения, так как оно такое же, как у почти всех электрических двигателей, используемых сегодня.
Хотя вращательное движение не представляет проблемы инженерного проектирования, оно может не быть лучшим типом движения с металлургической точки зрения. Одна из основных проблем вращательного перемешивания — жидкость подвергается центробежным силам, которые склонны сегрегировать легкие составляющие (например, включения) к центру (Рис. 5). Это накладывает верхний предел на скорость жидкости, который не обязательно совпадает с пределом, устанавливаемым появлением эффекта «картинной рамы». Иногда эти соображения можно игнорировать, например, при литейке кружков для бесшовных труб. Однако другое, более негибкое ограничение нельзя игнорировать. Повышение круговой скорости жидкости несоразмерно увеличивает давление на твердую оболочку, которая может тогда разорваться. Эта опасность особенно остра при литейке стальной марки, содержащей сильно сегрегирующие элементы, такие как фосфор, селен и свинец. Низкоплавкие жидкости, которые образуют эти компоненты, занимают пространство между дендритами, уменьшая любую прочность, которую может иметь оболочка.
Еще одна нежелательная ситуация, возникающая при перемешивании ниже кокилли вращательным образом, особенно когда это делается только на одном уровне, — эффективное разделение жидкого резервуара на две части: верхнюю (горячую) часть над уровнем перемешивания и нижнюю (холодную) часть под уровнем перемешивания. Помимо нарушения естественного потока в резервуаре, это разделение может вызвать проблемы с мостиком. Мостик, в свою очередь, усиливает макросегрегацию, как может быть продемонстрировано некоторыми недавними проблемами, когда вращательное перемешивание применялось только ниже кокиллы. Такая проблема особенно вероятно развивается при перемешивании с низкими скоростями. Крупные фрагменты дендритов, отделенные от пастообразной зоны в зоне перемешивания, не могут быть уменьшены в размере из-за низкой интенсивности перемешивания. Эти крупные фрагменты оседают в нижней (холодной) части резервуара, где у них есть шанс вырасти, образовать кластеры и вызвать мостик.
Может быть еще одно нежелательное свойство вращательного перемешивания. Ранние данные указывали, что для существенного уменьшения размера и содержания включений в стали с помощью EMS скорость жидкости должна превышать определенный нижний предел. Например, для стальной марки AISI 4335 этот предел был показан более 0,5 м/с, что сравнимо со скоростями, возникающими при действии катышки в больших слитках, где также производится чистая кожа. Существует почти уверенность, что вышеупомянутые верхние пределы для безопасного вращательного движения жидкости конфликтуют с требованиями высокой скорости для уменьшения включений. То же верно для производства новых структур кристаллизации, а именно волокнистой структуры и структуры, модифицированной потоком или тамнитной структуры, которые также требуют высоких скоростей. Отрасли стальной промышленности, агрессивно преследующих новые разработки для качества в целом и индукционное перемешивание, могут вскоре преследовать эти структуры через перемешивание с высокой скоростью.
Осевое перемешивание
Осевая или «вверх-вниз» версия перемешивания обеспечивает перемещение жидкой части кристаллизующейся заготовки в направлении, параллельном оси заготовки. Этот тип индуцированного движения может использоваться для интенсификации естественно возникающих термически индуцированных конвективных режимов потока. В области кокиллы есть причины обратить естественный поток. При непрерывной литейке стали область кокиллы составляет небольшую часть жидкого резервуара, глубина которого может составлять 15 м и более (в зависимости от скорости и размера машины). Ниже кокиллы поток направлен «вниз» вдоль твердой оболочки и «вверх» в центре заготовки.
Версия «вверх-вниз» EMS является наиболее подходящей с металлургической точки зрения. Скорость жидкости практически неограничена в этой технике, что обеспечивает большую свободу для применения желаемых управлений. Опасность прорывов минимизирована, потому что электромагнитно индуцированные силы стремятся удерживать жидкость, а не давить ее против твердой оболочки. Есть другие основные преимущества. Горячая жидкость с верха быстро доставляется на дно резервуара, что склонно немного уменьшать толщину оболочки и поддерживать высокий температурный градиент через пастообразную зону. Оба этих эффекта улучшают теплопоток, что, в свою очередь, может быть полезно для повышения производительности машины непрерывной литья. Есть еще один способ улучшения производительности с этой версией EMS. Контур твердой оболочки может быть модифицирован для формирования округленного дна и уменьшения глубины резервуара. Это позволяет более высокие скорости литья. Степень центральной усадки и сегрегации также может быть уменьшена, так как изотермы изменяются и рост в центре заготовки имеет увеличенную вертикальную компоненту.
Наконец, даже включения, образующиеся при кристаллизации, такие как известные кластеры оксида алюминия, не допускаются к застреванию в твердой фазе, они быстро выносятся на вершину резервуара, где у них есть шанс присоединиться к шлаку (т.е. всплыть над мендискусом) и, следовательно, быть устраненными. Этот тип потока довольно трудно реализовать, особенно если перемешивание должно применяться на значительной части вдоль металлургической длины, т.е. непрерывная версия «вверх-вниз» перемешивания. Следует подчеркнуть, однако, что трудности в этом случае находятся на стороне электротехники проблемы. Относительно трудно реализовать однонаправленный поток без серьезных возмущений, которые проявляются либо между катушками, либо в конце ряда катушек, образующих линейный двигатель. Эти аномалии отражаются в литых структурах в виде полос либо положительной, либо отрицательной сегрегации. Кроме того, «вверх-вниз» перемешивание обычно требует довольно большой площади заготовки, свободной от опорных роликов, или по крайней мере модификации роликов, чтобы они не мешали полям линейных двигателей, используемых для этого типа перемешивания. Наконец, линейные двигатели, используемые для этого типа перемешивания, имеют очень низкий КПД (порядка 1% или даже меньше), в основном из-за высокого сопротивления их электромагнитных контуров (большие воздушные зазоры и зазоры твердой металлической оболочки).
Перемешивание с периодическим реверсом
Вариация режима вращательного перемешивания была предложена, изначально некоторыми японскими исследователями. Техника предусматривает периодическое изменение направления потока, что, утверждается, улучшает размер равногранулярной зоны. Вышеприведенное обсуждение для вращательного перемешивания применимо здесь, с некоторыми дополнительными оговорками. Перемежающееся движение тратит энергию, но имеет заслугу в достижении одной цели EMS — препятствовании колоннаристому росту. Реверсирующееся перемешивание не только может ломать дендриты на более мелкие фрагменты сдвигом в локальных ячейках турбулентности, оно также может препятствовать однонаправленному росту колоннаристых дендритов, так как эти дендриты пытаются расти в поток (вверх по течению) все время. Однако сомнительно, что другие возможные выгоды EMS могут быть получены с этой техникой.
Влияние электромагнитного перемешивания на качество литых стальных продуктов
Химический состав, условия кристаллизации и природа потока жидкой стали в кокилле существенно влияют на качество поверхности и внутреннюю структуру заготовки. Процесс формирования заготовки включает кристаллизацию жидкой стали в кокилле и в зоне вторичного охлаждения (SCZ). Вращательные или бегущие магнитные поля влияют на характер потоков в жидкости и интенсифицируют процессы тепло- и массопереноса. Степень влияния электромагнитного перемешивания на качество заготовки зависит от технических характеристик EMS и от её расположения вдоль оси изгиба машины непрерывной литья. EMS может быть успешно установлена в кокилле, в SCZ и в зоне финальной кристаллизации (FCZ).
Для улучшения качества поверхности, подповерхностного слоя и внутреннего качества заготовки перемешивание жидкой стали должно происходить в кокилле. M-EMS может быть круглой или квадратной конструкции и устанавливаться внутренне или внешне. Результатом применения M-EMS является снижение центральной пористости и сегрегации в литом продукте. Для обеспечения гибкого управления скоростью перемешивания в мендискусе кокиллы была разработана двухкатушечная M-EMS (Рис. 6). Она состоит из двух независимых EMS. Верхняя EMS предназначена для управления потоком в мендискусе. Нижняя EMS выполняет основное перемешивание металла в кокилле. Снижение скорости металла в мендискусе достигается вращением магнитного поля верхней EMS в направлении, противоположном направлению нижней EMS. Такая конструкция M-EMS расширяет возможности использования техники при различных условиях непрерывной литья жидкой стали.
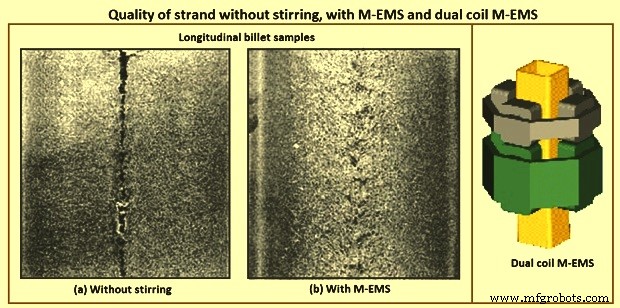
Применение электромагнитного перемешивания сталей способствует формированию равногранулярной кристаллической зоны в заготовке. Перемешивание улучшает качество заготовки даже при литейке стали с перегревом. Для дальнейшего уменьшения и среза пиков центральной сегрегации F-EMS в комбинации с M-EMS или S-EMS должна быть использована. F-EMS особенно эффективна при литейке высокоуглеродистых или высоколегированных марок стали. Комбинации F-EMS и M-EMS уменьшают зоны с наивысшим содержанием углерода, где иначе могут формироваться цементит и мартенсит. Обнаружено, что нержавеющие стали, кристаллизующиеся с первичной ферритом, имеют здоровой центр при коэффициенте редукции 3,6 при использовании S-EMS и F-EMS. Применение S-EMS увеличивает равногранулярную кристаллическую зону вместо колоннаристой структуры и уменьшает трещины в стальной заготовке. Выгоды, доступные при использовании одного или нескольких EMS в комбинации, приведены в Табл. 1.
| Табл. 1 Выгоды, доступные при использовании одного или нескольких EMS | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS | |
| Точечная пористость и пузырьки | +++ | +++ | +++ | +++ | – | – |
| Поверхностные и подповерхностные трещины | +++ | +++ | +++ | +++ | – | – |
| Снижение прорывов | ++ | ++ | ++ | ++ | +* | +* |
| Поверхностные трещины (круглые) | ++ | ++ | ++ | ++ | – | – |
| Структура кристаллизации и внутренние трещины | ++ | ++ | +++ | ++ | +** | +** |
| Центральная сегрегация и центральная пористость | ++ | +++ | +++ | ++ | ++ | +++ |
| V-образная сегрегация | + | +++ | +++ | ++ | +*** | ++ |
* S-EMS в высоком положении
** Лучшая структура только в центральной части продукта, после положения S-EMS, более плохая структура во внешней части по сравнению с применением M-EMS. Риски отрицательной сегрегации при чрезмерном перемешивании.
*** с S-EMS в низком положении
Для более требовательных качеств использование EMS может быть обосновано, когда затраты на дефекты качества, кондиционирование или отбраковку, или затраты на литье более крупных сечений слишком велики. Вращательное перемешивание используется для углеродистой стали с содержанием углерода менее 0,2%. В некоторых случаях перемешивание в кокилле предпочтительнее вторичного перемешивания, так как при вторичном перемешивании обнаруживается отрицательная сегрегация. Фактически отрицательная сегрегация не влияет на механические свойства, но одно незначительное исключение — она может вызывать локальные вариации в закаляемости, что нежелательно. При содержании углерода между 0,2% и 0,5% используется двухстадийное перемешивание. Лучше дополнить перемешивание в кокилле вторичным или финальным перемешиванием. Для содержания углерода выше 0,5% и легированных сталей с широким интервалом кристаллизации используется трехстадийное перемешивание.
Любые выгоды от EMS для плит могут быть нивелированы плохой геометрией. Поэтому за обработку нужно следить. Метод уменьшения конвективных течений погруженного сопла с помощью EMBR для улучшения чистоты. Он состоит из двух наборов катушек, размещенных вдоль внешних стенок граней кокиллы. Магнитное поле снижает скорость жидкой стали, и примеси всплывают на поверхность, где они захватываются порошком кокиллы. Геометрия зазора вальцов квadratic кастеров и, более значительно, плитных кастеров может существенно влиять на внутреннее качество полуфабрикатов непрерывной литья и на различные типы сегрегации и, следовательно, на повышенные уровни некоторых элементов в этих сегрегированных зонах. Основные типы сегрегации, вызванные отклонениями от истинных зазоров вальцов: (i) межколоннаристая макросегрегация, (ii) центральная макросегрегация и (iii) внецентральная полумакросегрегация (также называемая V-сегрегацией или точечной сегрегацией).
В температурном диапазоне 1300 °C до солiduса пластичность стали очень низка. Это связано с жидкими фазами FeS и MnS, которые сегрегировали на границах между дендритами. FeS и MnS имеют температуры плавления намного ниже стали, и поэтому эти слабые границы раскрываются при довольно низких напряженных деформациях.
Одной из металлургических проблем, обнаруживаемых в непрерывно литых продуктах, является развитие больших колоннаристых дендритных зон. Влияние колоннаристого роста на механические свойства, такие как потеря пластичности стали, изучалось Вайзером. Альберни показали, что центральные дефекты в непрерывной литейке могут быть значительно уменьшены контролем зон колоннаристого роста. Контроль колоннаристого роста критически важен для производства качественных заготовок непрерывной литья.
По сути, индукционное перемешивание вызывает заметательный поток вдоль границы твердое-жидкое, который влияет на конечную структуру кристаллизации, так как влияет на локальные условия роста, такие как температурный градиент, толщина пограничного слоя и структура и размер «пастообразной зоны». Поскольку макросегрегация известна как результат междендритного потока жидкости, уменьшение длины «пастообразной зоны» эффективно снижает степень макросегрегации, особенно вдоль центральной линии. Несколько исследований показали, что EMS — эффективное средство улучшения структур кристаллизации непрерывно литой стали за счет предотвращения колоннаристого роста.
Размер колоннаристых зон и связанная с ними междендритная сегрегация и усадковая пористость сильно уменьшаются использованием перемешивания в заготовке или в кокилле. Последняя техника эффективно увеличивает размер равногранулярной зоны кристаллизации и сильно уменьшает количество центральной усадки (Рис. 6). Относительный размер колоннаристых и равногранулярных зон в поперечном сечении заготовки также влияет перегрев жидкой стали. Высокий перегрев в не перемешиваемых заготовках увеличивает размер колоннаристой зоны, так как нуклеация равногранулярных дендритов замедляется. EMS уменьшает эффекты высоких перегревов, но не компенсирует полностью увеличенный размер колоннаристых зон, развиваемых при высоких температурах перегрева.
Перегрев был одним из самых фундаментальных факторов, распознанных в ранние годы непрерывной литья, особенно для средне- и высокоуглеродистых сталей. В раннем отчете пилотные испытания проводились литьем 150 мм × 150 мм заготовок высокоуглеродистой стали. Доказано, что при низких перегревах или даже субликвидусных температурах литья центральная сегрегация минимизировалась. Электромагнитное перемешивание в кокилле (M-EMS) показало некоторые выгоды, и применение EMS на стадии заготовки (S) и финальной (F) стадиях кристаллизации начало устанавливаться на некоторых литейных машинах. Обнаружено, что комбинация EMS, то есть (S+F)-EMS для квadratic и (M+S+F)-EMS для заготовок, является наиболее эффективным методом снижения макросегрегации среди различных условий EMS, заставляя их быстрее кристаллизоваться на финальных стадиях кристаллизации, обеспечивая более тонко распределенные пористость и пятна сегрегации вдоль центральной области. Оптимальная толщина жидкого резервуара была найдена уменьшающейся с увеличением содержания углерода, что можно отнести к более длинным временам кристаллизации в диапазоне твердой фракции (fs) от fs = 0,3 до 0,7. Эффект перегрева на структуру кристаллизации был проанализирован, подтверждая эмпирический факт, что увеличение перегрева увеличивает колоннаристый дендритный рост против равногранулярного. Они заключили, что эффекты конвекции влияют на поведение микросегрегации изучаемых высокоуглеродистых (C ≤ 0,7%) и высокомарганцевистых сталей.
Изучалось влияние параметров F-EMS с увеличением силы тока от 300 А до 400 А и частоты от 4 Гц до 12 Гц на электромагнитные силы и распределение концентрации углерода в центральном поперечном сечении квадратной заготовки из стали 70. Оптимальный параметр F-EMS для однородного распределения концентрации углерода в центральном поперечном сечении и минимизации центральной углеродистой сегрегации заготовок из стали 70 получен при токе 280 А и частоте 12 Гц. При этом параметре перемешивания индексы сегрегации углерода для всех точек выборки находятся в диапазоне 0,92–1,05, что attribuируется тому, что его интенсивность перемешивания более подходит для снижения центральной температуры заготовки и увеличения скорости кристаллизации заготовки. Следовательно, отвержденный растворимый элемент имеет ограниченное время для транспорта после электромагнитного перемешивания, что способствует снижению центральной сегрегации.
Известно, что пористость и усадковые полости возникают в центральной части непрерывно литых квadratic и заготовок. Хотя есть хорошие результаты по уровням сегрегации углерода при токе перемешивания 280 А и частоте 12 Гц соответственно, дальнейшие исследования показали, что F-EMS оказывает значительное влияние на другие внутренние качества квадратной заготовки.
Изучалось влияние параметров F-EMS на центральную сегрегацию в процессе непрерывной литья заготовок 140 мм × 140 мм. В модели начальный рост равногранулярных зерен, которые могут свободно двигаться с жидкостью, рассматривался как суспензия, в то время как когерентная равногранулярная зона рассматривалась как пористая среда. Результаты показывают, что скорость перемешивания не является главным фактором, влияющим на улучшение центральной сегрегации, которая больше зависит от силы тока и ширины зоны перемешивания. Поскольку перенос растворимого элемента контролируется скоростью кристаллизации как шириной зоны перемешивания, центральная сегрегация непрерывно снижается с увеличением силы тока. По мере уменьшения ширины жидкого резервуара и меньшего количества латентного тепла, которое нужно рассеять на более поздних стадиях кристаллизации, центральная сегрегация может быть улучшена более очевидно с помощью F-EMS. Из-за обогащения центрального жидкого растворимым элементом и накопления жидкой фазы в зоне перемешивания, центральная сегрегация обращается к росту обратно при более высокой силе тока и становится более серьезной при дальнейшем уменьшении ширины зоны перемешивания, она формирует положительную сегрегацию, и растворимый элемент может концентрироваться при слабом перемешивании, приводя к ухудшению центральной сегрегации. С оптимизированной силой тока улучшение центральной сегрегации лучше по отношению к F-EMS.
Некоторые техники перемешивания F-EMS более эффективны, чем другие, в терминах морфологического преобразования структуры из исходной дендритной в глобулитную и ее уточнении. Макроструктура заготовок без перемешивания отличается от той, что с перемешиванием. Структура, получаемая с обычным перемешиванием, в значительной степени глобулярной формы с некоторым наличием дендритов и фрагментов дендритов. Структура, получаемая с модулированным перемешиванием, состоит полностью из глобулярных кристаллов и структура кажется более уточненной.
Размер зерна может варьироваться при применении разных настроек перемешивания. При обычном перемешивании F-EMS диаметр зерна уменьшается как в среднем радиусе заготовки, так и в центральной области по сравнению с неперемешанной структурой. Дальнейшее уменьшение диаметра зерна достигнуто с контрвращательным модулированным и не модулированным перемешиванием. Однако наименьший диаметр зерна в заготовках получен с однонаправленным модулированным перемешиванием, по сравнению с диаметром зерна в заготовке без перемешивания.
В общем, микроструктура образцов с использованием F-EMS состоит из глобулов и вытянутых зерен в структуре, полученной с перемешиванием, и тонкой интергранулярной эвтектической сети, содержащей различные соединения. Грубая дендритная структура литых продуктов, литых без перемешивания, может быть преобразована в преимущественно глобулярную с некоторыми розетообразными в результате применения обычного перемешивания. Структура, получаемая с однонаправленным модулированным перемешиванием, состоит из смеси мелких круглых глобулов и крупных вытянутых зерен. Эта структура также кажется более уточненной по сравнению с той, что получена с обычным перемешиванием.
Средняя площадь и длина глобулов в микроструктуре комбинированной средней радиальной и центральной области заготовки, полученной с обычным перемешиванием, когда сравнивается со структурой других заготовок. Средняя площадь глобулов в структуре может быть уменьшена, но не в случае структуры, полученной без перемешивания. Структура, полученная с однонаправленным модулированным перемешиванием в заготовках, средняя площадь глобулов в этих заготовках уменьшается по сравнению с обычным перемешиванием. Аналогичная тенденция определена в уменьшении длины глобулов. Одновременно с уменьшением размера глобулов их плотность увеличилась. Эффект M-EMS на структуры кристаллизации получен при фиксированном перегреве, скорости литья, интенсивности вторичного охлаждения и частоте M-EMS. Отношение центральной равногранулярной зерновой зоны было найдено увеличивающимся с уменьшением перегрева, увеличением скорости литья, уменьшением интенсивности вторичного охлаждения и увеличением тока M-EMS. Но равногранулярная зона ограничена для M-EMS, так как она имеет больше ответственности по отношению к колоннаристой зоне. Размер зерна очевидно уменьшался с уменьшением перегрева и увеличением тока M-EMS, но был менее чувствителен к скорости литья и интенсивности вторичного охлаждения.
Белая полоса сегрегации
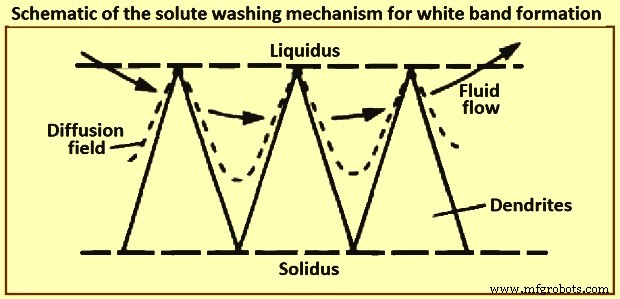
Увеличение использования электромагнитного перемешивания (EMS) за последние годы принесло с собой повышенный интерес к проблеме, известной как белые полосы. Белая полоса — это зона отрицательной сегрегации (появляющаяся белой на сернистых печатях), часто встречающаяся в продуктах, перемешанных S-EMS, и соответствующая положению фронта кристаллизации во время перемешивания. Визуальное появление сегрегации не только дало название, но, вероятно, является и самым нежелательным признаком белой полосы. Степень отрицательной сегрегации на белой полосе меньше положительной сегрегации на центральной линии, но ее 지속ное присутствие после горячей обработки может стать препятствием для принятия клиентами, в основном по косметическим основаниям. Кор предложил объяснение, согласно которому белая полоса является результатом изменений скорости роста в начале и конце перемешивания заготовки. Белая полоса обусловлена механизмом вымывания растворимого элемента, который был впервые обнаружен Бриджем и Роджерсом. Это предполагает, что турбулентные потоки, вызванные EMS, проникают в дендритную сетку и вымывают обогащенную междендритную жидкость (Рис. 7). Однако для поддержания этого действия необходимо предположить, что удаленный растворимый элемент очень быстро рассеивается по всей оставшейся жидкости. Это будучи так, трудно тогда объяснить наблюдаемое обогащение растворимым элементом в конце перемешивания.
Математическое моделирование
Вместе с тем, математическое моделирование сыграло важную роль в внедрении EMS, касаясь обеспечения более глубокого понимания эффектов перемешивания на, например, тепло- и гидродинамику. Серия работ Швердтфегера и соавторов стала краеугольным камнем моделирования в этой области. Конкретно, они исследовали как экспериментально, так и теоретически эффект перемешивания в геометриях круглой заготовки, прямоугольного квadratic и плиты, которые характерны для непрерывной литья стали. Эти модели состоят из уравнений Навье-Стокса для поля скорости жидкого металла и уравнений Максвелла для индуцированной магнитной индукции. В принципе, они двусторонне связаны, так как переменное магнитное поле порождает силу Лоренца, которая управляет полем скорости. Это, в свою очередь, может влиять на магнитное поле. Более того, частота магнитного поля обычно достаточно велика, чтобы позволить использовать усредненное по времени значение силы Лоренца в качестве входных данных для уравнений Навье-Стокса.
Недавнее исследование Винницкого пересмотрело проблему вращательного EMS, примененного к непрерывной литейке круглых заготовок, и обнаружило, что метод, использованный изначально для определения компонент силы Лоренца, привел к неединственному решению. Это стало следствием того, что нормальная компонента индуцированной магнитной индукции, а не касательные, была задана как граничное условие. Более того, поскольку нормальная компонента была задана в моделях для случая продольного перемешивания для прямоугольных квadratic также, естественно ожидать неединственность и в тех моделях. Кроме того, поскольку выражения для компонент силы Лоренца все еще часто используются, ясно, что разрешение этого вопроса все еще актуально, особенно в виду современного интереса к модулированному EMS. В этом случае применяются магнитные поля разных частот, и предполагается, что результирующая сила Лоренца должна иметь постоянную усредненную по времени часть и переменную во времени часть. Не cần говорить, что постановка правильных граничных условий для магнитного поля важна для получения значимых результатов моделирования.
С раннего промышленного внедрения EMS было признано, что требовательные марки стали, особенно те с широким интервалом кристаллизации, выигрывают от перемешивания как внутри литейной кокиллы, так и на более поздней стадии кристаллизации. Этот тип перемешивания при непрерывной литейке жидкой стали стал известен как перемешивание в зоне финальной кристаллизации или F-EMS. Несмотря на ранние отчеты об эффективности F-EMS по улучшению внутреннего качества литой заготовки, особенно структурной надежности и сегрегации, в долгосрочной перспективе стало понятно, что металлургическая производительность F-EMS не хватало как эффективности, так и последовательности, что можно отнести к ряду определяющих факторов. Во-первых, важно позиционировать F-EMS по отношению к стадии кристаллизации, которая соответствует определенному уровню твердой фракции в объеме расплава. Во-вторых, перемешивание на этой стадии кристаллизации выполняется в условиях постепенно уменьшающегося перемешивающего крутящего момента и возрастающей вязкости расплава. Первое происходит из-за уменьшения радиуса зоны перемешивания, второе — из-за увеличения твердой фракции расплава.
Существует также дополнительный важный фактор, влияющий на эффективность перемешивания, возникающий из-за природы магнитного поля, используемого для перемешивания. Системы перемешивания, в настоящее время применяемые в производстве непрерывно литых стальных продуктов, основаны на применении вращательного магнитного поля (RMF). Такие поля имеют ограничения в своем применении на более поздней или продвинутой стадии кристаллизации, возникающие из того факта, что результирующая угловая скорость очень близка к постоянной по отношению к радиальной позиции. Этот режим потока характеризуется интенсивными сдвиговыми силами и турбулентностью на границе твердое-жидкое, что высоко эффективно в терминах фрагментации дендритов и последующего развития равногранулярной структуры кристаллизации, но имеет очень малое влияние на перемешивание в объеме расплава, особенно в его центральной области. Напротив, интенсивная турбулентность и перемешивание по всему объему расплава требуются на поздней стадии кристаллизации для нарушения формирования кристаллической сети и, ассоциированной с ней, начала развития структурных дефектов, таких как пористость, трещины и растворимая сегрегация.
Было множество разработок, направленных на улучшение перемешивания на основе RMF на более поздней стадии кристаллизации через усиление вторичного потока жидкости в радиально-осевой плоскости. Следовательно, прерывистые и чередующиеся схемы перемешивания, обе использующие последовательные принудительные и спящие периоды, были введены в 1980-х. Коджима и соавторы экспериментально продемонстрировали, а Дэвидсон и Бойсан теоретически подтвердили, что сильный рециркуляционный поток возникает в радиально-осевых направлениях в спящие периоды (т.е. без активного перемешивания) из-за начального осевого градиента вихревого потока.
Однако эти методы перемешивания не привели к существенному улучшению производительности F-EMS. Причины этого можно найти в недавнем исследовании Эккерта и соавторов, которые показали, что возникновение сильных рециркуляционных потоков обусловлено обеспечением узкого диапазона параметров перемешивания и литья. Несоответствие этим положениям может негативно повлиять на производительность перемешивания и даже сделать ее бесполезной или вредной. Было несколько недавних попыток интенсифицировать турбулентность и перемешивание в объеме кристаллизующегося расплава с помощью модулированных электрических токов для питания катушек перемешивания. Цель — создать модулированное электромагнитное поле, состоящее из усредненной по времени и переменной во времени компоненты. Эти недавние разработки были теоретическими и лабораторными по масштабу и ни одна не была внедрена в производственную практику. Противовращательные магнитные поля также тестировались для перемешивания кристаллизующегося алюминиевого сплава в лабораторных экспериментах, проведенных Вивесом. Значительные улучшения структуры кристаллизации достигнуты с этим методом перемешивания.
Преимущества EMS
Преимущества EMS в конечном продукте зависят от применения, и некоторые примеры: (i) лучшая горячая деформируемость, при экструзии и ковке прутьев частота внутренних неудач ниже, (ii) улучшенная способность к счесу за счет избегания структуры, вызывающей трещины, (iii) улучшенная закаляемость благодаря улучшенной однородности, (iv) улучшенная характеристика проката прутка с низкой частотой купообразных и конических разрывов, и (v) более высокие и последовательные свойства усталостной прочности прутьев.
Производственный процесс
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Передовые методы вторичного охлаждения для оптимальной непрерывной разливки
- Предотвращение пробоев при непрерывной литейной заливке стали: причины, последствия и решения
- Максимизация производственной эффективности с поставщиками литья чугуна
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы