



Освоение моделей для песчаного литья: ключевой процесс для надежных металлических отливок
В металлообрабатывающей промышленности литейная модель — это копия, имеющая похожую форму и размеры с отливкой. Литейные модели используются для уплотнения в песчаной форме для создания полости, позволяющей влить расплавленный металл и сформировать отливку.
В литейном цехе песчаного литья (будь то литье чугуна, алюминия или стали), комплект модели включает модель, систему заливки, питательную головку, ризер и модельную пластину.
Материал, дизайн и структура модели оказывают большое влияние на качество продуктов. Аналогично, затраты на систему заливки и изготовление модели могут быть хорошо учтены в литейных расходах.
Материалы литейных моделей в металлическом литье
Советы по выбору материалов моделей
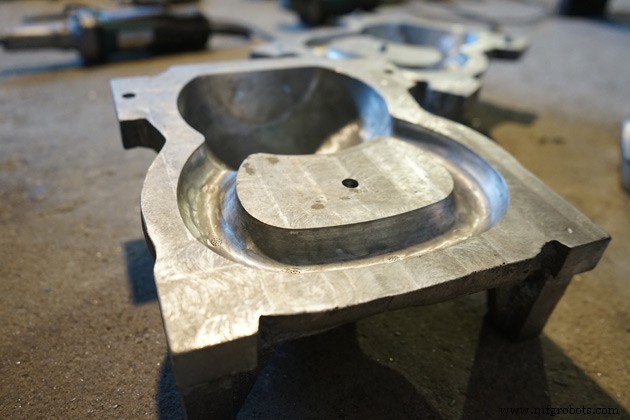
— Прочный и долговечный: выбирайте материалы моделей, которые служат долго, не деформируются и не меняют форму в процессе литья.
— Износостойкий и водостойкий: жизненно важно выбирать материалы, устойчивые к воде и коррозии, для защиты литейных моделей от ржавления и деградации.
— Легко формовать: нечувствительные к изменениям температуры и влажности.
— Низкая стоимость и малый вес: это обеспечивает баланс между затратами и прибылью для вашего литейного цеха.
Выбор материала для изготовления моделей
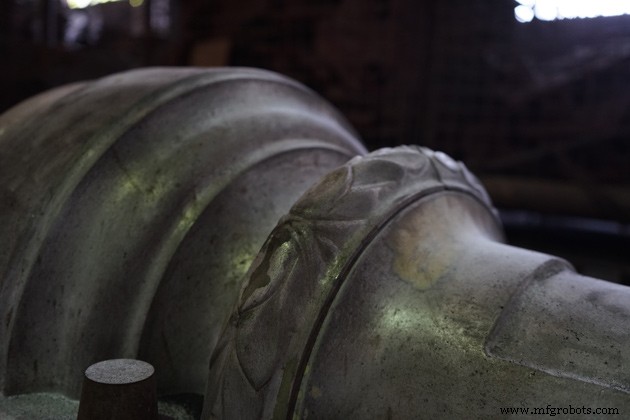
Для обеспечения вышеуказанных критериев и в зависимости от конкретной отрасли, материалы моделей следует рассматривать с учетом их гибкости. Металл, дерево и пластик — приоритетные материалы в модельном деле.
- Металлические модели: Модели из металла обеспечат твердость и легкость формовки. Однако слабость металлических моделей — они легко ржавеют и имеют большой вес. Плюс металлический материал модели также требует передовых устройств и трудно ремонтируется, вызывая более высокую общую стоимость.
Существуют металлы, обычно используемые в процессе изготовления моделей: серый чугун, сталь, алюминий и магний. У каждого из этих материалов модели разные свойства усадки.
- Деревянные модели: очень популярный материал модели благодаря своей доступности и малому весу. Дополнительно дерево можно легко формировать за гораздо меньшие затраты, чем металлические модели. Однако недостаток деревянной модели — легко впитывает влагу и деформируется.
- Пластиковые модели: Пластик и стекловолокно — тренд сегодня, потому что их главное преимущество — малый вес, водонепроницаемость и химическая стойкость. Плюс, поверхностная чистота пластика — отличный глянец. Однако минус этого материала — легко трескается при сильном ударе или вибрации в процессе литья.
- Другие материалы: Воск и парижская штукатурка также используются как материалы моделей для процесса литья, но это предпочтительно только в технологии литья по выплавляемым моделям.
Типы литейных моделей в металлообработке
Существует ряд типов моделей в металлическом литье, и каждый тип подходит для специфических литейных требований. Здесь VIC выделяет основные 3 типа литейных моделей, наиболее встречающихся в металлическом литейном цехе.
1. Одночастные модели (Single Piece Patterns)
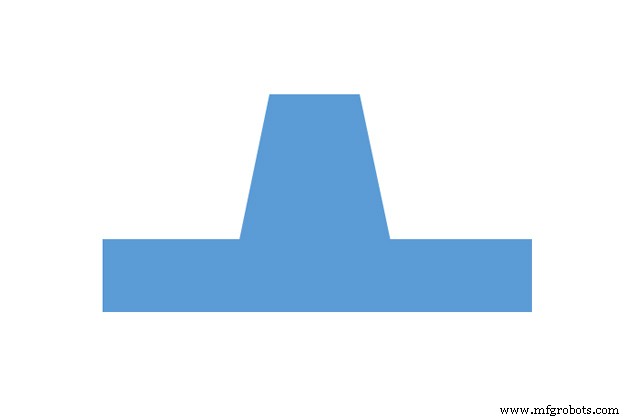
Одночастная модель — самый дешевый тип модели. Этот тип часто используется в случаях, когда отливка простая, поверхность плоская и производственный объем мал, а также в разработке прототипов.
2. Разделенные или двухчастные модели (Split or Two-Piece Patterns)
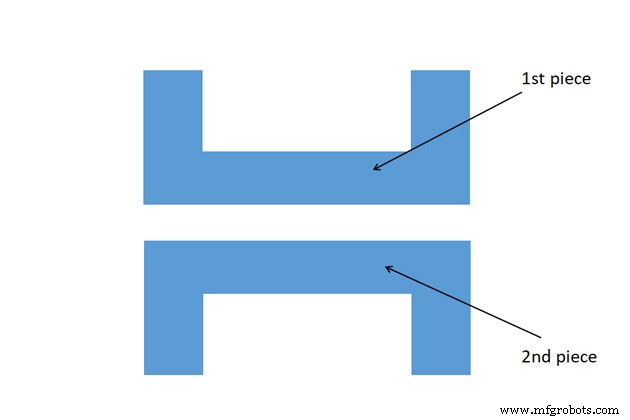
Двухчастная модель — распространена для литья сложных объектов. Этот тип модели разделен на плоскости разделки, а позиция плоскости определяется формой отливки.
Модель делится на две части, одна из частей формуется в нижней полуформе (drag), а другая — в верхней полуформе (cope). Верхняя часть всегда имеет шплинты (dowel pins), соответствующие точно сделанным отверстиям в нижней части модели.
3. Сегментированные или многочастные модели (Segmented or Multi Piece Patterns)
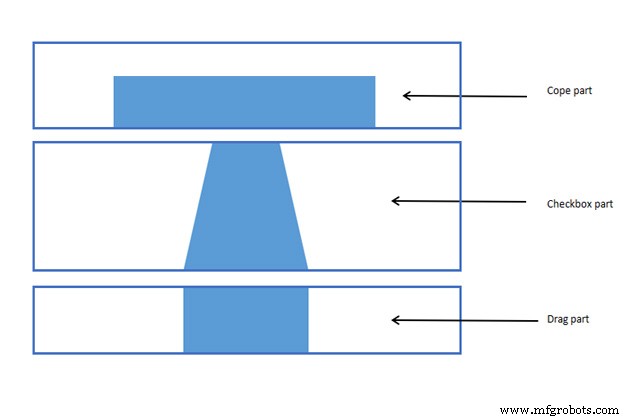
Многочастная модель предпочтительна для литья сверхсложных отливочных деталей, которые невозможно изготовить другими методами моделирования. Эта модель имеет три части: верхнюю, среднюю и нижнюю.
Верхняя часть — верхняя полуформа (cope), нижняя — нижняя полуформа (drag), а средняя — чекбокс (checkbox part). Используется в различных видах соединений, таких как соединение на герин, шплинтовое соединение.
Процесс изготовления литейных моделей в литейном цехе
1. Проектирование модели
Технический отдел, работающий над изготовлением литейных моделей, должен тщательно учитывать чертеж отливки для проектирования модели максимально точно и эффективно.
Наиболее важные моменты, которые нужно принять во внимание, включают плоскость разделки, форму и размеры отливки и сердечника, а также материал модели.
Шаг 1: Определение плоскости разделки
Обычно плоскость разделки совпадает с линией разделки формы.
Если модель раздельного типа или многочастного типа, верхние и нижние части должны быть четко определены даже тогда, когда разделяющая поверхность симметрична.
Шаг 2: Определение формы и размеров сердечника и опорных отпечатков
Опорный отпечаток сердечника используется для поддержки сердечника, чтобы зафиксировать его в форме.
Допуск опорного отпечатка сердечника напрямую влияет на размерный допуск внутри формы. Следовательно, нужно учитывать форму сердечника, зазор между сердечником и моделью вместе с процессом сборки модели, чтобы точно спроектировать опорный отпечаток сердечника.
Шаг 3: Определение размеров модели и допусков
У модели с плоскостями разделки каждая часть имеет разные размеры, и когда эти части собираются, они должны соответствовать размерам отливки.
Если модель сделана из металла, при уплотнении она усаживается. Поэтому, если вы берете правильный размер чертежа отливки как образец, размер отливки будет значительно меньше. Для решения этой проблемы формочная полость должна быть увеличена, и размер модели должен быть больше размера отливки на пропорцию усадки металла. Это определяется на основе допусков модели.
Шаг 4: Определение материалов модели
- Деревянная модель: Если модель мала, она может быть сделана из цельного дерева. Если модель больше и сложнее, она должна быть сделана из склеенного дерева. Для представления чертежа деревянной модели можно нарисовать полные виды и сечения или использовать символы пазла для экономии времени и облегчения чтения.
- Металлическая модель: Применима к массовому производству или крупным заказам. Если объем модели велик, рекомендуется делать модель с полым внутренним металлом для уменьшения веса и экономии материала. Если модель мала, выбирайте цельный металл.
Шаг 5: Расположение при сборке модели
Для круглых образцов с плоскостью разделки перпендикулярной центробежной оси достаточно 1 шплинта.
Для других типов используйте 2 или 3 шплинта.
В принципе, чем больше расстояние между шплинтами, тем точнее позиционирование. Структура шплинта и отверстия должна быть разумного размера для легкого извлечения и разборки. Для моделей с раздельными плоскостями шплинты верхней части должны соответствовать точно сделанным отверстиям нижней части.
Кроме того, на чертеже модели необходимо указывать шершавость поверхности и цвет краски частей модели.
2. Допуски литейных моделей
Допуски модели отражают свойства литейного металла. Когда модель изготавливается, определенные допуски должны быть даны на размерах, указанных в чертеже готовой детали, чтобы можно было сделать отливку с конкретной спецификацией.
Существуют следующие допуски:
Усадка застывания (или допуск на усадку)
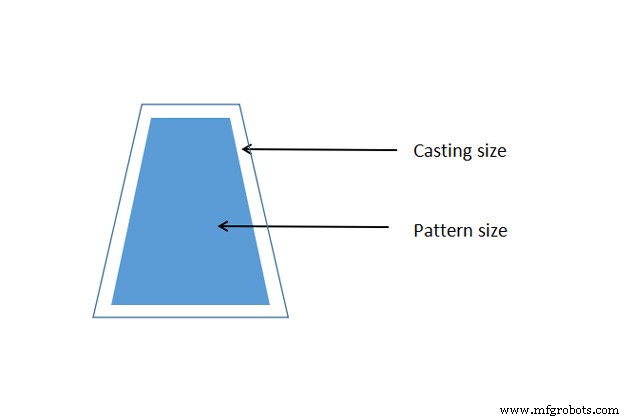
Большинство металлов имеют усадку при охлаждении, что является переходом из жидкого в твердое (называется жидкой усадкой) и охлаждением в твердом состоянии (называется линейной усадкой).
Усадка жидкости — уменьшение объема при застывании (из жидкого в твердое). Жидкая усадка учитывается ризерами, которые подают жидкий металл в отливку, предусмотренными в форме.
Твердая усадка — уменьшение размеров при снижении тепла, когда металлическая отливка в твердом состоянии. Для учета этого на модели предусматривается допуск на усадку.
Скорость и уровень усадки зависят от материала. Следующая таблица показывает коэффициенты усадки для разных металлов.
| Материал | Усадка |
| Серый чугун | 1% |
| Сталь | 2% |
| Медь/Алюминий | 1.5% |
| Белый чугун | 1.5% |
| Магний | 1.6% |
Примечание: Усадка также зависит от размера материала, чем больше размер, тем выше усадка.
По сути, формула усадки в процессе изготовления модели:
Размер модели = размер отливки + усадка металла
Однако при записи на чертеже все равно требуется брать данные согласно чертежу отливки. При изготовлении моделей используйте соотношения размеров в зависимости от разных литейных сплавов.
Уклон (draft или taper allowance)
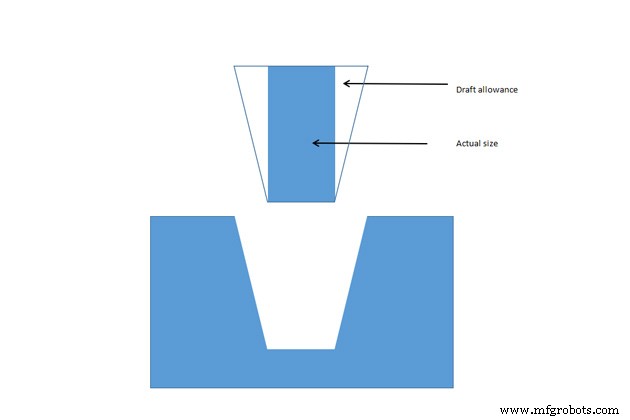
Когда модель извлекается из песчаной формы, стенки формы могут тереться о модель, в результате чего модель рвется и повреждается. Чтобы избежать этого, на всех вертикальных поверхностях модели должен быть создан уклон, это называется допуском на уклон.
Здесь, в момент начала извлечения модели, все ее поверхности удаляются от поверхности песка. Поэтому модель может быть извлечена без повреждения формочной полости.
Угол уклона создается для всех граней модели, параллельных направлению извлечения, для облегчения процесса извлечения. В зависимости от размера внешних граней, значение угла уклона находится в диапазоне 0,5–3 градуса.
| Материал | Высота данной поверхности (дюйм) | Угол уклона (Внешняя поверхность) | Угол уклона (Внутренняя поверхность) |
| Дерево | 1 1-2 2-4 4-8 8-32 | 3.00 1.50 1.00 0.75 0.50 | 3.00 2.50 1.50 1.00 1.00 |
| Металл, пластик | 1 1-2 2-4 4-8 8-32 | 1.50 1.00 0.75 0.50 0.50 | 3.00 2.00 1.00 1.00 0.75 |
Допуск на механическую обработку (Finishing or Machining allowance)
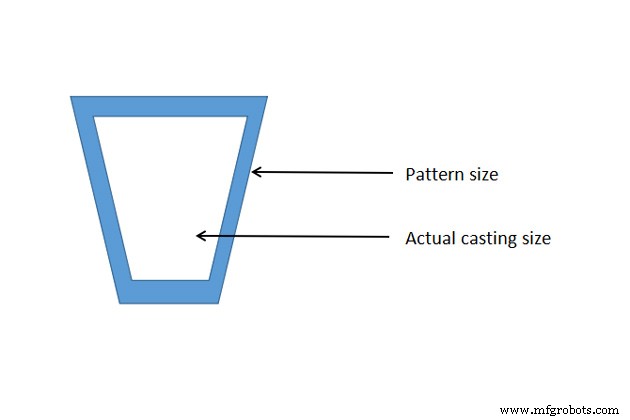
Поверхность собранной отливки обычно неточна по размеру, поэтому механическая обработка, такая как точение или шлифовка, должна быть выполнена для улучшения качества поверхностной чистоты.
Поскольку механическая обработка удаляет количество металла от отливки, количество металла, называемое допуском на механическую обработку, должно быть компенсировано. Допуск на обработку влияет метод литья, размер отливки, материал отливки и возможность доводки отливки.
| Металл | Размер (дюйм) | Допуск (дюйм) |
| Чугун | До 12 12-20 20-40 | 0.12 0.20 0.25 |
| Литая сталь | До 6 6-20 20-40 | 0.12 0.25 0.30 |
| Цветные металлы | До 8 8-12 12-40 | 0.09 0.12 0.16 |
Допуск на искривление (Distortion or camber allowance)
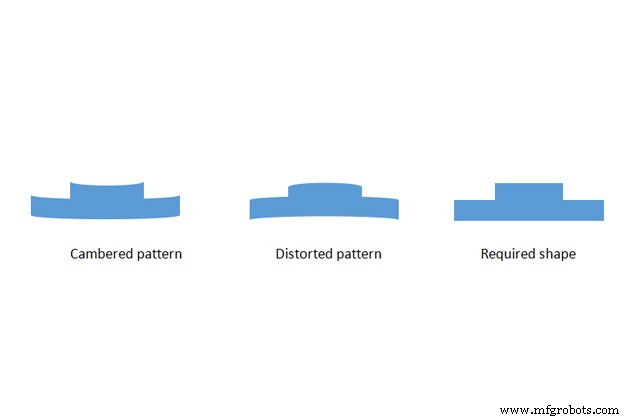
В процессе застывания, если отливка имеет форму L, U, V, T… или тоньше длины, она будет иметь тенденцию деформироваться в вертикальных плоскостях.
Причина этой проблемы — внутренние напряжения, развивающиеся в твердом металле. Эти внутренние напряжения вызваны неравномерным охлаждением разных частей отливки, что вызывает конфликты в конденсации, это называется допуском на искривление или допуском на изгиб.
Способ устранения — изменить дизайн отливки в направлении первоначального искажения модели в противоположном направлении. Степень искривления для исправления оценивается на основе опыта моделиста.
Допуск на встряхивание (Rapping or Shaking Allowance)
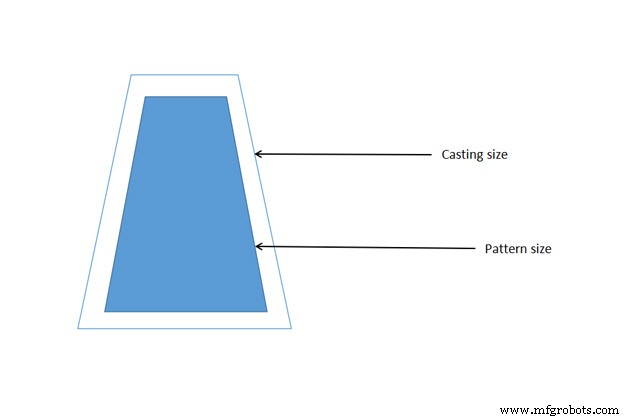
В процессе извлечения модели из песчаной формы, при крупных моделях или высокоточном литье, требуется встряхивать вокруг вертикальной поверхности модели для расширения формочной полости и затем легче извлечь модель. Это применяется только к тем размерам, параллельным плоскости разделки.
Для компенсации этого нужно уменьшить исходный размер модели. Нет стандартной формулы для расчета этого допуска, потому что он очень сильно зависит от рабочего.
Сердечник и отпечаток сердечника (Core and core print)
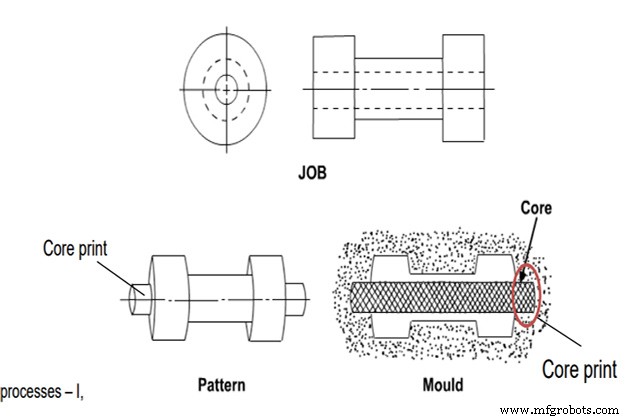
Сердечник используется для создания отверстий или углублений в отливке. Сердечник обычно делается из зеленого или сухого песка.
Отпечаток сердечника предусматривается в форме для расположения, позиционирования и поддержки сердечника. Песчаный сердечник останется в этой позиции, когда расплавленный металл вливается в форму.
Сердечник должен быть размещен горизонтально, вертикально или подвешен внутри формочной полости. Однако сердечник не может само-подвешиваться внутри формочной полости без какой-либо поддержки. Отпечаток сердечника готовится с помощью выступов на модели. Но проблема в том, что при извлечении модели форма повреждается из-за наличия этих выступов. Поэтому разделенная модель используется для процесса литья, в котором используется сердечник.
Отпечаток сердечника должен быть соответствующего размера и формы, чтобы выдерживать вес сердечника и выталкивающую силу расплавленного металла вокруг него во время литья.
3. Изготовление модели (Patternmaking)
Проектирование системы заливки (Gating system)
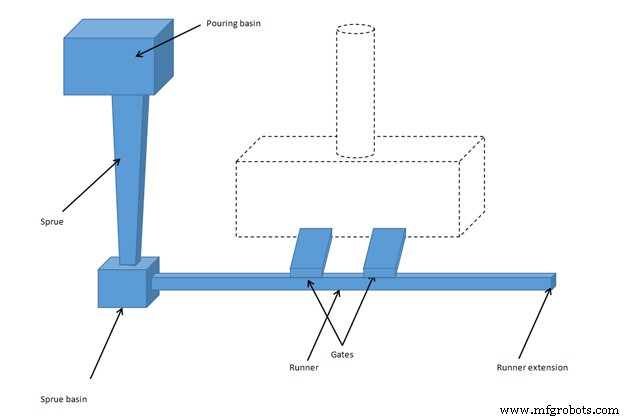
Каждая модель включает систему заливки для вливания жидкого металла в формочную полость. Система заливки очень важна, потому что она регулирует скорость, с которой металл вливается в форму. Если скорость слишком высока, это может вызвать эрозию формы, если слишком низкая — металл остывает до заполнения полости.
Эта система заливки состоит из следующих связанных частей:
- Заливочная чашка (Pouring cup): конусовидный вход в форму. Помогает контролировать турбулентность потока металла и стабилизировать скорость потока, а также отделяет шлак при литье.
- Струйник (Sprues): воронка, ведущая расплавленный металл из заливочной чашки в конический струйник, затем через распределительный канал (runner), попадая в впуска (gates) один за другим.
- Впуск (Gate): конец пути, здесь начинается формочная полость.
Существует два типа впусков: большой впуск и маленький впуск. Большие впуски используются для быстрого охлаждения металла, а меньшие — для медленного охлаждения. В зависимости от требований к скорости застывания отливки, используется подходящий впуск.
- Ризер (Riser): это полость расплавленного металла и часть формы, предусмотренная для компенсации усадки металла при снижении температуры и предотвращения полостей. Ризер — место, где жидкий металл остывает медленно. Исходя из ризера, рабочий узнает, заполнена ли форма или нет.
Если отливка имеет отверстия в дизайне, сердечник должен быть помещен в форму для определения позиции, куда металл не будет течь.
Иногда возможно разместить хиллы (chills) на поверхности модели перед литьем для локального охлаждения, определяя порядок застывания жидких металлов. Хиллы легко восстанавливаются и повторно используются, так как это просто куски металла с гораздо более низкой температурой и не прилипают к отливке.
Системы заливки можно проектировать вручную или с использованием автоматизированного ПО.
Детали о проектировании системы заливки: https://vietnamcastiron.com/gating-system/
Изготовление модели
Как упоминалось, модели бывают из различных материалов, включая дерево, металл, пластик и воск. Деревянные и металлические материалы моделей обычно используются для песчаного литья, в то время как воск обычно используется для литья по выплавляемым моделям.
Модели имеют разную сложность в зависимости от размера, формы и требуемого количества.
В литье по выплавляемым моделям, когда каждая восковая модель уничтожается при литье, восковая модель нужна для каждой отливки, и эти восковые модели создаются в форме. Воск заливается в эти формы, и после охлаждения форма разделяется, и одночастная восковая модель извлекается.
Для песчаного литья обычно модель делается из металла или дерева. Если требуется высокая точность, будет обработано на станке с ЧПУ.
Резюме
Таким образом, VIC ответил на все вопросы о том, как сделать литейную модель в металлообрабатывающей промышленности и примечания в процессе моделирования.
Отделка и размер отливки во многом зависят от литейной модели, а следовательно, определяют успех качества отливочного продукта. Поэтому моделирование — профессия, требующая опыта, а также высокого уровня профессиональной экспертизы.
Пожалуйста, следите за серией блога о литье с VIC, чтобы обновлять больше знаний о литейной промышленности. Также не стесняйтесь писать нам, если вы ищете OEM/ODM производителя в литейной промышленности через: ADMIN@MFGROBOTS.COM.
Производственный процесс
- Литье в оболочечной форме: 6-шаговый процесс для точного литья
- Литье металлов: определение, виды, процесс и применение
- Внутри металлического литья: полная экскурсия по литейному цеху от модели к продукту
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Литье в песок: проверенный, экономичный метод металлообработки
- Выбор смольного песочного литья: когда и почему это правильный процесс
- Понимание литейных производств: где металл становится строительными блоками современной промышленности
- Чугунная литье: Состав, цвет при разрушении и предотвращение трещин
- Формовочный песок: Состав, применение и преимущества в литье в песок
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы