



Понимание литья по выплавляемым моделям: превращение восковых моделей в точные металлические детали
Для заказчиков, нуждающихся в простых и сложных деталях из широкого спектра металлов, процессы литья по выплавляемым моделям дают уникальные преимущества. Техника использует процессы литья в потерянный воск, где модель детали делается из воска.
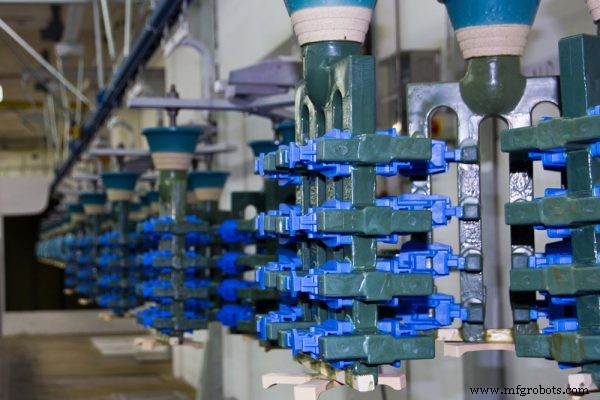
Восковая модель погружают или покрывают керамической суспензией, застывающей в форму. Воск выплавляют из керамической формы, затем заливают расплавленный металл. После остывания керамическую форму удаляют, показывая металлическую отливку.
В процессе литья по выплавляемым моделям много ключевых этапов. Но помните: всё начинается с решения заказчика о размерах, спецификациях детали и типе металла. Получив эти данные и документы, наша роль в процессе может начаться.
Этапы литья по выплавляемым моделям
Проектирование и изготовление оснастки
Фокус на оснастке для изготовления восковых моделей. Оснастка также проектируется и производится для водорастворимых или керамических сердечников.
Входной контроль сырья
Мы проверяем сырье от поставщика на соответствие требованиям проекта. Оцениваем качество материалов. Также избегаем проблем с чистотой и примесями, вызывающими проблемы при плавке и заливке.
Производство восковых моделей
Этап включает изготовление восковых моделей для создания керамических оболочечных форм. Для создания моделей используют технологии впressoобразования и литейные формы для впressoобразования.
Формование керамической оболочки
Следующий этап — погружение восковой модели в керамическую суспензию или обволакивание ею. Суспензия содержит связующие, позволяющие керамике застывать как равномерное покрытие. Керамические оболочки застывают, затем воск удаляют выплавлением или сжиганием.
Плавка и заливка
Керамические формы предварительно нагревают. Затем начинается заливка: расплавленный металл входит в керамическую модель. Формы предварительно нагревают для устранения холодных точек, вызывающих неравномерное остывание металла при заполнении всех щели и сложных участков формы. После завершения заливки металл остывает, отливка готова.
Разделка и очистка
Керамическая оболочка удаляется, обнажая отливку. Деталь проходит очистку: воротки и стоки удаляют шлифованием, разделкой и абразивной струйной обработкой.
Вторичная механическая обработка
Вторичная обработка помогает довести отливку до требуемых размеров поверхности. На этом этапе используют разные станки с ЧПУ в зависимости от сложности детали.
Опциональная термическая и поверхностная обработка
Могут потребоваться термическая и поверхностная обработка для улучшения свойств металла детали. Термическая обработка обычно после разделки и очистки, поверхностная — после вторичной механической обработки. Термическая обработка закаляет и придает механические свойства, поверхностная — улучшает коррозионную или износостойкость.
Контроль и упаковка
Каждая готовая деталь проверяется для гарантии высшего качества. Детали упаковывают для доставки заказчику.
Сроки всего процесса варьируются в зависимости от сложности детали, требуемых процессов и количества деталей. Подробнее о наших процессах и помощи в вашем проекте — свяжитесь с Impro.
Промышленные технологии
- Процесс экструзии алюминия: от биллета к готовому профилю
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Инвестиционная литья: точность и экономичное производство
- Литейное производство по выплавляемым моделям: процесс прецизионной литья по технологии «утраченного воска…
- Мастерство обработки: ключевые этапы для стабильного высокого качества деталей
- Современные производственные процессы: ключевые технологии и инновации
- Литье в оболочках: раскрытие экономии затрат и качества – Часть 2
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения