



Инвестиционная литья: точность и экономичное производство
Расплавляемые восковые модели создают точные изделия с более чистыми поверхностями
Что такое инвестиционная литья?
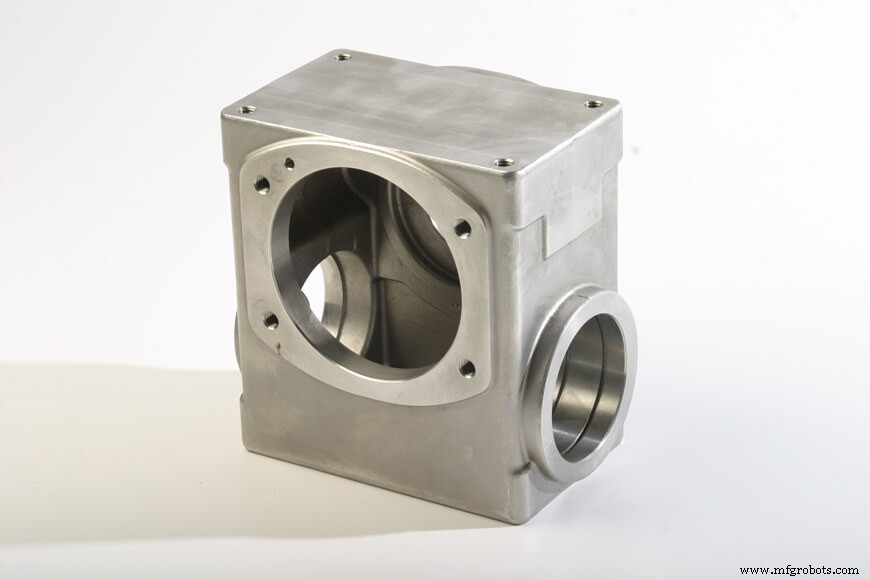
Инвестиционная литья, часто называемая «литьей в растворимых моделях» (lost-wax), использует процесс с разлагаемыми формами для создания сложных изделий с исключительно тонкими поверхностями. Это метод высокой точности благодаря универсальности дизайна формы. Песковые модели должны быть разделены пополам, а внутренние сердечники поддерживаются внутри закрытой разборной формы. Инвестиционные формы можно изготовить практически любой формы, которую можно вырезать воске и покрыть оболочкой. Процесс и формовка дороже, но получаемые изделия могут быть более сложными и точными. Поверхность всех металлических отливок отражает материал формы. Песковые отливки поэтому имеют бугристую текстуру. Инвестиционные отливки могут выходить из формы с более гладкой поверхностью.
Каковы распространенные изделия инвестиционной литья?
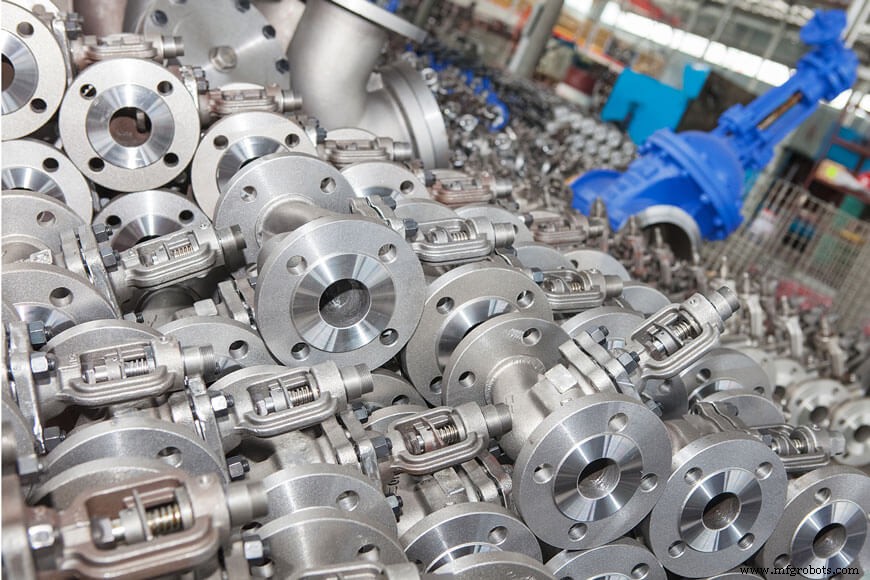
Изделия инвестиционной литья часто используются как рабочие элементы точных механизмов. В автомобиле, например, блок цилиндров может быть песколитым. Вентиляторы, кулачки и другие детали со сложной формой, особенно движущиеся и требующие чистой поверхности, часто изготавливаются инвестиционной литьей.
Инвестиционная литья также распространена для очень детальных статуй, ювелирных изделий или других декоративных предметов с очень тонкими деталями и гладкими поверхностями.
Процесс инвестиционной литья
Процесс требует разлагаемой модели, обычно из воска; керамического материала формы; печи; и литейного процесса для плавления металлов и заполнения форм.
Разлагаемые или восковые модели
Модель — это точная копия конечного изделия. Парадоксально, модель изготавливается заливкой воска в форму, часто из алюминия или стали. Эти формы могут быть механически обработаны, 3D-напечатаны или даже вырезаны вручную. Создание каждой детали этими процессами было бы дороже, чем создание формы и переход к литейному процессу. Инвестиционная литья дороже песковой, но все равно способна масштабироваться для крупносерийного промышленного производства. После создания форм для заливки воска модели можно изготавливать быстро и в больших количествах, так как им требуется минимальное время на остывание и затвердевание.
Сборка моделей в дерево
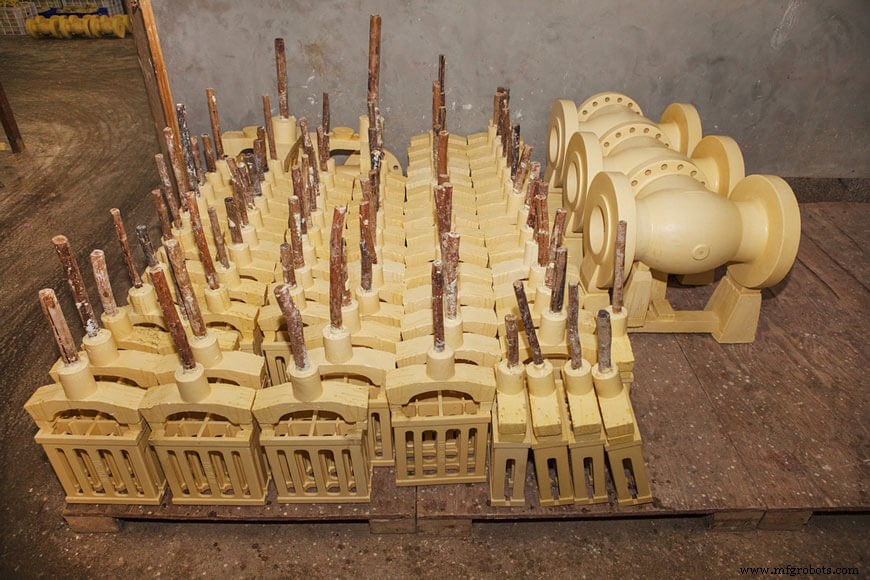
После изготовления восковые модели собираются в дерево, или литейную систему, позволяющую лить несколько изделий одновременно. Дерево формируется из системы впусков и ливневых каналов, также из цельного воска. Эти восковые ветви в конечном итоге образуют полые каналы, по которым расплавленный металл заполняет полости каждого изделия. Деревья должны собираться тщательно для обеспечения качества и эффективности. В зависимости от возможностей предприятия и размера изделия, в одно дерево можно собрать много моделей для массового производства. Крупные изделия также можно лить по отдельности.
Керамическая «инвестиционная» форма
После сборки дерево окунается в жидкую керамическую суспензию. Керамика покрывает все дерево и оставляется на высыхание. Операция повторяется несколько раз, позволяя каждому слою затвердеть, пока не создастся толстая форма. Затем дерево нагревают, чтобы воск расплавился и полностью вытек из формы. После удаления воска форму нагревают до более высокой температуры и вливают расплавленный металл, заполняя полости, ранее занятые восковой моделью. Процесс нанесения керамической суспензии называется «инвестированием» (investment) — отсюда название метода.
Удаление формы
После остывания и затвердевания металла керамическая форма разбивается, обнажая отливки. Впуски и ливневые каналы удаляются, затем применяются дополнительные операции отделки или обработки, если необходимо.
Универсальность применения
Восковые модели можно изготавливать практически любой формы, без уклонов и без ущерба для качества конечного изделия.
Инвестиционная литья применима к широкому спектру изделий и материалов. В зависимости от возможностей литейного цеха, изделия могут весить от доли унции до нескольких тысяч фунтов. Керамические инвестиционные формы также подходят для заливки при высоких температурах.
Распространенные материалы: стали и другие сплавы на основе железа, алюминий, никель, кобальт, титан и медь. В зависимости от применения, инвестиционная литья подходит как для коротких, так и для длинных производственных серий, и может производить несколько сотен изделий за раз.
Воск и керамические материалы можно перерабатывать в процессе. Использованный воск переплавляется в впуски и ливневые каналы, керамические формы перерабатываются для новых форм — обычно внешние слои, где точность менее критична.
Преимущества инвестиционной литья над песковой
Все методы литья предлагают конструкторские преимущества: минимизацию расхода материала и формирование структур, иначе сложных без значительной механической обработки или сборки.
Ключевое преимущество инвестиционной литья — универсальность формы. Поскольку форма разлагаемая, а восковые модели удаляются незаметно в жидкой форме, производители получают исключительную свободу проектирования. Инвестиционная литья обеспечивает гораздо более сложные конструкторские возможности, чем большинство других методов формовки и литья.
Инвестиционная литья против песковой литья
Песковая литья — еще один эффективный метод, использующий песок для формирования разлагаемых форм. Это самый распространенный метод литья в Северной Америке, но есть ключевые различия.
При выборе лучшего метода литья для проекта учитывайте следующее:
- Песчаные формы нужно разбирать для удаления модели перед заливкой. Чтобы обеспечить правильную форму, модель должна быть спроектирована с уклонами (углами отклона), чтобы минимизировать трение и предотвратить разрушение песковой формы при разделении половин. Поскольку песковые формы состоят из двух частей, готовое изделие всегда имеет разъединительную линию, которую может потребоваться зашлифовать после остывания.
- Песчаные формы легко адаптировать под изменения дизайна. Это дает инженеру свободу быстро и легко менять детали после тестов.
- Внутренние полости также являются проблемой для песковой литья, которая полагается на сердечники. Сердечник — это предварительно сформированная деталь, устанавливаемая в форму для формирования внутренней части, не контактирующей с поверхностью формы. В зависимости от формы и сложности сердечника — он может быть единым компонентом или сборкой нескольких сердечников — его изготовление и фиксация в форме может быть трудоемким.
- В песковой литье новые отливки изготавливаются быстрее, чем в инвестиционной, благодаря повторному использованию модели.
- Стоит отметить, что песковые формы, даже с синтетическими добавками и высокой уплотненностью, не могут достичь твердости керамики. В результате поверхности песколитьев часто имеют большие допуски и требуют механического шлифования для достижения чистовой поверхности.
- Песковая литья может производить металлические компоненты любого размера и веса, в то время как инвестиционная литья требует веса готовых изделий менее 100 фунтов (около 45 кг).
- С инвестиционной литьем восковые модели можно изготавливать практически любой формы.
- Керамические формы также очень твердые, что создает гладкие поверхности с низкими допусками — часто со очень тонкими стенками. После удаления впусков и ливневых каналов многие изделия не требуют дополнительной обработки или отделки.
- С инвестиционной литьем восковые модели можно изготавливать практически любой формы — без уклонов и без ущерба для качества конечного изделия.
- Керамические формы также очень твердые, что создает гладкие поверхности с низкими допусками — часто со очень тонкими стенками. После удаления впусков и ливневых каналов многие изделия не требуют дополнительной обработки или отделки.
Планирование проекта инвестиционной литья
Определение лучшего производственного метода зависит от ряда факторов. Вот несколько моментов для обсуждения с вашими специалистами по производственному дизайну:
- Тип конечного изделия: Каковы желаемые размеры и форма? Разные методы литья лучше подходят для определенных габаритов, они также влияют на объем механической обработки для достижения конечных размеров.
- Объем: При учете объемов лучше смотреть как можно дальше вперед. То, что выгоднее в краткосрочной перспективе, может оказаться дороже при планировании нескольких партий в долгосрочной. Большие первоначальные вложения в оснастку и формы часто экономят деньги в будущем. Краткосрочные или разовые производства не требуют таких вложений.
- Допуски: Насколько точны должны быть размеры? Минимальные допуски часто достижимы инвестиционной литьем, особенно для изделий с очень тонкими стенками.
- Механическое применение: Литье может уменьшить объем сборки для механических применений — часто экономя время и трудозатраты в будущем.
- Требования к материалу: Керамические формы, используемые в инвестиционной литье, подходят для широкого спектра материалов, включая стальные и железные сплавы, заливаемые при высоких температурах.
- Постпроизводство: Как и при других видах литья, в зависимости от конечного применения, инвестиционно-литые изделия могут проходить различные термические обработки или другие виды отделки поверхности при необходимости.
Литейные заводы инвестиционной литья
Большинство литейных заводов, производящих инвестиционные отливки, не обязательно предоставляют другие методы литья, предпочитая специализироваться на одном методе. Существуют значительные различия между методами производства, такими как песковая литья против инвестиционной, что делает маловероятным, что одна компания будет иметь инфраструктуру для предложения более одного метода формовки.
Нормально, что инвестиционные отливки стоят дороже, чем отливки, произведенные более простыми методами, такими как песковая литья. Однако достигаемые преимущества — включая сложность, надежность, воспроизводимость, качество поверхности и другие — более чем компенсируют разницу в стоимости.
Важно действительно понимать конструкторские параметры литья, которое вы проектируете или пытаетесь закупить. Если инвестиционная литья может дать деталь точной формы без механической обработки, а песковая литья потребует обработки, то дополнительные затраты на инвестиционную литье могут быть оправданы.
Источники
- Grote, Karl-Heinrich and Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. "The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship." Gold Bulletin. June 1980, Volume 13, Issue 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.
Металл
- Как малосерийное производство стимулирует инновации и эффективность
- Почему неметаллы (Non-Ferrous Metals) важны: ключевые преимущества для промышленности
- Стоит ли инвестировать в кастомный ЧПУ-фрезер? Экспертный взгляд
- Почему инвестиции в краны Demag окупаются: качество, надежность и долговечность
- Стоят ли ультрабыстрые лазерные резаки вложений?
- Литье в оболочках: раскрытие экономии затрат и качества – Часть 2
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения
- Достижение превосходной отделки поверхности с литьем в оболочках