



Вакуумное литье по выплавляемым моделям: точность, качество и надежность для критически важных деталей
Вакуумное литье по выплавляемым моделям дает исключительно качественные металлические детали с тонкими деталями и отличной чистотой поверхности. Это более сложный процесс, чем обычное литье по выплавляемым моделям, требующий сложного оборудования для плавки и заливки. Поэтому его применяют для деталей, требующих очень высокой структурной целостности, где дефекты недопустимы.
Зачем использовать вакуум?
Жидкий металл имеет тенденцию к «бурлению» при затечении в форму. Эта турбулентность приводит к двум типам дефектов: оксидам и пористости.
Оксиды образуются при связи атомов металла с кислородом. Это происходит на границе металл-воздух, формируя оксидный слой. На некоторых металлах, например алюминии, поверхностная оксидация полезна — создает коррозионно-стойкий слой. Но при литье это проблема.
По мере бурления жидкого металла оксиды формируются на поверхности и попадают в объем отливки. После затвердевания эти разрывы образуют зоны слабости.
Пористость — образование пузырьков газа в теле металла. Как и оксиды, они снижают прочность, особенно в высоконапряженных зонах, открываемых при механической обработке.
Один способ минимизировать турбулентность, окисление и пористость — медленная заливка снизу формы. Большинство литейных цехов стремятся к этому, но конструкция детали и ограничения цикла часто не позволяют. Другой метод — удаление воздуха из полости формы перед заливкой металла.
Процесс вакуумного литья по выплавляемым моделям
Литье по выплавляемым моделям создает сложные металлические детали, требующие малой послеобработки. Форма образуется покрытием восковой модели керамической суспензией. После высыхания суспензии в твердую оболочку воск выплавляют, оставляя полость для металла.
В вакуумном литье форма делается так же, но затем из полости формы откачивают воздух перед заливкой металла. Поскольку цель — предотвратить окисление жидкого металла, плавка и заливка также происходят в вакууме. Это происходит в вакуумной индукционной печи плавки (VIM).
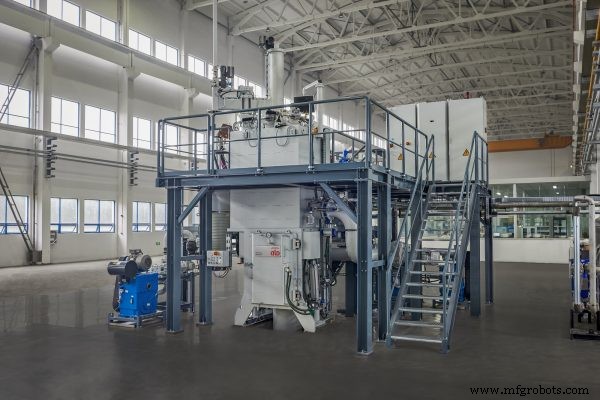
В одной конфигурации VIM машина состоит из двух камер, расположенных вертикально. Другая конфигурация — эффективная горизонтальная трехкамерная вакуумная индукционная система. Вертикальная двухкамерная конфигурация имеет верхнюю и нижнюю камеры в вакууме. Керамическая оболочка помещается в нижнюю камеру и откачивается до низкого микронного уровня. Затем открывается изоляционный клапан, и форма поднимается в позицию близко к тигелю для заливки. После наполнения металлом оболочка извлекается из камеры. После затвердевания керамику разбивают, извлекая отливки. Горизонтальная трехкамерная система VIM имеет изоляционные клапаны для поддержания вакуума между камерами. Эффективность повышается за счет уплотнения тигля и плавки, интегрированных в цикл литья, обеспечивая больше плавок/фунтов в час при сохранении высокого вакуума и превосходного качества.
В вариации процесса тигель может быть под давлением. (Использование инертного газа предотвращает окисление.) Давление ускоряет наполнение формы и обеспечивает заполнение всех полостей.
Преимущества вакуумного литья по выплавляемым моделям
Главное преимущество — почти полное устранение дефектов окисления и пористости внутри отливки. («Почти» — потому что невозможно удалить каждую молекулу кислорода.) Также предотвращает недоливы из-за воздушных карманов.
Другие преимущества: процесс позволяет формировать очень тонкие стенки и мелкие детали, так как вакуум гарантирует полное заполнение полости. Качество поверхности отлично.
Металлы для вакуумного литья по выплавляемым моделям
Любой металл, подходящий для литья по выплавляемым моделям, можно обрабатывать в вакууме. Но чаще всего используют никель, кобальтовые сверхсплавы и титановые сплавы — эти металлы имеют исключительно высокую аффинность к кислороду и легко окисляются. Кроме того, высокая стоимость этих металлов и их применение в сложных высокоценных изделиях делает выгодным минимизацию брака.
Стоит ли вам использовать вакуумное литье по выплавляемым моделям?
Создание вакуума в инструментах формы перед заливкой металла предотвращает дефекты от воздуха внутри отливки. В сочетании с литьем по выплавляемым моделям эта техника позволяет производить высококачественные детали для высоконагруженных и высоконапряженных применений. Экономика процесса делает вакуумное литье особенно привлекательным для высокоценных металлов: никеля, кобальтовых сверхсплавов и титановых сплавов.
Специалисты Impro помогут решить, подходит ли вакуумное литье для ваших деталей. Свяжитесь с нами для обсуждения.
Промышленные технологии
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Современные производственные процессы: ключевые технологии и инновации
- Процесс производства мыла: от жиров к омылению
- Литье в оболочках: раскрытие экономии затрат и качества – Часть 2
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения
- ЧПУ-точение: полный обзор процесса
- Инвестиционная литейка: как производятся металлические изделия
- Инвестиционное литье: объяснение векового производственного процесса