



Понимание литья в песок: пошаговый процесс объяснен
Литье в песок предлагает универсальность при создании трехмерных объектов, имеющих сложные геометрии и запутанные части.
Этот процесс использовался несколько веков. Сегодня более новые инновации оптимизировали техники литья в песок для размещения малого и большого производства деталей, компонентов и конечных продуктов. Однако многие люди не знают, как работает процесс литья в песок.
Обычно есть шесть шагов к фактическому процессу. Однако эти шаги могут иметь дополнительные задачи в зависимости от определенных факторов, таких как будет ли модель использоваться для создания формы, или если механическая обработка будет использоваться для создания полости в песке в желаемой форме продукта, которое будет отлито — которое иногда используется для прототипов и разработки продукта, когда дизайн может меняться.
Создание дизайна модели
Модель для формы будет создана на основе спецификаций продукта. Кроме того, модель, которая будет репликой фактического продукта, будет слегка переразмеренной. Этот метод переразмерения делается на основе типа используемого металла и того, как его характеристики изменятся от расплавленного состояния к твердому. Некоторые металлы расширяются при нагреве и усаживаются при остывании. Другие металлы делают противоположное. Переразмерение модели обеспечит пространство для металла, если он расширится, так как он не сломает форму.
Создание впускных затворов и райзеров
Модель также будет иметь впускные затворы и райзеры, добавленные при размещении в песчаную форму. Впускные затворы и райзеры — пути, ведущие к основной модели и из песчаной формы. Расплавленный металл будет залит в эти пути, так как он будет течь в центр модели формы. Пути также предоставляют другие преимущества. Они позволяют газам, выделяемым из расплавленного металла, выходить. Эти модели также помогают с тепловым сокращением, происходящим с расплавленным металлом при затвердевании. Пути позволяют металлу заполнить каждую щель, так что не будет пробелов для запутанных частей. Если металл расширяется, лишний металл будет течь обратно в впускные затворы и райзеры и не прорвется через стенки модели. Когда металл сокращается, лишний металл в впускных затворах и райзерах может осесть обратно в модель, заполняя каждую щель.
Создание формы
Как подразумевает название, песок используется в процессе создания формы. Песок имеет огнеупорные свойства, так как он может выдерживать тепло, сохраняя свою форму. Песок также обычно будет иметь другие материалы, добавленные к нему, такие как связующие агенты и глина, чтобы помочь удерживать форму вместе, чтобы она могла пройти заливку расплавленного металла. Весь процесс песчаной формы делается внутри коробки, называемой колбой. Обычно будут две части коробки, верхняя часть, называемая верховкой, и нижняя часть, называемая низовкой. Эти две коробки будут зажаты вместе для создания 3-мерной детали.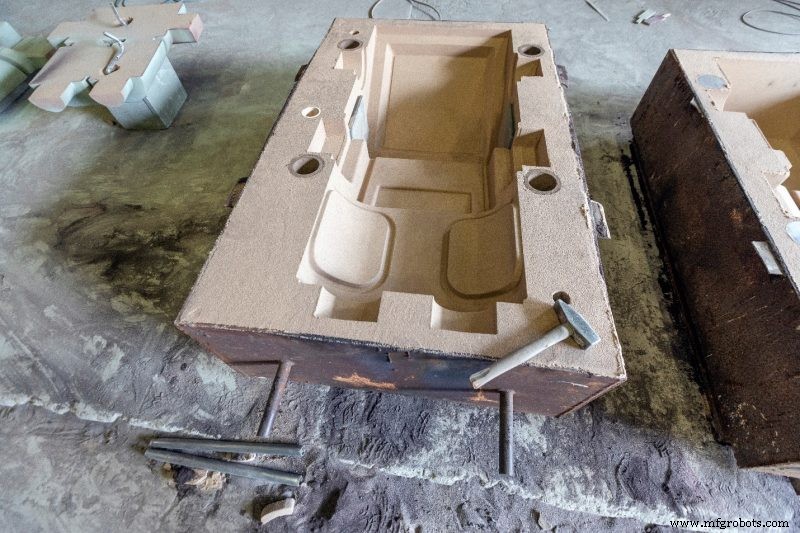
Нижняя коробка формы (низовка) будет частично заполнена песком, затем модель и система впускных каналов будут добавлены. Сердечник, который является типом сформированного песка, иногда будет помещен внутри для помощи в формировании некоторых внутренних литейных поверхностей, когда модель сама не содержит эти особенности. Для помощи в поддержке сердечника на месте, сердечные отпечатки и металлические куски, называемые чаплетами, добавляются. Затем верхняя часть коробки формы, верховка, зажимается на месте на низовке.
Затем коробка низовки заполняется остальным песком до покрытия модели, системы впускных каналов и сердечника. Коробка уплотняется для обеспечения отсутствия пробелов. Излишек песка удаляется, так как теперь верховка удаляется от низовки, чтобы модель и сердечник могли быть аккуратно извлечены.
Заливка литья
С удаленной моделью и сердечниками, созданная форма будет подготовлена для расплавленного металла. Тип смазки будет добавлен, так что когда расплавленный металл остывает, отливка будет легче извлечь, так как смазка также может помочь предоставить лучшую шероховатость поверхности.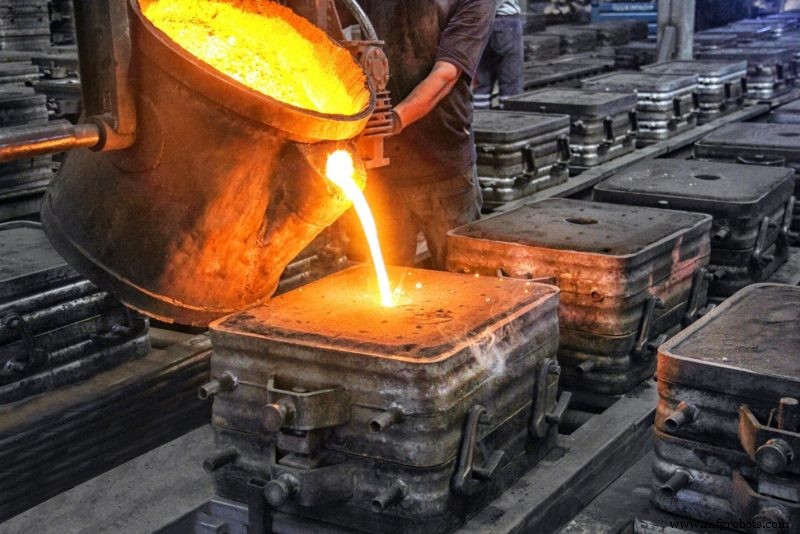
Далее, коробки верховки и низовки закрепляются вместе. Веса будут использованы для удержания верховки на месте, так что она не поднимется, когда металл заливается внутрь. Металл теперь может войти в форму через впускные затворы и райзеры. Металл теперь может остыть.
Встряхивание песка
После того как металл остывает и затвердевает, песок может быть встряхнут из коробок низовки и верховки. Песок ломается и перехватывается, так как он часто может быть повторно использован.
Финиш
После того как металлическая деталь удалена из колбы, она пройдет через финальный финишный процесс. Этот процесс включает отрезание всех впускных затворов, райзеров и впускных каналов, соединенных с металлической деталью. Затем деталь будет пескоструйно обработана и зашлифована для достижения желаемой гладкости и шероховатости поверхности.
Понимая процесс, вовлеченный в литье в песок, клиенты смогут определить, подойдет ли эта техника для создания компонентов и продуктов. Чтобы узнать больше о возможностях Impro в литье в песок, пожалуйста, Свяжитесь с нами сегодня.
Промышленные технологии
- Песок литьё: процесс, особенности и промышленное применение
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Литье: определение, виды и процессы производства
- Литье металлов: определение, виды, процесс и применение
- Освоение литья металлов: от расплавленного металла к готовым деталям
- Современные производственные процессы: ключевые технологии и инновации
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Литье в песок: проверенный, экономичный метод металлообработки
- Выбор смольного песочного литья: когда и почему это правильный процесс
- Формовочный песок: Состав, применение и преимущества в литье в песок