



Литейное производство по выплавляемым моделям: процесс прецизионной литья по технологии «утраченного воска»
Введение в процесс литья по выплавляемым моделям
Литье по выплавляемым моделям, также известное как прецизионное литье или литье по технологии «утраченного воска», — это производственный процесс, при котором восковая модель используется для формирования разового керамического литейного блюдца. Восковая модель изготавливается в точной форме литуемой детали. Эта модель покрывается огнеупорным керамическим материалом. После застывания керамического материала сборку переворачивают и нагревают до плавления воска, который вытекает наружу. Затвердевшая керамическая оболочка становится расходным литейным блюдцем. Расплавленный металл заливается в форму и оставляется на остывание. Готовая литая деталь извлекается путем разрушения использованной формы.
Термин «литье по выплавляемым моделям» происходит от процесса «инвестирования» (обволакивания) модели огнеупорными материалами. Этот метод часто выбирают вместо других формовочных технологий, так как получаемые отливки отличаются тонкой детализацией и отличной качеством поверхности «как из формы». Они также могут иметь тонкие стенки и сложные внутренние каналы. В отличие от литья в песок, литье по выплавляемым моделям не требует уклонов для извлечения модели.
Эти качества процесса позволяют получать отливки точной конфигурации (net shape) или близкие к точной (near-net shape), что обеспечивает заказчикам значительную экономию материала, труда и механической обработки. Процесс применим к большинству распространенных металлов, включая алюминий, бронзу, магний, углеродистую и нержавеющую сталь. Детали, изготавливаемые этим методом, включают лопатки турбин, медицинское оборудование, компоненты огнестрельного оружия, шестерни, ювелирные изделия, головки гольф-клюшек и многие другие машинные комплектующие со сложной геометрией.
Этапы процесса литья по выплавляемым моделям
Процесс состоит из нескольких последовательных этапов: изготовление металлической прессы, производство восковых моделей, создание керамической формы, заливка, кристаллизация, встряска и очистка.
1. Изготовление металлической прессы
Поскольку восковая модель и керамическая форма разрушаются в процессе, каждый отливок требует новой восковой модели. Если литье не предназначено для очень малого объема выпуска (как в художественном деле или ювелирном бизнесе), необходима пресса или форма для производства восковых моделей.
Размер мастер-модели должен рассчитываться тщательно с учетом ожидаемого усадки восковой модели, усадки керамического материала при инвестировании и усадки самого металлического отливка.
2. Производство восковых моделей
Количество восковых моделей всегда равно количеству производимых отливков; каждый отдельный отливок требует новой восковой модели.
Расплавленный воск впрыскивается в прессу или форму и дается застыть. Для образования внутренних полостей могут потребоваться стержни. Полученная восковая модель является точной копией изготавливаемой детали. Метод аналогичен прессованию под давлением, но вместо расплавленного металла используется воск.
3. Создание формы
К восковой модели прикрепляется литейная система (впуск, каналы распределения и наливные головки). Для мелких отливок несколько восковых моделей крепятся к центральной восковой литейной системе, образуя древовидную сборку. Наливная чаша, обычно закрепленная на конце каналов распределения, служит для введения расплавленного металла в форму.
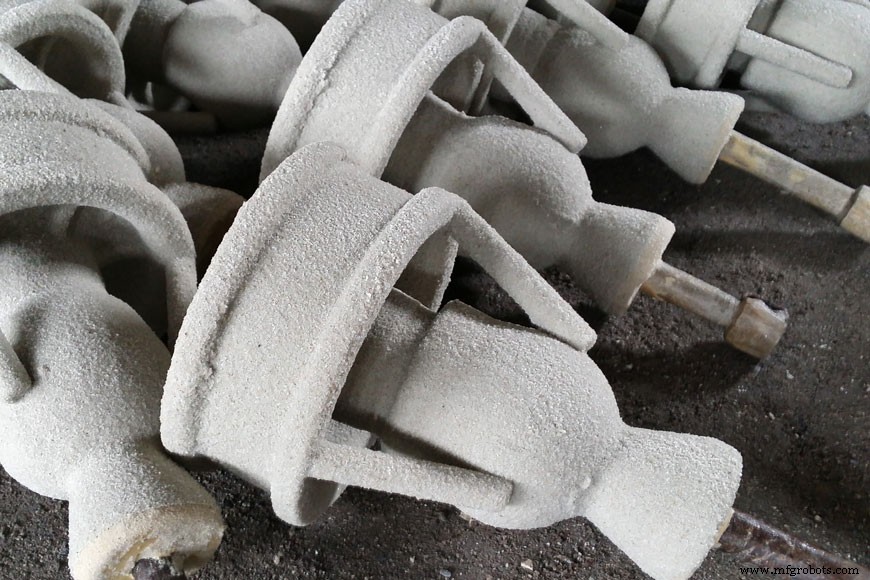
Собранное «модельное дерево» погружается в шлам тонкозернистого кремнезема. Операция повторяется многократно, при каждом погружении покрывая сборку прогрессивно более огнеупорными шламами. Когда покрытие достигает необходимой толщины, его сушат и закаляют; высушенное покрытие формирует керамическую оболочку вокруг моделей и литейной системы.
Толщина керамической оболочки зависит от размеров и веса отливки, а также от температуры заливки металла. Средняя толщина стенки составляет примерно 9,5 мм (0,375 дюйма). Закаленная керамическая форма переворачивают, помещают в печь и нагревают до полного выплавления и удаления воска. Результатом является полая керамическая оболочка.
4. Заливка
Керамическую форму нагревают до 550–1100 °C (1000–2000 °F). Нагрев дополнительно усиливает форму, удаляет остатки воска и загрязнения, а также испаряет влагу из материала формы.
Расплавленный металл заливается в форму, пока она еще горячая — жидкий металл течет через наливную чашу, центральную литейную систему и в каждую литейную полость на дереве. Предварительно нагретая форма обеспечивает легкое заполнение тонких и детализированных участков. Это также создает отливку с улучшенной размерной точностью, так как форма и отливка остывают и усаживаются вместе.
5. Остывание
После заливки металл остывает и кристаллизуется. Время остывания до твердого состояния зависит от материала отливки и толщины стенок.
6. Встряска
После застывания отливки керамические формы разрушают, и отливки извлекают. Керамическую форму обычно разбивают вручную или водяными струями. После извлечения отдельные отливки отделяют от литейной системы дерева с помощью ручного удара, пилирования, резки, термической обработки или криогенного ломания в жидком азоте.
7. Доводка
Операции доводки, такие как шлифование или пескоструйная обработка, обычно применяют для сглаживания поверхности в местах впусков и устранения дефектов. В зависимости от металла отливки может применяться термическая обработка для закалки готовой детали.
Когда целесообразно использовать литье по выплавляемым моделям
Из-за своей сложности и трудоемкости литье по выплавляемым моделям — относительно дорогой процесс, однако его преимущества часто перевешивают затраты. Практически любой металл можно отлить этим способом. Обычно отливки небольшие, но процесс эффективно применяется для деталей весом 34 кг (75 фунтов) и более.
Процесс позволяет производить сложные детали с отличной качеством поверхности «как из формы». Отливкам не нужен уклон для извлечения из форм, так как керамические оболочки разрушаются при остывании. Это позволяет проектировать отливки с углами 90° без установочных зазоров и без дополнительной механической обработки для получения этих углов.
Процесс обеспечивает высокую размерную точность; отливки точной конфигурации легко достижимы, а готовые формы часто производятся без вторичной механической обработки. Каждая уникальная серия отливок требует новой прессы для производства восковых моделей. Инструментальное оснащение может быть довольно дорогим; в зависимости от сложности затраты могут составлять от 1000 до 10 000 долларов.
При крупных объемах заказов экономия времени и труда за счет исключения или уменьшения вторичной механической обработки легко окупает стоимость нового оснащения. Малые серии менее вероятно окупят инвестиции. Как правило, литье по выплавляемым моделям логично для серий от 25 деталей и более.
Обычно от свежей восковой модели до готового отливка проходит 7 дней; большую часть времени занимает создание и сушка керамической оболочки. Некоторые литейные цеха обладают возможностями быстрой сушки для ускорения производства. Трудоемкость процесса влияет не только на стоимость. У литейных цехов ограниченное оборудование и производственные мощности, поэтому длительные сроки выполнения заказов — обычное дело.
Услуги кастомного литья
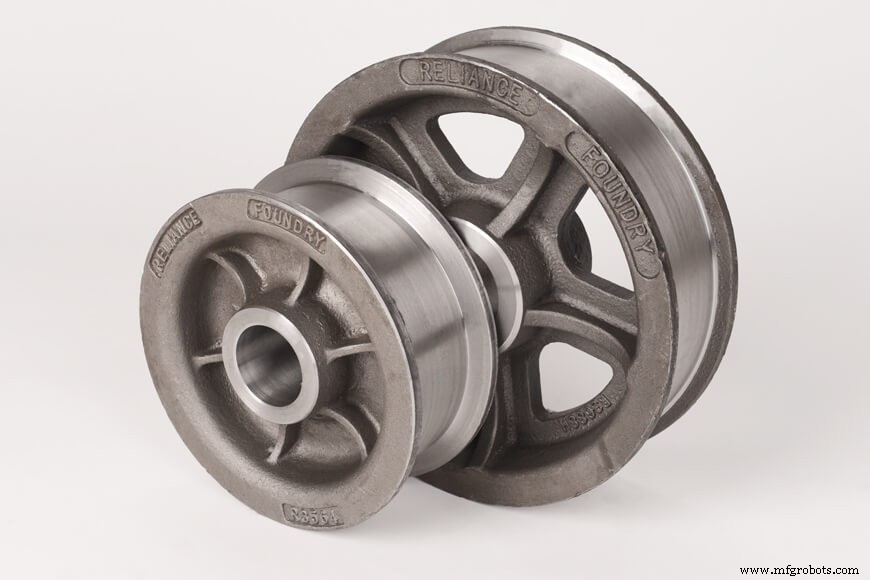
Компания Reliance Foundry сотрудничает с клиентами для проектирования модели и метода формовки для каждого кастомного отливка. Запросите расчет стоимости, чтобы узнать, как наша литейная служба может соответствовать требованиям вашего проекта.
Металл
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей
- Быстрое прототипирование революционизирует литейное производство по выплавляемым моделям для авиации, авто…
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Литье в песок: проверенный, экономичный метод металлообработки
- Инвестиционная литейка: как производятся металлические изделия
- Инвестиционная литья (Investment Moulding): надежный метод литья точных металлических компонентов
- Потерянная восковая литья: технологии и история
- Литье в выплавляемые модели (Investment Casting): пошаговая технология
- Инвестиционное литье (Lost Wax): определение, применение, преимущества, факторы выбора