



Освоение проектирования заливной системы для оптимального литья по выплавляемым моделям
Ключевой процесс литья по выплавляемым моделям — заливка расплавленного металла в керамическую форму. Металл должен равномерно и полностью заполнить каждый угол и точку формы для получения точной детали. К сожалению, процесс может вызывать трудности в зависимости от сложности детали. Если металл не достигает каждой точки, угла или изолированного участка до затвердевания, это приводит к поверхностным дефектам, пористости и браку.
Для обеспечения правильной подачи металла по всей керамической форме проектируют заливную систему для оптимальной подачи расплава. Система направляет поток металла к участкам детали, контролируя объем металла, поступающего в форму. Тщательный контроль направления и скорости подачи расплава предотвращает преждевременное затвердевание и турбулентность.
Проектирование заливной системы
Производители рассматривают проектирование восковой модели и заливной системы на одном этапе литья по выплавляемым моделям. Заливная система делается из того же воскового материала, что и модель, и будет выпариваться (испаряться) после застывания керамической суспензии для создания формы. Проект заливной системы состоит из нескольких элементов: воротков, питателей и стоков.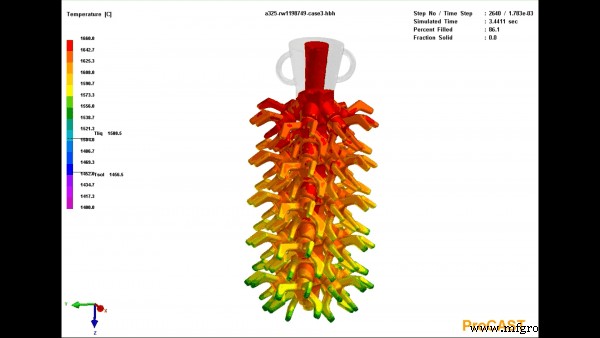
Стоки (Runners)
Вдоль формы находится заливная чаша, куда вливают расплавленный металл для входа в полости формы. Под чашей находятся стоки. Система стоков направляет металл к конкретным областям, чтобы полость формы заполнилась равномерно. Некоторые керамические формы рассчитаны на создание нескольких похожих деталей за одну заливку. Стоки обеспечивают одинаковую скорость подачи металла в каждую формочную полость.
Питатели (Feeders)
Система питания выполняет функции, аналогичные системе заливной головки и рисера в литье в песок. Питатель удерживает лишний расплавленный металл во время заливки. После заполнения формы и начала охлаждения усадка и сжатие могут оставить пустоты. Лишний металл в питателе заполнит пустоты после усадки, гарантируя полное заполнение полости.
Воротка (Gates)
Воротка — отверстия между стоками и полостью формы детали. Они пропускают расплавленный металл внутрь для заполнения каждой щели и точки при создании детали. Чтобы металл достиг каждой области формы, производители могут спроектировать множество вороток (ингейтов) вдоль формы, выбирая размер, тип и расположение каждой.
После заливки
После завершения заливки расплавленного металла в заливную систему деталь остывает для затвердевания металла. Затем рабочие удаляют заливную систему, деталь может пройти вторичную механическую обработку и финишную обработку. Для некоторых проектов рабочие могут зашлифовать заливную систему до нужных размеров.
Проектирование заливной системы — критически важный фактор процесса литья по выплавляемым моделям для обеспечения заполнения керамической формы расплавленным металлом. Подробнее об этом процессе — обратитесь к Impro.
Промышленные технологии
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Экспертное руководство по проектированию литейных систем для литья металлов
- Металлообработка 101: понятное руководство для начинающих
- Литье: определение, виды и процессы производства
- Освоение литья металлов: от расплавленного металла к готовым деталям
- Как сертификация Nadcap повышает качество для производителей литья в выплавляемых моделях
- Литье в оболочках в авиации: точность, эффективность и устойчивое развитие
- Разрушение мифов: правда о литье в оболочках для высокопроизводительных отраслей
- Выбор правильного сплава Inconel для высокотемпературного литья в оболочках
- Выбор между легированной и углеродистой сталью для литья в оболочках: разумное инвестиционное руководство