



Литье по выплавляемым моделям против MIM: выбор лучшего подхода для производства мелких деталей
Компании постоянно ищут наиболее экономичное решение для создания мелких деталей. Разные металлообрабатывающие техники дают разные результаты. Два метода, рассматриваемые для этого — литье по выплавляемым моделям и MIM (металлургическое литье под давлением / Metal Injection Molding).
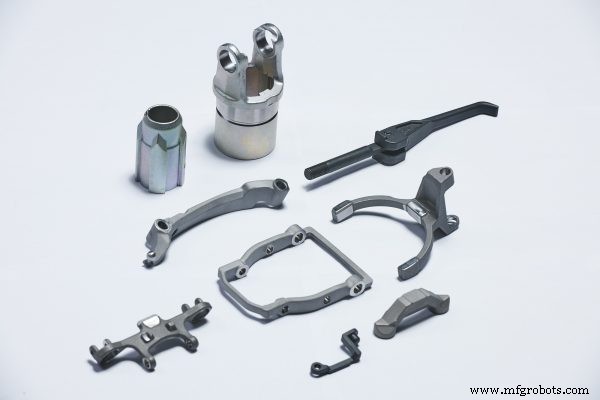
Литье по выплавляемым моделям используется поколениями — старейший процесс формовки металла. Метод использует восковую модель для создания керамической формы, куда заливается расплавленный металл. Для MIM связующие материалы смешивают с тонкодисперсным металлическим порошком для получения фидстока. Затем оборудование для литья под давлением формирует и закаляет фидсток в детали.
Методы MIM начались в 1980-х и все еще считаются относительно новой технологией. Тем не менее литье по выплавляемым моделям продолжает быть востребованным во многих производственных линиях. Выбор метода зависит от различных факторов.
Материалы
Литье по выплавляемым моделям работает с широкой гаммой материалов. Благодаря керамике форма выдерживает более высокие температуры. Металл может полностью расплавиться, так как керамика не быстро остывает при заливке. Это дает заказчику больше вариантов выбора металла для приложения.
С другой стороны, MIM подходит только для металлов с более высокими температурами плавления и тех, которые не образуют сильные оксиды. Металлы вроде титана, цинка или алюминия не подходят для этого процесса.
Размер и объем производства
И MIM, и литье по выплавляемым моделям подходят для мелких деталей простых и сложных геометрий. Оба хорошо работают для деталей с очень тесными допусками. В случае MIM метод подходит для деталей с очень тонкими стенками, весом менее 20 грамм или длиной менее 100 мм.
MIM также подходит для производственных партий от 5000 штук и более. Литье по выплавляемым моделям также хорошо работает для деталей разного веса и размеров, включая менее 20 грамм. Литье по выплавляемым моделям универсально для мелкосерийного и крупносерийного производства.
Стоимость оснастки и качество поверхности
Стоимость оснастки для MIM выше, чем для литья по выплавляемым моделям. Поэтому MIM בעיקר используют для крупных партий. Заказчики могут выбрать литье по выплавляемым моделям при более экономичной оснастке для мелких серий и прототипирования.
При оценке чистоты поверхности оба метода дают исключительное качество с минимальной или нулевой вторичной механической обработкой.
Металлургическое литье от Impro
Процессы металлургического литья созданы для предоставления лучших опций и возможностей производства деталей. Благодаря множеству доступных техник заказчики имеют выбор для получения точных деталей в сроки time-to-market. Impro — комплексный поставщик деталей точного литья. Внутренние возможности включают литье по выплавляемым моделям, литье в песок, литье в кокильные формы и литье в оболочечные формы. Когда нужны лучшие решения металлургического литья — обращайтесь к Impro.
Промышленные технологии
- AION500 MK3: самый быстрый FFF 3D-принтер для мелкосерийного производства
- Повышение производственной эффективности: 5 проверенных стратегий для МСП
- Производство печатных плат в эру 5G: тренды и вызовы
- Ультраточный токарный центр Miyano GN-3200 — превосходство в мелких деталях
- Литье в оболочках в авиации: точность, эффективность и устойчивое развитие
- Как выбрать между наполненным и ненаполненным воском для деталей литья в оболочках
- Выбор правильного сплава Inconel для высокотемпературного литья в оболочках
- Всеобъемлющие методы контроля качества для компонентов песочного литья
- Полное руководство по производству деталей методом выплавляемой модели
- Допуски ГОСТ: обеспечение точности и сцепления в производстве деталей