



Основы непрерывной литья стали: процесс и преимущества
Базовые принципы непрерывной литья стали
Непрерывная литья — процесс остывания жидкой стали в полуфабрикат для последующей прокатки на финишных станах. Концепция запатентована сэром Генри Бессемером в 1865 г., но коммерческая реализация стала возможной только в 1950-х после решения инженерных проблем. В 2012 г. в мире произвели около 1475 млн тонн непрерывно литой стали.
Непрерывная литья заменила несколько этапов: литье в чушках, снятие форм, нагрев в пропесочных печах, первичную прокатку — одной операцией. Обеспечила улучшение выхода, качества, производительности и стоимостной эффективности. Принцип на рис. 1.
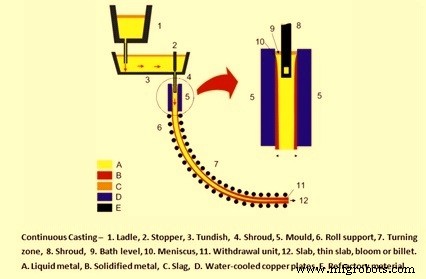
Рис. 1 Принцип непрерывной литья
Согласно рис. 1: жидкая сталь в литейной ковше (1) из вторичной переплавки подается на литейную машину. Ковш поднимают на турель, поворачивающий его в литейное положение над распределителем (3). Сталь течет из ковша в распределитель, затем в водохлаждаемую медную ковильку (5). Окристалливание начинается в ковильке и продолжается через опорные вальцы (6) и зону разворота (7). Непрерывный литейный ствол затем выпрямляют, режут плазменным резаком и сбрасывают на промежуточное хранение или горячую зарядку на финишную прокатку.
Литевые форматы
В зависимости от назначения литуют разные формы. На обычных машинах: блюмы, блумы, блюмы (billets, blooms, slabs). В последние годы процессы плавки, литья и прокатки связали, литуя форму, близкую к готовому изделию. Такие форматы «близкие к чистовому» применяют к балкам и плоским прокатам — высокоэффективная операция. При таком литье полный цикл от жидкой стали до финишной прокатки занимает менее двух часов.
- Блюмы (billets): поперечное сечение до ~150 мм кв.
- Блумы (blooms): квадратное или прямоугольное сечение, сторона >150 мм и <500 мм.
- Круглые заготовки: диаметр 125–500 мм.
- Баллонные заготовки (beam blanks): форму «собачьей кости», прокатку в двутавры.
- Плиты (slabs): толщина 150–400 мм, ширина >500 мм до 2500 мм. Отношение ширины к толщине («коэффициент формы») ≥2,5:1 определяет плиту.
- Тонкие плиты (thin slab): толщина 50–90 мм.
Проектирование литейных машин
Важные соображения:
- Конечный продукт определяет качество, марку и форму заготовки (блум, блюм, круг, плита, тонкая плита, баллонная заготовка)
- Годовая тоннаж литья
- Доступность жидкой стали и масса заряда
- Планируемые часы работы
Эти факторы диктуют параметры машины: число струй и скорость литья, которые должны соответствовать подаче жидкой стали. Качество и марка стали определяют длину машины, вертикальную высоту, криволинейную или прямую ковильку, водяное/воздушно-капельное охлаждение, электромагнитное перемешивание и др.
Передача жидкой стали из ковша в ковильку в два этапа: (1) разлив из ковша в распределитель, (2) из распределителя в ковильки. Регулировка потока через дозаторы: заслонки, штопорные стержни, дозирующие сопла, управляемые уровнем стали в распределителе.
Секции и компоненты литейной машины
Основные секции:
- Распределитель над ковилькой — подает сталь с регулируемой скоростью.
- Водохлаждаемая медная ковилька — зона первичного охлаждения, формирует достаточно прочную оболочку для сохранения формы ствола при входе во второстепенную зону.
- Зона второстепенного охлаждения с удерживающим участком под ковилькой — ствол (в основном жидкий) проходит через распыление воды/воздушно-водяной смеси для дальнейшего остывания.
- Разгибающе-выпрямляющий участок (кроме вертикальных машин).
- Разрезающий узел (плазменный резак или механические ножницы) для резки остывшего ствола на заготовки.
Основные компоненты
Распределитель (Tundish)
Форма обычно прямоугольная, также дельта- и Т-образные. Сопла по дну для распределения стали по ковилькам. Функции: (1) улучшает разделение оксидных включений, (2) обеспечивает непрерывный поток при смене ковшей, (3) поддерживает постоянный уровень стали над соплами — постоянная скорость потока и литья (для открытой системы дозирования), (4) более стабильные потоки в ковильки.
Ковилька (Mould)
Главная функция — сформировать твердую оболочку, способную удерживать жидкое ядро при входе в зону второстепенного охлаждения. Ключевые параметры: форма, толщина оболочки, равномерное распределение температуры, отсутствие дефектов внутренней и поверхностной качества, минимальная пористость, малое количество неметаллических включений. Конструкция — открытый ящик с водохлаждаемой внутренней облицовкой из высокочистого медного сплава. Вода ковильки отводит тепло от остывающей оболочки. Рабочая поверхность часто хромируют или никелируют для твердости и избежания захвата меди поверхностью ствола, что может вызывать трещины. Теплопередача критична и сложна. Математическое и компьютерное моделирование используются для понимания тепловых условий, проектирования и эксплуатации. Теплопередача рассматривается как серия тепловых сопротивлений: (1) через остывающую оболочку, (2) от поверхности стальной оболочки к внешней поверхности медной ковильки, (3) через медную ковильку, (4) от внутренней поверхности ковильки к охлаждающей воде.
Колебания ковильки (Mould oscillation)
Необходимы для минимизации трения и прилипания остывающей оболочки, предотвращения разрывов оболочки и пробоев жидкой стали. Пробивы вызывают серьезные повреждения оборудования и длительные простои. Трение снижают смазочными материалами — маслами или порошковыми флюсами. Колебания гидравлические или приводом с экцентриками/рычагами. Циклы варьируются по частоте, ходу и форме. Часто используют «негативную полосу» — ход, при котором нисходящий ход ковильки быстрее скорости вытягивания ствола. Это создает сжимающие напряжения в оболочке, закупоривающие поверхностные трещины и пористость.
Система второстепенного охлаждения
Несколько зон с контролируемым охлаждением ствола. Охлаждающая среда — вода или воздушно-водяная смесь. Теплопередача тремя способами: излучение, проводимость, конвекция. В верхних зонах преобладает излучение. При прохождении через вальцы тепло идет проводимостью через оболочку и толщину вальцов (закон Фурье). Третий механизм — быстро движущиеся капли/туман из сопл, проникающие через паровой слой у поверхности стали и испаряющиеся (закон Ньютона об охлаждении). Функции: (1) усиление и контроль скорости остывания, (2) регулировка температуры ствола интенсивностью распыления, (3) охлаждение удерживающего участка машины.
Рост оболочки (Shell growth)
Надежно прогнозируется законом Фика. Уравнение также вычисляет дистанцию литья, где продукт полностью остыл (нет жидкого ядра).
Удержание ствола (Strand containment)
Удерживающий участок — часть зоны второстепенного охлаждения. Ряд удерживающих вальцев содержит ствол по противоположным граням. Может потребоваться удержание кромок. Задача — вести и удерживать ствол до самоустойчивости оболочки. Для качества минимизируют напряжения от схемы вальцов и разгибания. Расклад вальцов (шаг, диаметры) подбирают для минимизации пузырения между вальцами и деформаций на границе жидкое/твердое. Поддержка формы ствола — он содержит жидкое ядро с ферростатическим давлением от высоты машины. Наибольшая опасность — высоко в машине: сила пузырения мала, но оболочка тонка и слаба. Компенсация — малые диаметры вальцев с малым шагом. Непосредственно под ковилькой обычно поддерживают все четыре грани, ниже — только широкие.
Разгибание и выпрямление
Силы разгибания и выпрямления так же важны, как удержание и переход из вертикали в горизонталь. При разгибании внешний радиус оболочки на растяжении, внутренний — на сжатии. Деформация зависит от радиуса дуги и механических свойств марки стали. Чрезмерная деформация по внешнему радиусу вызывает трещины — серьезное ухудшение качества. Деформации минимизируют многоточечным разгибанием с последовательным увеличением радиусов для постепенного выпрямления в горизонтальную плоскость.
Процесс литья
Для начала литья нового плавки дно ковильки запечатывают стальным маневренным стержнем (dummy bar), удерживаемым гидравликой выпрямляюще-вытяжного узла. Стержень предотвращает вытекание жидкой стали. Стали в ковильке частично остывает, образуя ствол с твердой оболочкой (10–20 мм) и жидким ядром. Как только оболочка достигла толщины, запускают вытяжной узел — извлекают частично остывший ствол с маневренным стержнем. Жидкая сталь продолжает поступать в ковильку с той же скоростью. Скорость вытяжения 300–7500 мм/мин в зависимости от сечения, марки и качества. Время литья 45–90 мин на плавку для избежания избыточных тепловых потерь ковша.
После ковильки ствол входит в удерживающий роликовый участок и камеру второстепенного охлаждения — распыление водой или воздушно-водяной смесью для завершения остывания. Сохраняется форма и качество. Крупные сечения требуют удлиненного удержания. После полного остывания и прохождения через выпрямляюще-вытяжной узел маневренный стержень отключают, удаляют и хранят. После выпрямления ствол режут на отдельные заготовки (плиты, блумы, блюмы, круги, баллонные заготовки — по конструкции машины).
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей