



Ключевые инновации в современных станах для прутов и легких профилей
Основные особенности современного стана для прутов и легких профилей
Цель стана для прутов и легких профилей — переплавка и прокатка стальных блюмов в пруты и легкие профили. Производство подвергается постоянным изменениям. Растут требования к качеству продукции, гибкости и стоимостной эффективности станов. Это потребовало разработки новых инновационных технологий и процессов. Современные стана — высокоскоростные, способные прокатку прутов и легких профилей специальных качеств и конструкционных сталей на высоких темпах, сохраняя инвестиции и операционные расходы на разумном уровне.
Требования к современным станам
- Высокая доступность стана при высокой производительности и выходе продукции.
- Низкие затраты на обслуживание.
- Низкое энергопотребление.
- Точные размерные допуски.
- Отрицательные допуски (по весу погонного метра).
- Отсутствие вариаций размеров по длине.
- Равномерные физические свойства.
Ключевые особенности современных станов
Печь перегрева
Оснащены энергоэффективными печами с ходячей балкой, обычно с компьютерным управлением. Обеспечивают равномерный нагрев блюмов до целевых температур на требуемых темпах без следов от коньков и холодных зон. Принимают холодные или горячие блюмы. Особенности: (1) высокое качество нагретых блюмов, (2) лучшая тепловая эффективность, (3) очень низкое топливопотребление, (4) минимальные потери шкалы — высокий металлургический выход, (5) низкая декарбуризация — пригодны для высококачественных марок, (6) максимальная операционная гибкость и хорошие рабочие условия даже при низкой производительности.
Бескорпусные стальки (Housingless roll stands)
Применяются в разгрубовательных и промежуточных группах стальков. Модульный дизайн позволяет использовать кассеты в любой конфигурации: горизонтальной, вертикальной, наклонной, универсальной. Размеры стальков зависят от размеров вальцов и шейк, проходной схемы, формы прохода, характеристик редуктора и двигателя. Основные черты: компактность и жесткость компонентов, низкий модуль изгиба вальца, износостойкие многорядные роликоподшипники с самоцентрирующимися чоками под нагрузкой, безадзайровое балансирование чоков, вальцовые балки для точной настройки направляющих и защит. Преимущества: (1) экономия глубины и размера фундамента, (2) продукт соответствует формовым и размерным допускам, (3) экономия времени при смене стальков — замена вальцов вне прокатной линии, (4) значительное сокращение времени ТО за счет меньшего числа компонентов и доступности, (5) автоматическая регулировка зазора вальцов, (6) операционная гибкость — один блок сталька можно использовать в любой позиции.
Редуцирующе-размерной стальк (RSM)
Универсальная востребованная технология, также называемая стальком точной прокатки. На обычных станах требования к точным допускам выполняются с трудой и за счет потери эффективности — потери времени использования стана и снижения выхода. Иногда это невыполнимо или нецелесообразно. В обычных разгрубовательных и промежуточных станах допуск готового продукта зависит от вариаций поперечного сечения заготовки, входящей в финишную секцию. RSM использует особенности 3-вального прокатки: низкое расширение при деформации и высокая деформационная эффективность. Преимущества: установка в линию для прокатки любой финишной размерности с точными допусками; регулировка каждого зазора под нагрузкой, полная автоматизация.
Термомеханическая прокатка
Также — низкотемпературная прокатка. Метод онлайн-контроля конечных свойств материала в процессе прокатки. Деформация на последних проходах в диапазонах температур, соответствующих частичной рекристаллизации или её подавлению. Подавление рекристаллизации вызывает измельчение зерна — улучшение технологических свойств. Качество поверхности значительно улучшается. Преимущества: мелкозернистая структура, исключение внелинейного нормализирования, улучшенная вязкость при низких температурах, лучшие свойства после термообработки для цементируемых сталей, сокращение времени отжига пружинных сталей, улучшение устойчивости к усталоте, повышение временного сопротивления микролегированных сталей прямо в линии, уменьшение глубины декарбуризации и др.
Охлаждающий плот с ходячей рамой (Walking rack type cooling bed)
Назначение — равномерное воздушное охлаждение прокатанных прутов/профилей и поэтапная транспортировка от входа к выходу. Передние концы выравнивают на выходе, фиксированное число деталей отправляют на холодную срезку и укладку/свивку. Обычно ходячей балки. Механизм обеспечивает равномерное позиционирование прутов на зубчатых рамах. Проектируют с учетом минимального/максимального размеров, времени охлаждения. Замедляют пруты, транспортируют поперек охлаждающей поверхности, сохраняя прямоту в широком диапазоне длин, собирают в заданные пачки для холодной срезки, сбрасывают на роликовый стол к срезке. Типичный плот на рис. 1.
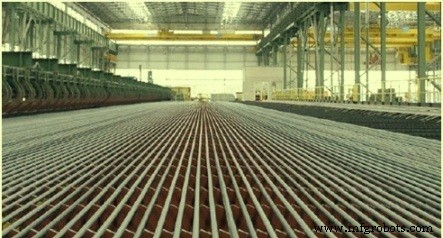
Рис. 1 Типичный охлаждающий плот
Финишная зона: срезка, выпрямление, укладка
Доступно несколько решений. Типичный прутовый стальк включает холодную срезку с измерительной балкой, профильный — выпрямитель, подающий на срезку. Ключ к производительности — правильная подготовка слоя, достигается системой подачи по профилю. Летающие холодные срезки применяются на высоких темпах. Многострочные выпрямители — на высокой производительности. Важно точное выравнивание и центрирование прутов под вальцами. Недавние улучшения: (1) автоматическая подача профилей на выпрямители, (2) быстрая смена валовых комплектов на каретке, (3) моторизованная регулировка зазора вальцов, (4) весь блок на платформе, сдвигаемой из линии для ТО без остановки стана. Для предварительного выравнивания слоя на роликовом столе выхода плота используют цепной транспортер и каретную систему извлечения — пруты выдвигают из рама плота с нужным межосевым расстоянием и аккуратно кладут на стол.
Упаковка и укладка
Типичное решение — простая свивочная машина, для профилей — магнитные укладчики. Все операции механизированы и автоматизированы, включая удаление коротких прутов и маркировку в идеальной позиции сканирования тегов. Особое внимание форме пучков — оптимальная компоновка прутов и профилей. Укладчики разные по дизайну. Для точной укладки легких профилей — навесная маятниковая система; для легких средних — система с магнитами снизу.
Система подсчета прутов
Автоматический подсчет по оптическому принципу и система разделения для формирования пучков. Разделение — три фиксированных цепных транспортера, между ними счетчик. Оптический прибор с генератором импульсов на приводе цепного транспортера считает и фиксирует каждый прут без наложения и двойного считывания.
Связка и обвязка
Машины для связки пучков и стопок, рассчитанные на непрерывную работу. Связочные — коммерческая проволока, гидравлическая головка. Обвязочные — пневматические, стальные ленты разной ширины. Обвязка зажимом или сваркой.
Производственный процесс
- Создание многодатчиковой системы мониторинга температуры и света с Raspberry Pi и DS18B20
- Raspberry Pi 3 B+ — Обновленные характеристики, спецификации и руководство по покупке
- Управление светом и вентилятором от пульта ТВ: простой IR-проект на Arduino
- Создание анимированной умной LED-ленты с управлением через Alexa на базе Arduino
- Ключевые особенности современного проволочного стана для оптимальной производительности
- Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства с…
- Волокно проката стального стержня и проволоки: точные методы холодной деформации
- Понимание фрезерно-токарных и токарно-фрезерных станков: подробное руководство
- Понимание фрезерных станков: типы, функции и применения
- Расшифровка приборной панели: лампы, индикаторы и их значение