



Волокно проката стального стержня и проволоки: точные методы холодной деформации
Волокно проката прутьев, стержней и проволоки
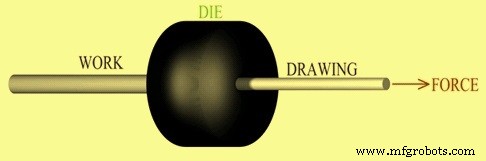
Волокно — процесс обработки металла давлением, формирующий стальную заготовку за счет уменьшения ее поперечного сечения. Это достигается путем принудительного прохождения заготовки через филиру с меньшей площадью поперечного сечения, чем у заготовки. В процессе волокна заготовка тянут через филиру при помощи тянущей силы, приложенной к выходному концу филиры. Когда стальная заготовка волочат, она волочат при комнатной температуре. В этот момент происходит холодная обработка или холодная ковка. В результате холодной деформации при волокне геометрические и механические характеристики стали меняются: поперечные размеры уменьшаются (например, диаметр), длина увеличивается без изменения объема (безотходная обработка). В результате пластической деформации в филире сталь также укрепляется — повышаются прочностные свойства и снижаются пластические. Деформация при волокне влияет множество факторов, из которых химизм, прочность материала, температура, угол входа, смазка, скорость волокна, коэффициент трения, ресурс и износ филиры, степень уменьшения сечения — наиболее значимы.
Волокно проволоки по сути то же, что волокно прутьев, за исключением того, что задействует материалы меньшего диаметра, которые можно намотать в катушки. Обычно выполняется как непрерывная операция на волочильном станке. Процесс волокна проволоки мало изменился за годы. Использует комбинацию филиры и/или серии филир для волочения проволоки до выбранного калибра.
Принцип процесса показан на рис. 1.
Цели процесса волокна
- Изготовление волоченых продуктов в виде прутьев или проволоки с очень конкретными и точными поперечными размерами;
- Улучшение чистоты поверхности и удаление шкалы с прутка или стержня. Получение гладкой блестящей поверхности;
- Повышение временного сопротивления и получение специфических механических свойств в готовой стали;
- Придание более согласованной круглой формы готовому стальному материалу.
Процесс волокна
Процесс волокна состоит из трех этапов:
Предварительные операции
На предварительных операциях сначала осуществляется очистка поверхности прутка или стержня от шкал, возникших в результате предыдущих металлургических процессов (прокатка, термическая обработка и др.). Обычный метод — механическая очистка, так называемое дробеструйная очистка: удаление шкалы стальными абразивами. Материал подвергается удару стальными абразивами с высокой энергией. Это делается в специализированных машинах — дробеструйных установках. Установки оснащены высокоэффективными вентиляционными системами, предотвращающими попадание шкалы в атмосферу. Дробеструйная очистка — экологически чистый метод. Очистку поверхности можно также делать кислотным декапированием, промывкой и сушкой. Однако это обычно не предпочтительно, так как любые остатки кислоты на сырье нужно нейтрализовать погружением в молочный известковый раствор. Процесс также неэкологичен.
После удаления шкалы выполняют уменьшение диаметра головной части заточкой или прессованием. Необходимо заточить конец для начала волокна, чтобы вставить материал в филиру и захватить его затягивающим псом волочильного стана. Заточку конца можно сделать, например, механической обработкой, толкательной брошурой в горизонтальном гидравлическом прессе или прокаткой. Заточенные концы отрезают после волокна.
Затем выполняют предварительное выпрямление прутка и стержня. Обычно делают на роликовых или цилиндрических выпрямителях.
Процесс волокна
В зависимости от входного материала и применяемого оборудования волокно можно выполнять — пруток в пруток, пруток в стержень, проволочный пруток в пруток или проволочный пруток в проволоку в катушку.
Заточенный пруток или проволочный пруток тянут через филиру. По мере прохождения через филиру объем волоченного материала остается неизменным, поэтому при уменьшении диаметра длина увеличивается. Обычно пруток или проволочный пруток требуют более одного волокна через последовательно уменьшающиеся филиры для достижения нужного размера. Американская шкала калибров проволоки (AWG) основана на этом. Это можно делать в малом масштабе с филирной пластиной или в крупном коммерческом масштабе с автоматизированным оборудованием. Процесс волокна проволоки меняет свойства материала из-за холодной обработки. Уменьшение площади в тонких проволоках обычно 15–25%, в более толстых — 20–45%. Точная последовательность филир для конкретной работы функция уменьшения площади, входного и выходного размера проволоки. При изменении уменьшения площади меняется и последовательность филир.
Очень тонкие проволоки обычно волочат пучками. В пучке проволоки разделены металлом со схожими свойствами, но более низкой химической стойкостью, чтобы его можно было удалить после волокна. Если уменьшение площади больше 50%, процесс обычно требует промежуточного этапа отжига перед повторным волокном.
Однофилирные волочильные станки включают средства для точной фиксации филир и равномерного волочения проволоки через отверстия. Обычная конструкция: чугунный станина или стол со стойкой для удержания филиры и вертикальным барабаном, который вращается и, наматывая проволоку на свою поверхность, тянет ее через филиру, катушка проволоки хранится на другом барабане или «вильке», лежащей за филирой и подающей проволоку так же быстро, как требуется. Барабан или «блок» снабжен средствами для быстрого сцепления/разъединения с вертикальным валом, чтобы движение проволоки можно было мгновенно останавливать или запускать. Блок также конусный, чтобы катушку проволоки можно было легко снять вверх по окончании. Перед прикреплением проволоки к блоку достаточную длину должны протащить через филиру; это делает пара зажимных клещей на конце цепи, намотанной на вращающийся барабан, волоча проволоку, пока достаточно длины не намотается на блок в 2–3 витка, где конец фиксируют маленьким винтовым зажимом или тисками. Когда проволока на блоке, блок запускают в движение и проволока волочится через филиру равномерно; очень важно, чтобы блок вращался равномерно и биение было минимальным, тянущей проволоку с постоянной скоростью, иначе возникает «рванье», ослабляющее или даже ломающее проволоку. Скорости волокна сильно варьируются в зависимости от материала и степени уменьшения.
Станки с непрерывными блоками отличаются от однофилирных наличием серии филир, через которые проволока волочится непрерывно. Из-за удлинения и скольжения скорость проволоки меняется после каждого последующего переволокна. Эта увеличенная скорость компенсируется разной скоростью вращения каждого блока. В таком станке может быть 3–12 филир. Операция настройки проволоки через все филиры и вокруг блоков называется «натяжка». Системы смазки включают насос, заливающий филиры, и во многих случаях нижние части блоков работают в смазке.
Часто требуются промежуточные отжиги для противодействия эффектам холодной обработки и возможности дальнейшего волокна. Финальный отжиг также может применяться к готовому продукту для максимизации вязкости и электрической проводимости.
Финишные операции
Финишные операции включают резку и обрезку, выпрямление, обработку концов (фаска), контроль (НДТ и др.), антикоррозийную защиту, упаковку и отгрузку.
Смазка
Правильная смазка важна при волокне для повышения ресурса филиры, снижения усилий волокна и температуры, улучшения качества поверхности. Различные методы смазки:
- Мокрое волокно — филиры и проволока/стержень полностью погружены в смазку;
- Сухое волокно — проволока/стержень проходит через емкость со смазкой, покрывающей поверхность;
- Металлическое покрытие — проволока/стержень покрывается мягким металлом, действующим как твердое смазочное средство;
- Ультразвуковая вибрация — филиры и мандрали вибрируют, снижая усилия и позволяя большие уменьшения за проход.
Применяют различные смазочные материалы, например масла. Другой метод — погружение проволоки в раствор сульфата меди, оседает пленка меди, служащая смазкой. В некоторых классах проволоки медь оставляют после финального волокна для защиты от ржавления или для легкой пайки.
Филиры для волокна
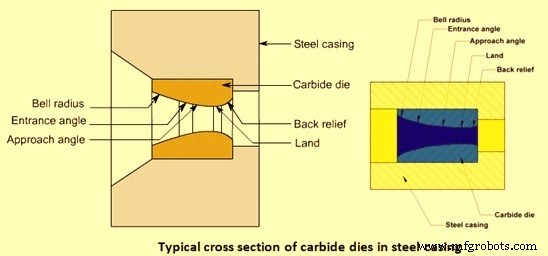
Филиры для волокна обычно изготавливают из инструментальной стали, вольфрамового карбида или алмаза, наиболее распространены вольфрамовый карбид и синтетический алмаз. Для очень тонкой проволоки используют одно кристаллический алмазную филиру. Для стальной проволоки используют филиру из вольфрамового карбида. Филиры помещают в стальной корпус, который подкрепляет филиру и позволяет легко менять филиры. Углы филир обычно 6–15°, каждая филира имеет минимум 2 разных угла: угол входа и угол приближения. Филиры для проволоки обычно используются с приводом для волочения проволоки. На обоих концах филиры находятся катушки проволоки, которые тянут и наматывают проволоку с уменьшенным диаметром. На рис. 2 показано типичное поперечное сечение филир в стальном корпусе.
Волочильное оборудование и применение волоченой проволоки
Существует несколько типов волочильных машин, сгруппированных:
- Волочильные рамы;
- Булл-блоки и мотор-блоки;
- Многофилирные волочильные станки;
- Станки для тонкой проволоки;
- Станки для профильной проволоки типа «Turk's head»;
- Волочильные станки (draw benches).
Вспомогательное оборудование для волочильных станков: отдаточные катушки, предохранительные стопы, сварщики, заточники, выпрямительно-резальные машины, вращающиеся и роликовые выпрямители.
Волоченая проволока применяется во многих сферах, выходящих за рамки обычных электрических проводов и ТВ-кабелей. Например, пружины любого вида делаются из волоченой проволоки; арматура для строительства по всему миру. Булавки и скобы из тонкой волоченой проволоки. Спицы колес, металлические щетки, ручки — из волоченой проволоки. Существует буквально тысячи готовых изделий, полагающихся на волоченую проволоку. Для удовлетворения растущего спроса ежегодно волочат миллионы километров проволоки металлообрабатывающие компании. Поэтому волокно проволоки — крайне чувствительный к затратам и конкурентный рынок. Компании, производящие волочильное оборудование и процессное оборудование по всему миру, очень внимательны к улучшению производительности и эффективности оборудования.
Производственный процесс
- Холодная волочка (cold drawing): точный процесс формовки металла
- Сплав 25 прутки и прутки TB00 (C17200) — максимальная прочность среди медных сплавов
- Сплав 25 прутки и прутки TD04 (C17200) — высокопрочный медный сплав
- Высокопрочные прутки и прутки из сплава 25 (C17200) — превосходная проводимость и долговечность
- Сплав 25 прутки и прутки TH04 (C17200) — максимальная прочность и проводимость
- Сплав 165 (C17000) TB00 прутки и прутья – высокая прочность, низкое содержание бериллия, промышленные характеристики
- Сплав 165 (C17000) TD04 пруток и прутья – высокая прочность и коррозионная стойкость
- Высокопрочный сплав 165 (C17000) TF00 прутки и прутья – превосходная прочность и проводимость
- Сплав 165 (C17000) TH04 пруток и прутья – высочайшая прочность и долговечность
- Сплав 3 (C17510) TB00: Бериллиевая бронза прутковая и полосовая – Высокая проводимость для штампов и матриц