



Стальные литейные ковши и огнеупорные облицовки: повышение эффективности в современном сталелитии
Стальной литейный ковш и его огнеупорная облицовка
Стальной литейный ковш (СЛК) необходим на сталелитейном заводе для хранения и транспортировки жидкой стали от сталеплавной печи к литейному агрегату. В наши дни СЛК используется гораздо более сложным образом, чем в старых сталеплавных цехах, где ковши просто транспортировали жидкую сталь от печи к чугунным формам.
Другие функции, выполняемые в СЛК: контроль температуры, деоксидация, внесение карбуризаторов и ферросплавов, всплытие включений. В недавнем прошлом спрос на различные марки стали со строгими спецификациями значительно вырос. Эти стали производятся с использованием вторичных рафинирующих процессов. Облицовка СЛК должна выдерживать все более суровые служебные условия, связанные с вторичными рафинирующими процессами. Эти суровые условия: более длительное время удержания, более высокая температура расплава и дуговая/химическая нагревка. Промывка инертным газом и вакуумная дегазация жидкой стали, легирование и использование синтетического шлака также ускоряют износ облицовки. Из-за этих операций требования к качеству огнеупоров СЛК сильно выросли.
В современных сталеплавных цехах СЛК функционирует как передвижной компонент процессов скимминга, промывки, перегрева и дегазации. Время пребывания данной партии в этих цехах расширилось в 2–5 раз по сравнению с временем, ранее необходимым для разливки в чугунные формы.
СЛК также должен сохранять тепло, минимизируя тепловые потери при транспортировке и на различных технологических этапах. В этом направлении сделаны значительные достижения для правильного предварительного нагрева ковшей до первой партии и циклирования ковшей на последующих партиях с минимизацией тепловых потерь.
СЛК проектируется теплостойким и прочным. Также необходимо теплоизолировать ковш. Правильная теплоизоляция нужна, чтобы жидкая сталь в СЛК оставалась при правильной температуре.
Срок службы огнеупорной облицовки СЛК должен быть предсказуемым и воспроизводимым для безопасности и избежания задержек процесса. СЛК часто выводится из обращения для ремонта облицовки. Это может повлиять на адекватную поставку ковшей для сталелитья. Также стоимость огнеупоров для СЛК значительна, и утилизация изношенных облицовок также довольно дорога.
Выбор наиболее подходящей огнеупорной облицовки зависит от ряда факторов: цикл обращения СЛК, вторичные процессы сталелитья, качество стали, доступность ковшей, новые разработки огнеупоров, логистика цеха и стоимость огнеупоров на тонду сырой стали.
Цикл обращения ковша
Время оборота ковша — время, необходимое для завершения одного цикла обращения, важно для бесперебойной работы сталеплавного цеха. Обычно от одного слива стали к следующему в ковше проходит несколько часов. Время оборота определяет число ковшей, необходимых для обращения. Цикл обращения включает шаги:
- Осмотр и обслуживание СЛК — СЛК должен удерживать жидкую сталь при ~1600–1650 °C длительное время. Эти высокие температуры и разные процессы в ковше означают износ облицовки. Нужен постоянный осмотр и обслуживание. Обработка СЛК между плавками необходима для удаления ковшового шлака, очистки дна ковша, осмотра и ремонта заслонного задвижки, песокодна ковша.
- Предварительный нагрев ковша — После осмотра и обслуживания СЛК прогревают для приведения внутренней температуры к желаемому значению. Если температура уже на уровне после осмотра, этот шаг можно пропустить.
- Слив жидкой стали — Жидкая сталь из первичного сталеплавания сливается в СЛК. При сливе нужно обеспечить достаточное свободное бортовье для вторичных рафинирующих процессов.
- Транспортировка ковша — СЛК с жидкой сталью транспортируется обычно на тележке-перегрузчике к вторичным рафинирующим процессам. Ожидание ковша с жидкой сталью избегают для контроля потерь тепла.
- Вторичные рафинирующие процессы — Жидкая сталь в СЛК проходит различные обработки по требованиям марки стали. На этом этапе корректируют химический состав и температуру. Промывка жидкой стали также проводится для снижения стратификации и однородности стали.
- Непрерывная разливка — После вторичных процессов на поверхность жидкой стали в СЛК насыпают укрывающий порошок для снижения тепловых потерь сверху излучением, и ковш подают на ковшовый турель непрерывной разливки (НР) для разливки жидкой стали. Также используют ковшовое укрывие для снижения потерь тепла. После завершения НР остатки жидкой стали и шлака сбрасывают в сбрасывающий ковш, и СЛК направляют в зону осмотра и обслуживания.
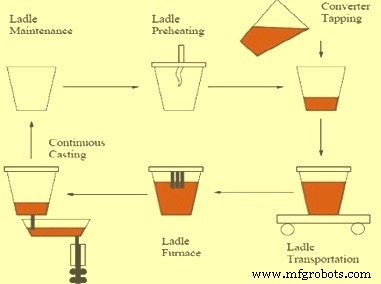
Предварительный нагрев СЛК и укрывие значительно улучшились в последние годы, доступно много типов нагревателей (горизонтальные или вертикальные ковши). Есть несколько преимуществ правильного предварительного нагрева и циклирования: более долгая жизнь огнеупоров за счет минимизации термического шока. Реальная способность быстро циклировать СЛК и эффективно использовать нагреватели может существенно варьироваться между заводами в зависимости от планировки цеха и способностей перемещения ковшей.
Стальное дело — сложный и трудный процесс, выбор типа огнеупоров не простая задача. Выбор огнеупоров часто компромисс, так как обычно невозможно иметь все желаемые свойства (физические, химические, термические) в одном материале. Одно свойство обычно приобретается в ущерб другому. Огнеупорная облицовка СЛК также может влиять на качество производимой стали, если кислород захватывается из облицовки на любой стадии обработки. Облицовки, содержащие SiO₂ в несвободной форме, могут вызывать проблемы в современных ковшах.
В последние годы анализ конечных элементов с нелинейными свойствами огнеупоров и переходными температурными режимами применяют для изучения поведения огнеупоров в СЛК. Будучи высокосложными, эти исследования по сути стремятся поддерживать надлежащую степень сжатия на ковшовых огнеупорах во всех фазах их использования. Избыточные сжимающие силы могут привести к трещинам и/или вымятине в таких зонах, как плоский участок ковша. Недостаточные сжимающие напряжения могут вызывать швы или зазоры, допускающие проникновение жидкой стали или шлака.
Свойства огнеупоров можно корректировать для обеспечения правильного поведения в СЛК. Необходимо использовать специфические огнеупоры для увеличения или уменьшения расширения огнеупоров до более желательных уровней. Анализ конечных элементов ковша дает ценные рекомендации для улучшения служебного поведения огнеупоров в СЛК.
Огнеупоры в СЛК зонируют по типу и толщине для обеспечения максимальной службы при минимальной стоимости. Облицовки относительно тонкие для соответствия требованиям вместимости и веса ковша. Типичные толщины рабочей облицовки: 150–225 мм в бочке и 225–300 мм в дне. Толщина страховочной облицовки может варьировать от 50 до 150 мм.
Огнеупорные материалы, обычно используемые для облицовки: доломитовые кирпичи, магнезит-хромовые кирпичи, углерод-содержащие магнезитовые кирпичи (MgO-C), высокоалюминистые кирпичи, углерод-содержащие алюминиевые кирпичи, высокоалюминистые литые материалы. Типы огнеупорной конструкции сильно варьируют в зависимости от эксплуатационных условий и способности быстро циклировать СЛК. Высокоалюминистые огнеупоры подходят для большинства зон СЛК, кроме собственной шлаковой линии.
Страховочные облицовки служат для удержания стали или шлака ограниченные периоды, но по сути обеспечивают изоляцию оболочки. Многослойные страховочные облицовки могут использоваться для дальнейшего снижения температуры оболочки. На некоторых заводах применяют 100-мм страховочную облицовку из композита с высокопрочным изоляционным кирпичом для снижения температуры стальной оболочки.
Более высокие температуры стальной оболочки в шлаковой линии вызваны преимущественно более высокой теплопроводностью кирпича рабочей облицовки шлаковой линии. В целом, мало СЛК используют настоящие теплоизоляционные материалы как часть страховочных облицовок из-за снижения срока службы страховки и/или повышения опасности проникновения стали и возможных пробойков.
Конкретные огнеупорные конструкции для СЛК постоянно меняются в большинстве сталеплавных цехов. Есть несколько факторов и свойств огнеупоров, важных для выбора в каждой зоне СЛК. Некоторые описаны ниже.
Зона удара струи
Износ в зоне удара происходит, когда высокоимпульсная стальная струя ударяет в дно ковша (а в некоторых случаях нижнюю боковину) в начальный период слива. Степень этого износа довольно специфична для цеха и требует дополнительной толщины или качества огнеупора. В общем, огнеупоры для зоны удара подбирают с максимальной эрозионной стойкостью на основе горячей прочности.
Дно и нижняя бочка
В дне и нижней бочке СЛК износ идет от эрозии при промывке или перегреве и от механического повреждения при дескалкинге (удалении нагаров) между плавками. В некоторых случаях шлак, остающийся в этой зоне между отключением стали на НР и сбросом шлака, может вызывать эрозионные проблемы шлака. В общем, эрозия шлака в этой зоне недостаточна для зонирования, кроме обеспечения дополнительной толщины огнеупора. Повреждения при удалении нагара иногда достаточно серьезны для необходимости ремонта дна.
Бочка ковша
Бочка — обычно наименее тяжелая зона износа в СЛК и может зонироваться по качеству и/или толщине.
Шлаковая линия
Самая тяжелая зона износа во многих СЛК — шлаковая линия, где огнеупор подвергается серьезной коррозии. Встречающиеся шлаки сильно варьируют: высокооксидные шлаки (FeO), перенесенные из сталеплавной печи, искусственный шлак после частичного скимминга, шлак, добавленный или образованный для специфических металлургических целей (промывка, инъекция), шлак, образованный или циркулирующий при дегазации. Поскольку разные типы шлаков обычно основные по природе, в шлаковых линиях СЛК требуются основные огнеупоры.
Коррозионный эффект на огнеупорах особенно серьезен при дуговом перегреве для контроля и повышения температуры стали за счет перегрева ковшового шлака. Температура шлака может быть на 40–150 °C выше температуры стали. При этих температурах скорости эрозии шлака могут возрасти в 2–5 раз. Эрозию шлака можно снизить контролем основности шлака, содержания Al₂O₃ и добавками MgO в шлак. Значительный контроль над эрозией при дуговом перегреве можно получить, используя контролируемый шлак с композициями с добавленным MgO и последовательную промывку шлака для контроля перегрева шлака. Для шлаковых линий используют доломит, магнезит-хром или MgO-C кирпичи.
Термическое циклирование
Повреждение термическим циклированием — одна из причин износа во всех зонах СЛК. Степень такого повреждения сильно минимизируется правильным использованием предварительного нагрева и более широким применением ковшовых укрывий. Использование минимально возможного числа СЛК в любой момент и максимально быстрое их циклирование также минимизирует термическое циклическое повреждение.
Изгиб ковша при подъеме и других частях цикла влияет на срок службы ковша. Усилия по борьбе с этим эффектом улучшением дизайна ковша и облицовки продолжаются.
СЛК облицовывают дуговыми/клиновидными кирпичами или ключевой типом кладки. Другой тип использует полууниверсальные формы, позволяющие использовать восходящую спираль кирпича по наклонным боковинам ковша. В этом типе замыкание кирпичей происходит за счет изогнутых стыковых поверхностей.
Облицовка литыми материалами дает отличную бесшовную конструкцию и многие предлагают экономические преимущества там, где часть изношенной облицовки может быть повторно использована. Литые ковши требуют специального оборудования, включая пространство, и должны быть очень тщательно установлены и сушены.
СЛК также используются, где комбинации кирпича и литого материала применяются для получения лучшего технико-экономического сочетания подходов к облицовке ковша.
Огнеупорные конусы или пробки используются в дне ковшей для введения промывочного газа, преимущественно аргона, для промывки ковша. Пробки с поперечными сечениями, использующими разные направляющие механизмы для контроля потока аргона, применяются.
Надежная работа и жизнь пробок очень важны для производства стабильного качества стали. Для обеспечения правильного потока часто необходимо чистить поверхность пробки после данной плавки сжиганием кислородом или механической очисткой.
Огнеупоры для пробок — высокоалюминистые или обожженные MgO материалы, специально разработанные для этого применения, устанавливаются извне ковша механическими или ручными устройствами. Система обычно позволяет быструю замену пробки в горячем ковше. Пробки выводят из эксплуатации после заранее определенного времени использования или когда визуальные индикаторы износа, встроенные в пробку, израсходованы. Из-за износа в огнеупорном посадочном блоке вокруг пробки могут потребоваться горячие ремонты зоны вокруг пробки.
Управление потоком стали из СЛК в формы НР осуществляется системой заслонной задвижки. Жидкая сталь через задвижку течет через огнеупорные пластины, удерживаемые под давлением пружин или других устройств, которые движутся для контроля потока. Дизайн и конструкция разных систем задвижек сильно варьируют в зависимости от требований к разливке стали НР машины. Например, расположение пружин и метод охлаждения различаются между системами, движение пластин может осуществляться гидравлически или иными механизмами.
Все системы задвижек обеспечивают быстрый способ снятия давления с пластин между плавками для осмотра огнеупоров и быстрой замены пластин или нижней насадки. Огнеупорная конструкция типичной системы задвижки включает огнеупоры в посадочном блоке и верхней насадке в дне ковша, фиксированной и подвижной пластинах и нижней насадке для соединения с трубой или обмуровкой в ванну НР машины.
Подвижные и фиксированные пластины — среди самых уникальных и долговечных огнеупоров, используемых на сталелитейных заводах. Эти пластины должны выдерживать серьезные термические шоки и эрозию стали длительные периоды. Состав пластин может варьироваться от простой алюмины до цирконии в оксидной системе, до сложных оксид-углеродных систем. Точные пластины зависят в основном от химических составов литуемых сталей и частоты замены пластин. Такая замена может сопровождаться осмотром пластин после каждой плавки. Пластины могут менять после каждой плавки или жить до 20 плавок в зависимости от марок стали и/или качества использованных огнеупоров.
После каждой плавки вся система задвижки должна очищаться от остаточного металла и шлака кислородным ланзированием и устанавливаться гранулярный огнеупорный наполнитель перед следующей плавкой. Этот наполнитель (ковшовый песок) предотвращает попадание жидкой стали в систему задвижки до ее открытия в нужный момент на НР машине. Ковшовые пески могут быть силицей, цирконом или другими огнеупорными комбинациями, обеспечивающими свободный течь жидкой стали из задвижки при открытии без механического зондирования или ланзирования.
Производственный процесс
- Молибден и его сплавы: ключевые применения в различных отраслях
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: ключевые свойства и применение в строительстве и производстве
- Инструментальная сталь: состав, производство и промышленные применения
- Инструментальная сталь: типы, свойства и ключевые промышленные применения