



Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
Включения в стали и вторичная металлургия
Неметаллические включения (далее просто «включения») — это химические соединения, содержащие как минимум один неметаллический компонент, например серу или кислород. В стали включения представляют нежелательную, но в основном неизбежную фазу, возникающую из-за наличия окислителей в жидкой стали, поступающих с сырьевыми материалами или вводимых в процессе плавки. Включения формируются различных типов в зависимости от благоприятных термодинамических условий практически во всех технологических операциях с жидкой сталью.
Вредное воздействие включений в значительной степени зависит от их химического состава, объемной доли, дисперсности и морфологии. Обычно крупные и неразрушаемые включения с высокими температурами плавления являются наиболее нежелательными. Однако по сравнению с ними малые и разрушаемые включения или те, что имеют более низкие температуры плавления, предпочтительнее. Причина в том, что включения с низкими температурами плавления или разрушаемые при последующей горячей или холодной деформации (влияние процесса деформации и коэффициента редукции) или термической обработке после непрерывной отливки и кристаллизации деформируются, дробятся до более мелких включений или исчезают.
Основными включениями в сталеплавке являются оксиды и сульфиды. Они образуются в результате процесса плавки и становятся неотъемлевой частью стали. В то время как оксиды обычно считаются вредными, сульфиды играют двоякую роль в определении свойств стали, например, ее обрабатываемости на резании.
Влияние включений на качество стали
За исключением некоторых применений, где включения целесообразны (например, сульфиды для улучшения обрабатываемости), они обычно ухудшают механические свойства и качество поверхности сталепродуктов, а также могут вызывать засорение дуз и нарушения процессов плавки и деформации. Широко считается, что из-за присутствия сульфидных и оксидных включений некоторые механические свойства стали — пластичность, вязкость, анизотропия и деформируемость — могут негативно влияться. Остаточное наличие включений в стальной матрице повреждает механические свойства и приводит к отказу материала.
Требования к качеству непрерывно отливаемых сталепродуктов в последние годы становятся все более строгими для удовлетворения спроса заказчиков, основанного на необходимости повышения производительности и эффективности через выпуск бездефектных продуктов и улучшение технологических характеристик.
Наличие включений в жидкой стали является одним из основных факторов, вызывающих дефекты качества, обусловленные процессом плавки. Они не только напрямую вызывают дефекты продукции, но и засоряют дузы, вызывая эксплуатационные аномалии, такие как дрейф жидкой стали в кристаллизаторе и захват порошка, что косвенно также приводит к дефектам продукции.
Понятие «чистой стали»
«Сталь с высокой чистотой» нельзя выразить простым образом, так как требования к качественным характеристикам варьируются в зависимости от назначения, и поэтому допустимые размеры включений, их состав и количество также различаются в зависимости от области применения стали. Термин «чистая сталь» используется с осторожностью. Это связано с: (i) разными требованиями к чистоте для сталей разных применений, (ii) разной чистотой сталей, производимых в разных технологических процессах, и (iii) обычным пониманием термина «чистая сталь», который некоторые буквально трактуют как отсутствие включений в стали.
Определение «чистоты» не является абсолютным, а зависит от индивидуального процесса производства стали и условий эксплуатации конечного продукта. Термин «чистая сталь» поэтому переменен в зависимости от производителя и применения стали. Из-за переменной природы термина «чистая сталь» иногда предлагают говорить более точно о: (i) стали высокой чистоты — как стали с низким уровнем примесных элементов (сера, фосфор, азот, кислород, водород) и (ii) стали с низким остаточным содержанием — как стали с низким уровнем примесей (медь, свинец, цинк, никель, хром и др.), в основном поступающих со лома.
Чистота стали имеет значение как с эксплуатационной, так и с точки зрения потребительских свойств продукта. Термин «чистая сталь» обычно описывает сталь, которая имеет: (i) низкий уровень растворимых элементов, (ii) контролируемый уровень остаточных элементов и (iii) низкую частоту оксидов, образующихся при плавке, ладжевой металлургии, отливке и прокатке.
Чистые стали — это стали с низкой частотой дефектов продукции, которые можно соотнести с оксидными включениями. Кроме того, чистая сталь все чаще понимается как сталь, состав которой находится под строгим контролем легирующих элементов для улучшения свойств продукта и их стабильности. Существует одна постоянная в производстве стали высокой чистоты, с низким остаточным содержанием и чистых сталей — постоянное стремление снижать содержание растворимых элементов и остатков в стали и контролировать частоту, распределение и размер включений.
Оценка чистоты стали
Оценка чистоты стал имеет проблему. Существует очень мало крупных (макро) включений, которые трудно обнаружить из-за их малого числа. Напротив, число очень мелких (микро) включений практически бесконечно мало, а их размер делает их почти не детектируемыми. Кажется, что 5 микрометров (0,005 мм) представляет границу между допустимыми микровключениями и потенциально вредными макровключениями. Эти единичные крупные включения представляют главную проблему качества для сталелитейных заводов при производстве чистой стали.
Чистая сталь, помимо снижения оксидных и сульфидных включений и контроля их состава и морфологии, требует снижения содержания других остаточных примесей, таких как фосфор, водород и азот, а также слепых элементов в стали. Иногда понятие чистой стали оспаривается как спорная концепция. Это связано с тем, что термин «чистая сталь» относителен, и верно сказать, что «чистота стали, как красота, во многом зависит от взгляда наблюдателя». Кроме того, согласно этому аргументу, концепция создает впечатление, что сталь с меньшим числом включений превосходит в эксплуатационных свойствах, что не всегда верно.
Существуют разные марки стали, производимые для разных целей. Уровень чистоты стали для каждого назначения зависит от числа включений, их морфологии, состава и распределения размеров для каждой марки стали. Например, в автоматных или пересеристых сталях цель не в полном удалении включений, а в их модификации для улучшения обрабатываемости. Следовательно, взвешенное мнение о допустимом уровне включений или чистоте для каждой марки стеди имеет большое техническое и экономическое значение как для сталеплавильщика, так и для потребителя. Во значительной степени чистая сталь требуется для выполнения спецификаций и требований заказчика для конкретного применения в отношении характеристик включений.
Наличие включений в стали неразрывно связано с процессами плавки. Их присутствие часто считается вредным, но иногда также выгодным. Какой бы эффект ни был, их присутствие в стали является частью процесса плавки и должно использоваться в пользу свойств конечной стали.
Факторы, влияющие на характеристики включений
Химический состав включений и их объемная доля определяются управлением различными этапами производственного процесса стали: (i) первичной плавкой, (ii) вторичной металлургией и (iii) операцией непрерывной отливки. Следовательно, популяция включений зависит от соотношения между применяемыми операционными параметрами и особенностями производимых марок стали.
По происхождению включения могут быть: окислительными частицами, фрагментами огнеупоров, захватом верхового шлака, продуктами реоксидизации и др. Применяется множество методов для удаления включений, таких как перемешивание в ладже, шлаковая очистка, операция в ванне и кристаллизатор непрерывной отливки. Удаление включений в кристаллизаторе непрерывной отливки затруднено, так как жидкая сталь затвердевает, а включения имеют меньше возможностей для выплывания. Удаление включений и их конечное распределение в сталепродукте в высокой степени зависят от свойств включений, переноса включений в жидкой стали и взаимодействия включений с затвердевающей оболочкой. Поэтому понимание захвата включений и их конечного распределения в сталепродукте важно для контроля чистоты и качества сталепродукта.
Этапы удаления включений во вторичной металлургии
Одна из функций вторичной металлургии — удаление включений, образующихся при деоксидации стальной ванны в процессе. По сути, однажды попавшие в жидкую сталь, включения проходят три стадии для удаления. Эти стадии: (i) выплывание, (ii) разделение и (iii) растворение. Первый этап включает транспортировку включения к границе сталь/шлак, а во втором, разделение, поверхностное натяжение стали разрывается, позволяя включению стабилизироваться на границе сталь/шлак. На финальной стадии, растворении, возвращение включения в стальную ванну исключается, когда оно полностью включено в шлак. В случае, если последние два этапа не происходят, включение подвергается повторному захвату в жидкую стальную ванну через зацепление, в зависимости от режимов течения в ладже или ванне.
Исследования показывают, что стадия разделения для твердых включений происходит очень быстро. Рассчитывалось, что при стандартных шлаках во вторичной металлургии твердые включения за менее чем 0,0007 секунд разрывают поверхностное натяжение стали после выплывания. Однако для достижения границы сталь/шлак включениям требуется значительное время — до 7 секунд. Эта разница во времени обусловлена меньшим углом смачивания между жидкими частицами и жидкой сталью. Напротив, время растворения жидких включений можно пренебречь, так как они смешиваются со шлаком. Следовательно, третий этап удаления включений наиболее выражен для твердых включений. Эти включения имеют ограниченную растворимость в шлаках и поэтому чувствительны к физико-химическим характеристикам, температурным градиентам и объему шлака. Таким образом, поведение удаления твердых включений поддается контролю путем массопереноса, кинетики реакций и химического взаимодействия со шлаком. Растворение становится контролирующим этапом для удаления твердых включений, и анализ факторов, действующих на этой фазе, необходим для объяснения поглощающей способности шлаков по отношению к включениям.
Процесс ладжевой обработки
Во вторичных процессах металлургии участвуют шлак, сталь и ладжа. Следовательно, состав шлака, стали и ладжи являются критически важными факторами для достижения желаемых конечных свойств стали, и они оказывают решающее влияние на химический состав, объемные доли, дисперсность и морфологию включений. На рис. 1 показаны некоторые из наиболее важных факторов, влияющих на физико-химические свойства включений.
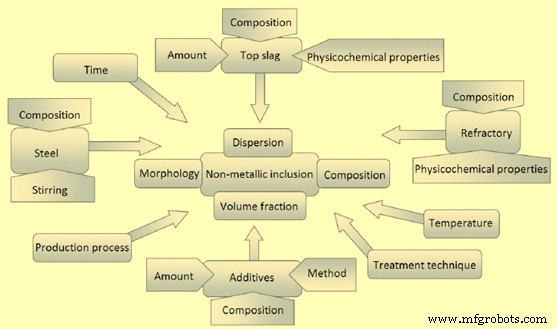
Эволюция популяции включений во времени при ладжевой обработке может быть сложной. Учитывая, что эффективность удаления включений коагуляцией, прикреплением к пузырькам и захватом на границе сильно зависит от состава, фазы и морфологии популяции включений, развиваемой при практике ладжевой обработки, очевидно, что существуют периоды времени во время ладжевой обработки, когда промывка и выплывание наиболее эффективны. Способность разрабатывать стратегии ладжевой обработки для использования этих предпочтительных периодов, когда скорости копчения и удаления включений максимальны, в конечном счете зависит от чистоты добавок после обработки выплыванием, контроля реоксидизации и захвата шлака при перемешивании, а также эффективности защиты от реоксидизации при переливке стали.
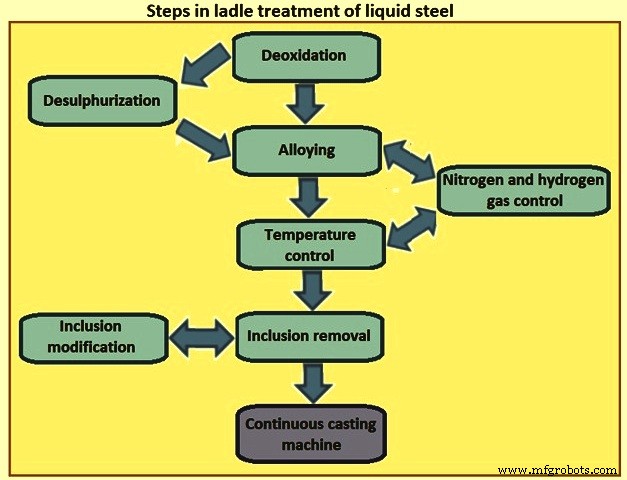
Процесс ладжевой обработки — ключевой процесс для производства сталей с низким содержанием включений и составом и морфологией включений, не вредными для продукта или его производственного процесса. Однако процесс ладжевой обработки также выполняет несколько других функций, которые иногда могут конфликтовать с производством чистой стали. Наиболее распространенные этапы ладжевой обработки включают деоксидацию стали и шлака, десульфурацию стали, легирование стали, регулировку температуры стали для перевода на машину непрерывной отливки, контроль растворенных газов, таких как азот и водород, модификацию включений и их удаление, как показано на рис. 2.
Влияние практики деоксидации на тип включений
Тип практики деоксидации, используемый в процессе плавки, играет важную роль в типе включающих, образующихся при ладжевой обработке. Для многих сортов проката и конструкционных изделий сталь деоксидируют кремнием и марганцем (Si-Mn killed), тогда как для листовой, пластинчатой и специальной качественной проката сталь деоксидируют алюминием (Al killed). Некоторые алюминиевые стали также обрабатывают кальцием для модификации оксидов алюминия и серосодержащих включений для улучшения отливчивости стали и механических свойств изделия. Включения, эволюционирующие при ладжевой обработке, могут быть полностью твердыми, полностью жидкими или смесью твердых и жидких.
Технологии вторичной металлургии, такие как ладжевая металлургия и вакуумная дегазация, значительно контролируют включения в стали. Использование ладжевой металлургии для контролируемых шлако-металлических реакций, микролегирования и контроля формы включений привело к значительному улучшению процесса плавки. Другие достижения в современном производстве чистой стали включают улучшенную практику деоксидации, перемешивания, вакуумной дегазации и переплавки шлачно-электрическим методом. Также более эффективная и строгая процедура разливки и использование разливки вверх по течению с эффективными обмуровками дуз значительно способствовали снижению реоксидизации и, следовательно, существенно снизили оксидные включения в стали.
Обычно после завершения процессов вторичной металлургии из-за недостаточного перемешивания шлак-сталь и малой возможности добавки дополнительных материалов, трудно внести изменения в систему, поэтому морфология, объемная доля, состав и дисперсность неметаллических включений в конце процессов вторичной металлургии не могут быть легко изменены. Однако возможны небольшие эффекты отливочного порошка в кристаллизаторах и облицовки ванны при непрерывной отливке и процессе кристаллизации. Ниже описаны процессы деоксидации, используемые в практике вторичной металлургии.
Процесс деоксидации Si-Mn
Комбинация деоксидантов (силикомарганец, ферросилиций, ферромарганец) обычно используется для улучшения результата. Частичная деоксидация обычно применяется в процессе плавки, а финальная деоксидация достигается в ладже. Эта практика способствует образованию продуктов деоксидации с низкой температурой плавления, которые легко удаляются из жидкой стали. Si-Mn-Si (кремний-марганец) деоксидация часто формирует включения из твердой силиции и жидкого силиката марганца. Существует критическое отношение [%Si] / [%Mn] при заданной температуре, которое влияет на тип образующихся продуктов деоксидации, как показано на рис. 3. Для состава слева от кривых на рис. 3, вероятно, образуется твердая силиция, тогда как жидкие силикаты марганца, вероятно, образуются справа от кривой, где содержание марганца выше. Равновесная реакция деоксидации Si-Mn задается уравнением [Si] + 2MnO = 2[Mn] + SiO2.
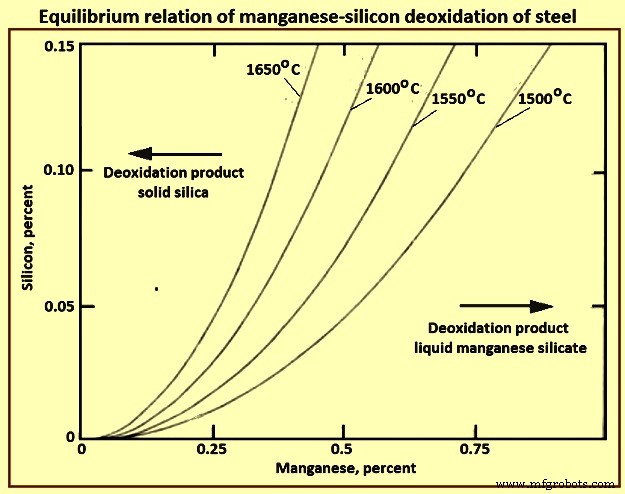
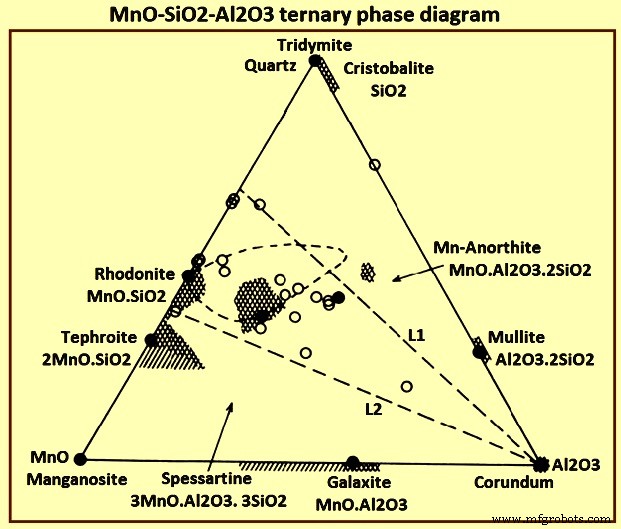
Следовательно, снижение отношения Si / Mn дает жидкие включения силиката марганца. Жидкие включения силикатов марганца более стекловидные и пластичны при деформации горячей прокаткой. Однако индекс пластичности этих типов включений снижается и они становятся более хрупкими при холодной прокатке. Когда для деоксидации используется комбинация кремний-марганца и алюминия, марганец и кремний заряжают в виде ферросплавов в процессе плавки, а алюминий используется в ладже для финальной деоксидации. Включения в этой системе в основном состоят из оксида алюминия, силиции и муллита, когда содержание марганца низко. Однако жидкие силикаты марганца образуются при повышении температуры, когда содержание марганца в стали высоко. Одно из исследований указывает, что для формирования жидких включений при температурах плавки область композиции (для линий L1 и L2 и третьей линии, представляющей максимум 40% оксида алюминия) ограничена отношением SiO2 / MnO 17-1,9 с соответствующим отношением Si / Mn 0,47-1,7 в составе включений соответственно (рис. 4).
Алюминиевая деоксидация
Алюминий — один из наиболее эффективных деоксидантов, используемых в сталеплавке. Сталь, деоксидированная алюминием, обычно содержит включения оксида алюминия, такие как корунд. Твердые включения оксида алюминия, как сообщается, вызывают засорение дуз при непрерывной отливке жидкой стали. Они более вредны и нежелательны в стали. Включения оксида алюминия имеют высокую температуру плавления и остаются твердыми при температурах плавки. Кроме того, включения оксида алюминия твердые и либо не деформируются, либо деформируются хрупко при прокатке. Равновесная реакция алюминиевой деоксидации: 2[Al] + 3[O] = Al2O3. Алюминиевые бруски обычно добавляют в жидкую сталь для деоксидации.
Кальциевая обработка стали
Кальций имеет сильное сродство с кислородом и поэтому может использоваться как деоксидант. Однако использование кальция как деоксиданта затруднено его низкой точкой кипения 1439 °C, ограниченной растворимостью кальция (0,032%) в стали при 1600 °C и высоким паровым давлением 0,183 МПа при 1600 °C. Эти свойства делают использование кальция как деоксиданта трудным и неэкономичным. Однако комбинации Ca и Al или Si/Mn деоксидации формируют модифицированные первичные включения с более низкой активностью и температурами плавления. По этой причине в практике сталеплавки кальций обычно добавляют в сталь скорее как модификатор включений, чем как деоксидант. Большинство марок стали обрабатывают кальцием, используя либо сплав Ca-Si, либо смесь Ca-Fe(Ni) в зависимости от спецификации сплава. Обычно эта обработка эффективно выполняется после уточняющих добавок и аргонной промывки. Проволока из сплава Ca-Si обычно впрыскивают в жидкую сталь после процесса алюминиевой деоксидации. На рис. 5 показана схема модификации включений кальцием при кальциевой обработке стали.
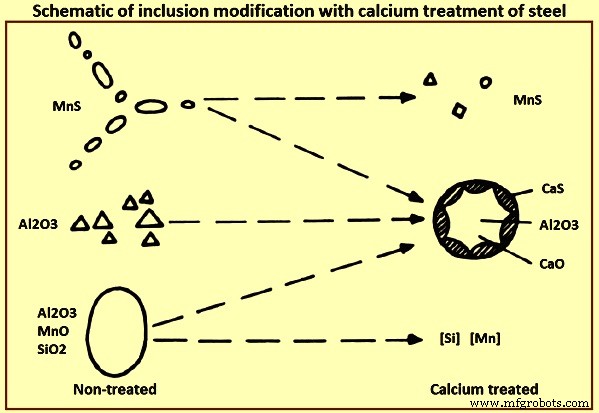
После эффективной кальциевой обработки все оксидные включения обычно содержат некоторое количество кальция. Эффективная модификация оксидных включений в стали зависит от растворенного алюминия и кислорода в жидкой стали перед кальциевой обработкой. Для существенной модификации включений необходим нижний предел кальция 15–20 ppm (частей на миллион). Образовываются кальциевые альюминаты с отношением CaO-Al2O3 12:7 и низкими температурами плавления 1455 °C кальциевого альюмината. Эти включения существуют в жидком состоянии при температурах плавки. Кальциевые альюминаты 12CaO·7Al2O3, 3CaO·Al2O3 и CaO·Al2O3 существуют в жидком состоянии, тогда как CaO·2Al2O3 и CaO·6Al2O3 твердые при температурах плавки.
Общее влияние кальциевой обработки на модификацию включений можно резюмировать так: (i) марганцевистые сульфиды уменьшаются по количеству и размеру и трансформируются в Ca-Mn сульфиды с переменными свойствами, (ii) оксиды алюминия, которые обычно твердые, угловатые и часто появляются в кластерах, уменьшаются по количеству или полностью устраняются и заменяются сложными включениями CaO-Al2O3 или CaO-Al2O3-SiO2, (iii) силикаты устраняются и заменяются включениями CaO-Al2O3-SiO2, и (iv) образуются сложные глобулярные включения CaO-Al2O3-SiO2, часто окруженные сульфидным ободом.
Модификация сульфидов добавкой кальция
Сера имеет практически неограниченную растворимость в жидкой стали. Однако растворимость серы в твердой стали стремится к нулю. При кристаллизации сульфиды выпадают в различных формах на границе зерен, создавая характерные дефекты стали. Химическое сродство кальция к кислороду выше, чем к сере. Оценивается, что для реакции кальция с серой активность серы должна быть примерно в 19 раз выше активности кислорода в стали, что трудно достичь. Следовательно, цель внесения кальция для модификации серы — изменить механизм выделения серы так, чтобы сера связывалась или выпадала вокруг оксидов, содержащих кальций, и не оседала на границах зерен как свободные сульфиды при кристаллизации. В стали без кальциевой обработки сера выпадает в виде мелких частиц MnS в последней застывающей жидкости. Частицы MnS деформируются, образуя струнки при горячей прокатке. Однако сульфидные включения, содержащие кальций, имеют глобулярную форму, которая не деформируется при горячей прокатке.
Степень модификации включений в стали — важнейшая черта вторичной металлургии кальциевой обработкой. Часть добавленного кальция проходит реакцию и остается в жидкости в виде растворенного кальция в форме включений или переходит в шлак как его составляющая. Остальное уходит из системы в виде пара. Существенно, чтобы добавленный кальций максимально потреблялся жидкой сталью, чтобы сделать впрыскивание кальция эффективным и экономичным. В этом отношении изучение возврата кальция является важным фактором для оптимизации процесса.
Свойства стали улучшаются при кальциевой обработке жидкой стали. Улучшения включают: (i) улучшение механических свойств, особенно в поперечном и сквозном направлениях, за счет модификации MnS в недеформируемые глобулярные (Ca-Mn)S или CaS, (ii) улучшение обрабатываемости стали на резании при высоких скоростях за счет формирования защитной пленки на поверхности инструмента, продлевающей срок службы твердосплавного инструмента, (iii) улучшение качества поверхности и полируемости, (iv) минимизация ламеллярного разрыва в крупных жестко закрепленных сваренных конструкциях и восприимчивости стали к растрескаиванию при повторном нагреве, как в зонах термического влияния (ЗТВ) швов, и (iv) улучшение отливчивости стали за счет предотвращения или минимизации засорения дуз.
Включения также могут существовать как однофазные или многофазные. Обычно жидкие включения менее склонны вызывать засорение, чем твердые включения в процессе непрерывной отливки. Однако склонность включений к агломерации и засорению в высокой степени зависит от межфазных энергий и углов контакта между конкретной системой включение-металл-газ-огнеупор.
В ходе работы интегрированных металлургических заводов сера может быть удалена предварительной обработкой чугуна при низкой активности кислорода. Таким образом, в интегрированном процессе плавки меньше необходимости в удалении серы при ладжевой обработке. В электродуговой плавке, однако, удаление серы должно выполняться при ладжевой обработке после полной деоксидации стали и шлака. Эта десульфурация обычно требует более агрессивной практики деоксидации и интенсивного перемешивания для достижения низких уровней серы в стали. Требования процесса десульфурации в ладже могут влиять на состав и морфологию образующихся включений. Например, включения шпинели Al2MgO4 легко образуются в алюминиевых сталях, подвергающихся сильной десульфурации, тогда как включения оксида алюминия (Al2O3) более распространены в сталях, не подвергающихся сильной деоксидации и десульфурации.
Скорость агломерации, выплывания, захвата и удержания включений в шлаковом слое является сильной функцией состава, морфологии и фазы (твердой или жидкой) популяции включений в ладже. В то время как жидкие включения легко растворяются в шлаке после прохождения границы шлак-металл, они также менее склонны агломерировать, выплывать и переходить в шлаковый слой, чем твердые включения, находясь в стальной ванне. Это поведение в целом приводит к более низкой скорости копчения и выплывания для жидких включений по сравнению с твердыми включениями и, следовательно, к более низкой общей скорости удаления жидких включений по сравнению с твердыми включениями.
Образование включений при деоксидации
Чтобы жидкую сталь можно было отлить на машине непрерывной отливки, растворенный кислород в жидкой стали должен быть достаточно снижен, чтобы избежать выделения газа CO (угарный газ) при кристаллизации. Наиболее распространенные элементы, используемые для деоксидации стали — марганец, кремний, алюминий и кальций. Могут использоваться комплексные практики деоксидации, комбинирующие эти деоксиданты. В некоторых случаях для деоксидации также могут использоваться титан, цирконий и редкоземельные элементы.
Равновесие между различными добавками деоксидантов и кислородом в стали также можно рассчитать для широкого диапазона элементов и на широком диапазоне концентраций и температур с использованием термодинамического программного обеспечения. Это ПО способно рассчитывать равновесные условия для сложной деоксидации и также учитывать взаимодействия атомов примесей высших порядков в стали, которые приводят к ретроградной растворимости кислорода, наблюдаемой с сильными деоксидантами. Как показано на рис. 6, может потребоваться некоторое время для приближения к равновесным концентрациям в объемном составе стали, так как требуется время для агломерации и выплывания включений из стали. Содержание кислорода в стали может сильно варьировать до деоксидации. Типичные уровни кислорода в конвертере (BOF) и электродуговой печи (EAF) при оплаве могут варьироваться от 200 до 800 ppm кислорода. Кроме того, частичная деоксидация иногда выполняется при оплаве с использованием марганца, кремния и/или алюминия. Когда деоксидант добавляется в жидкую сталь, растворенный в стали кислород реагирует с добавкой деоксиданта, образуя оксид по уравнению xM (в стали) + yO (в стали) = MxOy (включение).
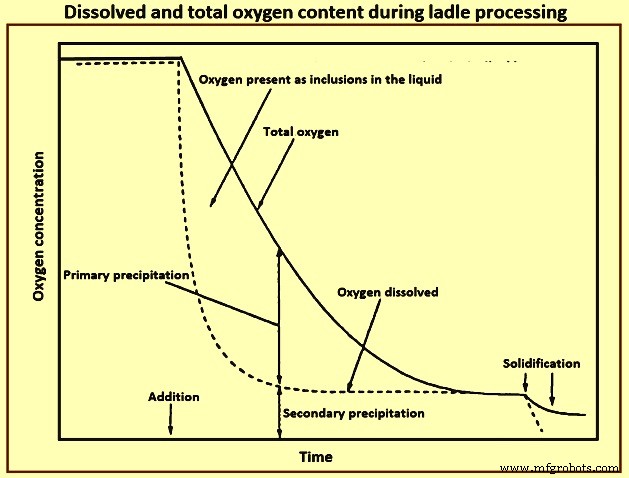
Нуклеация оксидов может происходить путем гомогенной нуклеации, в частности: (i) когда уровень пересыщения растворенных металла и кислорода высок, или (ii) она может происходить путем гетерогенной нуклеации на включениях, сформированных ранее в процессе плавки, или (iii) на аргоновых пузырьках, используемых для перемешивания ладжи, или (iv) на огнеупорных стенках ладжи. Скорость нуклеации влияет уровень пересыщения и межфазная энергия продукта деоксидации в контакте со сталью. Отношение пересыщения и межфазная энергия между сталью и оксидом влияют на критический радиус нуклеации, а значит, влияют на размер и число включений, первоначально образующихся в начале деоксидации.
Обычно считается, что нуклеация происходит очень быстро при начальном добавлении деоксиданта и что могут происходить как гомогенная, так и гетерогенная нуклеация. Установлено, что существует сильная связь между уровнем кислорода и размером образующихся включений, и что ранние стадии формирования включений контролируются диффузией кислорода в жидкой стали.
Интересно отметить, что время, необходимое для достижения однородного состава в ладже с аргонным перемешиванием, составляет порядка минут, в то время как время нуклеации обычно составляет порядок 0,1 секунды или меньше. Это означает, что широкий диапазон уровней добавки деоксиданта смешивается и диспергируется в ладже. Это может привести к формированию ряда возможных морфологий включений в стальной ванне, в зависимости от локальной концентрации деоксиданта и уровней пересыщения кислорода, существующих в разных зонах ладжи.
Нуклеация может продолжаться до тех пор, пока пересыщение присутствует. В этот момент дальнейшая нуклеация может происходить только при снижении температуры стали, при добавлении легирующих элементов в сталь или при повторном введении кислорода в сталь в ходе событий реоксидизации. При этих условиях уровень пересыщения обычно намного ниже, и гетерогенная нуклеация новых оксидов на предсуществующих включениях обычно более благоприятна.
Эволюция включений после деоксидации
Копчение, агломерация и удаление включений
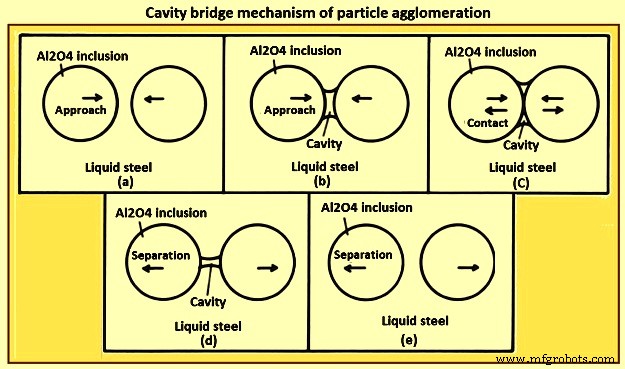
После того как популяция включений нуклеирована, включения могут расти различными механизмами. Средний размер частиц популяции включений может увеличиваться за счет ripening по Оствальду, продолженной гетерогенной нуклеации на ранее нуклеированных включениях и через агломерацию частиц. Столкновения частиц, ведущие к агломерации, могут происходить за счет броуновского движения, турбулентного движения, градиентов скорости и столкновений по Стоксу. Мостовые полости также могут способствовать притяжению и агломерации не смачиваемых частиц. На рис. 7 показан механизм агломерации частиц через мостовые полости, основанный на лабораторных экспериментах, которые напрямую измерили силы притяжения между оксидами в жидкой стали.
Размер включений и их плотность управляют удалением включений из стали выплыванием. Закон Стокса дает грубую оценку влияния диаметра включения и плотности частицы на скорость выплывания. Скорость выплывания сильно благоприятствует большому диаметру включения и низкой плотности включения относительно плотности жидкой стали.
Восходящие пузырьки от аргонного перемешивания также способствуют удалению включений, если смачивание между включением и аргоновым пузырьком благоприятно для прикрепления. Потоки жидкости, индуцируемые аргонным перемешиванием или электромагнитным перемешиванием, также могут способствовать транспорту и удалению включений в шлаковый слой или на стенку ладжи. На рис. 8 показан обзор этих механизмов роста и удаления включений из ладжи.
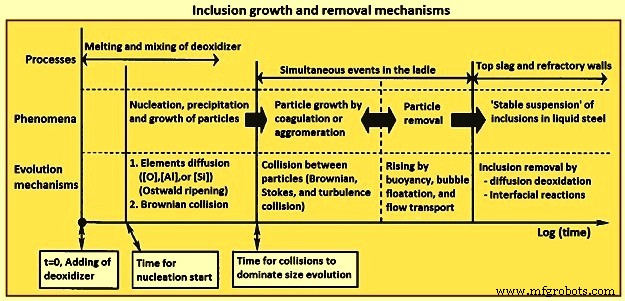
Эффективность аргонного перемешивания на удаление включений зависит от нескольких факторов, включая расположение пористых блоков, число блоков, размер ладжи, интенсивность перемешивания и угол контакта включения со сталью и гасом перемешивания. В целом, жидкие оксидные включения имеют значительно меньшие углы контакта, чем твердые оксидные включения, и обычно имеют угол смачивания менее 90 градусов. Это имеет последствия для механизмов агломерации частиц и прикрепления к пузырькам, влияющих на скорость удаления включений из ладжи.
Одно из исследований показало, что скорость удаления частиц из жидкости пузырькованием газа сильно зависит от угла смачивания частица-жидкость-газ в водной модели, и что скорость удаления резко падает, когда угол смачивания снижается ниже 90 градусов. Стальные системы также имеют похожие эффекты. Аргонное пузырькование также показано избирательно удаляет недокопченные твердые кальциевые альюминатные включения из популяции включений в ванне машины непрерывной отливки, и аргонное перемешивание до кальциевой обработки было более эффективным для удаления включений, чем аргонное перемешивание после кальциевой обработки.
Оба механизма — агломерация включений и прикрепление к пузырькам — зависят от межфазной энергии и угла смачивания между включениями и жидкой сталью и механизмах, способствующих агломерации и росту включений. Прикрепление к пузырькам и агломерация через мостовые полости благоприятны большим углу контакта, что указывает на то, что несколько твердых включений легче удалить из ладжи, чем жидкие включения. Морфология твердых включений также может влиять на агломерацию и выплывание.
Масштабно удаление включений из ладжи можно наблюдать, контролируя общее содержание кислорода в стали или оценивая численную или площадьную плотность включений. Для заданной интенсивности перемешивания, конфигурации перемешивания и популяции включений, более длительное время аргонной промывки обычно приводит к прогрессивно большему удалению включений. Это верно как для аргонного перемешивания, так и для перемешивания другими методами, такими как электромагнитное перемешивание.
Контроль интенсивности перемешивания в ладже важен. Хотя увеличение интенсивности перемешивания приводит к повышению скоростей удаления включений, чрезмерно увеличенные интенсивности перемешивания могут индуцировать реоксидизацию, экспонируя сталь воздуху через «глаз» шлака, где шлак отталкивается восходящим потоком пузырьков или сильным восходящим рециркуляционным потоком при перемешивании. Это условие может привести к более высокому конечному содержанию включений.
Недавно анализ SEM-AFA (сканирующая электронная микроскопия — автоматизированный анализ признаков) позволил анализировать большое число включений в пробе за разумное время. Это дало возможность наблюдать распределение размеров и численную плотность популяций включений на различных стадиях процесса. Показано в исследовании, что форма распределения размеров включений меняется во времени, формируя логнормальное распределение на ранней стадии жизненного цикла популяции включений и эволюционируя в степенное или фрактальное распределение размеров на более поздней стадии, когда активная нуклеация больше не происходит.
Несколько исследований сообщили о похожих тенденциях в эволюции формы популяции включений при ладжевой деоксидации, используя модели нуклеации и роста включений при деоксидации в ладже и прямыми экспериментальными наблюдениями. Наблюдения формы распределения размеров включений успешно использовались для идентификации событий реоксидизации, когда кислород из воздуха генерирует новую популяцию включений реоксидизации, имеющих логнормальное распределение. На лог-лог графике эта новая популяция включений реоксидизации отклоняется от линейности для условий первой зарядки ванны и в конечном счете угасает и восстанавливает линейное распределение. Подобные наблюдения были и в ладже после добавок.
Тип деоксиданта и условия пересыщения, применяемые в процессе деоксидации, оказывают сильное влияние на скорость изменения популяции включений во времени. Наблюдалось, что в алюминиевых сталях происходит быстрый рост диаметра и снижение числа включений во времени, а в титановых и сложных титаново-алюминиевых деоксидированных сталях диаметр и число мало меняются во времени. Также существуют большие различия в скорости агломерации разных включений в стали.
Распределение размеров кластеров оксида алюминия наблюдается смещающимся к прогрессивно большим диаметрам и более низким числам включений во времени. В сравнении, распределение размеров сложного деоксиданта титан/алюминий, который жидкий с низким углом смачивания, не увеличивается в диаметре во времени, а число включений падает гораздо медленнее во времени из-за меньшего общего диаметра популяции.
Как только включения транспортированы в шлаковый слой в ладже, они должны контактировать и включиться в шлаковый слой для удаления из системы. Изучались скорость прохождения включений через границу шлак-металл и скорость растворения включений в шлаке CaO-Al2O3 (известковый-оксид алюминия). В ходе исследования наблюдалось, что включения оксида алюминия быстро проходят границу шлак-металл, но жидкие включения MnO-SiO2-Al2O3 требуют гораздо больше времени для прохождения границы и в некоторых случаях не захватываются шлаком вовсе. Также было обнаружено, что скорость растворения включений в шлаке контролируется диффузией для включений оксида алюминия, растворяющихся в шлаке.
Изучалась скорость растворения включений оксида Al2MgO4 (шпинель) в шлаках различных составов. В ходе исследования обнаружено, что скорость растворения контролируется диффузией в шлаке и обратно пропорциональна вязкости шлака. Если время прохождения через границу шлак-металл или скорость растворения в шлаке медленны, граница шлак-металл может стать местом агломерации твердых включений и возможна реэмульгация включений.
Изменения состава включений при ладжевой обработке
Состав и морфология включений могут значительно меняться в ходе ладжевой обработки. Легирующие добавки, вносимые при ладжевой обработке, могут вводить элементы, влияющие на общий состав и число присутствующих включений. Также добавки, такие как кальций, используются специально для модификации состава и морфологии включений. Даже в отсутствие этих добавок, включения, присутствующие в ладже после деоксидации, могут менять состав во времени через взаимодействие со шлаком и огнеупорами, используемыми в ладже, или с атмосферой, если перемешивание в ладже агрессивно.
Мини-сталелитейные заводы, производящие алюминиевые стали с ограниченными уровнями серы, часто испытывают смещение химии включений при десульфурации. При низких условиях кислорода после алюминиевой деоксидации аргонное перемешивание может способствовать переносу магния из шлака и огнеупорной облицовки ладжи в сталь. В этом процессе включения оксида алюминия постепенно накапливают магний, и популяция включений постепенно смещается от Al2O3 к шпинелю Al2MgO4. Этот обмен влияет кислородный потенциал системы и состав шлака. Обнаружено, что MgO в шлаке и в огнеупоре оба способствуют захвату магния и образованию шпинеля, но шлак вносит больший вклад в захват, чем огнеупор.
Хотя кальциевая обработка обычно используется для превращения твердых включений оксида алюминия в жидкие кальциевые альюминаты для улучшения отливчивости, кальциевая обработка также довольно успешно модифицирует твердые включения шпинеля. Различные исследования показали, что модификация шпинеля кальциевой обработкой снижает содержание магния в популяции включений и выгоняет магний обратно в раствор в жидкой стали. Последующая экспозиция реоксидизации может привести к реформированию включений шпинеля через реоксидизацию магния в растворе в стали на более поздней стадии процесса. Эти исследования также показали, что CaS, образующийся при кальциевой обработке, может подавлять реформирование шпинелей при реоксидизации, действуя как резервуар кальция, который может быть высвобожден при реоксидизации для дальнейшей модификации вновь образованного оксида алюминия. При этих условиях наличие некоторого CaS в популяции включений может быть полезным, если оно не способствует засорению дуз при непрерывной отливке стали.
Также показано, что если популяция включений шпинеля достаточно высока до кальциевой обработки, твердые включения MgO также могут образовываться вместе с жидкими кальциевыми альюминатами после кальциевой обработки. Этот тип включений обнаружен как очень вредный для высококачественных сталей, таких как трубные стали. Такие условия могут возникать, когда алюминиевые стали сильно деоксидируются алюминием и удерживаются в контакте с высокими MgO шлаками и огнеупорами в течение длительных периодов.
Примеси в легирующих добавках также оказывают сильное влияние на популяцию включений и эффективность их удаления. Например, упоминалось влияние содержания кальция в ферросилиции на состав включений и чувствительность к засорению ванны. В некоторых сталеплавильных цехах кальций в ферросилиции управляют для прямой модификации включений без дополнительной кальциевой обработки, в то время как в других операциях кальций в ферросилиции ограничивают, чтобы избежать изменений морфологии оксида алюминия, способствующих засорению. Этап в процессе обработки в ладжевой печи, где включения модифицируются в связи с применением мягкой аргонной промывки для удаления включений, может иметь выраженное влияние на эффективность удаления включений. Аргонная промывка до кальциевой обработки, когда присутствуют твердые включения, показана более эффективной для удаления включений, чем аргонная промывка после кальциевой обработки, когда включения модифицированы в жидкие кальциевые альюминаты.
Кратко, эволюция популяции включений во времени при ладжевой обработке может быть сложной. Учитывая, что эффективность удаления включений коагуляцией, прикреплением к пузырькам и захватом на границе сильно зависит от состава, фазы и морфологии популяции включений, развиваемой при практике ладжевой обработки. Очевидно, что существуют периоды времени во время ладжевой обработки, когда промывка и выплывание наиболее эффективны. Способность разрабатывать стратегии ладжевой обработки для использования этих предпочтительных периодов, когда скорости копчения и удаления включений максимальны, в конечном счете зависит от чистоты добавок после обработки выплыванием, контроля реоксидизации и захвата шлака при перемешивании и эффективности защиты от реоксидизации при переливке стали.
Производственный процесс
- Как неметаллические включения влияют на свойства и прочность стали
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Перегревательные печи: типы, функции и промышленное применение
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: состав, производство и промышленные применения