



Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
Печь индукционного нагрева и сталелитье
Печь индукционного нагрева (ПИН) — тип печи для сталелитья, использующий электрическую энергию для своей работы. Сталелитье в ПИН — один из двух процессов электрического сталелитья. Другой процесс использует электродуговую печь (ЭДП). Хотя ПИН используются уже давно, производство качественной стали в ПИН — относительно недавнее явление.
Принцип плавления в ПИН заключается в том, что высоковольтный электрический источник от первичной катушки индуцирует низковольтный, высокий ток в металле или вторичной катушке. ПИН использует тепло, выделяемое вихревыми токами, генерируемыми высокочастотным переменным полем. Переменное магнитное поле, создаваемое высокочастотным током, индуцирует мощные вихревые токи в заряде, приводя к очень быстрому нагреву.
История
Развитие ПИН началось с открытия принципа электромагнитной индукции Майклом Фарадеем. Однако только в конце 1870-х годов Де Ферранти в Европе начал эксперименты с печами индукционного нагрева. Первая ПИН для плавления металлов была запатентована Эдвардом Алленом Колби около 1900 года. Первое практическое использование ПИН было Кьеллином в Гюсинге, Швеция, в 1900 году. Первая сталь в ПИН в США была выплавлена в 1907 году в печи Колби قرب Филадельфии. Первая ПИН для трехфазного применения была построена в Германии в 1906 году Рохлинг-Роденхаузером.
Характеристики печи индукционного нагрева
Существует два основных типа ПИН: (1) канальная ПИН, (2) бесканальная (корпусная) ПИН.
Канальная ПИН
Канальная ПИН состоит из огнеупорно выкладанной стальной оболочки, содержащей расплавленный металл. К стальной оболочке присоединена и соединена горлом индукционный блок, образующий плавящий компонент печи. Индукционный блок состоит из железистого сердечника в виде кольца, на котором намотана первичная индукционная катушка. Эта сборка образует простой трансформатор, в котором контуры расплавленного металла составляют вторичный компонент. Тепло, генерируемое внутри контура, заставляет металл циркулировать в основную ванну печи. Циркуляция расплавленного металла вызывает полезное перемешивание в расплаве. Канальная ПИН обычно используется для плавления низкоплавких сплавов или как удерживающая и перегревающая единица для высокоплавких сплавов, таких как чугун. Печь может использоваться как держатель для металла, расплавленного в непиковые часы в бесканальной ПИН, тем самым снижая общие затраты на плавление за счет избежания платы за пиковое потребление. Канальная ПИН обычно не используется для сталелитья.
Бесканальная ПИН
Бесканальная ПИН имеет довольно простую конструкцию. Она в основном состоит из огнеупорного сосуда и окружающей катушки, несомой стальным каркасом. Когда переменный ток (AC) течет через катушку, он создает электромагнитное поле, которое, в свою очередь, индуцирует вихревые токи в заряженном материале. Этот заряженный материал нагревается согласно закону Джоуля и при дальнейшем нагреве плавится.
Основные компоненты бесканальной ПИН: тигель, блок питания (трансформатор, инвертор, батарея конденсаторов), зарядное устройство, система охлаждения для блока питания и катушки печи, система процессного управления, оборудование для вытяжки дымовых газов. Схема бесканальной ПИН показана на рис. 1.
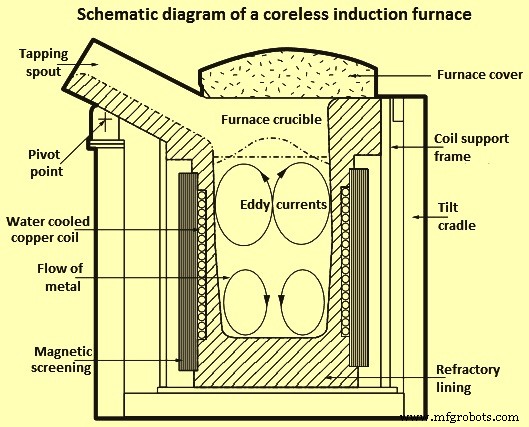
Рис. 1 Схема бесканальной ПИН
Конструкция бесканальной ПИН
В случае бесканальной ПИН сердцем печи является катушка, состоящая из полого сечения тяжелого, высокопроводящего медного трубопровода, намотанного в виде спиралевидной катушки. Форма катушки содержится в стальной оболочке, и магнитная экранировка используется для предотвращения нагрева несущей оболочки. Для защиты от перегрева катушка водяноохлаждаемая, вода рециркулирует после охлаждения в охлаждающей башне. Оболочка поддерживается на траппах, на которых печь наклоняется для обеспечения разлива. Тигель формируется трамбовкой гранулятного огнеупора между катушкой и полым внутренним формирователем, который плавится при первом нагреве, оставляя синтерированную выкладку.
Печь имеет две отдельные электрические системы: одну для системы охлаждения, наклона печи и приборов, и вторую для питания индукционной катушки. Питание для индукционной катушки подается от трехфазной высоковольтной высокоамперной линии. Блок питания преобразует напряжение и частоту основной сети в те, что требуются для электрического плавления. Частоты, используемые в индукционном плавлении, варьируются от 50 циклов в секунду (частоты сети) до 10 000 циклов в секунду (высокая частота). Чем выше рабочая частота, тем больше максимальная мощность, которую можно приложить к печи заданной мощности, и тем ниже количество индуцируемой турбулентности.
Механизм перемешивания ванны
Когда заряженный материал расплавлен, взаимодействие магнитного поля и электрических токов, текущих в индукционной катушке, производит действие перемешивания внутри расплавленного металла (рис. 2). Это действие заставляет расплавленный металл подниматься вверх по центру, вызывая характерный ménisк на поверхности металла. Степень перемешивания влияет мощность и частота, а также размер и форма катушки, плотность и вязкость расплавленного металла. Перемешивание внутри ванны важно, так как помогает в легировании и плавлении стружки, а также в однородности температуры во всей печи. Чрезмерное перемешивание может увеличить захват газа, износ выкладки и окисление сплавов.
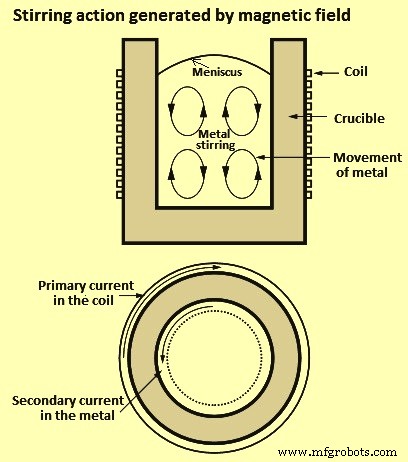
Рис. 2 Действие перемешивания, генерируемое магнитным полем
Бесканальная ПИН обычно используется для плавления всех марок чугунов и сталей, а также многих цветных сплавов. Печь идеальна для переплавки и легирования благодаря высокой степени контроля температуры и химизма, а индукционный ток обеспечивает хорошую циркуляцию расплава. В этой печи, так как заряженный материал плавится сам по себе от генерируемого тепла, выбросы, создаваемые другими типами сталелитейных печей, отсутствуют. Типичная установочная диаграмма индукционной плавящей печи показана на рис. 3.
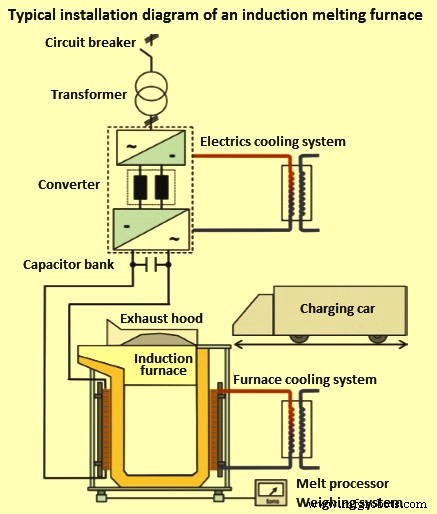
Рис. 3 Типичная установочная диаграмма индукционной плавящей печи
Механизм агитации ванны
Вихревые токи, индуцированные в заряде печи, и магнитная индукция создают электромагнитные силы. Эти силы по сути направлены в радиальном направлении к оси печи и давят расплав внутрь от стенки печи. Гравитация работает против этих сил, и поэтому на поверхности ванны образуется купол (ménisк). Дополнительно создается поток ванны в виде двух вихревых тороидов с противоположным направлением вихрей. Это объясняется тем, что радиальное давление достигает максимума примерно на середине высоты катушки из-за утечки поля на конце катушки. Распределение мощности и структура потока показаны на рис. 4.
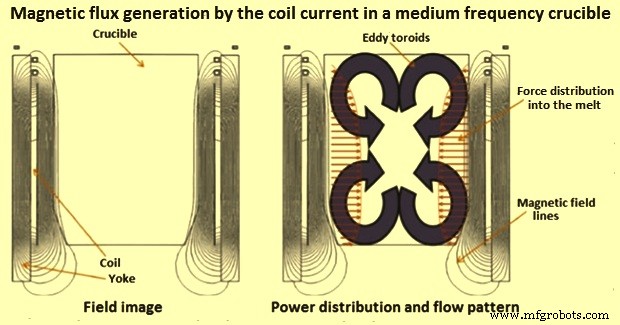
Рис. 4 Генерация магнитного потока током катушки в тигле средней частоты
Индукционная агитация ванны во-первых приводит к хорошей гомогенизации расплавленного металла по температуре и химическому составу. Она также перемешивает заряженные материалы и создает оптимальные условия теплообмена для плавления заряженных материалов.
Питание подается на индукционную катушку через трансформатор, частотный инвертор и батарею конденсаторов. Батарея конденсаторов компенсирует реактивную мощность. Кроме того, поскольку индукционная печь включается через временную рампу, все виды мерцаний и нагрузок на сеть через пусковые токи избегаются. Ток, подаваемый инвертором, осциллирует с резонансной частотой (в пределах 60–110% от номинальной частоты) и помогает в постоянной регулировке нагрузки простым способом.
Энергетические потери
Электрическая энергия, необходимая для нагрева одной тонны стали до 1500 °C, составляет около 396 кВт·ч. В печи обычно происходит большое количество потерь, повышающих удельное энергопотребление выше 500 кВт·ч/т. Потери в основном — тепловые потери печи, потери в катушке печи, потери в батарее конденсаторов, потери в преобразователе и потери в главном трансформаторе. Около 20–33% энергетических потерь поглощается охлаждающей водой.
В типичной ПИН энергетические потери в оборудовании составляют 100–130 кВт·ч/т. КПД печи около 62–75%. Благодаря новым разработкам в энергоэффективных катушках, новых огнеупорных материалах, снижению потерь в преобразователе и трансформаторе, а также современному печному оборудованию, энергетические потери снижены до уровня 60–90 кВт·ч/т. Новые печи имеют КПД в диапазоне 81–87%. Обычные энергетические потери бесканальной ПИН показаны на типичной диаграмме Санки на рис. 5.
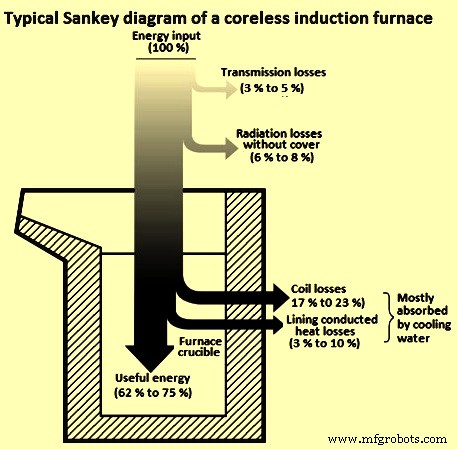
Рис. 5 Типичная диаграмма Санки бесканальной индукционной печи
Эксплуатация печи индукционного нагрева
Эффективная эксплуатация бесканальной печи индукционного нагрева в основном зависит от внедрения хороших операционных практик. Этапы производства нагрева в ПИН показаны на рис. 6.
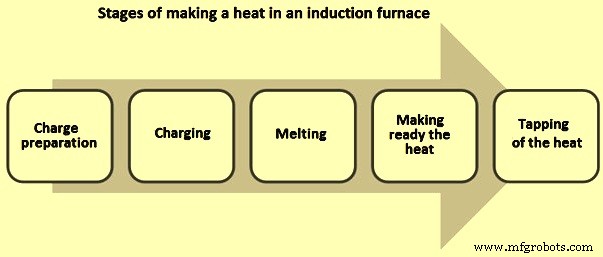
Рис. 6 Этапы производства нагрева в ПИН
Подготовка заряда и зарядка
Сырье взвешивается и хранится рядом с печью на зарядной площадке перед началом плавления. Заряд должен быть свободен от всех посторонних материалов, включая песок, грязь и масло/смазку. Ржавый лом не только требует больше времени на плавление, но также содержит меньше металла на зарядку. На каждые 1% шлака, образующегося при 1500 °C, потери энергии составляют 10 кВт·ч/т. Лом должен быть чистым. Точный вес ферросплавов должен быть готов, так как ферросплавы очень дороги, и их правильная обработка не только снижает потери, но и уменьшает время, теряемое на их добавку.
Максимальный размер единичного куска металла/лома не должен превышать одной трети диаметра тигля печи. Это избегает проблемы мостика. Кроме того, каждая зарядка должна составлять около 10% объема тигля. Также не должно быть острых кромок, особенно в случае тяжелого и громоздкого лома, так как это может повредить огнеупорную выкладку печи. Кроме того, печь не должна заряжаться выше уровня катушки, то есть заряжать печь до ее полной мощности. Следует понимать, что по мере износа выкладки печи зарядка может незначительно увеличиваться.
Следует соблюдать правильную последовательность зарядки. Крупный металл заряжается первым, за ним — мелкий, а зазоры заполняются стружкой и сверткой. Использование прессованного стального лома и рыхлой стружки (обрабатывающих стружек) должно контролироваться. Сушилки и предварительные нагреватели заряда используются для удаления влаги, предварительного нагрева заряда и удаления масла или смазки. Введение мокрого или влажного лома в расплав следует избегать, так как это может вызвать взрыв.
Плавление и подготовка нагрева
Необходимо, чтобы печь всегда работала на полной мощности. Это не только сокращает длительность партии, но и повышает энергоэффективность. Использование крышки печи позволяет существенно снизить радиационные тепловые потери. Накопление шлака на стенках печи (рис. 7) следует избегать. Типичное накопление шлака происходит у горлышка, выше уровня катушки, где эффект агитации меньше. Количество флюса, используемого для удаления шлака, важно. Типичное потребление флюса должно быть менее 1 кг на тонну стали. Для дешлаковки следует использовать правильные инструменты. Инструменты с плоской головкой следует использовать вместо стержня или прута для дешлаковки. Они более эффективны и занимают очень мало времени.
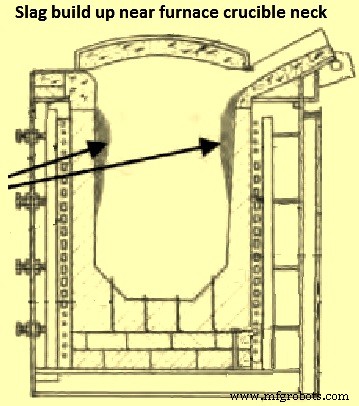
Рис. 7 Накопление шлака у горлышка тигля печи
Процессный контроль через процессор плавки приводит к меньшему количеству прерываний. Типичный процессный контроль сокращает прерывания на 2–4 минуты. Спектральная аналитическая лаборатория должна находиться рядом со сталелитейным цехом, чтобы избежать времени ожидания химического анализа пробы нагрева и шлака. Ненужный перегрев жидкой стали следует избегать. Перегрев на 50 °C может увеличить удельное энергопотребление печи на 25 кВт·ч/т.
Разлив нагрева
Планировка завода играет важную роль в определении расстояния, пройденного жидкой сталью в ковше, и падения температуры. Размер ковша должен быть оптимизирован для минимизации тепловых потерь и опорожнения печи в кратчайшее возможное время. Плавление необходимо синхронизировать с литьем жидкой стали. Жидкая сталь не должна ждать в печи. Ковшовый предварительный нагреватель следует использовать для избежания падения температуры. Использование жидкой стали для предварительного нагрева ковша довольно энергозатратно и дорого. Количество жидкой стали, оставляемое в ковше, должно быть минимально. Ковшовое укрываемое соединение следует использовать для минимизации падения температуры из-за радиационных потерь с верха ковша.
Производство качественной стали в печи индукционного нагрева
Большой объем качественной стали производится глобально через ПИН. При производстве этой стали контролируется химизм конечного продукта. Химический анализ всех входных материалов должен быть выполнен для принятия решения о зарядном миксе. После завершения 50% зарядки входных материалов проба ванны анализируется на химический состав. На основе химического анализа пробы ванны на этом этапе расчеты проводятся для дальнейших добавок металлов. Если проба ванны на этом этапе показывает высокий процент углерода, серы и фосфора, то содержание губчатого железа в заряде должно быть увеличено. Финальная проба ванны берется при завершении 80% плавления. На основе анализа этой пробы вносится еще одна корректировка в заряд. Низкое содержание углерода в пробе корректируется увеличением количества чугуна/заряжаемого железа в заряде. Кремний и марганец в металле окисляются оксидом железа губчатого железа. Сера и фосфор также разбавлены губчатым железом. Благодаря использованию губчатого железа следовые элементы в стали, произведенной в ПИН, остаются под контролем.
Мониторинг параметров и анализ данных
Энергетический мониторинг — первый шаг для достижения экономии энергии. Желательно установить отдельный счетчик энергии для печи. Энергопотребление должно отслеживаться от нагрева к нагреву, чтобы энергопотребление можно было проанализировать в корреляции с производственными данными для получения удельного энергопотребления печи на ежедневной основе. Любой пик или впадина в данных должны изучаться и расследоваться в сочетании с температурой разлива и количеством разлитой стали. Температура воды для охлаждения катушки и панели, а также расход должны отслеживаться. Панель должна проверяться еженедельно, чистка — ежемесячно. Эффективное хранение сырья важно для оптимальной производительности печи. Например, лом, хранящийся на грязном полу, приводит к подбору пыли и влаги.
Выкладка печи индукционного нагрева
Выкладка — важная часть печи индукционного нагрева. Производительность печи напрямую связана с производительностью ее выкладки. Хорошо уложенная и стабилизированная выкладка приводит к плавной работе печи, оптимальному выходу и хорошему контролю металлургических реакций. Практика выкладки, наиболее подходящая для конкретной печи, зависит от мощности и дизайна печи, операционной практики, принимаемой при производстве нагрева, и выхода печи. Для успешной и последовательной производительности выкладки важными аспектами являются: (1) использование правильного сорта и качества выкладочного материала, (2) тщательная и систематическая практика выкладки, (3) постоянство рабочих условий.
Обычно выбор огнеупора для выкладки печи основан на: (1) типе и размере печи, (2) типе плавленной стали, (3) температуре расплавленной стали, (4) типе и составе шлака, образующегося при плавлении. Существует три типа трамбовочных масс для выкладки: (1) кислые, (2) основные, (3) нейтральные. Если шлак содержит большое количество кислых компонентов, используется кремнеземная (SiO₂) выкладка. Для шлаков с высоким индексом щелочности выбором являются магнезитовые (MgO) выкладки. Нейтральный огнеупор стал новой тенденцией для выкладки в ПИН. Трамбовочная огнеупорная масса для нейтральной выкладки в ПИН состоит из смеси аллюмины (Al₂O₃) и синтерированного MgO, смешанных согласно определенной гранулометрии.
Для выкладки ПИН следует выбирать правильный выкладочный материал. Толщина выкладки на дне или боковых стенках не должна увеличиваться, так как увеличение толщины означает снижение мощности печи и увеличение потребления энергии. Печь не должна остывать очень медленно. Принудительное воздушное охлаждение помогает развивать трещины меньшей глубины, что помогает в более быстром холодном пуске. Время холодного пуска идеально не должно превышать 120% нормального цикла. Цемент катушки должен быть гладким, в прямую линию и иметь толщину 3–5 мм. При выполнении работ по выкладке печи следует обеспечивать, чтобы каждый слой не превышал 50 мм. Уплотнение лучше при меньшем слое.
Сравнение с процессом сталелитья в ЭДП
По сравнению с ЭДП, печи индукционного нагрева имеют характеристики: (1) высокая и относительно узкая плавящая емкость (большое отношение h/d), (2) малая толщина стенки тигля, (3) низкая температура шлака, (4) мощное перемешивание ванны. Сравнение некоторых операционных параметров ПИН с ЭДП при сталелитье приведено в табл. 1.
| Табл. 1 Сравнение операционных параметров ПИН с ЭДП | ||||
|---|---|---|---|---|
| № | Параметр | Ед. | ПИН | ЭДП |
| 1 | Электрическая энергия | кВт·ч/т | 540–550 | 490–510 |
| 2 | Огнеупоры | кг/т | 3.4–3.6 | 4.1–4.2 |
| 3 | Электроды | кг/т | Нет | 2.4–2.6 |
| 4 | Кислород | Нм³/т | Нет | 15–25 |
| 5 | Флюс | кг/т | Нет | 25–28 |
| 6 | Образование пыли | кг/т | 1–2 | 5–10 |
| 7 | Уровень шума | дБ(А) | 82–86 | 90–100 |
| 8 | Образование шлака | кг/т | 11–15 | 60–70 |
| 9 | Потери при плавлении | % | 1–2 | 7–10 |
| 10 | Декарбуризация | Ограничена износом выкладки | Возможна дутьем O₂ и реакцией шлака | |
| 11 | Десульфуризация | |||
| 12 | Дефосфоризация | |||
| 13 | Электроснабжение | Низкая нагрузка | Высокая нагрузка | |
| Мерцание | Нет мерцания | |||
| 14 | Мощность печи | Низкая | Высокая | |
Печь индукционного нагрева имеет несколько технических преимуществ над ЭДП: (1) низкие требования к электросети, (2) относительно чистый процесс и меньшие экологические расходы, (3) более высокие выходы, (4) меньшее потребление ферросплавов, (5) нулевые затраты на электроды, (6) меньшие капитальные затраты, (7) меньшие требования к площади, (8) пригодность для зарядки легирующих добавок в любой момент благодаря характеристикам агитации ванны, (9) низкая нагрузка и отсутствие мерцаний, (10) простое автоматизированное применение.
Недостатки ПИН по сравнению с ЭДП: (1) требование минимальной толщины стенки огнеупорной выкладки несет риск образования трещин и остановки операций, (2) ПИН предъявляют более строгие требования к качеству лома, (3) декарбуризация, десульфуризация и дефосфоризация ограничены износом выкладки, (4) неметаллический компонент зарядных материалов должен контролироваться, чтобы объем шлака оставался в пределах и не оказывал негативного влияния на выкладку, (5) по сравнению с ЭДП, ПИН очень высоких мощностей в настоящее время не доступны.
Производственный процесс
- Сборка постоянного конденсаторного разделно-фазного асинхронного двигателя — Пошаговое руководство
- Шлак доменной печи: критически важен для оптимальной работы печи
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Оптимизация доменного газа: генерация, использование и эффективность
- Перегревательные печи: типы, функции и промышленное применение
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Химия сталеплавиления в конвертере по методу основного кислорода
- Оптимизация операций в литейном доме доменной печи для эффективности и надежности