



Перегревательные печи: типы, функции и промышленное применение
Перегревательные печи и их классификация
Перегревательные печи на горячих прокатных станах нагревают сталевой заготовки (блюмы, блюмы, плиты) до прокатных температур ~1200 °C для пластической деформации. Процесс непрерывный: загрузка на входе, нагрев в печи, разгрузка на выходе. Теплопередача заготовке (Рис. 1) преимущественно конвекцией и излучением от газов горелок и стенок печи.
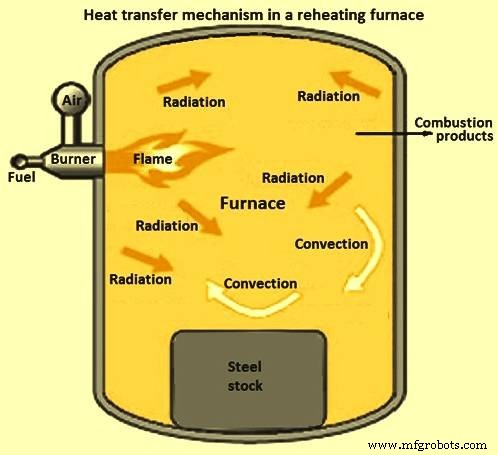
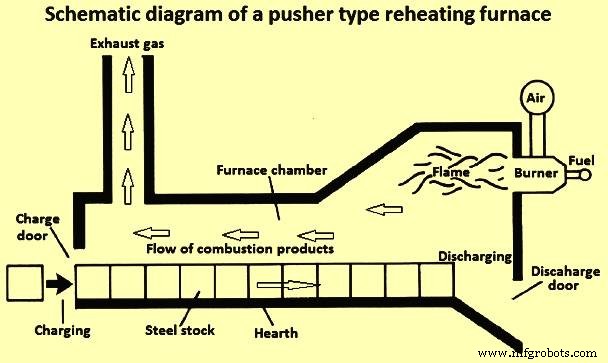
Температура зарядки: от окружающей до 800 °C. Целевая выходная температура определяется требованиями прокатки (скорость, габариты, состав). Качество стали ограничивает температурный градиент и поверхностную температуру. Топливо: твердое, жидкое, газообразное. Схема толкательной печи — Рис. 2.
Мощность печи — тонны горячей заготовки в час из холодной. Энергоэффективность = прирост теплового содержания заготовки (10→1200 °C) / энергия топлива (скрытая + чувствительная). Типичный продольный разрез — Рис. 3.
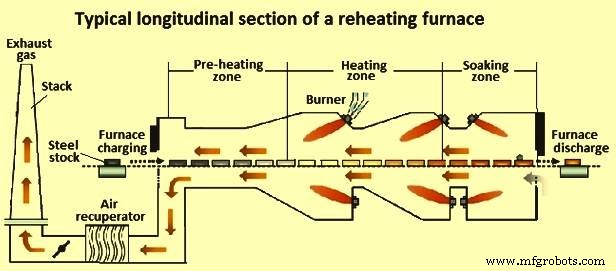
На энергоэффективность влияют конструктивные особенности: (i) тип горелок, (ii) габариты печи, (iii) число зон, (iv) утепление стен/потолка, (v) конструкция коньков, (vi) предварительный нагрев топлива и воздуха в рекуператорах от дымовых газов. Эффективная печь: заданное время, заготовка по мощности нагревается равномерно с мин. топливом и трудозатратами. Ключевые параметры проектирования: (i) количество теплоты для зарядки, (ii) генерация достаточного тепла в печи для заготовки и покрытия потерь, (iii) передача тепла на поверхность заготовки, (iv) уравнивание температуры внутри заготовки, (v) минимизация потерь тепла.
Операционные факторы эффективности
Идеал — работа на номинальной мощности с одним типом заготовки (состав, габариты). На практике эффективность снижают: (i) заготовки разных габаритов, состава, нач. температуры одновременно в печи; (ii) задержки прокатки замедляют/останавливают движение; (iii) состав и наличие топлива меняются; (iv) деградация горелок и внутреннего состояния печи.
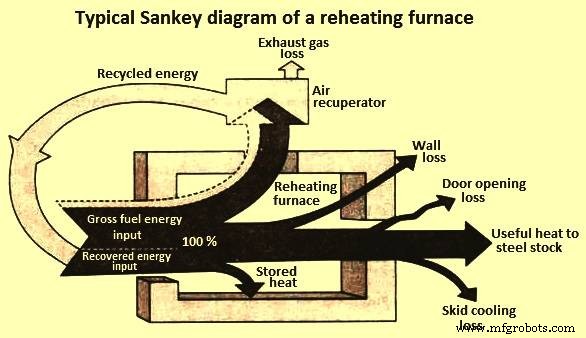
Энергоэффективность изображают диаграммой Санки. Типичная для холодной зарядки — Рис. 4.
Классификация перегревательных печей
Четыре основания: (i) способ нагрева, (ii) способ зарядки, (iii) движение заготовки, (iv) тепловозврат.
- По способу нагрева: горение (твердое/жидкое/газовое топливо) или электрическое.
- По зарядке: партийные (материал неподвижен на дне до нагрева) или непрерывные (материал движется, нагреваясь).
- По движению в непрерывных: толкательные, вращающийся дно, ходячие балки, ходячее дно, роллерное дно.
- По тепловозврату: регенеративные (регенеративные горелки) или рекуперативные (рекуператоры на дымовых газах).
Основные типы печей
Партийные печи
Старый тип, способны нагревать все марки и размеры. Зарядка/выгрузка через фасадные двери зарядным механизмом. Размеры: от <1 м² дна с одной дверью до ~6 м глубиной, ~15 м длиной, 5–6 дверей. Партийные печи нагревают до ~1320 °C лучше непрерывных. Могут служить буфером для горячего материала из первичного стана на финишный.
Недостатки: (i) высокие кап. вложения на единицу продукции, (ii) низкая эффективность дна, (iii) высокие трудозатраты на тонну, (iv) практически нет гибкости, (v) ограничение длины нагреваемого изделия.
Толкательные печи
Холодная заготовка толкается вперед толкателем на стороне зарядки. Раньше — для блюмов/малых блюмов. Дно было коротким, наклонным к выходу для легкого прохода. Сейчас — длиннее, дно 25–30 м. Верхнее или верхнее+нижнее горение. Обычно 3 зоны: предварительный нагрев, нагрев, проправка. Существуют 5-зонные (плиты).
Зарядка с торца или через боковую дверь. Толкатель двигает последнюю заряженную заготовку, нагретая выгружается: гравитацией через торцовую дверь на валковый стол, или толкателем через боковую дверь, или механическим экстрактором через торцовую дверь.
Преимущества: (i) высокая продуктивность на ед. кап. вложений, (ii) высокая эффективность дна, (iii) высокая удельная продуктивность на площадь, (iv) низкие затраты на обслуживание, (v) простота зарядки/выгрузки, (vi) малые температурные разницы между заготовками, (vii) контроль скорости нагрева на всех уровнях, (viii) плавный нагрев позволяет заряжать все марки холодного материала, (ix) можно строить для больших длин — выше выход прокатного стана.
Недостатки: (i) ограничение поперечника (контактная поверхность должна быть квадратной, иначе накопление), (ii) нет гибкости для малых партий/толщин, (iii) сложное обслуживание водяных коньков, (iv) водяные коньки → холодные полосы на заготовке, (v) макс. толщина 300–350 мм при водяных коньках, (vi) накопление накипа на дне — проблемы, опорожнение в конце календаря дорогое, (vii) нежелательно толкать смешанные размеры.
Печи с вращающимся дном
Для круглых блюмов в трубных станах и коротких блюмов/блюмов в ковке. Состоит из печи и вспомогательного оборудования зарядки/выгрузки. Фиксированный свод/стены, вращающееся круглое дно (Рис. 5). Избыточное давление в печи предотвращает засасывание холодного воздуха. Внутренние/внешние водяные уплотнения для поддержания давления.
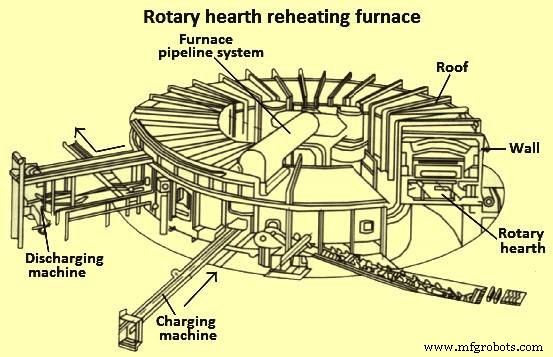
Горелки на внешних/внутренних стенах или своде. Внешняя стена: зарядные/выгрузочные двери, механизмы. Зарядка/выгрузка одновременно. Круглый блюм помещают, дно поворачивается на угол. Блюмы идут по радиальным траекториям, расставляют в 1 или несколько рядов. Дно разделено на зоны преднагрева, нагрева, проправки. В зоне преднагрева горелок нет. Дымовая отверстие на стенке у зарядной двери. Высокотемпературные газы идут против движения через дно, в отверстие, трубу, в атмосферу. В зоне преднагрева нагрев преимущественно конвекцией. Длина зоны преднагрева ~1/4 периметра. Зона проправки ~3/20 периметра. Между зарядной и выгрузочной дверями — ни блюма, ни горелки, перегородка посередине. Расстояние между дверями ~1/10 периметра.
Заготовка движется по горизонтальному или слабо наклонному дну — нет недостатка чрезмерного наклона толкательной печи. Лучше контроль скорости нагрева vs партийная. Недостатки: (i) высокие кап. затраты на ед. продукции, (ii) высокое соотношение площадь/производительность, (iii) низкая эффективность дна, (iv) стеновые огнеупоры и уплотнения на уровне дна требуют высокого уровня обслуживания.
Печи с ходячими балками
Изначально балки из легированной стали, прямо экспонированные теплу и коррозии — макс. 1065 °C. Не подходили для сталей с нагревом до 1320 °C.
Сейчас балки — водяное охлаждение с огнеупорной облицовкой (только огнеупоры видят тепло). Или балки/опоры из водяных труб с кнопками на верху — предотвращают контакт горячего материала с трубами. Используют для блюмов, блюмов, плит.
Два комплекта балок. Заготовка лежит на неподвижных. Для движения: подвижные балки поднимают, сдвигают на заданный шаг, опускают на следующую позицию, возвращаются. Механизм — Рис. 6.
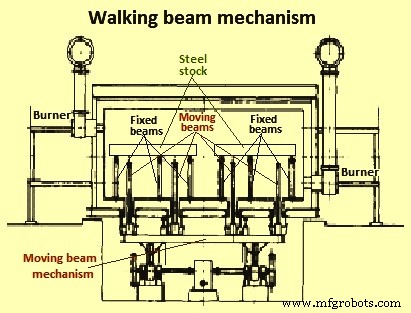
Обычно торцевая или боковая зарядка/выгрузка. Балки гидравлические или механические. Перекрестное горение боковыми горелками над/под заготовкой. В некоторых — лучистые сводовые горелки или горелки в своде и под материалом.
Преимущества: (i) заготовки разделяются — нет сращиваний (stickers), (ii) нет накоплений и удержания в печи, (iii) можно опорожнить с любой стороны активацией балок, (iv) нет следов коньков (нет линейного контакта с водяными коньками), (v) практически нет износа дна и повреждений материала (нет трения), (vi) лучшее использование дна при смешанных размерах выбором числа балок, (vii) потенциал удлиннения печи для лучшего утилизации дымовых газов и снижения расхода топлива.
Недостатки: (i) сложность системы, (ii) высокие кап. затраты, (iii) высокое обслуживание уплотнений дна и огнеупоров, (iv) проблемы от накипа, опадающего при нагреве.
Печи с ходячим дном
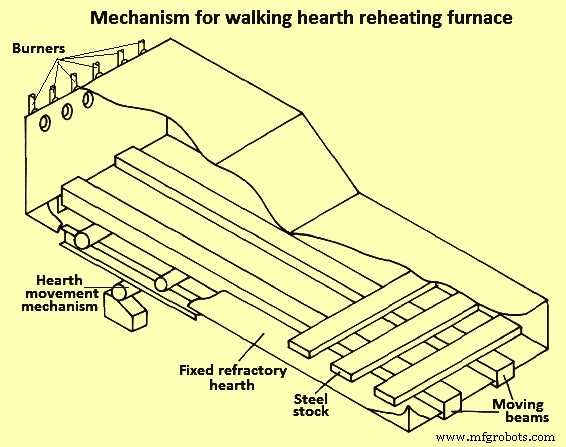
Похожи на ходячие балки по прохождению заготовки. Разница — способ транспортировки. Заготовка лежит на фиксированных огнеупорных опорах, проходящих через отверстия в дне, вершины над уровнем дна при стоянке. Газы циркулируют между низовой поверхностью заготовки и дном.
Для движения: дно поднимается вертикально, контактирует с заготовкой, поднимает еще на малую высоту над опорами, движется вперед на шаг, останавливается, опускает заготовку на новую позицию на опорах, продолжает опускание в нижнее положение, возвращается назад к зарядному концу для следующего хода. Преимущества/недостатки как у ходячих балок. Механизм — Рис. 7.
Печи с роллерным дном
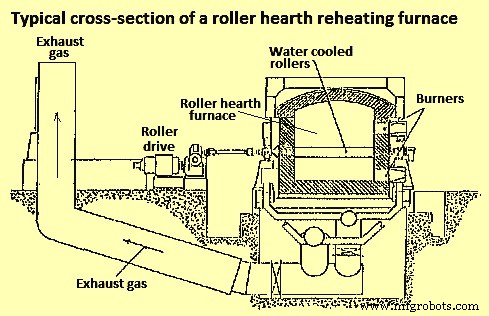
Для очень длинных блюмов/блюмов/плит, когда толкательные или ходячие балки непрактичны. Дно — набор водяных приводных валков, по которым движется заготовка. Поперечный разрез — Рис. 8.
Преимущества: (i) очень длинные заготовки, (ii) простое зонное управление при перекрестном горении, (iii) малые/нет механические повреждения, (iv) нет следов коньков, (v) самоопорожняющаяся.
Недостатки: (i) высокие начальные затраты на ед. мощности, (ii) если валки плохо изолированы — повышенные потери тепла от водяного охлаждения, (iii) уже и длиннее толкательных/ходячих балок при равной мощности.
Общие вопросы непрерывных перегревательных печей
Однотонные печи — выше потери на накип. Они сильнее вызывают декарборизацию высокоуглеродистых сталей vs верхнее+нижнее горение: сталь дольше контактирует с газами (H₂ + H₂O). Накип иногда специально наращивают для удаления декарборизованного слоя. Верхнее горение → более длинное дно при равной продуктивности vs верхнее+нижнее. Боковая выгрузка — меньше засасывания холодного воздуха на горячем конце vs торцевая. Торцевая гравитационная выгрузка засасывает холодный воздух химнейным эффектом на горячем конце. Но торцевая механически проще. Горизонтальное дно устраняет химнейный эффект наклонного дна (вверх к зарядке), который засасывает холодный воздух на горячем конце → выше расход топлива и потери на накип.
Производственный процесс
- Горячая и холодная камера при литье под давлением: отличия, сплавы, вариации процесса
- Осваиваем токарные станки: типы, классификация и практическое применение
- Типы строгальных станков и их спецификации для оптимальной работы
- Типы строгальных станков и их классификация — подробное руководство
- Шлифовальные станки: типы и функции
- Слоттер-станки: типы, особенности и спецификации
- Металлы: классификация, свойства и основные марки
- Виды энергии: кинетическая, потенциальная и их примеры в реальной жизни
- Разновидности ключей: типы, назначение и ключевые особенности
- Виды кернеров в инженерии: функции, материалы и лучшие практики