



Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
Воздушно-распыльное охлаждение в непрерывном литье
Современная непрерывная литейная машина (НЛМ) должна эффективно лить широкий спектр марок: от ультранизкоуглеродистых и низкоуглеродистых до высокоуглеродистых, низколегированных и качественных трубных. Стабильное получение высокого качества требует повышенной операционной и обслуживательной гибкости НЛМ для поддержания оптимальных параметров литья по каждой марке. Гибкость нужна не только элементам машины и системам управления, но и зоне вторичного охлаждения (Рис. 1) — более эффективному и надежному распыльному охлаждению. Зона вторичного охлаждения стала фокусом внимания из-за требований к качеству и производительности. НЛМ нуждаются в высокоэффективных системах распыльного охлаждения.
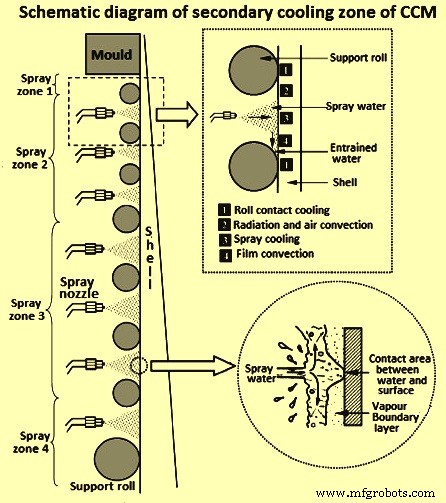
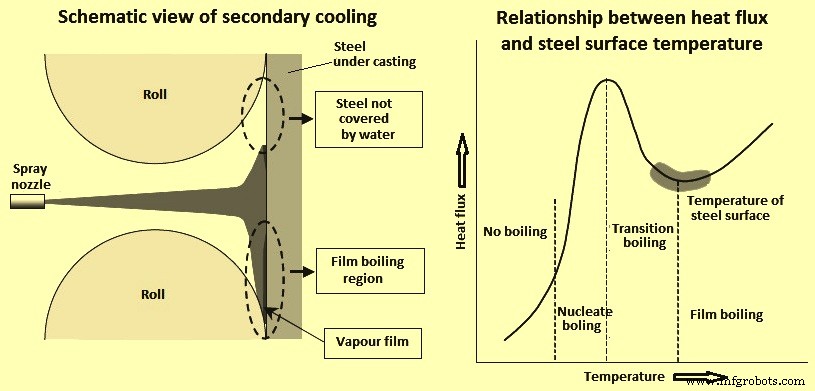
Водяное охлаждение ключево для извлечения тепла из затвердевающей стали — в кристаллизаторе и после выхода струйки. Характеризуется сложными кипячениями. Скорости извлечения тепла сильно зависят от температуры поверхности металла и быстро меняются при охлаждении струйки. Неконтролируемое охлаждение вызывает колебания температурных градиентов в затвердевающей оболочке, генерирует растяжные термические напряжения на фронте затвердевания → горячие трещины в продукте. Рис. 2 — схема вторичного охлаждения и зависимость теплового потока от температуры поверхности.
Распыльное охлаждение — единственная контролируемая часть вторичного охлаждения, поэтому главный фактор качества и производительности. Система использует сопла для распыления воды. Главная цель — охлаждение поверхности струйки. Расположение соплов и параметры процесса определяют характеристики охлаждения. Расположение задает зону охлаждения поверхности, параметры (давление, расход) — интенсивность и распределение. Теплоизвлечение — результат и расположения, и параметров.
Главный критерий выбора сопла — коэффициент теплопередачи, определяемый формой струи, распределением жидкости (плотностью) и объемом. Потенциалы оптимизации расположения: (i) выравнивание соплов, (ii) конструкция коллекторов и сегментных труб, (iii) оптимизация распределения жидкости. Для параметров процесса: (i) тип распыления (воздушно-распыльное или только вода), (ii) кинетика струи, (iii) потенциал распыления, (iv) коррелируемая эффективность охлаждения (коэф. теплопередачи).
Принцип воздушно-распыльного охлаждения
Воздушно-распыльное охлаждение: вода под давлением через специальные сопла формирует туман из ультрамелких капель (ср. размер ≤25 мкм = 0,025 мм). При высоком давлении — даже 5 мкм (0,005 мм). Огромная площадь поверхности от 1 литра воды. Капли быстро поглощают тепло и испаряются, унося энергию — охлаждение среды.
Относительная влажность воздуха критична: чем ниже, тем больше воды может испариться, тем больше тепла уходит. При водяном распылении на горячую сталь (>определенной температуры) образуется тонкий паровой слой между сталью и водой — «пленочное кипение» (Рис. 2). Исследования гидравлических соплов показывают: коэф. теплопередачи зависит от массового потока воды. Добавление воздуха создает сложную картину: воздух атомизирует воду, помогая охлаждению.
Явление Лейденфроста — явления при попадании малого объема жидкости на очень горячую поверхность. Названо в честь нем. врача Й.Г. Лейденфроста. Жидкость рядом с поверхностью, значительно горячее точки кипения, образует изолирующий паровой слой, препятствующий быстрому кипению. Точка Лейденфроста — начало стабильного пленочного кипения. Точка на кривой кипения, где тепловой поток минимален, поверхность полностью покрыта паровым одеялом. Теплопередача — проводимость и излучение через пар.
Высокая удельная плотность воды не единственный фактор коэф. теплопередачи. Соотношение воздух/вода тоже важно: сжатый воздух дает кинетическую энергию для проникновения капель через паровой слой над струйкой. Это важно выше 650 °C из-за явления Лейденфроста. Угол распыления и высота сопла тоже важны — определяют след струи (ширину и глубину) → плотность водяного потока и ударный импульс. Кроме того, отношение объема сжатого воздуха к расходу воды — еще один фактор. Охлаждение струйки включает кипение и формирование парового слоя. Сжатый воздух дает энергию для проникновения капель сквозь пар.
Воздушно-распыльные сопла
Исходный подход — однофазные (только вода) сопла. Технология развивалась, но многие машины все еще работают на водяном охлаждении с высокой продуктивностью и качеством. Сегодня НЛМ нуждаются в высокой гибкости по маркам и сечениям → высокая гибкость вторичного охлаждения → нужны воздушно-распыльные сопла.
Ключевые элементы современных соплов: камера смешения, удлинительная трубка, адаптеры входа воды и воздуха, их внутренняя геометрия и геометрия кончика. Точный расчет для высокого коэф. теплопередачи, стабильных углов распыления, равномерного распределения воды. Сопла не закупориваются, нет изнашиваемых деталей в камере смешения. Угол распыления стабилен в широком диапазоне давлений воды → постоянные равномерные характеристики.
Требования к соплу: (i) атомизация воды в мелкий туман для равномерного охлаждения, (ii) широкоугольный выброс для уменьшения числа соплов, (iii) увеличение выходного отверстия — меньше закупорок, больше диапазон расходов, (iv) размеры для монтажа между валами. Ключевые факторы эффективного теплопередачи: (i) плотность потока воздушно-распыльного тумана, (ii) скорость струи.
Желательны сопла с широким регулировочным диапазоном (turn down ratio) — минимизация типов соплов на НЛМ, упрощение обслуживания и склада.
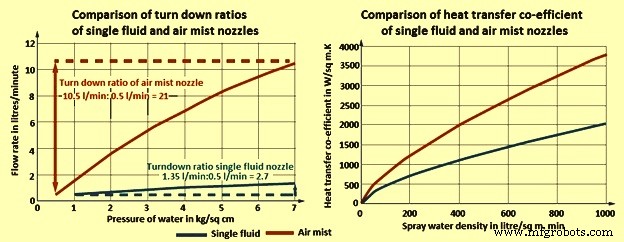
Так как сопла работают со сжатым воздухом + вода, необходимые свободные сечения для того же расхода воды больше, чем у однофазных. Большие сечения меньше склонны к внутреннему закупорке от плохого качества воды → выше ресурс, меньше нагрузка на обслуживание. Рис. 3 и Таблица 1 — сравнение однофазных и воздушно-распыльных соплов.
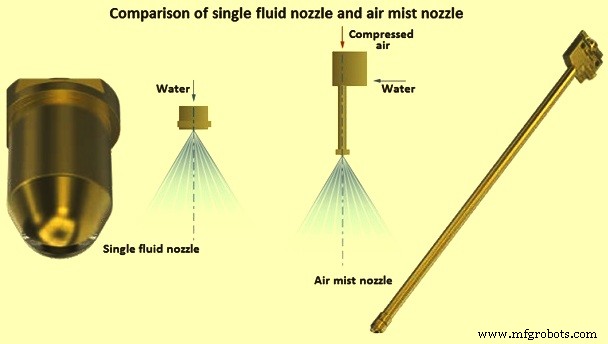
| № | Воздушно-распыльное | Однофазное |
|---|---|---|
| 1 | Регулировочный диапазон расхода воды макс. 30:1 | Макс. 3,7:1 |
| 2 | Большие сечения | Малые сечения |
| 3 | Минимальная склонность к закупорке | Высокая склонность |
| 4 | Постоянный угол распыления | Угол сильно меняется с давлением |
| 5 | Равномерное распределение жидкости | Неравномерное |
| 6 | Выше возможности извлечения тепла | Ограниченные возможности |
| 7 | Широкий диапазон скоростей литья для идеального затвердевания | Узкий диапазон |
| 8 | Широкий спектр марок на одной НЛМ | Ограничивает спектр марок |
| 9 | Меньший расход воды | Больший расход воды |
| 10 | Выше стоимость установки | Ниже стоимость установки |
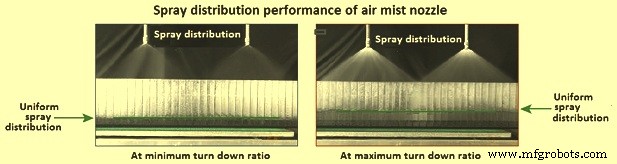
В системе вторичного охлаждения НЛМ сопла должны давать равномерное распределение воды по поверхности струйки на всем регулировочном диапазоне. Допуск ±15% от среднего достигается многосопловой компоновкой при давлении воды 1–7 кг/см². Рис. 4 — равномерность распределения при мин. и макс. режимах.
Главное преимущество — увеличенный регулировочный диапазон воды. Он равен отношению расхода при макс. рабочем давлении (обычно 7 кг/см²) к расходу при мин. (обычно 0,5 кг/см² для воздушно-распыльных и 1 кг/см² для однофазных). Сопла стабильны в этих диапазонах. Типичные диапазоны: воздушно-распыльные 10:1–30:1, однофазные 2,6:1–3,7:1. Увеличенный диапазон дает большую гибкость по изменению теплопередачи. Иллюстрация — Рис. 5.
Воздушно-распыльные сопла для литья блюмов и блюмов
При выборе охлаждения для блюмовой/блюмовой НЛМ плоскоструйные сопла обычно не лучший выбор, особенно при «промежуточных трещинах» (halfway cracks). Они образуются из-за повторного нагрева поверхности после прохождения зоны интенсивного теплоизвлечения под плоским струйком. Поверхность расширяет, натягает горячий слабый внутренний слой → трещина. Плоскоструйные сопла усиливают эффект.
Полноконические или овальные сопла дают мягкое охлаждение — теплоизвлечение на удлиненной площади. Это стандарты для однофазных систем, но долго не было адекватной воздушно-распыльной версии. Обычные полноконические воздушно-распыльные: нестабильное распыление, высокий расход воздуха, склонность к закупорке. Овальные с многощелевыми отверстиями — неравномерные образы, узкие щели легко закупориваются — лишь компромисс.
С развитием нового поколения полноконических и овальных воздушно-распыльных соплов стало возможно эффективно использовать их на блюмовых/блюмовых НЛМ. Компактный блоковый дизайн позволяет монтаж на горизонтальные коллекторы и вертикальные «банановые» коллекторы. Типичный полноконический сопла — Рис. 6.
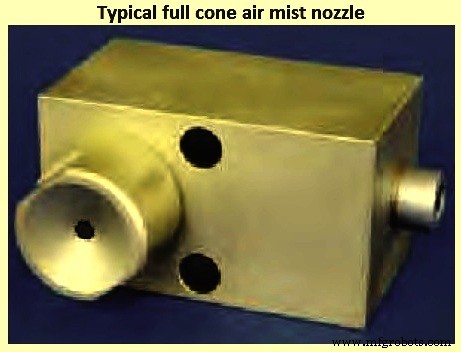
Достигнуты диапазоны 1:14 при давлении воды 1–10 кг/см² при постоянном давлении воздуха 2 кг/см². Номинальные углы полного конуса 0–90°. Свободные проходы 2 мм — в 3 раза больше, чем раньше, для соплов с расходами 0,5 л/мин при 1 кг/см² и 5 л/мин при 7 кг/см² воды при постоянном воздухе 2 кг/см².
Таблица 2 — сравнение производительности воздушно-распыльного и распыльного охлаждения на некоторых японских заводах.
| № | Завод | Закупорка | Обслуживание | ||
|---|---|---|---|---|---|
| Воздушно-распыльное | Распыльное | Воздушно-распыльное | Распыльное | ||
| 1 | Завод A | 0,89% за 15 дней* | 1,5–19,8% за 15 дней | Чистка закупорок за 15 дней* | Чистка закупорок за 15 дней |
| 2 | Завод B | Небольшая | ~20% за 5 мес. | Нет закупорок | Замена закупорок за 3–12 мес. |
| 3 | Завод C | Небольшая | Ходячие бруски | Замена 15 соплов за 2 мес. | Ходячие бруски |
| 4 | Завод D | Небольшая | ~20% за 4 мес. | Проверка за 15 дней | Проверка каждый залив |
| * Воздушно-впрыскивающий сопло | |||||
Преимущества воздушно-распыльного охлаждения на НЛМ
- Снижение поверхностных и угловых трещин, центральной сегрегации за счет улучшения распределения жидкости и снижения расхода воды.
- Повышение скоростей литья и производительности.
- Расширение операционного окна НЛМ для расширенного спектра марок за счет широкого регулировочного диапазона и оптимизации соотношения воздух/вода.
- Значительное снижение затрат на обслуживание и трубопроводы благодаря простому и жесткому монтажу соплов и распыльной трубопроводке.
- Повышение эксплуатационной безопасности за счет идеального выравнивания соплов и трубопроводки, снижения закупорки.
Производственный процесс
- Инвестиционное литье: преимущества, недостатки и ключевые соображения
- Очистители воздуха: конструкция, история и будущие тенденции
- Спрей-краска: история, производство и будущие тенденции
- Кислород: от древнего открытия к современному промышленному гиганту
- Системы подушек безопасности: дизайн, история и будущие инновации
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Повышение безопасности на рабочем месте: очистители масляной струйки для более чистой и здоровой среды резан…
- Очистители воздуха от масляной капли: защита качества воздуха и здоровья рабочих