



Профессиональное руководство по непрерывной литье стальных блюмов
Непрерывная литья стальных блюмов
Непрерывная литья стали — процесс непрерывного затвердевания жидкой стали в металлический стринг. В зависимости от сечения полуфабрикаты называют плитами, блюмами или блюмами (billets). Блюм (billet) — квадратное сечение со стороной обычно ≤150 мм. Сырье для прокатки в легких сечениях, прокатных станах прутка и проволочных станах. Также используется в ковке отдельных изделий.
Процесс изобретен в 1950-х для повышения продуктивности сталеварения. Раньше только ковка в чушках, имеющая плюсы, но не всегда отвечающая требованиям продуктивности. С тех пор непрерывная литья развивалась для улучшения выхода, качества и затрат.
Сегодня непрерывная литья — метод выбора всех сталелитейников, вытеснившая ковку в чушках. Благодаря множеству преимуществ процесс прошел много улучшений и был/остается объектом широких эмпирических и математических исследований. Непрерывная литья блюмов — один из видов, при котором блюмы производятся непрерывно и одновременно. Требует строгого контроля параметров для получения качественных непрерывных блюмов. Процесс делится на этапы: слив жидкой стали из печи в ковш (корректировка химизма во вторичном сталеварении), литье в раздатчик (tundish), из раздатчика в кристаллизатор. Затвердевание начинается в медном кристаллизаторе косвенным охлаждением (зона множественных исследований). Из кристаллизатора блюм проходит вторичное охлаждение водяными спреями.
История и развитие
Производство блюмов получило импульс в 1960-х с концепцией мини-милл: электросталеварение + непрерывная литья + леан-организация = прибыльная новая культура сталеварения. Производители блюмов, хоть и прибыльные, отставали в качестве непрерывно литых продуктов.
Опрос 1980-х показал: дизайн кристаллизатора и эксплуатация литья блюмов не стандартизированы, каждая компания делала по-своему. Бримакомб и соавторы в конце 1970-х начали исследовать внутреннюю работу кристаллизатора блюмов, установив связи дизайна, параметров и качества с помощью математических моделей и замеров на заводе. Благодаря этим усилиям литье блюмов перешло к стандартным дизайнам и параметрам → существенное улучшение качества. Новый опрос 1994 г. показал: производители блюмов начали поставлять SBQ-блюмы автопрому, выполняя строгие требования. С тех пор поставщики машин пересматривали скорости литья блюмов, порождая разработки для высшей продуктивности. Общая черта высокоскоростных технологий — увеличение длины кристаллизатора.
Широкий спектр машин непрерывной литья блюмов: разные радиусы изгиба, 1–8 стрингов, скорости до 6 м/мин. Одностринговый блюм-кастер с радиусом 6 м — рис. 1, двух восьмистринговых — рис. 2.
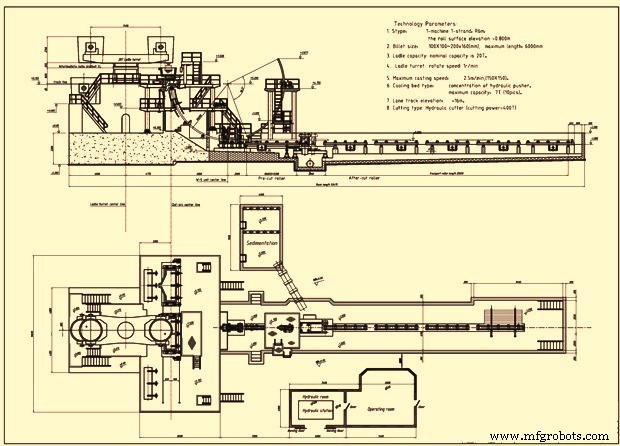
Рис. 1 Одностринговый блюм-кастер
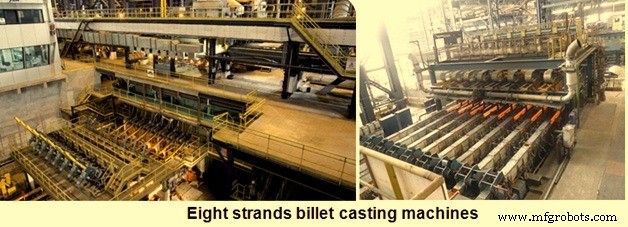
Рис. 2 Восьмистринговые машины непрерывной литья блюмов
Процесс непрерывной литья блюмов
Стальной ковш
Жидкая сталь из сталеварения поступает на машину литья блюмов в стальном ковше. При транспортировке есть возможности контроля чистоты, состава и температуры. Если не использовать — сталь грязная, слишком горячая или холодная. Качественная литья блюмов становится гораздо сложнее.
Главная проблема при переливке — поглощение кислорода (O₂) из воздуха, шлака печи, огнеупора ковша. Нужно минимизировать O₂-поглощение на каждом этапе. Перелив шлака в ковш из печи в конце отливки предотвращают. Поверхность стали в ковше покрывают синтетическим шлаком для: (1) предотвращения O₂-поглощения из воздуха, (2) поглощения неметаллических включений, (3) минимизации теплопотерь. В некоторых заводах ковш закрывают крышкой. При литье ковш оснащают огнеупорной трубой для предотвращения O₂-поглощения при переливке в tundish. Поток стали из ковша в tundish регулируют штормовым затвором. В некоторых заводах вес ковша постоянно мерят тензодатчиками.
Обычно промывают жидкую сталь инертным аргоном (Ar) для гомогенизации температуры. Температурный контроль важен для управления структурой заготовки и предотвращения операционных проблем (череп в ковше и tundish, пробои). Расход и длительность аргоноровки контролируют, так как выходящий газ контактирует со сталью с воздухом без спец. мер.
Раздатчик (Tundish)
Tundish выполняет множество ролей: (1) распределитель — сливает сталь на несколько стрингов машины; (2) обеспечивает контроль потока в кристаллизатор за счет постоянного и более низкого гидростатического напора vs ковш. Важно при пуске: tundish наполняют сталью до нормального рабочего уровня до начала литья в кристаллизатор; (3) всплывание включений → чистота заготовки; (4) реактор для добавки агентов (Ca) для контроля морфологии включений.
Форма и размер tundish диктуются необходимостью контроля гидродинамики. Размер плавки, сечение блюма, число стрингов, шаг стрингов, литная скорость отличаются → единого оптимального дизайна нет. Ключевые признаки хорошего tundish:
- Максимизация выплывания включений: объем tundish велик, но другие факторы его ограничивают. Пример: при последовательной литье разных марок без остановки объем «смешанной» стали в tundish минимизируют (смешанная — офф-спец, потери выхода).
- Время пребывания стали к каждому стрингу одинаковое для обеспечения качества.
- Короткое замыкание потока (short circuiting) минимально → plug flow насколько возможно.
- Поток позволяет большей части стали двигаться близко к поверхности, где всплывающие включения поглощаются шлаком tundish. Важно: расстояние, которое включения преодолевают плавучестью за доступное время в tundish, мало.
- Мертвый объем минимален — он эффективно сокращает время пребывания.
- Турбулентность от входящего кушного потока изолируется, особенно при открытой переливке tundish→кристаллизатор. Турбулентность влияет на шероховатость струйки tundish и захватывание газа в бассейне кристаллизатора.
- Глубина tundish >~500 мм для предотвращения вихревания у насадок, затягивающего шлак в бассейн кристаллизатора.
Определение оптимального дизайна требует спецификаций формы, размеров, расположения и размеров внутренних гидродинамических устройств (перегородки, переливы). Обычно достигают через обширное использование водных и/или математических моделей.
Аспект дизайна tundish, влияющий на продуктивность и качество — предотвращение реоксидирования жидкой стали. Покрывающий шлак с способностью поглощения включений предотвращает O₂-поглощение из воздуха. Сталь из tundish в кристаллизатор дополнительно защищают огнеупорной трубой или инертным газовым ширмом. Последнее — при литье мелких сечений, где полость кристаллизатора мала для трубы. При литье низкокачественных блюмов часто льют через воздух без заботы о реоксидировании. Tundish облицовывают огнеупором, инертным к стали. Деоксиданты (Ca, Al) не должны реагировать с оксидами облицовки. В некоторых заводах tundish прогревают для удаления летучих составляющих некоторых облицовок (источник водорода в стали) и лучшего температурного контроля.
Главная проблема эксплуатации tundish — забивание литейных насадок твердыми включениями (Al₂O₃). Даже малые включения приклеиваются к огнеупору через пограничный слой и последовательным наращанием перекрывают насадку. Проблема остра для мелких блюмов (малые диаметры насадок). При крупных сечениях/насадках часто постоянно пропускают Ar через насадку для предотвращения нарастания. Забивание не проблема, если включения жидкие. Для безаварийного литья Al-униженных сталей в блюмы добавляют Ca в точном количестве для образования кальциевых алюминатных включений.
Расход через насадку tundish регулируют разными методами в зависимости от сечения. Для крупных сечений с огнеупорной трубой tundish-кристаллизатор — штопорный стержень или штормовый затвор, обычно автоматический контроль для постоянного уровня мениска и скорости литья. При мелких сечениях с открытой переливкой — обычно нет контроля на tundish. Расход регулируют выбором диаметра насадки и поддержанием конкретного гидростатического напора в tundish. Уровень мениска контролируют изменением скорости литья. Поддержание уровня в tundish — вручную или непрерывным взвешиванием тензодатчиками и связью со штормовым затвором на ковше.
Нормальное время литья плавки ~1 час, согласовывают со временем снабжения плавкой 30–40 мин до 2 часов.
Кристаллизатор (Mould)
Кристаллизатор — «сердце» литейной машины. Первичное устройство теплоотвода. Функции: (1) извлечение перегрева из жидкой стали, (2) выращивание твердой оболочки достаточной толщины, (3) удержание жидкого бассейна под кристаллизатором без пробоев, (4) поддержка оболочки в начальном росте. Поскольку кристаллизатор управляет теплоотводом, его дизайн и эксплуатация сильно влияют на внутреннее и поверхностное качество блюмов. Свобода от поверхностных трещин критична, особенно при горячей зарядке в разогревательную печь для прокатки — поверхностные трещины окисляются и образуют дефекты оксидных швов при прокатке.
Кристаллизатор может быть прямым или с изгибом радиусом 4–15 м. Кривые — для снижения высоты машины и капиталозатрат. Прямые — улучшают распределение включений. При кривом кристаллизаторе включения могут ловиться преференциально фронтом затвердевания у внутреннего радиуса, образуя полосу. В прямом — включения распределяются равномернее. Актуальность зависит от чистоты стали на входе и требований к качеству. В любом случае сталь из прямого кристаллизатора постепенно изгибают в горизонталь для снижения высоты. Некоторые заводы делают кристаллизатор и подкристаллизаторную зону прямыми, чтобы заготовка не подвергалась механическим силам изгиба, дающим трещины. При кривом кристаллизаторе стринги выпрямляют в горизонталь перед разрезом на длины.
Независимо от прямого/кривого, базовый дизайн одинаков. Трубные кристаллизаторы для литья блюмов: медная (Cu) труба концентрически внутри стальной баффля с водой в аннуляре. Толщина стенки Cu 6–20 мм. Толстые стенки — для крупных сечений. Трубы из разных марок Cu-сплавов. Cu с фосфором, серебром (серебро-содержащие), хромом и цирконием — распространенные материалы.
При литье кристаллизатор смазывают и колебают для предотвращения прилипания стали к меди (разрыв твердой кожи). Колебательный кристаллизатор обычно следует синусоиде, частота и амплитуда регулируют так, чтобы на части хода вниз кристаллизатор двигался быстрее нисходящего стринга. Этот период «отрицательного стрипа» (negative strip) влияет на формирование колебательных следов на поверхности стринга. Смазка зависит от сечения.
При малых сечениях (100 мм квадратные блюмы) с открытой переливкой tundish→кристаллизатор используют рапсовое или синтетическое масло. Масло качают на масляную пластину у верха кристаллизатора, откуда оно просачивается по внутренней стенке. Точный механизм смазки масла, пиролизирующегося на контакте с жидкой сталью, не до конца ясен. При крупных сечениях сталь вводится через погруженную насадку (SEN). Смазка — литьевой порошок на мениск, где он контактирует со сталью, плавится, втягивается в зазор между застывающей оболочкой и колебающимся кристаллизатором. Состав порошка (обычно оксиды, углерод, фторид кальция) регулируют для контроля диапазона плавления и вязкости. Также от состава зависят теплопроводность и толщина порошкового слоя в зазоре, влияющие на интенсивность теплоотвода кристаллизатором.
Можно использовать разные масла (растительные, синтетические, смеси). Хотя точка вспышки ключева, кипящий диапазон относительно макс. температуры горячей грани более фундаментален. Расход смазочного масла типично 0,014–0,17 (тип. 0,05) мл/мин на мм периметра кристаллизатора для 125 мм блюма. С точки зрения гигиены, качества и затрат — чем ниже достижимый расход, тем лучше.
Важнейшие аспекты кристаллизатора блюм-кастера
- Теплопередача: тепло от поверхности стринга к охлаждающей воде через серию термических сопротивлений: (1) воздушный зазор стринг/кристаллизатор, (2) стенка кристаллизатора, (3) интерфейс кристаллизатор/вода. Воздушный зазор — наибольшее сопротивление, до 84% суммарного. Паттерн теплоотвода зависит от динамики формирования зазора. Зазор — сложная функция множества переменных, меняется продольно и поперечно → неравномерный теплоотвод. Механика зазора до сих пор плохо понята.
- Температурные профили: усредненные по времени профили в разных точках похожи — пик чуть ниже уровня металла, затем крутое падение. Падение из-за уменьшения теплоотвода с глубиной за счет роста зазора, толщины оболочки, деформации кристаллизатора. Температура в off-corner зонах значительно ниже средних граней — зазор образуется сначала в углах (2D теплопоток) и распространяется по грани.
- Тепловой поток пикуется на уровне мениска и падает из-за расширения зазора. Углерод в стали влияет на теплообмен кристаллизатора из-за усадки при δ→γ превращении.
- Термическая деформация: трубная сборка проще по дизайну, но более подвержена термической деформации, так как не поддерживается по всей длине. Неравномерный теплоотвод → неравномерное температурное поле → термомеханическая деформация. Часть деформации постоянная (пластическая) из-за дифференциального термического расширения и физических ограничений поддержки/геометрии трубы. Факторы, влияющие на отрицательный конус и пик выбуха/позицию: скорость воды, качество воды, уровень металла, позиция ограничения, толщина стенки, тип поддержки трубы.
- Процессные переменные: содержание C, конус кристаллизатора, режим литья, смазка, скорость литья — главные факторы, влияющие на теплообмен.
- Колебания и смазка — фундаментальны для непрерывной литья. Трение оболочка/кристаллизатор минимизируют для исключения прилипания, разрывов, трещин. Осцилляторы — простые машины, колеблющие кристаллизатор для предотвращения прилипания. Обычно синусоидальный режим, типичные ход 10 мм, частота 2 Гц. Параметры для минимизации прилипания и глубины следов — ход и время отрицательного стрипа. Negative strip time — период, когда кристаллизатор движется вниз быстрее скорости вытяжения. Mould lead — путь, который кристаллизатор проходит мимо оболочки за negative strip. Рекомендуемые для блюмов: mould lead 3–4 мм, negative strip time 0,12–0,15 с. Машины с negative strip <0,1 с и lead <2–3 мм склонны к прилипанию, особенно при колеблющемся мениске. Lead >5 мм может давать глубокие неравномерные следы.
- Колебательные следы на поверхности блюмов — периодические впадины на мениске из-за реципрокации. Каждый след локально увеличивает зазор → локально снижен теплоотвод. В зависимости от глубины следов — локально тонкая оболочка, пробои или поперечные поверхностные трещины. Шаг следов связан с частотой колебаний.
- Внутренний конус кристаллизатора, компенсирующий усадку оболочки, варьируется: без конуса, одинарный, двойной. Раньше практиковали не только неконусные трубы, но и их переворот после износа для продления жизни. Теперь ясно: конус сильно влияет на глубину и равномерность следов → на off-squareness и off-corner внутренние трещины. Конус у мениска сильно влияет на локальный и общий теплоотвод → деформация кристаллизатора, масляная смазка, поверхностное качество. Расчеты по осевым профилям измеренного теплоотвода, усадке стали, деформации кристаллизатора показывают: двойной конус желателен, менее жесток для низкоуглеродистых плавок (<0,16% C) чем для высокоуглеродистых.
- Толщина стенки: расчеты деформации показывают мин. ~13 мм для сечений 100–150 мм, до ~20 мм для 200 мм квадратных. >20 мм может вызывать прилипание при масляной смазке — горячая грань у мениска может превысить кипящий диапазон масла (тип. 220–350 °C). Внутренние радиусы углов ~3–4 мм помогают минимизировать продольные трещины.
- Уровень мениска (от верха Cu-трубы) оптимально 100–150 мм. Мелкий уровень → зона макс. термического расширения трубы близко к keeper plates (державам), сопротивление которым дает пластические деформации и нежелательную постоянную деформацию. Слишком глубокий — излишне сокращает время пребывания оболочки в кристаллизаторе.
- Скорость охлаждающей воды желательно >10–11 м/с: (1) водоохлаждаемая грань Cu достаточно холодна относительно точки кипения воды для подавления пузырчатого кипения, (2) горячая грань не превышает кипящий диапазон масла у мениска, (3) температура Cu не превышает температуру размягчения конкретной марки (зависит от времени при температуре) → постоянная деформация.
- Типы поддержки кристаллизатора (3): (1) keeper plates в пазах по 4 сторонам, (2) keeper plates на 2 сторонах у верха, (3) поддержка сверху и снизу. Вторая с мелким уровнем металла дает неравномерное распределение зазора по периметру → off-squareness vs первая и третья.
- Качество охлаждающей воды критично. Даже 20 мкм накипи — катастрофическое влияние на температуру трубы. Накипь вводит большое термическое сопротивление относительно меди. Немедленный след — постоянная деформация кристаллизатора. Часто тяжесть накипи неодинакова на 4 гранях — скорость воды меняется по периметру из-за вариаций размеров водяного канала. Корень — допуски компонентов: водяной жакет, труба, корпус, сборка → размеры канала.
Вторичное охлаждение (Secondary cooling)
Под кристаллизатором движущийся стринг охлаждается батареями водяных спреев. Цель — продолжить теплоотвод и затвердевание, начатое в кристаллизаторе, без генерации растяжных напряжений, вызывающих формообразовательные дефекты, поверхностные или внутренние трещины.
Спрейовые насадки обычно на вертикальном коллекторе (райзере) в центре каждой грани. Часто насадки дают полный конус (круглый/квадратный), иногда полый конус. Непосредственно под кристаллизатором, где часто стоят ножные ролики, 1–2 насадки на грань с V-образным паттерном. Длина спреевой камеры 0,5–5 м. Принцип — давлениеатомизация: вода под давлением через насадку распыляется в капли. Проектирование вторичного охлаждения зависит от качественных соображений и знания факторов теплообмена спреевым охлаждением. Три ключевых аспекта: (1) влияние спреев на дефекты блюмов, (2) теплоотвод спреями (зависит от давления воды, дистанции до стринга, типа насадки, температуры поверхности стринга, водяного потока), (3) распределение воды по спреевой зоне как функция параметров (2).
Спрей-связанные дефекты блюмов
- Полупутевые трещины (midway cracks), ромбоидность, диагональные трещины.
- Влияние спреевого охлаждения на дефекты:
- В зависимости от осевого профиля спреевого охлаждения большие растяжные деформации могут возникнуть в застывающей оболочке из-за меняющихся термических градиентов. Перегрев блюмов после спреевой камеры — причина полупутевых трещин.
- Интенсивность спреев влияет на локальное температурное распределение через оболочку → меняет высокотемпературные механические свойства стали и способность оболочки выдерживать выбух от ферростатического давления жидкого ядра.
- Температурная экскурсия поперечного среза оболочки при движении через спреи может влиять на выпадение фаз (AlN), снижающих горячую пластичность. При этом, если оболочка подвергается большим растяжениям (например, при разгибании), возникают дефекты: поперечные трещины.
Теплообмен спреев
Существует связь между скоростью теплоотвода водяными спреями и переменными спреев. Коэффициенты теплообмена зависят от множества переменных: тип насадки, расстояние до стринга, давление воды, температура воды, температура поверхности стали. Из них тип насадки, расстояние, давление влияют на водяной поток (л/м²·с) — важнейшую переменную. Температура воды и поверхности стали влияют на теплообмен напрямую. В нормальных условиях (T поверхности 1200–700 °C) влияние температуры поверхности на коэффициент мало, а водяной поток — наибольшее влияние.
После вторичного охлаждения блюм попадает в резак, где его разрезают на длины гидрорезаком или резаками-факелами.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения