



Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
Непрерывная литья стали — важнейший процесс для мирового производства стали благодаря своим несомненным преимуществам: экономии энергии, высокому выходу, гибкости эксплуатации и конкурентоспособному качеству литого продукта. С установлением непрерывной литья как основного пути производства стали, акцент всё больше смещается на улучшение качества и снижение затрат через технологии непрерывной литья. Одним из самых строгих требований к качеству сегодня является чистота стали. Высокие требования к чистоте стали требуют строгого контроля неметаллических включений (или просто включений) в процессе непрерывной литья. Включения, остающиеся в конечном продукте, могут ухудшить свойства стали и снизить её качество.
Удаление включений в кристаллизаторе непрерывной литья затруднено, так как жидкая сталь затвердевает, а включения имеют меньше возможностей всплыть. Удаление включений и их конечное распределение в стальном продукте сильно зависят от свойств включений, переноса включений в жидкой стали и взаимодействия включений с затвердевающей оболочкой. Поэтому понимание застревания включений и их конечного распределения в конечном продукте важно для контроля чистоты и качества стального продукта.
Проблема поверхностного качества горяче- и/или холоднокатаной стали всегда является одной из важных проблем, поскольку она напрямую относится к качеству и цене стали. Поверхностное качество катанай стали также влияет операция непрерывной литья и перегрева, так как включения являются одной из главных причин образования поверхностных трещин в катанай стали. Принимаются попытки улучшить поверхностное качество стали путем модификации состава и морфологии включений на основе термодинамических расчетов. Но эти попытки, кажется, всё ещё недостаточны для полного решения проблемы поверхностного качества.
Оценка включений в стали представляет большой интерес и включает (i) изучение общего количества, морфологии, распределения по размеру и пространственного распределения включений, и (ii) определение их химического состава.
Всё возрастающие требования к высококачественным стальным продуктам сделали сталелитейный персонал всё более осведомленным о требовании чистоты стали. Включения — важная проблема в литой стали, которая может привести к её чрезмерному ремонту или отбраковке. Несколько дефектов в катанай стальном продукте могут быть связаны с включениями. Механическое поведение стали во многом контролируется объемной долей, размером, распределением, составом и морфологией включений и выделений, которые действуют как концентраторы напряжений. Распределение включений по размеру особенно важно, так как крупные макро-включения наиболее вредны для механических свойств. Иногда катаклизмический дефект вызван всего одной крупной включением в целой плавке стали. Хотя крупные включения намного меньше по количеству, чем мелкие, их общая объемная доля может быть большой.
Ковкость заметно снижается при увеличении количества оксидных или сульфидных включений. Также вязкость на разрушение снижается при наличии включений в высокопрочных низкоковких легированных сталях. Подобная деградация свойств от включений наблюдается в испытаниях, отражающих медленные, быстрые или циклические скорости деформации, такие как ползучесть, ударность и устойчивость к усталости. Кроме того, включения вызывают поры, которые могут индуцировать трещины. Крупные экзогенные включения могут вызывать проблемы в виде низкого качества поверхности, плохой полируемости, сниженной устойчивости к коррозии и в исключительных случаях — шлаковых линий и ламинаций.
Включения также снижают устойчивость к «водородно-индуцированным трещинам» (HIC). Источником большинства проблем усталости в стали являются твердые и хрупкие оксиды, особенно крупные частицы оксида алюминия (Al2O3) размером более 30 микрометров. Хотя морфология затвердевания включений важна в литых сталях, морфология включений в ковано-раскатанных стальных продуктах во многом контролируется их механическим поведением при обработке стали, то есть тем, являются ли они «твердыми» или «мягкими» относительно стальной матрицы. Поведение разных типов включений с их деформацией при прокатке схематически показано на Рис. 1.
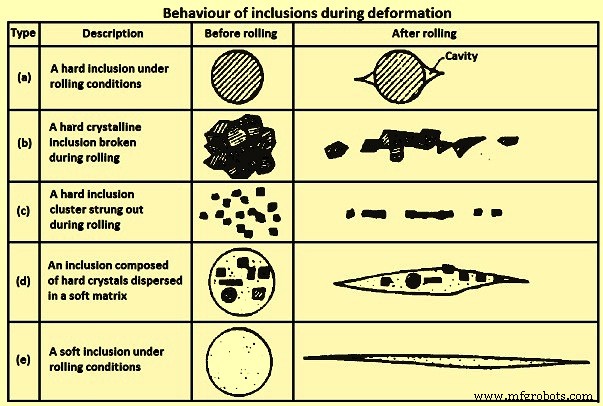
Рис. 1 Поведение включений при деформации
Образование «стрингеров» (продолговатых включений), типы (b) и (c) на Рис. 1, увеличивает направленность механических свойств, тем самым неблагоприятно влияя на вязкость и ковкость, особенно в направлении через толщину плоскораскатаного продукта. Худшие включения для вязкости и ковкости, особенно для свойств через толщину, — это те, что деформируются вместе с матрицей, как (d) на Рис. 1. Для избежания этих проблем размер и частота вредных включений должны быть строго контролируемы. Особенно никакие включения не должны присутствовать в литой стали выше критического размера.
Характеризация включений — один из самых важных аспектов для обеспечения чистой стали. Включения — тип дефекта в стали, который серьезно влияет на такие свойства, как полируемость, ковкость и предел усталости стали. Следовательно, включения должны контролироваться для производства высокопроизводительной стали. Первичные включения образуются при обработке стали в ложеме. Большинство из них удаляются в ложемной шлаке или на облицовке. Однако остальные включения всё ещё остаются для удаления через последовательные стадии процесса, и дополнительно новые включения формируются при литье и затвердевании.
Из-за уменьшения количества включений с увеличением размера, разные интервалы размеров создают разные проблемы. Относительно полируемости, большое количество мелких включений более вредно, чем крупные, но более редкие включения, просто за счет более частого встречаемости. С другой стороны, на низких уровнях напряжений критические трещины, которые могут привести к отказу в течение срока службы стального продукта, скорее всего растут на самых крупных включениях. Эти включения редки, и трудно правильно оценить их плотность встречаемости. При промежуточных уровнях напряжений усталости включения средних размеров конкурируют с поверхностными дефектами как точки инициации трещин.
Включения в стали могут формироваться либо эндогенно (индигенно), либо экзогенно. Эндогенные включения — результат реакции легирующих элементов в стали с растворенным газом (таким как кислород) для образования твердых включений в литой стали. Включение может образовываться при деоксидации, реоксидации или затвердевании от сниженной растворимости газообразных видов в твердом состоянии. Экзогенные включения поступают из источников вне жидкой стали, такие как захват шлака или повреждение огнеупоров.
Эндогенные включения
Эндогенные включения — продукты деоксидации или выделенные включения при охлаждении и затвердевании стали.
Продукты деоксидации — оксид алюминия (Al2O3) в низкоуглеродистой алюминисто-деоксидированной (LCAK) стали и диоксид кремния (SiO2) в кремнисто-деоксидированной стали, которые образуются в результате реакции между растворенным кислородом и добавленными алюминием и кремнием деоксидантами, являются типичными деоксидационными включениями. Оксид алюминия включения дендритные при образовании в среде с высоким кислородом. Кластерные оксид алюминия включения от деоксидации или реоксидации типичны для алюминисто-деоксидированных сталей. Включения оксида алюминия легко формируют трехмерные кластеры через столкновение и аггломерацию из-за их высокой поверхностной энергии. Индивидуальные включения в кластере могут быть 1–5 микрометров в диаметре. Перед столкновением, разрушением или аггломерацией с другими частицами они могут быть в форме цветочной пластинки или (аггломерованных) полиэдральных включений. Альтернативно кораллоподобные оксид алюминия включения считаются результатом «оствальд-рифеннига» изначально дендритных или кластерных оксид алюминия включений. Включения кремния обычно сферичны из-за нахождения в жидком или стекловидном состоянии в жидкой стали. Кремний также может аггломерироваться в кластеры.
Выделенные включения — эти включения формируются при охлаждении и затвердевании стали. При охлаждении концентрация растворенного кислорода/азота/серы в жидкости становится выше, пока растворимость этих элементов снижается. Таким образом выделяются включения такие как оксид алюминия, диоксид кремния, нитрид алюминия (AlN) и сульфиды. Сульфиды формируются интердендритически при затвердевании и часто нуклеируются на оксидах, уже присутствующих в жидкой стали. Эти включения обычно малы (менее 10 микрометров в размере).
Экзогенные включения
Экзогенные включения возникают преимущественно от случайного химического (реоксидации) и механического взаимодействия жидкой стали с окружающей средой (захват шлака и эрозия облицовочного огнеупора). При механической обработке они производят треск, вызывая ямы и вмятины на поверхности механически обработанных сечений, частые поломки, а также избыточный износ инструмента.
Экзогенные включения всегда связаны с практикой и их размер и химический состав часто ведут к идентификации их источников, а их источники в основном — реоксидация, захват шлака, эрозия облицовки и химические реакции. Эти включения имеют следующие характеристики.
Крупный размер — экзогенные включения от эрозии огнеупора обычно больше, чем от захвата шлака.
Сложный состав / многофазная природа — экзогенные включения вызваны явлениями: (i) реакция между жидкой сталью и кремнеземом, FeO и MnO в шлаке и облицовочном огнеупоре с генерируемыми оксидами алюминия могут оставаться на их поверхности, (ii) по мере движения экзогенных включений, из-за их крупного размера, они могут захватывать деоксидационные включения, такие как оксид алюминия, на своей поверхности, (iii) экзогенные включения действуют как гетерогенные центры нуклеации для выделения новых включений во время их движения в жидкой стали, и (iv) шлаковые или реоксидационные включения могут реагировать с облицовочными огнеупорами или выбивать дополнительный материал в жидкую сталь.
Форма — экзогенные включения обычно имеют неправильную форму, если не сферичны от захвата шлака или продукта деоксидации кремния. Сферические экзогенные включения обычно крупны (более 50 микрометров) и в основном многофазны, но сферические деоксидационные включения обычно малы и однофазны.
Количество — экзогенные включения малы по числу по сравнению с мелкими включениями.
Распределение — экзогенные включения имеют спорадическое распределение в стали и не хорошо диспергированы, как мелкие включения. Поскольку они обычно захватываются в стали при разливе и затвердевании, их встречаемость случайна и спорадична. С другой стороны, они легко всплывают, поэтому концентрируются только в областях сечения стали, которые затвердевают быстрее всего или в зонах, где их побег всплытием как-то препятствован. Следовательно, эти включения часто встречаются у поверхности.
Влияние на свойства стали — экзогенные включения более вредны для свойств стали, чем мелкие включения, из-за их крупного размера.
Одна проблема, которая перекрывает источник экзогенных включений — почему такие крупные включения не всплывают быстро, как только они оказываются в стали. Возможные причины: (i) позднее формирование при сталелитии, транспорте или эрозии в металлургических сосудах, оставляя недостаточно времени для их подъема перед входом в кристаллизатор литейной машины, (ii) недостаточный перегрев, (iii) поток жидкости при затвердевании индуцирует захват шлака кристаллизатора, или (iv) повторный захват всплывших включений перед их полным входом в шлак.
Экзогенные включения от реоксидации — самая распространенная форма крупных макро-включений от реоксидации в стали — кластер оксида алюминия. Воздух — самый распространенный источник реоксидации, который может происходить: (i) жидкая сталь в промежуточном сосуде смешивается с воздухом от своей верхней поверхности в начале разлива из-за сильной турбулентности и оксидных пленок на поверхности текущей жидкости складываются в жидкость, образуя слабые плоскости оксидных частиц, (ii) воздух всасывается в жидкую сталь на стыках между ложем и промежуточным сосудом и между промежуточным сосудом и кристаллизатором, и (iii) воздух проникает в сталь с верхней поверхности стали в ложеме, промежуточном сосуде и кристаллизаторе во время разлива.
При этом типе реоксидации деоксидирующие элементы, такие как алюминий, кальций и кремний и т.д., предпочтительно окисляются, и их продукты развиваются в включения, обычно на один-два порядка больше деоксидационных включений. Решение для предотвращения этого типа реоксидации — ограничить контакт воздуха с процессом литья. Это можно сделать: (i) обмыванием инертным газом с использованием стального кольцевого коллектора или пористого огнеупорного кольца вокруг соединений между ложем и промежуточным сосудом и между промежуточным сосудом и кристаллизатором, (ii) пургированием аргона в промежуточный сосуд перед литьем и в поверхность промежуточного сосуда во время литья, и (iii) контролем впрыска аргона в ложем для избежания образования «глаза».
Другой источник реоксидации — в шлаках и облицовочных огнеупорах. По этому механизму реоксидации включения внутри стали растут, когда они приближаются к интерфейсу шлак/облицовка через реакцию SiO2/FeO/MnO + [Al] = [Si]/[Fe]/[Mn] + Al2O3. Это приводит к более крупным оксидам алюминия с переменным составом. Это явление дальше влияет на экзогенные включения разными способами: (i) эта реакция может эродировать и сделать неровной поверхность облицовки, что меняет паттерн потока жидкости у стенок облицовки и может индуцировать дальнейшее ускоренное разрушение облицовки, и (ii) крупное экзогенное включение от сломанной облицовки или захваченного шлака может захватывать мелкие включения, такие как продукты деоксидации, и также действовать как гетерогенный центр для новых выделений, что усложняет состав экзогенных включений.
Для предотвращения реоксидации от шлака и облицовочного огнеупора очень важно держать низкое содержание SiO2, FeO и MnO. Сообщалось, что высокоалюминистые или циркониевые кирпичи, содержащие низкие уровни свободной кремнезема, более подходят для использования.
Экзогенные включения от захвата шлака — любая операция сталелитья или перемещение жидкой стали включают турбулентное смешивание шлака и металла, особенно при перемещении между сосудами. Это производит частицы шлака, взвешенные в стали. Включения шлака, 10–300 микрометров в размере, содержат большие количества CaO (известков) или MgO (магнезии), и обычно жидки при температуре жидкой стали и поэтому сферичны по форме. Использование промежуточного сосуда H-образной формы и разлив через два ложема уменьшает захват шлака в период смены ложема. Причины, влияющие на захват шлака в жидкую сталь в процессе непрерывной литья, включают: (i) при операциях перемещения из ложема в промежуточный сосуд и из промежуточного сосуда в кристаллизатор, особенно при открытом литье, вихрь на верхней поверхности жидкой стали, который на низком уровне жидкой стали можно избежать несколькими способами, такими как прекращение литья до начала вихря, (ii) эмульгация и захват шлака на верхней поверхности, особенно под газовой перемешиванием выше критического расхода газа, (iii) турбулентность у мениска в кристаллизаторе, и (iv) свойства шлака, такие как межфазовое натяжение и вязкость шлака.
В качестве примера, порошок кристаллизатора может быть захвачен в жидкую сталь из-за: (i) турбулентности у мениска (Рис. 2A), (ii) вихря (Рис. 2C), (iii) эмульгации, индуцированной пузырьками, движущимися из стали в шлак [Рис. 2B и 2D], (iv) всасывания вдоль стенки сопла из-за разности давления (2E), (v) высокоскоростного потока, сдирающего шлак с поверхности (2A), и (vi) флуктуаций уровня (Рис. 2B).
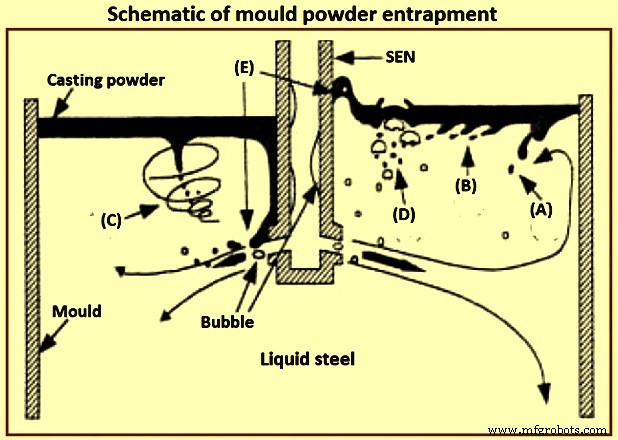
Рис. 2 Схема захвата порошка кристаллизатора
Межфазовое натяжение между сталью и жидким литейным порошком определяет высоту мениска стали и легкость захвата флюса. Конкретно межфазовое натяжение 1,4 Н/м для шлака кальций-кремний-алюминий в контакте с чистым железом дает высоту мениска около 8 мм. Межфазовое натяжение снижается до низкого значения поверхностно-активными видами, такими как сера, или межфазовым обменным реакция, такой как окисление алюминия в стали оксидом железа в шлаке. Очень низкое межфазовое натяжение, связанное с химической реакцией, может обеспечить спонтанную турбулентность на интерфейсе через эффект Марангони. Такая турбулентность может создать эмульсию на интерфейсе, создавая нежелательные капли шлака в стали.
Экзогенные включения от эрозии/коррозии облицовочного огнеупора — эрозия огнеупоров, включающая песок блоков, рыхлую грязь, сломанную огнеупорную кирпичную кладку и керамические частицы облицовки, является очень распространенным источником крупных экзогенных включений, которые обычно тверды и связаны с материалами ложема и промежуточного сосуда самих. Это обычно крупные и неправильной формы материалы. Экзогенные включения могут действовать как места для гетерогенной нуклеации оксида алюминия или аггломерироваться с другими индигенными включениями. Встречаемость продуктов эрозии облицовки или механически введенных включений может полностью ухудшить качество иначе очень чистой стали.
В некоторых исследованиях для изучения процесса эрозии сообщалось, что «глазированные огнеупоры» и «реакционные слои на поверхности кирпичей» формируются с жидкой сталью при 1550–1600 °C. Сгустки крупных включений на поверхности облицовки также могут быть высвобождены в жидкую сталь.
Эрозия облицовки обычно происходит в зонах турбулентного потока, особенно в сочетании с реоксидацией, высокими температурами литья и химическими реакциями. Параметры, сильно влияющие на эрозию облицовки, описаны ниже.
Некоторые стальные марки довольно коррозионны (такие как высокомарганцевистые и марки, которые слабо деоксидированы и имеют высокое содержание растворенного кислорода) и атакуют облицовочные кирпичи.
Реоксидационные реакции, такие как растворенный алюминий в жидкой стали восстанавливает кремнезем в облицовочном огнеупоре, генерируя оксиды железа включения, которые очень реактивны и смачивают материалы облицовки, приводя к эрозии облицовочного огнеупора в зонах высокой турбулентности жидкости.
Состав и качество кирпича оказывают значительное влияние на качество стали. На одном заводе три типа материалов (высокоалюминистый, Al2O3-SiC-C и MgO-C со скоростью износа 1 мм/плавка, 0,34 мм/плавка, 0,16 мм/плавка соответственно) были приняты на шлаковую линию, где огнеупор склонен к повреждению эрозивным флюсом и шлаком промежуточного сосуда, и MgO-C кирпич показал высшую долговечность среди трёх. Оксид марганца предпочтительно атакует кремнезем-содержащие части огнеупора. Очень высокочистые алюминиевые и циркониевые зерна могут выдержать атаку оксида марганца.
Быстрая эрозия огнеупора от высокомарганцевистых сталей может быть ограничена: (i) использованием очень высокочистых алюминиевых или циркониевых огнеупоров, (ii) минимизацией кислорода полной деоксидацией стали сильным деоксидантом, таким как алюминий или кальций, и предотвращением всасывания воздуха. Кремнезем-основанные облицовки промежуточного сосуда хуже магнезиевых распыляемых облицовок. Высокоалюминистые огнеупоры предлагаются как наиболее перспективные. Включение оксида кальция в огнеупор сопла может помочь за счет жидкообразования оксидов алюминия у стенки, пока диффузия CaO к интерфейсу достаточно быстра и эрозия сопла не проблема. Эрозия сопла может быть противодействована контролем состава огнеупора сопла (например, избеганием примесей натрия, калия и кремния) или покрытием стенок сопла чистым оксидом алюминия, нитридом бора или другим стойким материалом. Огнеупор на поверхности стенок обмуровки должен быть выбран для минимизации реакций со сталью, создающих включения и закупорку.
Чрезмерная скорость жидкой стали влияет на эрозию облицовки вдоль стенок в промежуточном сосуде, таких как входная зона. Подкладка может быть использована для предотвращения эрозии дна промежуточного сосуда, а также контроля паттерна потока. Предлагалось, что скорости жидкой стали выше 1 м/с опасны с точки зрения эрозии.
Чрезмерное время контакта или наполнения и высокая температура ухудшают проблемы эрозии. Во время длительного удержания в ложеме крупные включения могут всплыть в ложемной шлак. Однако чем дольше сталь в контакте с ложемной облицовкой, тем больше тенденция к продуктам эрозии ложема. Решения основаны на разработке высокостабильных огнеупоров для данной стальной марки, разработке плотных износостойких огнеупорных вставок для зон высокого потока и предотвращении реоксидации.
Экзогенные включения от химических реакций — химические реакции производят оксиды от модификации включений, когда кальциевая обработка выполняется неправильно. Идентификация источника этих включений не всегда легка, так как, например, включения, содержащие оксид кальция, могут также происходить от захваченного шлака.
Аггломерация включений и закупорка — аггломерация твердых включений может происходить на любой поверхности с помощью эффектов поверхностного натяжения, включая на огнеупоре и поверхностях пузырьков. Высокий угол смачивания оксида алюминия в жидкой стали (134–146 градусов) поощряет включение прикрепляться к огнеупору, чтобы минимизировать контакт со сталью. Высокие температуры 1530 °C позволяют синтерированию оксида алюминия. Крупный угол контакта и больший размер включения способствуют аггломерации включений. Из-за столкновения и аггломерации включения в стали склонны расти с увеличением времени и температуры. Рост включений столкновением, аггломерацией и коагуляцией в слитке был предметом различных исследований, в которых сообщается численное моделирование нуклеации включений от добавки деоксиданта и роста столкновением и диффузией от нано- до микрон-размеров.
Фундаменты синтерирования оксида алюминия в кластеры требуют дальнейшего исследования, хотя некоторые исследования использовали фрактальную теорию для описания морфологии кластеров (особенностей). Самый очевидный пример аггломерации включений на поверхности облицовочных огнеупоров — закупорка сопла при непрерывном литье жидкой стали.
Влияние потока жидкости и затвердевания на включения — распределение включений в непрерывной литье стали влияет поток жидкости, теплопередача и затвердевание жидкой стали. Популярный индекс застревания включений — критическая продвигающаяся скорость фронта затвердевания, которая влияет несколькими параметрами, такими как форма включения, плотность, поверхностная энергия, теплопроводность, скорость охлаждения (скорость затвердевания) и выступающие условия фронта затвердевания. Сообщалось, что застревание контролируется силами трения и интерфейсными (силы Ван-дер-Ваальса). Предлагалось, что чем быстрее скорость затвердевания, тем выше вероятность застревания. Вероятность застревания снижается с увеличением времени затвердевания, меньшей сегрегацией, меньшими выступаниями на фронте затвердевания. Междендритные интервалы имеют большое влияние на застревание включений и связаны с явлениями выталкивания, поглощения или застревания.
Операции непрерывной литья, включения и чистая сталь
Операции непрерывной литья контролируют чистоту стали. Систематическое исследование удаления включений показало, что ложемная обработка снижает включения примерно на 65–75%, промежуточный сосуд удаляет включения примерно на 20–25%, хотя иногда происходит реоксидация, а кристаллизатор удаляет включения примерно на 5–10%. Операция промежуточного сосуда имеет большое влияние на чистоту стали. Важные факторы в операциях промежуточного сосуда, влияющие на чистоту стали: глубина и вместимость промежуточного сосуда, переходы литья, облицовочный огнеупор промежуточного сосуда, флюс промежуточного сосуда, газовая перемешка аргоном и управление потоком промежуточного сосуда.
Верхние шлаки — верхние шлаки в ложеме и промежуточном сосуде выполняют несколько функций: (i) изоляция жидкой стали как термически (для предотвращения чрезмерных тепловых потерь) и химически (для предотвращения захвата воздуха и реоксидации), и (ii) поглощение включений для дополнительной очистки стали. Общий флюс промежуточного сосуда — сгоревшая рисовая шелуха, которая недорога, хороший изолятор и дает хорошее покрытие без корки. Однако рисовая шелуха высока в кремнеземе (около 80% SiO2), который может быть восстановлен, образуя источник включений. Они также очень пыльны и с высоким углеродным содержанием (около 10% C) могут загрязнять ультра-низкоуглеродистую сталь.
Основные флюсы (на основе CaO-Al2O3-SiO2, кремнезем менее 10%) теоретически намного лучше рисовой шелухи при рафинировании LCAK сталей и коррелируют с более низким кислородом в промежуточном сосуде. Например, в исследовании общий кислород снизился из диапазона 25–50 ppm до диапазона 19–35 ppm с увеличением щелочности флюса от 0,83 до 11. На одном сталелитейном заводе использование основных флюсов дало более низкий общий кислород в кристаллизаторе и снизило дефекты стального продукта. Однако, скорее всего, основной флюс неэффективен, так как он легко образует корку на поверхности из-за более высокой скорости плавления и высокой температуры кристаллизации. Эта корка приводит к эволюции открытого безшлакового «глаза» вокруг ложемной обмуровки во время разлива, что не только обеспечивает избыточную площадь для реоксидации, но и позволяет значительные радиационные тепловые потери и дискомфорт для операторов на рабочей площадке. Также основные флюсы обычно имеют более низкую вязкость. Следовательно, они легче захватываются. Чтобы избежать этих проблем, один сталелитейный завод использовал двухслойный флюс, с низкоплавким основным флюсом снизу для поглощения включений и верхним слоем рисовой шелухи для изоляции. Это снизило общий кислород с 22,5 ppm до 16,5 ppm.
Глубина, вместимость и устройства управления потоком промежуточного сосуда — паттерн потока промежуточного сосуда должен быть спроектирован для увеличения времени пребывания жидкой стали и частиц и поощрения удаления включений. Поток промежуточного сосуда контролируется его геометрией, уровнем, входом (обмуровкой) дизайном и устройствами управления потоком, такими как ударные подкладки, переливы, перегородки, баффлы и фильтры. Глубокий промежуточный сосуд с большой вместимостью увеличивает время пребывания жидкой стали и частиц и поэтому поощряет удаление включений. Глубокий промежуточный сосуд также препятствует формированию вихрей, позволяя больше времени для смен ложема до того, как захват шлака станет проблемой. Размер промежуточного сосуда для LCAK стали постепенно увеличивался по всему миру за последние 20 лет, обычно достигая 60–80 тонн с глубиной около 1,8 метра в случае пластинно-непрерывной литейной машины.
Если правильно выровнены, и, возможно, вместе с переливами и перегородками, подкладка может улучшить чистоту стали, особенно при смене ложема. В качестве примера, добавление подкладки на одном сталелитейном заводе снизило оксид алюминия при смене ложема с 48 ppm до 15 ppm. На другом заводе общий кислород снизился с 26 ppm (с куполообразной подкладкой) до 22 ppm (с шайбообразной подкладкой). На третьем заводе чистота стали улучшилась за счет 77 отверстий в их перегородке, сделавшей её частичным фильтром. На другом заводе похожая техника, состоящая из баффлов в комбинации с начальным покрытием промежуточного сосуда, снизила средний общий кислород в промежуточном сосуде в стационарном литье с 39±8 ppm до 24±5 ppm.
Керамические фильтры и CaO-фильтры очень эффективны для удаления включений. Однако их стоимость и эффективное время работы до закупорки обычно делают их использование запретительным. Впрыск инертного газа в промежуточный сосуд снизу улучшает перемешивание жидкой стали и поощряет столкновение и удаление включений. На одном сталелитейном заводе применением этой технологии общий кислород успешно снижен до 16 ppm в промежуточном сосуде. Однако опасность этой технологии в том, что любые включения-нагруженные пузырьки, сбежавшие из промежуточного сосуда и ставшие захваченными в струйку, вызывают серьезные дефекты. Сообщалось, что оксидная площадь (0,001%) стали в промежуточном сосуде снижается на 25% этой техникой по сравнению с теми без неё.
Переходы литья — переходы литья происходят в начале последовательности литья, при смене ложема и смене сопла, и в конце литья. Эти переходы отвечают за большинство дефектов чистоты. Включения часто генерируются во время переходов и могут сохраняться долго, тем самым загрязняя много стали. Индекс дефекта «сливер» в начале первой плавки оказался в 5 раз выше, чем в середине первой плавки и более 15 раз выше, чем в последующих плавках. В эти неустойчивые периоды литья захват шлака и всасывание воздуха более вероятно, что индуцирует проблемы реоксидации. «Самооткрывающееся» ложе открывается само без необходимости прокола сопла. Прокол требует снятия обмуровки и позволяет реоксидации происходить, особенно в первые 650–1200 мм литья. Проколотые плавки имеют уровни общего кислорода примерно на 10 ppm выше, чем самооткрывающиеся. Тщательная упаковка ложемного песка помогает достичь самооткрывания ложема. Ложемный песок также является источником реоксидации из-за высокого содержания кремнезема.
Одно улучшение при смене ложема — остановить поток жидкости в кристаллизатор до наполнения промежуточного сосуда и пульсировать газ через запор для поощрения всплытия включений. Другое улучшение — открывать новые ложема с погруженной обмуровкой. С этой мерой общий кислород снизился на одном заводе с 41±14 ppm до 31±16 ppm с более последовательным качеством по всей последовательности.
В качестве примера, на одном заводе общий кислород в промежуточном сосуде во время переходов 50–70 ppm, по сравнению с только 25–50 ppm в стационарном состоянии. На других заводах разница всего 3 ppm. Один завод сообщил переходы с общим кислородом только 19,2 ppm относительно 16 ppm в стационарном состоянии, а другой — 27±5 ppm во время переходов и 24±5 ppm во время стационарного литья. На другом заводе подхват азота в промежуточном сосуде 5–12 ppm в начальный период разлива, который снижается до 0–2 ppm после около 12 минут литья (стационарное состояние).
В конце разлива ложема, ложемной шлак может войти в промежуточный сосуд из-за вихря, образующегося в жидкой стали у ложемного выхода. Это явность требует удержания некоторой стали в ложеме при закрытии (например, 4 тонны «пятки»). Кроме того, глубина промежуточного сосуда падает после закрытия ложема, что нарушает нормальный поток промежуточного сосуда и может производить вихрь шлака, захват шлака и увеличение общего кислорода в кристаллизаторе.
Обмуровка, аргоновая защита и герметизация — обмуровка стали от ложема до кристаллизатора включает обмуровку ложемного шлюзового клапана, ложемное коллекторное сопло, соединение ложемной обмуровки, блок промежуточного сосуда и верхнюю плиту шлюзового клапана промежуточного сосуда. Вариации дизайна обмуровки имеют большое значение в операциях перемещения жидкой стали из промежуточного сосуда в кристаллизатор. Использование оптимизированной системы обмуровки сильно снижает реоксидацию при операциях перемещения. Например, использование ложемной обмуровки снизило подхват азота с 24 ppm до 3 ppm относительно открытого литья на одном заводе. На другом заводе замена промежуточного сосуда на ложемную обмуровку и перегородки снизила подхват азота (ложе-промежуточный сосуд) с 7,5 ppm до 4 ppm и также снизила захват шлака при переходах. На третьем заводе улучшение системы обмуровки от ложема до промежуточного сосуда снизило подхват азота с 14 ppm до 3 ppm.
Обмуровка потока ложема-промежуточный сосуд на одном заводе снизила потерю растворенного алюминия с 130 ppm до 70 ppm и снизила увеличение общего кислорода на 12 ppm. При литье без обмуровок, что обычно в бilleтном литье, турбулентность литейного потока очень важна. Гладкий поток захватывает гораздо меньше кислорода, чем турбулентный или «вязкий» поток. Для производства гладкого потока между промежуточным сосудом и кристаллизатором в этих операциях края дозирующего сопла должны поддерживаться и высокоскоростной поток в промежуточном сосуде через сопла должен избегаться. Защитное покрытие промежуточного сосуда с тщательно загерметизированными краями также помогает снизить общий кислород с 41,5 ppm до 38 ppm.
Разнообразные системы обмуровки инертным газом теперь доступны. Общий кислород в литом продукте (LCAK сталь) может быть снижен с 48,5 ppm до 28,5 ppm обмуровкой между ложемом и промежуточным сосудом, и до 23 ppm этой обмуровкой плюс аргоновая герметизация. Очень важно тщательно герметизировать стыки в обмуровках, как для улучшения чистоты, так и для предотвращения закупорки. Улучшение байонетной системы между ложемным соплом и ложемной обмуровкой снижает подхват азота там с 8 ppm до менее 1 ppm. Ужесточение держателя погруженного входного сопла (SEN) и увеличение его обслуживания снизили начальный подхват азота с 1,8 ppm до 0,3 ppm на одном заводе.
Инертный газ может защищать сталь от реоксидации воздухом несколькими способами. Для борьбы с захватом воздуха в начале литья, промежуточный сосуд можно пургировать инертным газом (для вытеснения воздуха) перед открытием ложема, что снижает и общий кислород, и подхват азота при запуске. Впрыск аргона для давления в обмуровках может помочь предотвратить реоксидацию жидкой стали через любые стыки или утечки. Рекомендации по минимальному расходу аргона для обеспечения положительного давления внутри сопла должны быть разработаны. Кроме того, заливка стыков аргоном гарантирует, что любые утечки всасывают инертный газ, а не воздух.
Впрыск аргона в шток запорника промежуточного сосуда и улучшенная герметизация на одном заводе снизили подхват азота от промежуточного сосуда к литому продукту с 5 ppm до 1,8 ppm, снизили общий кислород в литом продукте с 31 ppm до 22 ppm, уменьшили размер кластеров оксида алюминия в литом продукте и снизили закупорку. Где-то еще впрыск аргона через шток запорника снизил количество включений, детектируемых методом MIDAS, на 25–80%. Впрыск аргона через верхнюю плиту скользящего клапана снизил количество включений размером 50–100 микрометров с 3 на см² до 0,6 на см², и макро-включений 100–200 микрометров с 1,4 на см² до 0,4 на см².
Закупорка и новые техники у SEN — сопло — один из немногих контрольных параметров, который относительно недорог для изменения, но оказывает глубокое влияние на паттерн потока и, следовательно, на качество литого продукта. Параметры сопла включают диаметр канала, угол порта и размер отверстия, толщину стенки сопла, форму порта (круглый, квадратный или овальный), количество портов (бифуркированный или многопортовый), дизайн дна сопла (колодец, плоский или наклонный) и глубину погружения. И слишком большая, и слишком малая глубина погружения увеличивают проблемы с продольными трещинами и поперечными вмятинами.
Одно исследование обнаружило появление корунда (Al2O3), покрывающего поверхность канала сопл, используемых для литья алюминисто-деоксидированных слитков早在 1949 году. Другое исследование обнаружило, что закупорка сопла происходит при высоких уровнях алюминия (0,0036%) и сечение сопла выявило дендритный рост оксида алюминия от стенки сопла на канал. Третье исследование наблюдало закупорки алюминия, циркония, титана и редкоземельных элементов.
Закупорки сопла вызваны реоксидацией или накоплением твердых оксидов или сульфидов, таких как оксид алюминия и сульфид кальция (CaS) в стали. Помимо вмешательства в производственный процесс, закупорка сопла промежуточного сосуда/SEN вредна для чистоты стали по нескольким причинам: (i) выбитые закупорки либо застревают в стали, либо меняют состав флюса, приводя к дефектам в любом случае, (ii) закупорки меняют паттерн потока сопла и характеристики струи, выходящей из сопла, что нарушает поток в кристаллизаторе, приводя к захвату шлака и поверхностным дефектам, и (iii) закупорка вмешивается в контроль уровня кристаллизатора, так как устройство управления потоком (запорный стержень или скользящий клапан) пытается компенсировать закупорку.
Лечение проблемы закупорки сопла включает улучшение чистоты стали улучшением ложемной практики, внедрение гладких и нереагирующих огнеупоров и контроль потока жидкости через сопло для обеспечения гладкого паттерна потока. Переход от трехплитной скользящей шлюзовой системы к системе запорного стержня снизил закупорку на одном заводе. Несколько практик могут использоваться для минимизации закупорки. Помимо общих мер по минимизации включений, закупорка через эрозию огнеупора может быть противодействована контролем состава огнеупора сопла (например, избеганием примесей натрия, калия и кремния) или покрытием стенок сопла чистым оксидом алюминия, нитридом бора или другим стойким материалом. Есть несколько новых техник у SEN, которые, как сообщается, улучшают паттерн потока жидкости и удаление включений, такие как: (i) техника вихревого сопла, (ii) ступенчатое сопло, (iii) многопортовое сопло, и (iv) овальная смещенная дроссельная пластина.
Техника вихревого сопла — фиксированный лопасти, помещенный на входе SEN, индуцирует вихревой поток в сопле. Центробежная сила, генерируемая вихревым потоком в сопле, может распределять жидкую сталь равномерно к его двум выходным отверстиям. Поскольку поток жидкой стали с центробежной силой имеет максимальную скорость вблизи стенки внутри сопла, он склонен вытекать из верхней части выходного отверстия. Следовательно, распределение скорости, которое склонно иметь более высокие значения к нижней части выходного отверстия при конвенциональном сопле, может стать равномерным. Сообщалось, что использованием этого вихревого сопла для непрерывной литья коэффициент дефектов готовых продуктов (катушек) снизился до 25% от конвенциональных сопл, а скорость литья выросла на 30%. Его стоимость выше только на 20% стоимости конвенционального и поэтому он дешевле, чем использование «электромагнитного тормоза». Этот вихревой паттерн потока также может быть сгенерирован «электромагнитным перемешиванием» у сопла, которое также может улучшить структуру затвердевания литой стали.
Ступенчатое сопло — паттерн потока на выходных портах конвенционального SEN неравномерен или смещен из-за скользящего клапана SEN. Этот смещенный паттерн потока (вихревой поток на выходных портах SEN) увеличивает удара струи и, следовательно, ухудшает удаление включений на верхнюю поверхность. Использованием внутренних кольцевых ступеней смещенный поток в кристаллизаторе может быть ослаблен. Расчет показывает, что доля удаления включений 50 микрометров на верхнюю поверхность кристаллизатора составляет 2% при конвенциональном SEN, но увеличивается до 7% с использованием ступенчатого SEN.
Овальная смещенная дроссельная пластина — в конвенциональной системе дросселирование шлюза приводит к сильно скошенному и смещенному потоку в канале промежуточный сосуд-кристаллизатор как вверх по течению, так и вниз по течению от шлюза. Эти эффекты значительно умаляют систему смещенного канала. Смещенный дизайн шлюза извлекает жидкость более центрально из колодца сопла промежуточного сосуда. Следовательно, система менее чувствительна к любому накоплению на стенках колодца сопла, что продлевает полезную жизнь колодца сопла промежуточного сосуда и, следовательно, позволяет более длинные последовательности промежуточного сосуда. На практике также было обнаружено, что закупорка внутри пластин смещенного дросселя значительно снижена по сравнению с конвенциональным шлюзом.
Множественные выходные порты — хорошо известно, что скорость поверхности кристаллизатора имеет большое влияние на захват шлака и флуктуации верхней поверхности. Несколько дефектов связаны со скоростью поверхности кристаллизатора. Таким образом, снижение скорости поверхности очень важно для улучшения чистоты стали. Эта задача может быть нацелена использованием множественных выходных портов у SEN. Добавление нижнего отверстия у SEN снижает импульс боковых струй, так что можно получить хороший поток стали и условие мениска даже под высокой пропускной способностью, которое лучше стабилизировано.
Кристаллизатор и работа непрерывной литейной машины
Область кристаллизатора непрерывной литья — последняя стадия рафинирования, где включения либо безопасно удаляются в верхний шлаковый слой, либо застревают в затвердевающей оболочке, образуя постоянные дефекты в стальном продукте. Макферсон использовал термин «кристаллизаторная металлургия» в 1985 году, чтобы подчеркнуть важность кристаллизатора для улучшения чистоты стали. Паттерн потока кристаллизатора очень важен для избежания дефектов, так как он влияет на перенос частиц и удаление в верхний шлак или застревание затвердевающей оболочкой.
Управление верхней поверхностью — направление слишком большого потока к верхней поверхности генерирует поверхностные дефекты из-за переходных процессов, турбулентности у мениска и проблем с включениями от захвата шлака. Однако слишком сильное снижение поверхностных потоков также может генерировать проблемы. К ним относятся поверхностные дефекты из-за того, что область мениска становится слишком стагнатной, и большая доля входящих частиц включений уходит глубоко до того, как они могут быть удалены в шлак. Следовательно, баланс должен быть найден для оптимизации параметров потока для избежания дефектов.
Самый очевидный источник поверхностных дефектов — захват чужих частиц в затвердевающую оболочку у мениска. Если стальная струя направлена слишком глубоко или имеет слишком мало перегрева, то жидкая поверхность имеет очень мало движения и становится слишком холодной. Это может привести к замерзанию мениска стали, что усугубляет образование менисковых крючков. Это позволяет включениям и пузырькам быть захваченными, последние формируют пинхолы непосредственно под поверхностью литого продукта. В качестве примера, снижение скорости поверхности ниже 0,4 м/с измеренно увеличивало дефекты пинхолов на поверхности. Для избежания этих проблем паттерн потока должен быть спроектирован для превышения критической минимальной скорости по верхней поверхности, которая оценивается около 0,1–0,2 м/с.
Захват шлака менее вероятен при более глубоком погружении сопла и более низкой скорости литья. Для избежания сдирания шлака таким образом, скорость поверхности должна быть удержана ниже критического значения. Эта критическая скорость измерялась в водно-масляных моделях как функция вязкости и других параметров. Захват труднее для более тонких шлаковых слоев, более высокой вязкости шлака и более высокого поверхностного натяжения шлака.
Максимальный предел расхода впрыска аргона в сопло сообщался как функция скорости литья, за пределом которого происходит захват шлака кристаллизатора. Увеличение скорости литья склонно увеличивать переходные турбулентные флуктуации и ухудшать асимметрию паттерна потока. Это, в свою очередь, ухудшает вредную поверхностную турбулентность и флуктуации уровня. Улучшение внутренней чистоты часто требует ограничения максимальной скорости литья, чтобы избежать дефектов «карандашных трубок». Понижение скорости литья и избегание вариаций скорости литья оба снижают скорость сливеров. Точнее, важно снизить массовый расход жидкости для контроля скорости струи, выходящей из сопла.
Паттерн потока жидкости — паттерн потока кристаллизатора контролируется настраиваемыми параметрами, такими как геометрия сопла, глубина погружения сопла, расход впрыска аргона и применение электромагнитных сил. Он также зависит от параметров, которые обычно нельзя регулировать для приспособления паттерна потока, таких как положение устройства управления потоком (скользящий клапан или запорный стержень), закупорка сопла, скорость литья, ширина струйки и толщина струйки. Все эти параметры вместе образуют систему, которая должна быть спроектирована для производства оптимального паттерна потока для данной операции.
Пузырьки, впрыскиваемые в сопло и кристаллизатор, имеют пять эффектов, связанных с контролем качества стали. Эти эффекты: (i) помощь в снижении закупорки сопла, (ii) помощь в влиянии и контроле паттерна потока в кристаллизаторе, (iii) генерация серьезных флуктуаций верхней поверхности, даже эмульгации, если расход газа слишком большой, (iv) захват включений по мере их течения в жидкой стали, и (v) пузырьки, захваченные в затвердевающую стальную оболочку, в конечном итоге приводят к поверхностным сливерам или внутренним дефектам.
Обычно низкий расход газа склонен к двухрулонному паттерну потока, в то время как высокий расход аргона индуцирует однорулонный паттерн. Это явление изучалось еще в 1983 году. Для поддержания стабильного двурулонного паттерна потока, который часто оптимален, аргон должен быть безопасно удержан ниже критического уровня. Чрезмерный впрыск аргона может генерировать переходные вариации струй, входящих в кристаллизатор, вводить асимметрию в полость кристаллизатора и увеличивать поверхностную турбулентность. Пузырьки аргона также могут быть захвачены в затвердевающую стальную оболочку, образуя дефекты пузырей, такие как карандашные трубки в готовом продукте.
Наблюдалось, что застревание включений варьируется от стороны к стороне, что указывает на связь с вариациями в переходной структуре потока нижней рециркуляционной зоны и асимметричным паттерном потока (Рис. 3), который может быть индуцирован закупоркой сопла, турбулентностью и чрезмерным впрыском аргона. Особенно важно держать почти постоянным уровень жидкой стали в кристаллизаторе, скорость подачи порошка, скорость литья, расход впрыска газа, открытие скользящего клапана и позицию сопла (выравнивание и погружение).
Электромагнитные силы могут применяться к жидкой стали рядом способами для значительного изменения паттерна потока в струйке. Сообщалось, что электромагнитное перемешивание внешних струйков может улучшить чистоту стали, снизив общий кислород в литом продукте с 30 ppm до 20 ppm. Другой пример — электромагнитный тормоз (EMBR), который изгибает струю и сокращает глубину её удара, чтобы уменьшить вероятность захвата затвердевшей оболочкой глубоко в струйке.
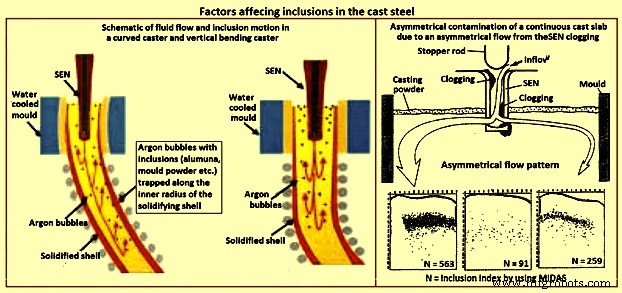
Рис. 3 Факторы, влияющие на включения в литой стали
Кривизна литейной машины — непрерывные литейные машины с изогнутым кристаллизатором известны тем, что захватывают больше частиц, чем прямые (вертикальные) машины (Рис. 3), так как частицы постепенно движутся вверх к внутреннему радиусу, пока они спирально движутся с жидкостью в нижней рециркуляционной зоне. Большинство частиц захватываются на 1–3 м ниже мениска, независимо от скорости литья, что соответствует конкретному расстоянию через толщину струйки. Часто включения концентрируются на поверхности и на глубине 1/8–1/4 толщины от верхней поверхности внутреннего радиуса. Вертикально-игнутые литейные машины имеют меньше включений и пинхолов, которые распределены глубже, относительно изогнутых машин. Дефекты застревания частиц, такие как карандашные трубки, могут быть уменьшены, если по крайней мере верхние 2,5 м секции литейной машины прямые (вертикальные).
Методы обнаружения включений
Количество, распределение по размеру, форма и состав включений должны измеряться на всех стадиях производства стали. Методы измерения варьируются от прямых методов, которые точны, но затратны, до косвенных методов, которые быстры и недороги, но надежны только как относительные индикаторы. Методы обнаружения включений иногда делят на две категории: (i) офлайн-методы, и (ii) онлайн-методы.
Прямые методы
Существует несколько прямых методов оценки чистоты стали. Эти методы описаны ниже.
Оценка включений в твердых стальных сечениях
Несколько традиционных методов прямо оценивают включения в двумерном сечении через образцы затвердевшего продукта. Последние пять описанных методов добавляют способность измерять состав включений.
Металлографическое микроскопическое наблюдение (MMO) — метод MMO может раскрыть только двумерное сечение включения, хотя включения трехмерны по природе.
Анализ изображений (IA) — это улучшение MMO, совершенствующее глазную оценку за счет высокоскоростной компьютерной оценки видеосканированных микроскопических изображений для разделения темных и светлых областей на основе порога серой шкалы.
Сероводородная проба — популярный и недорогой макрографический метод, отличающий макро-включения и трещины путем выделки серосодержащих областей. Имеет те же проблемы, что и другие двумерные методы.
Расканирующая электронная микроскопия (SEM) — этот метод четко раскрывает трехмерную морфологию и состав каждого включения. Состав также можно измерить с «электронным зондовым микроанализатором» (EPMA). Однако требуется обширная подготовка образца для поиска и экспозиции включений.
Оптическая эмиссионная спектрометрия с импульсной дискриминационным анализом (OES-PDA) — метод оптической эмиссионной спектрометрии (OES) анализирует элементы, растворенные в жидкой стали. Включения вызывают высокоинтенсивные вспышки искры (относительно фонового сигнала от растворенных элементов), которые считаются для получения индекса PDA (импульсный дискриминационный анализ).
Лазерная микрозондовая масс-спектрометрия (LAMMS) — в этом методе индивидуальные частицы облучаются импульсным лазерным лучом, и наименьшая интенсивность лазера выше порогового значения ионизации выбирается для их характеристических спектральных узоров из-за их химических состояний. Пики в спектрах LAMMS ассоциируются с элементами на основе сравнения с результатами эталонных образцов.
Рентгеновская фотоэлектронная спектроскопия (XPS) — этот метод использует рентгеновские лучи для картографирования химического состояния индивидуальных включений размером более 10 микрометров.
Оже электронная спектроскопия (AES) — этот метод использует электронные пучки для картографирования состава малых областей у поверхности плоских образцов.
Катодолюминесцентный микроскоп — под микроскопом стальной или облицовочный образец сечения стимулируется катодным лучом (энергетическим электронным пучком), чтобы индуцировать катодолюминесценцию (CL). Цвет CL зависит от типа металлических ионов, электрического поля и напряжения, позволяя обнаруживать включения.
Оценка включений в трехмерной стальной матрице
Несколько методов прямо измеряют включения в трехмерной стальной матрице. Первые четыре из них сканируют образец ультразвуком или рентгеновскими лучами. Последние четыре объемных метода сначала отделяют включения от стали.
Конвенциональное ультразвуковое сканирование (CUS) — в этом методе преобразователь (обычно пьезоэлектрический) испускает звуковое давление, которое передается в образец с помощью связующего геля. Звуковые волны распространяются через образец, отражаются от задней стенки и возвращаются к преобразователю. Величина начального входного импульса и отраженных сигналов сравниваются на осциллографе для указания внутреннего качества образца. Препятствующие объекты на пути звука рассеивают волновую энергию. Этот неразрушающий метод обнаруживает и считает включения крупнее 20 микрометров в затвердевших стальных образцах.
Обнаружение включений Маннесмана анализом серфбордов (MIDAS) — в методе MIDAS стальные образцы сначала прокатаны для удаления пористости, а затем ультразвуково сканируются для обнаружения как твердых включений, так и сложных твердых включений/газовых пор. Этот метод теперь переименован в метод «жидкой выборки горячей обработки» (LSHP).
Расканирующая акустическая микроскопия (SAM) — в этом методе конусный объем непрерывно литого продукта сканируется спиралевидным детектором, таким как твердотельное ультразвуковое система, который автоматически обнаруживает включения в каждой локации области поверхности образца, включая от поверхности до центральной линии продукта.
Рентгеновское обнаружение — этим методом изображения включений обнаруживаются за счет их вызова вариаций в ослаблении рентгеновских лучей, проходящих через твердую сталь. Распределение включений может быть построено делением образца на несколько пластин и подвергая каждую конвенциональным рентгеновским лучам для печати пенаетрамметрических радиографий для анализа изображений.
Химическое растворение (CD) — в методе CD кислота используется для растворения стали и частичного извлечения включений. Морфология и состав включений могут быть обнаружены другим методом, как SEM, или полностью извлечены растворением полного стального образца. Трехмерная природа включений может быть раскрыта этим методом. Недостаток в том, что кислота растворяет FeO, MnO, CaO и MgO во включениях. Следовательно, этот метод хорош для обнаружения только оксида алюминия и диоксида кремния включений.
Слайм (электролиз) техника — этот метод также называется «потенциостатическая техника растворения». Относительно большой (200 грамм – 2 килограмма) стальной образец растворяется путем пропускания электрического тока через стальной образец, погруженный в хлорид железа или сульфат железа раствор. Этот метод используется для раскрытия индивидуальных, целых включений. Один недостаток этого метода — кластерные включения могут разорваться на отдельные частицы после извлечения из стали.
Электронно-лучевое (EB) плавление — в этом методе образец алюминисто-деоксидированной стали плавится электронным лучом в вакууме. Включения всплывают на верхнюю поверхность и формируют плот на верхушке жидкого образца. Нормальный EB-индекс — конкретная площадь плоти включений. Улучшенный метод (EB-EV — «экстремальное значение») разработан для оценки распределения включений по размеру.
Холодный тигель (CC) плавление — включения сначала концентрируются на поверхности расплавленного образца как в EB плавлении. После охлаждения поверхность образца затем растворяется, и включения фильтруются из растворителя. Этот метод улучшает EB плавление плавлением более крупного образца и возможностью обнаружения кремния.
Дробное термическое разложение (FTD) — когда температура стального образца превышает его точку плавления, включения могут быть раскрыты на поверхности жидкости и разложены. Включения разных оксидов селективно восстанавливаются при разных температурах, таких как оксиды на основе алюминия при 1400 °C или 1600 °C, или рефрактерные включения при 1900 °C. Общий кислородный состав — сумма кислородных составов, измеренных на каждом шаге нагрева.
Магнитно-частичный контроль (MPI) — этот метод также называется магнитным утечка поля контролем, может обнаруживать включения крупнее 30 микрометров в стальных листовых продуктах. Процедура теста состоит в генерации однородного поля внутри стального листа, параллельного поверхности листа. Если неоднородность (такая как включение или пора) присутствует, разница в магнитной восприимчивости заставляет магнитный поток изгибаться и выходить за пределы поверхности листа. Главный недостаток этого метода — плохое разрешение включений, которые близки друг к другу.
Распределение включений по размеру после извлечения включений
Несколько методов могут найти трехмерные распределения включений по размеру после извлечения включений из стали подходящим методом, описанным ранее.
Анализ культер-контролера — в этом методе частицы, текущие в сенсор через его крошечное отверстие, обнаруживаются, потому что они меняют электрическую проводимость через зазор. Метод измеряет распределение по размеру включений, извлеченных слаймом и взвешенных в воде.
Фото-рассеивающий метод — фото-рассеивающие сигналы включений (которые извлечены из стального образца другим методом, таким как слайм, анализируются для оценки распределения по размеру.
Лазерный дифракционный анализатор размера частиц (LDPSA) — эта лазерная техника может оценить распределение по размеру включений, извлеченных из стального образца другим методом, таким как слайм.
Оценка включений в жидкой стали
Существует несколько подходов, которые могут использоваться для обнаружения количества включений и распределения по размеру в жидкой стали.
Ультразвуковые техники для жидких систем — этот метод захватывает отражения ультразвуковых импульсов для онлайн-обнаружения включений в жидкой стали.
Анализатор чистоты жидкого металла (LIMCA) — этот онлайн-сенсор использует принцип «культер-контролера» для прямого обнаружения включений в жидкой стали. Этот метод обычно используется для алюминия и других металлов, и он всё ещё в разработке для стали.
Конфокальный сканирующий лазерный микроскоп — этот новый ин-ситу метод может наблюдать поведение индивидуальных включений, движущихся на поверхности жидкой стали, включая их нуклеацию, столкновение, аггломерацию и выталкивание интерфейсами. Обнаруженный процесс кластеризации включений оксида алюминия на поверхности жидкой стали этим методом показан на Рис. 4.
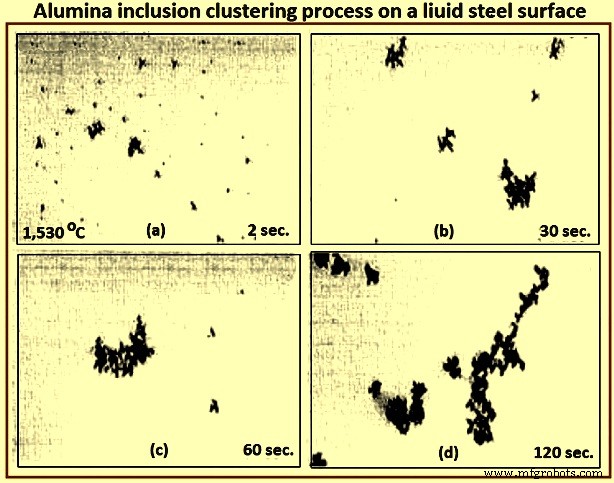
Рис. 4 Процесс кластеризации включений оксида алюминия на поверхности жидкой стали
Электромагнитная визуализация (EV) — эта детекционная система на основе силы Лоренца используется для ускорения включений к верхней свободной поверхности образца жидких металлов и высокопроводящих непрозрачных жидкостей. Техника имеет лучшее разрешение, чем другие онлайн-методы.
Косвенные методы
Из-за стоимости, временных требований и трудностей выборки прямого измерения включений, чистота стали обычно измеряется на сталелитейных заводах с использованием общего кислорода, подхвата азота и других косвенных методов.
Измерение общего кислорода — общий кислород в стали — сумма свободного кислорода (растворенного кислорода) и кислорода, связанного как включения. Свободный или «активный» кислород можно измерить относительно легко с помощью кислородных сенсоров. Он контролируется в основном равновесной термодинамикой с деоксидирующими элементами, такими как алюминий. Поскольку свободный кислород не меняется сильно, например, 3–5 ppm при 1600 °C для алюминисто-деоксидированной стали. Общий кислород — разумная косвенная мера общего количества оксидных включений в стали, так как в стальном образце небольшая популяция крупных включений. Следовательно, содержание общего кислорода действительно представляет уровень только мелких оксидных включений. Общий кислород, измеренный из жидких образцов, примерно коррелирует с инцидентностью сливеров в продукте. В частности, образцы промежуточного сосуда обычно берутся для указания чистоты для распоряжения литой сталью.
Одному сталелитейному заводу нужен общий кислород в образцах промежуточного сосуда менее 30 ppm для обеспечения отгрузки холоднокатаного листа без специального инспектирования. Общие выводы, сделанные из данных уровней общего кислорода в LCAK стали на каждом этапе обработки на нескольких сталелитейных заводах: (i) общий кислород в LCAK стали стабильно снижался с годами по мере внедрения новых технологий, (ii) заводы с установками RH (Рурштал-Хераус) дегазации достигают более низкого общего кислорода (10–30 ppm) чем заводы с газовой перемешкой ложема (35–45 ppm), и (iii) общий кислород обычно падает после каждого этапа обработки, например 40 ppm в ложеме, 25 ppm в промежуточном сосуде, 20 ppm в кристаллизаторе и 15 ppm в литом продукте. Рис. 5 показывает связь между общим кислородом в промежуточном сосуде и индексом дефекта сливер.
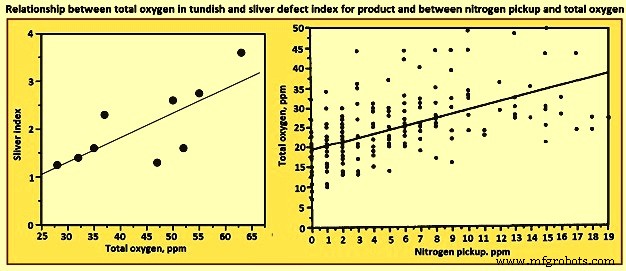
Рис. 5 Связь между общим кислородом в промежуточном сосуде и индексом дефекта сливер для продукта и между подхватом азота и общим кислородом
Подхват азота — разница в содержании азота между сталелитейными сосудами является индикатором захваченного воздуха во время операций перемещения. Следовательно, подхват азота служит грубым косвенным измерением общего кислорода, чистоты стали и проблем качества от реоксидационных включений. Например, сталелитейный завод ограничивает подхват азота от ложема до промежуточного сосуда менее 10 ppm для критических применений чистой стали. Подхват кислорода всегда во много раз выше измеренного подхвата азота из-за его более быстрой кинетики всасывания на интерфейсе воздух-сталь. Рис. 3 показывает связь между подхватом азота и общим кислородом. Кроме того, подхват азота быстрее, когда содержание кислорода и серы низко. Следовательно, для снижения подхвата азота деоксидация лучше проводить после отпира. Заводские измерения подтверждают это, так как подхват азота снизился с 10–20 ppm при деоксидации при отпире до 5 ppm после отпира.
Общий вывод из данных минимального подхвата азота и содержания азота, измеренных в LCAK стали на каждом этапе обработки (кроме промежуточного сосуда и кристаллизатора) для нескольких сталелитейных заводов: азот в литых продуктах LCAK стали составляет около 30–40 ppm на большинстве сталелитейных заводов. Он контролируется в основном операцией конвертера или электропечи сталелития, но также влияет вторичное сталелитие и операции обмуровки. Однако подхват азота снижается с годами из-за новых технологий и улучшенных операций. Подхват азота обычно можно контролировать на 1–3 ppm от ложема до кристаллизатора. С оптимальными операциями перемещения для уменьшения захвата воздуха этот подхват может быть снижен в стационарном литье до менее 1 ppm.
Измерение концентрации — для LCAK сталей потеря растворенного алюминия также указывает на то, что реоксидация произошла. Однако этот индикатор менее точная мера, чем подхват азота, так как алюминий также может быть реоксидирован шлаком. Подхват кремния, подхват марганца также могут использоваться для оценки процесса реоксидации.
Наблюдение облицовочного огнеупора — анализ эволюции состава облицовочного огнеупора до и после операций может использоваться для оценки поглощения включений облицовкой и эрозии облицовки. Также источник сложного оксидного включения может быть прослежен к эрозии облицовочного огнеупора путем сопоставления минеральных и элементарных долей в шлаке с составом включения.
Измерение состава шлака — анализ эволюции состава шлака до и после операций может быть интерпретирован для оценки поглощения включений шлаком. Также источник сложного оксидного включения может быть прослежен к захвату шлака путем сопоставления минеральных и элементарных долей в шлаке с составом включения. Однако эти методы не легки из-за трудностей выборки и поскольку изменения в термодинамическом равновесии должны учитываться.
Трассировочные исследования для определения экзогенных включений от шлака и эрозии облицовки — трассирующие оксиды могут быть добавлены в шлаки и облицовки в ложеме, промежуточном сосуде, кристаллизаторе или ингушной трубе, и верхнем соединении. Типичные включения в стали затем анализируются SEM и другими методами. Если трассирующие оксиды найдены в этих включениях, то источник этих включений может быть определен.
Закупорка погруженного входного сопла (SEN) — короткая жизнь SEN из-за закупорки иногда является индикатором плохой чистоты стали. Состав типичной закупорки при непрерывном литье LCAK стали состоит из Al2O3 — 51,7%, Fe — 44%, MnO — 2,3%, SiO2 — 1,4%, CaO — 0,6%, что показывает, что закупорки сопла часто вызваны одновременным накоплением мелких включений оксида алюминия и замерзшей стали. Следовательно, частота закупорки SEN — еще один грубый метод оценки чистоты стали.
Испытания конечного продукта
Конечная мера чистоты — использование разрушительных механических испытаний для измерения формообразуемости, глубокой вытяжки и/или свойств изгиба конечного листого продукта или предел усталости испытательных образцов или образцов продукта. Другие тесты стальных листов включают HIC-тест и магнетоскопию. Другой пример — метод инспекции включений в ультразвуковом усталостном тесте. Эти тесты нужны для раскрытия фактов, таких как потенциальная выгода очень мелких включений (менее 1 микрометра), которые не должны учитываться против чистоты.
Из вышесказанного видно, что не существует единого идеального метода оценки чистоты стали. Некоторые методы лучше для мониторинга качества, в то время как другие лучше для расследования проблем. Следовательно, необходимо комбинировать несколько методов вместе для более точной оценки чистоты стали в данной операции.
Поскольку экзогенные включения могут происходить от комбинации нескольких источников, методы их предотвращения не могут быть простыми. Только через правильную комбинацию всех этих источников и механизмов удаления можно снизить встречаемость крупных включений в сталях. Для обнаружения экзогенных включений в стали подходят методы: ультразвуковое сканирование, микроскопическое наблюдение, сероводородная проба, слайм (электролиз), рентген, SEM, анализ состава шлака и наблюдение огнеупора.
Производственный процесс
- Как неметаллические включения влияют на свойства и прочность стали
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Перегревательные печи: типы, функции и промышленное применение
- AMPCO® 25 Непрерывная литье: Высокопроизводительный сплав для точных матриц
- Сплав AMPCO® 18 (непрерывная литья) – Высокая прочность, усталостная стойкость и возможность термической обработ…
- Сплав AMPCO® 22 (непрерывная литья) – Дуплексный сплав с исключительной твердостью, сжатием и износостойкостью
- AMPCO® 21 (непрерывная литья) – Высокоизносостойкий сплав
- Непрерывно литая бронза AMPCO® 18.23 — высокая прочность и износостойкость