



Передовые технологии производства и обработки броневой стали для легкой защиты
Производство и обработка броневой стали
В современных условиях наблюдаются ускоренные усилия по созданию легких броневых технологий, способных поражать бронебойные (ББ) снаряды при уменьшенных площадных весах. Хотя многие из этих усилий связаны с применением металлов с низкой плотностью, таких как алюминий и титан, выбор стальных сплавов остается конкурентоспособным для многих баллистических и конструкционных применений благодаря возможности изготовления броневых компонентов как в гражданской, так и в военной сферах с имеющимся оборудованием и персоналом. Это главное преимущество стальных решений.
Сталь — лучший во всех отношениях броневой материал, несмотря на свою высокую плотность, благодаря таким свойствам, как вязкость, готовая доступность, низкая стоимость, литейность и свариваемость. Броневые стали — это не обычные стали, они обладают высокой прочностью в сочетании с твердостью и вязкостью на излом. Они используются для защиты объектов от повреждений снарядами или давления в бою. Эти стали обычно применяются в виде горячепрокатных листов, как правило, при производстве бронированных машин.
Основные свойства броневой стали — вязкость, твердость, хорошая усталостная прочность, легкость обработки и соединения, относительно низкая стоимость — делают сталь популярным материалом для бронированных машин. Важным требованием к этой стали является сохранение структурной целостности даже при субнулевых температурах при попадании артснарядов большего калибра. Поэтому эта сталь должна обладать ударной вязкостью при низких температурах. Другие важные соображения для броневых листов — они должны поддаваться современным методам изготовления и строительства, быть легко свариваемыми и способными производиться в различных формах.
Хорошо известно, что химический состав, температура аустенизации и отпуска, а также размер зерна стали влияют на её механические свойства и, следовательно, баллистические характеристики. Также установлено, что механические свойства и баллистическая эффективность мартенситных сталей могут быть оптимизированы путем контроля химического состава и параметров термической обработки.
Броневая сталь — это по сути высокопрочный низколегированный конструкционный сталь, которой придали свойство очень высокого сопротивления пробиванию. Это свойство обычно придается термической обработкой, как правило, термомеханической обработкой. Известно, что сопротивление пробиванию стали можно улучшить, увеличив интенсивность её текстуры, которую можно получить термомеханической обработкой. Массовая эффективность брони увеличивается с твердостью материала. Однако очень твердая броня склонна быть хрупкой и крошиться при ударе.
Основными легирующими элементами броневой стали являются никель (Ni), хром (Cr) и молибден (Mo). Содержание фосфора (P) и серы (S) в этой стали должно быть очень низким (желательно менее 0,015% каждого элемента). Также должно быть очень низкое значение растворенных газов, таких как азот (N₂), кислород (O₂) и водород (H₂) в этой стали. Кроме того, сталь должна быть очень чистой с очень низким уровнем включений. Она также должна быть свободна от ликеров.
Стальную броню можно классифицировать на четыре основные группы: (i) прокатная однородная броня (РОБ); (ii) броня высокой твердости (ВТБ); (iii) стальная броня переменной твердости; (iv) перфорированная броня. Из этих четырех типов стали РОБ обычно считаются эталонным материалом. Сталь РОБ считалась традиционной броней для легкобронированных машин по всему миру. Это высококачественная легированная сталь, которая прокатяется перед термической обработкой для получения оптимального сочетания прочности и вязкости.
Прокатная однородная броня (РОБ) оставалась стандартной броней по всему миру на большинстве танков. Ее низкая стоимость, надежность, доступность производственной инфраструктуры, одновременная полезность как конструкционного материала и легкость обработки позволили этой стали удержать лидирующие позиции. Эта броневая сталь продолжает использоваться в закаленной мартенситной микроструктуре после термической обработки, включающей закалку для повышения сопротивления пробиванию снарядами и последующий отпуск для увеличения вязкости и, следовательно, улучшения способности поглощения энергии при ударе снарядов.
Спецификация ВТБ позволяет эффективно использовать современные технологии непрерывной обработки и предлагает новый класс автоотпускаемых высокотвердых сталей. Броневая сталь переменной твердости также известна как броня двойной твердости (ДТБ), которая производится прокатно-сварным соединением передней пластины высокой твердости с задней пластиной более низкой твердости. Прокатно-сварные стали ДТБ сложны в производстве и имеют известные производственные ограничения. Проводились исследования по производству сталей ДТБ процессами электролагового переплавления, но производство сталей ДТБ продолжает оставаться сложным.
Ведутся несколько усилий по разработке монолитных сталей ультравысокой твердости (УВТБ) с твердостью 600 HB (по Бреллю) или выше, и в этом направлении достигнуты значительные достижения в металлургии стали. Улучшение баллистического сопротивления стали в зависимости от увеличения твердости хорошо установлено в баллистическом сообществе. Ожидается, что стали УВТБ увеличат поражение ББ-пуль, снизят вес брони и устранят производственные трудности, присущие ДТБ.
Закалка и отпуск, определяемые как сочетание нагрева и охлаждения металла или сплава, меняют микроструктуру стали и улучшают прочность, твердость и вязкость обрабатываемых материалов. Скорость охлаждения при закалке стали, находящейся в аустенитном диапазоне, должна быть такой, чтобы охладить сталь ниже температуры Ms (начало образования мартенсита). После того как вся микроструктура стали превращается в мартенсит, производится отпуск мартенсита. В процессе отпуска температура стали повышается до температуры, при которой мартенситная структура стали отпускается. В процессе закалки и отпуска при горячей прокатке листа финишные температуры прокатки и скорости закалки и отпуска должны контролироваться для получения оптимальных качественных сортов стали с низким содержанием легирующих элементов. Полученные продукты из низколегированных закаленных и отпущенных сталей предлагают конструкторам бронированных машин преимущества в соотношении прочность/вес и износостойкие свойства, которые обычно недоступны в обычных сталях.
Производственный процесс для броневых сталей
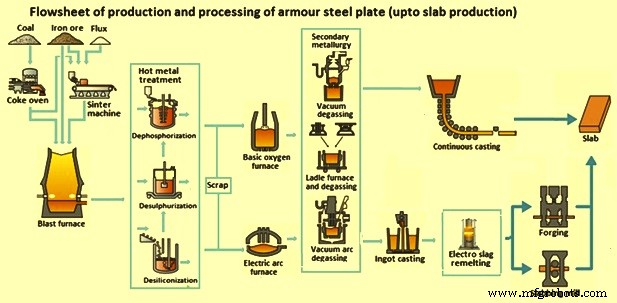
Технология, используемая при производстве броневых листов, должна быть очень высокого уровня, поскольку требования к сталям высокой прочности и высокой твердости диктуют необходимость использования одного из самых строгих процессных маршрутов для производства стального листа. Первичная сталеплавильная обработка броневой стали может проводиться либо в конвертере основного ковша (КОК), либо в электродуговой печи (ЭДП).
В то время как в конвертере основного ковша в основном используются чугун (жидкое железо из доменной печи) и лом в качестве сырьевых материалов для производства стали, электродуговая печь может использовать лом, пряморедуцированное железо и чугун в зависимости от их доступности. Качество сырьевых материалов, используемых для первичной сталеплавильной обработки, должно контролироваться. В случае использования чугуна при сталеплавилении желательно провести десульфуризацию, дефосфоризацию и декремнезирование чугуна в соответствии с процессными требованиями для обеспечения низких уровней серы, фосфора и кремния в чугуне. Удаление этих элементов из чугуна способствует качеству формирования шлака в процессе конвертерной сталеплавильной обработки. Лом, используемый для сталеплавиления, должен быть чистым и высокой плотности. Также количество примесных элементов в ломе должно быть очень низким.
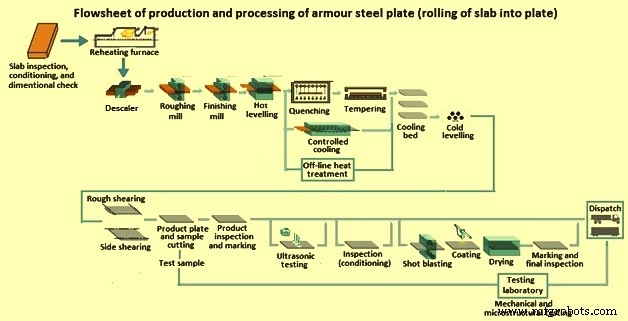
Схемы процессов производства и обработки броневых сталей приведены на рис. 1 и 2. Рис. 1 показывает процессы до стадии производства плит, а рис. 2 — процессы прокатки, термической обработки и контроля листов.
Плавление и литье броневой стали
После того как жидкая сталь получена в конвертере основного ковша или электродуговой печи, она обрабатывается в агрегатах вторичной сталеплавильной обработки. Цели вторичной сталеплавильной обработки включают: (i) гомогенизацию химического состава и температуры жидкой стали в ковше; (ii) деоксидизацию или «убийство», что означает удаление кислорода; (iii) коррекцию перегрева, то есть нагрев или охлаждение жидкой стали до температуры, подходящей для её непрерывного литья; (iv) добавки ферросплавов и углерода для корректировки химического состава жидкой стали; (v) вакуумную дегазацию стали для удаления газов водорода и азота; (vi) удаление нежелательных неметаллических соединений путем их всплывания в шлак; (vii) изменение состава оставшихся примесей для улучшения микроструктуры стали. Вторичная сталеплавильная обработка необходима для достижения желаемых механических свойств стали после прокатки.
Во время производства броневых качественных сталей применяется один или несколько процессов вторичной сталеплавильной обработки, которые обычно используются: вакуумная дегазация, ковшовая печь и ковшовая дегазация, вакуумно-дуговая дегазация и электролаговый переплав. Во время процессов вторичной сталеплавильной обработки также проводятся промывка или перемешивание жидкой стали вместе с введением различных материалов в ковш для гомогенизации и очистки жидкой стали. Вторичная сталеплавильная обработка также необходима для гладкого литья жидкой стали в машинах непрерывного литья, а также для производства плит качественного звука.
Непрерывное литье стали — это процесс, при котором жидкая сталь затвердевает в полуфабрикат, а именно плиту (в случае броневой стали) для последующей прокатки на прокатном стане. Операция непрерывного литья превращает жидкую сталь заданного состава в жгут плиты заданного размера через группу операций, таких как работа кокилли, зона распыльного охлаждения, операция выпрямления и др. Толщина отливаемой плиты должна быть такой, чтобы при прокатке листа происходил минимальный уровень редукции.
Основное оборудование машины непрерывного литья составляет: (i) ковшовый турель с системой взвешивания турели и манипулятором крышки ковша; (ii) распределительный лоханок и тележка лоханка вместе с системой взвешивания лоханка, предварительным нагревателем и сушилкой лоханка; (iii) кокилля и осцилляция кокилли вместе с контролем уровня кокилли и электромагнитным перемешивателем; (iv) вторичное охлаждение, состоящее из охлаждения жгута, удержания жгута и направления; (v) вытягивающе-выпрямляющий узел; (vi) маневренная прутка, парковка маневренной прутки и узел отсоединения вала маневренной прутки; (vii)щипковые валы и узел газорезки; (viii) система идентификации продукции; (ix) роликовый стол и система разгрузки продукции, состоящая из остилочного ложа, роликового стола и разгрузочной решетки.
Для литья низколегированных броневых сталей акцент делается на производстве чистых сталей. Также существуют более высокие требования к микроструктуре и гомогенизации состава отливного продукта. Химический состав, условия затвердевания и характер течения жидкой стали в кокилле влияют на качество поверхности и внутреннюю структуру отливного продукта. Применение техники электромагнитного перемешивания (ЭМП) способствует формированию равногранулярной кристаллической зоны в жгуте. Оно вызывает уточнение структуры затвердевания, снижение содержания включений и улучшение качества поверхности, подповерхностного и внутреннего структуры отливной плиты.
Плиты для броневых сталей также могут быть произведены по маршруту электролагового переплавления, литья в широкие слитки и последующей ковке слитков в плиты. Поскольку при литье слитков происходит ликрование углерода в направлении затвердевания по мере продвижения затвердевания жидкой стали, существует необходимость в процессе электролагового переплавления. Однако этот маршрут увеличивает стоимость производства плит. Этот производственный маршрут в основном подходит для малых мощностей. Кроме того, поскольку плиты производятся процессом ковки, они имеют качественную внутреннюю структуру.
Современные машины непрерывного литья плит, оснащенные всеми видами контроля от ковшовой турели до разгрузки отливного продукта, обычно производят очень качественные плиты практически без поверхностных и подповерхностных дефектов. Однако из-за важности броневых сталей плиты после охлаждения подвергаются визуальному, магнитопорошковому и ультразвуковому контролю для выявления возможных поверхностных, подповерхностных и внутренних дефектов. Внутренние дефекты в непрерывно отливаемых плитах могут сильно влиять как на работу стали при термомеханической обработке, так и на механические свойства конечного продукта. Поэтому важно выявлять, количественно оценивать и характеризовать дефекты. Характеризация дефектов включает плотность, распределение, тип и расположение аномалий.
Контроль помогает в сегрегации отливных плит на три категории: (i) качественные плиты, которые можно отправить на прокатку; (ii) плиты с незначительными поверхностными дефектами, которые можно устранить либо шарфованием, либо шлифовкой для пригодности к прокатке; (iii) плиты с недопустимыми подповерхностными и внутренними дефектами отбраковываются для прокатки и отправляются на переплав.
Прокатка плит на листопрокатном стане
Плиты после контроля нагреваются в нагревательной печи до температур около 1150–1200 °C, подходящих для пластической деформации стали и, следовательно, для прокатки стали на прокатном стане. Тип нагревательной печи «шагающая балка» предпочтительнее, так как он энергоэффективен и обеспечивает равномерный нагрев плит. Нагревательная печь должна иметь все средства для утилизации отходящего тепла. Она также должна быть оснащена системами управления сгоранием, необходимыми для контроля температуры плиты, а также другими контролями для ее эффективной работы.
Нагретая плита затем прокаткивается на листопрокатном стане. Листопрокатный стан обычно представляет собой четырехваликовый реверсивный прокатный стан либо с одностоечной, либо с двухстоечной конфигурацией. Прокатный стенд обычно имеет прикрепленные кромочные валы для контроля ширины листа. Листы обычно прокаткиваются до заданной толщины в реверсивном прокатном стенде (то есть многократном прохождении листа туда-сюда через валковый стенд) с постепенным уменьшением зазора между верхним и нижним валами ступенчатым образом и, как правило, требует عددًا прокатных проходов. Действие прохождения листа через валковый зазор называется проходом, а величина уменьшения толщины листа в каждом проходе называется прокатной редукцией. Уменьшение толщины при прокатке распределяется на несколько прокатных проходов. Процесс, которым определяются количество проходов и прокатная редукция в каждом проходе от толщины плиты до толщины продукта, называется распределением прокатных проходов. Финишная температура прокатки влияет на количество необходимых проходов из-за свойств материала, где более холодный материал становится тверже.
В случае продуктов нормальной толщины (плоские листы) одинаковая толщина получается на всей длине за счет управления станом так, чтобы зазор между верхним и нижним валами не менялся во время прокатного прохода.
Начальная и конечная температуры прокатки определяют стабильность процесса, где более холодный материал требует большую прокатную силу, чем более горячий. Следовательно, тонкий лист, имеющий более высокую скорость охлаждения, чем толстый лист, может сделать прокатный процесс нестабильным, особенно для листов малой толщины, где падение температуры высоко.
Стенды стана и системы охлаждения листов, а также все последующие участки стана должны быть спроектированы так, чтобы можно было производить и обрабатывать листы высокой прочности для получения высококачественных конечных продуктов.
Винтовой спуск и автоматическое управление зазором — основные части прокатного стана для регулирования валкового зазора в соответствии с заданной толщиной. Для каждого размера листа существует свой расчет распределения проходов, включая соответствующий валковый зазор, прокатную силу и модуль стана.
Для прокатки тонких листов листопрокатный стан должен быть оснащен средствами автоматического управления формой, плоскостью и толщиной. Прокатка тонких листов обычно требует двух стоек с финишной стойкой, дающей финальный проход. Также необходим онлайн-прибор измерения толщины для контроля толщины.
Прокатанный лист подвергается выпрямлению в горячем выпрямителе перед входом в термообрабатывающий участок и в холодном выпрямителе после термообрабатывающего участка. Хорошая плоскость стального листа желательна, так как в процессе охлаждения плоскость влияет на расстояние для столкновения воды со стальным листом и влияет на течение воды по стальному листу. Функция горячего выпрямителя, установленного перед охлаждающим оборудованием, — выпрямить стальной лист перед охлаждением. С другой стороны, холодный выпрямитель, установленный после термообрабатывающего участка, предназначен для выпрямления листа для исправления формы, ухудшенной охлаждением, для легкого перехода к последующему процессу.
При прокатке броневой стали финишная температура прокатки устанавливается ниже, чем в случае обычных горячепрокатных листов. Это означает, что иногда необходимо время ожидания для корректировки температуры в процессе прокатки, и время ожидания имеет тенденцию становиться длиннее при более толстых продуктах.
Термообрабатывающий участок очень важен в производстве и обработке броневой стали, так как конечные свойства стали получаются в процессе обработки листа в этом участке. Для выполнения требований при производстве броневых сталей используются три подхода.
В первом подходе термообработка проводится вне линии листопрокатного стана. В этом подходе лист нагревается до желаемой температуры в аустенитном диапазоне. Контроль нагрева важен для избежания роста зерна. После того как лист достигает гомогенизированной аустенитной структуры, он закаливается водой с заданной скоростью охлаждения для получения мартенситной структуры стали. Закаленная сталь затем отпускается при низкой температуре для достижения желаемых свойств.
Во втором подходе прокатанная сталь сразу после прокатки подвергается ускоренному контролируемому охлаждению. В этом случае мартенситная структура избегается, а целью является очень мелкозернистая байнитная структура. В этом подходе очень высокая твердость в стали не может быть достигнута, но сталь получает высокую прочность, сочетанную с хорошей вязкостью.
В третьем подходе операции закалки и отпуска проводятся онлайн сразу после прокатки. В этом подходе нагрев листа исключается, но в этом подходе либо скорость прокатки листа на стане и время закалки и отпуска должны совпадать, иначе одна операция должна ждать завершения другой. Также должны быть предусмотрены адекватные контролы с щедрым использованием пирометров для контроля параметров термообработки. Кроме того, термообрабатывающий участок должен быть тесно связан с прокатными операциями через систему управления для эффективного контроля свойств броневых листов.
Щипковые валы во время операций закалки и отпуска выполняют функцию удержания стального листа между собой, способствуя равномерному охлаждению/нагреву за счет подавления деформации листа при охлаждении/нагреве, улучшая форму листа и обеспечивая зоны охлаждения. В случае закалки стальных листов конечная температура охлаждения и время охлаждения сильно варьируются в зависимости от размера и целевого материала. Поэтому становится необходимым регулировать длину зоны охлаждения охлаждающего оборудования. Щипковые валы определяют поток охлаждающей воды вниз по течению зоны охлаждения, предотвращая неравномерное охлаждение из-за застойной воды на стальном листе вне зоны охлаждения, тем самым разделяя зону охлаждения от неохлаждаемой зоны.
Водяной закаливательный узел должен быть правильно спроектирован, так как он влияется кривой кипения воды. Охлаждающая способность воды в случае охлаждения стального листа при высокой температуре демонстрирует характерное поведение, выраженное так называемой кривой кипения (показан на рис. 3). В области высоких температур между стальным листом и водой существует паровая пленочка, вызывающая состояние, называемое пленочным кипением, и, несмотря на высокую температуру в области, охлаждающая способность становится слегка ниже. По мере снижения температуры стального листа начинается контакт воды со стальным листом, и по мере дальнейшего снижения температуры стального листа площадь контакта воды со стальным листом расширяется, и состояние охлаждения переходит в область переходного кипения, где охлаждающая способность увеличивается. По мере дальнейшего снижения температуры листа состояние охлаждения переходит в область пузырькового кипения, где пузыри, генерируемые, играют главную роль. В охлаждении стальных листов охлаждение в области переходного кипения является критическим. В этой области, по мере увеличения охлаждающей способности вместе с снижением температуры листа, неравномерное распределение температуры внутри стального листа, развившееся при более раннем охлаждении, увеличивается, и конечная температура охлаждения также варьируется для каждого стального листа.
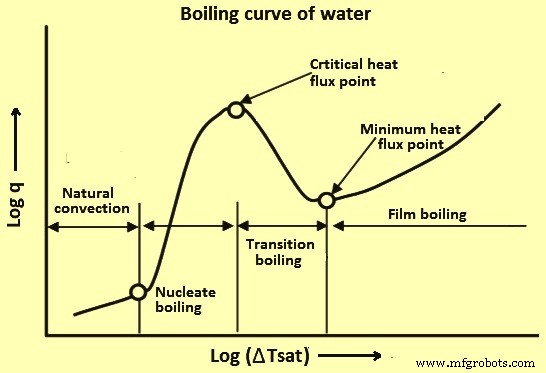
Водяной закаливательный узел должен быть правильно спроектирован, так как он влияется кривой кипения воды. Функции, необходимые для водяного закаливательного узла, широкого диапазона для обеспечения быстрой охлаждающей способности. Следовательно, узел должен быть оснащен множеством распылительных сопел, так как ему нужен высокий расход воды для равномерного быстрого охлаждения широкого листа. Также в зависимости от эксплуатационных условий и желаемого качества стального листа конечная температура охлаждения (температура Mf) должна быть установлена где-то в области переходного кипения.
После того как лист подвергся необходимой термообработке для достижения желаемых свойств прочности, твердости и вязкости, стальной лист снова выпрямляется в выпрямителе, а затем выполняются финишные операции, такие как срезка и резка, отбор проб, испытания и контроль, и при необходимости пескоструйная обработка, покрытие и окраска, как показано в схеме. Лист подвергается финальному контролю перед отгрузкой.
Во время испытаний должны проводиться все необходимые тесты согласно стандарту для обеспечения соответствия листов заданным в стандарту значениям по размеру, допускам по размерам, микроструктуре, прочности, твердости и вязкости. Лаборатория прокатного стана должна быть оснащена всеми необходимыми испытательными и контрольными средствами для проведения требуемых испытаний и контроля прокатанных листов.
Производственный процесс
- Mar‑Bal использует IQMS EnterpriseIQ ERP для производственного совершенства
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Перегревательные печи: типы, функции и промышленное применение
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: состав, производство и промышленные применения
- Высокоточные шпиндели и передовые технологии обработки