



Процесс Tempcore: Передовое производство арматуры термомеханической обработки (ТМО)
Процесс Tempcore для производства арматурных прутков
Процесс Tempcore для производства арматурного прутка (арматуры) — это запатентованный процесс, в котором горячепрокатный пруток интенсивно закаливается водой по поверхности сразу после выхода из последнего финишного прокатного стана прокатного стана и в последующем воздушном охлаждении закаленный внешний слой отпускается за счет рассеивания удерживаемого тепла из сердечника.
Процесс Tempcore — один из термомеханических процессов, разработанный в начале 1970-х годов Центром металлургических исследований (CRM) в Лиеже, Бельгия, для производства высокопрочных свариваемых арматурных прутков из мягких сталеплавильных заготовок без ухудшения их пластичности и без добавления микролегирующих элементов.
Требования к свойствам арматуры
Прочность вместе с пластичностью, свариваемостью и формовочностью являются наиболее существенными качественными требованиями к арматуре. Таким образом, предел текучести вместе с пределом прочности — первое требование к арматурной стали в стандартах, и марка стали классифицируется согласно указанному минимальному пределу текучести. Использование арматурных прутков более высокой марки экономично, так как для тех же нагрузочных условий требуется меньше стали, и общая стоимость снижается. Когда гарантированный предел текучести арматурных прутков увеличивается, вес арматуры, используемой для данного гражданского строительства, уменьшается, и, следовательно, затраты на армирование сокращаются. Это уменьшение количества также снижает затраты на транспортировку, манипулирование и монтаж прутков при гражданском строительстве.
Во многих методах сборки арматуры на строительной площадке сварка арматурных прутков необходима для обеспечения требуемой размерной точности. Во многих случаях связанные соединения недостаточно прочны, в то время как механические сплавы не всегда применимы. По этим причинам сварка становится требованием, и 상당한 количество полевых сварчных работ производится. Следовательно, свариваемость арматурных прутков также является важной проблемой. Известно, что свариваемость арматуры требует низкого содержания углерода (около 0,25% или даже около 0,22% для процесса устойчивости к приварке) и низкого углеродного эквивалента (около 0,45%) в сталях. Можно использовать несколько методов сварки, такие как ручная дуговая сварка (РДС), сварка в защитном газе (СЗГ), контактная сварка (КС) и сопротивление сварке (СС). Среди различных сварочных технологий наплавка и перекрестная сварка наиболее чувствительны к трещинам в зоне термического влияния из-за низкого теплового ввода и быстрого рассеивания тепла.
Важность гибкости и повторной гибкости
Другим важным свойством является гибочность. Арматурные прутки, демонстрирующие хорошую гибочность, позволяют использовать оптимальный дизайн и, следовательно, обеспечивают дальнейшее снижение затрат. В случае наличия соединительной арматуры требуется хорошая способность к повторной гибке. Фактически, некоторые стандарты предписывают, чтобы арматурные прутки успешно проходили операции гибки и повторной гибки на мандралях малого диаметра (до 3–4 диаметров прутка) или в холодную погоду (–20 °C).
Ранее проектирование бетонных конструкций основывалось на концепции напряжений, то есть на предположении, что нагрузки, обычно возникающие в эксплуатации, вызывают только эластические напряжения в арматурной стали. В таком случае безопасность конструкции может быть определена через отношение напряжений, например, отношение между рабочим напряжением и пределом текучести арматуры (рис. 1а). Однако недавние исследования привели к выводу, что расчет armé бетона на основе напряжений недостаточен, потому что в некоторых случаях локальные пластические деформации заданного размера должны быть поглощены без разрушения арматуры (например, при уплотнении). В таких случаях безопасность бетонной конструкции выражается через отношение деформаций, например, отношение между локальной пластической деформацией, которая может возникнуть, и однородным удлинением арматуры (рис. 1б). Такой подход к проектированию теперь принят во многих странах и требует вязких арматурных прутков и гарантированного однородного удлинения до 4% для поступивших и сваренных арматурных прутков.
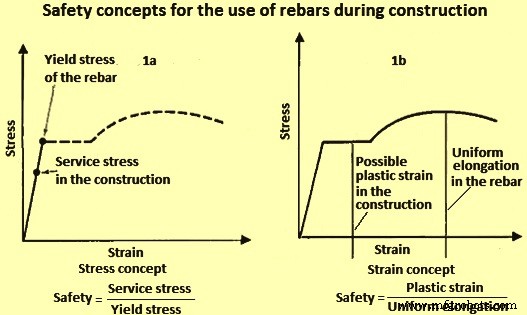
Еще один важный аспект для безопасности бетонных конструкций — предотвращение потери вязкости после повторной гибки. Это снова подчеркивает необходимость хорошей способности к повторной гибке. Кроме того, использование арматурных прутков высокого предела текучести также может позволить снизить ширину основных балок или размер колонн в высотных зданиях, тем самым снижая стоимость бетона и манипулирования. Адекватная вязкость необходима при изготовлении соображений безопасности. Это особенно важно для конструкций, где возможность землетрясений является частью проектных соображений. С точки зрения изготовления, где происходят гибка и повторная гибка арматуры, хорошая вязкость очень важна. Забота о вязкости отражена во всех стандартах, и обычно указываются минимальный диаметр мандраля для гибки 180 градусов и относительное удлинение.
Другие требования включают усталостное сопротивление, свойства при высоких и низких температурах, ударные свойства, коррозионную стойкость, но они обычно не специфицируются различными национальными стандартами, хотя озабоченность по этим вопросам растет.
Таким образом, можно увидеть, что с точки зрения требований к арматуре и пользователя, важные свойства, которые должна иметь арматура: (i) высокий предел текучести; (ii) хорошая свариваемость; (iii) хорошая гибочность и повторная гибочность; (iv) вязкость.
Производственные процессы для арматуры
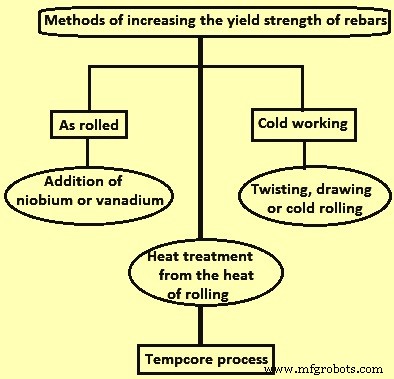
Существует несколько традиционных процессов, которые можно использовать для производства высокопрочных свариваемых арматурных прутков. Эти методы можно классифицировать на две отдельные категории (рис. 2).
Арматура может использоваться в прокатном состоянии после медленного охлаждения на воздухе. Для производства такой арматуры предел текучести увеличивается за счет модификации химического состава, но содержание углерода и марганца должно быть низким, чтобы избежать значительного снижения свариваемости. Это делается микролегированием, то есть добавлением соответствующих количеств микролегирующих элементов, таких как ниобий или ванадий.
Арматура может быть получена путем подвержения прутков деформационному упрочнению после горячей прокатки, например, холодной деформацией. Для таких прутков предел текучести может быть увеличен за счет увеличения степени деформационного упрочнения. Этот метод позволяет производить высокопрочные свариваемые арматурные прутки из низкоуглеродистых и низкомарганцевистых сталей. Пример такой арматуры — холоднодеформированные арматурные прутки, известные как А500С (ранее А-IIIв).
Процесс Tempcore
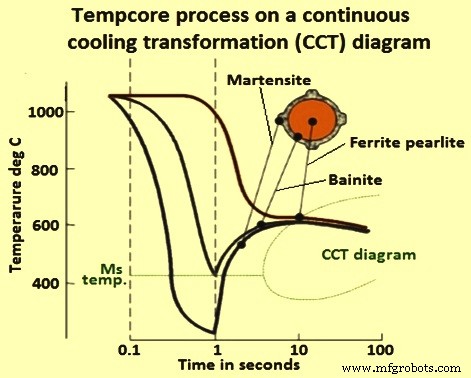
На прокатном стане, производящем арматуру, сталеплавильные заготовки нагреваются до около 1150 °C в нагревательной печи и прокаткиваются через последовательность прокатных линий, которые постепенно уменьшают заготовки до конечного размера и формы арматурных прутков. При выходе из последней линии применяется контролируемое охлаждение таким образом, что пруток проходит три стадии металлургических превращений, как показано типичной диаграммой непрерывного охлаждения и превращения (CCT) на рис. 3. Как показано на диаграмме CCT, процесс Tempcore зависит от температуры и времени.
Важной особенностью процесса Tempcore является его большая универсальность. Свойства прутка для заданного диаметра и химического состава стали могут быть изменены в широких пределах правильным выбором продолжительности первой стадии (времени охлаждения) и расхода воды в закаливающей установке (интенсивности охлаждения). Правильно примененный процесс позволяет увеличить предел текучести на 150–230 МПа без запретительного и значительного снижения пластичности. Высокая прочность (свариваемые марки) и прирост прочности стали достигаются в арматурных прутках Tempcore без добавления легирующих элементов.
Процесс Tempcore позволяет производить высокопрочные свариваемые стальные арматурные прутки с низким содержанием углерода и марганца без добавления дорогих микролегирующих элементов, таких как ванадий или ниобий. Поскольку один и тот же состав заготовки можно использовать для разных марок стали и диаметров, на заводе можно достичь значительной рационализации. Водяная закалка и самоотпуск применяются непосредственно в линии после финишного стана без снижения скорости прокатки или потери производительности. Сочетанием обработки Tempcore и микролегирующей химии можно производить новые более высокие марки (предел текучести выше 700 МПа и предел прочности выше 800 МПа), особенно для арматурных прутков большого диаметра (до 75 мм).
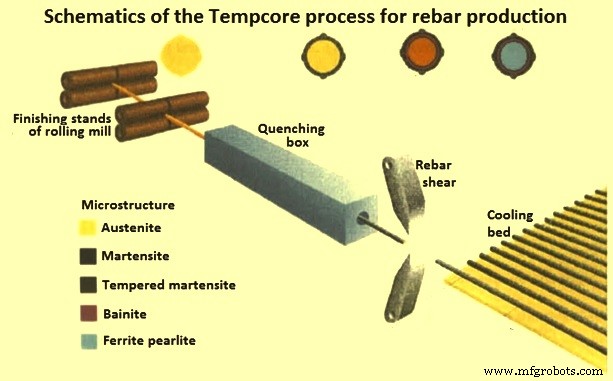
Процесс Tempcore для производства арматуры имеет три стадии: (i) закалка поверхностного слоя; (ii) самоотпуск мартенсита; (iii) превращение сердечника. Правильно примененный процесс приводит к увеличению предела текучести арматурных прутков, и это увеличение зависит от интенсивности охлаждения. Схемы процесса показаны на рис. 4.
На первой стадии пруток, выходящий из последнего стана горячего прокатного стана, проходит через специальный участок водяного охлаждения. Эффективность охлаждения этой установки такова, что поверхностный слой прутка закаляется в мартенсит, в то время как сердечник остается аустенитным. Закаливающая обработка останавливается, когда под кожей (внешняя часть сечения прутка, опускающаяся ниже температуры начала мартенситного превращения Ms) сформировался определенный толщины мартенситный слой.
На второй стадии пруток покидает участок интенсивного охлаждения, и в его поперечном сечении устанавливается температурный градиент, который вызывает выделение тепла от центра к поверхности. Это повышение температуры поверхностного слоя приводит к самоотпуску мартенсита. Название Tempcore выбрано для иллюстрации факта, что мартенситный слой ОТПУСКАЕТСЯ (TEMP) теплом, оставшимся в СЕРДЕЧНИКЕ (CORE) в конце стадии закалки.
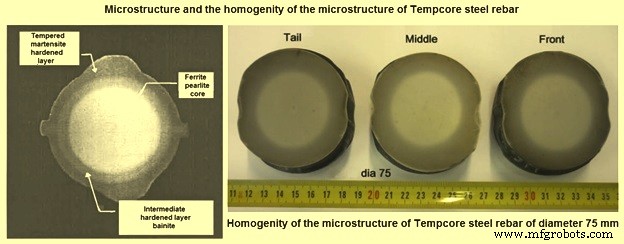
Наконец, на третьей стадии, во время медленного охлаждения прутка на остилочном ложе, аустенитный сердечник превращается в феррит и перлит или в байнит, феррит и перлит. Таким образом, стальной пруток Tempcore по сути является композитным материалом, состоящим из концентрически расположенного твердого внешнего слоя и мягкого сердечника с промежуточным слоем, который промежуточно закален. При относительно низком содержании углерода стальные прутки Tempcore обеспечивают высокую прочность, отличную пластичность и свариваемость среди других преимуществ.
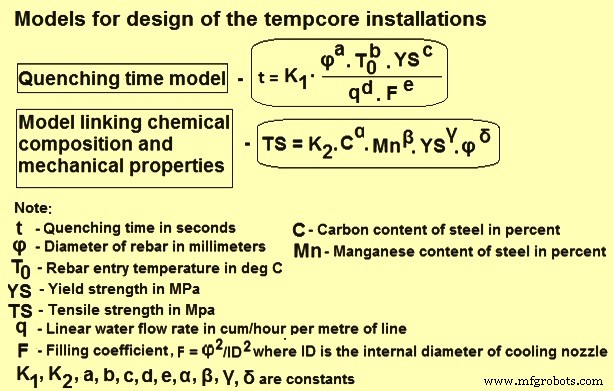
CRM разработало две процессные модели для процесса Tempcore (рис. 5). Обе постоянно используются и улучшаются с результатами ввода в эксплуатацию новых установок. Первая модель используется для проектирования установок. Она вычисляет время закалки, необходимое для получения марки для производства минимального предела текучести (предел текучести + запас прочности) из: (i) данных прутка (диаметр, финишная температура); (ii) выбора внутреннего диаметра охлаждающих сопел; (iii) удельного расхода воды. Вторая модель связывает механические свойства с химическим составом стали и диаметром прутка.
Оптимизация каждой новой установки Tempcore учитывает ограничения стана, прямоту прутка и управляемость процесса, и достигается лучший компромисс между: (i) общей длиной оборудования; (ii) общим расходом охлаждающей воды (при номинальном давлении 1,2 МПа); (iii) количеством диапазонов охлаждающих сопел, необходимых для покрытия всего диапазона диаметров арматуры.
Другой важный момент — сокращение времени и рабочей силы, необходимых при смене диаметра или производстве продуктов без процесса Tempcore. Когда доступное пространство достаточно, выбирается боково подвижный водосборный ящик. Для длинной линии охлаждения сегментация в два или три водосборных ящика (каждый индивидуально подвижный боково) также возможна, как это сделано в недавней установке для большого диаметра (до 75 мм) арматуры. Это самая длинная установка Tempcore длиной 54 м (3 секции по 18 м каждая). Она оснащена удаленными клапанами включения/выключения на каждом охлаждающем сопле. Когда доступное пространство (ширина, уровень проходной линии) является основным ограничением, водосборный ящик может быть неподвижным с одним диапазоном охлаждающих сопел.
Установка Tempcore также может быть спроектирована с 4 параллельными линиями охлаждения для расщепленного проката арматуры диаметром 8–12 мм. Эта линия имеет компактный водосборный ящик, оснащенный на каждой нити индивидуальным контролем длины охлаждения и расхода воды. Также используются некоторые другие специфические особенности, такие как защита неиспользуемых охлаждающих сопел от перегрева (в основном на входе в линию охлаждения) внешними полными коническими соплами или водяными рукавами вдоль нисходящих труб охлаждения с водой, идущей через две полные конические соплы для охлаждения инжектора. Противосасывательное устройство используется перед охлаждающим соплом (для диаметров арматуры от 25 мм) для предотвращения засасывания воздуха соплами и соответствующего снижения эффективности охлаждения на переднем конце заготовок.
Управление процессом Tempcore
Процедура управления основана на соотношениях предел текучести/температура отпуска, полученных из результатов опытно-промышленных испытаний. Если есть вариация толщины мартенситного слоя относительно предела текучести, то охлаждающая мощность закаливающих линий должна быть скорректирована для получения требуемого значения предела текучести (ПТ от марки + запас прочности).
Пирометры — сердце управления процессом. Расположение пирометра отпуска имеет первостепенное значение для получения измерений максимально близко к максимальной температуре восстановления (максимальной, достигнутой поверхностью). Пирометр, расположенный на входе в коробку Tempcore, также важен для измерения вариации финишной температуры вдоль заготовки или между последовательными заготовками. Вариация 50 °C финишной температуры соответствует вариации около 8% длины охлаждения при равном удельном расходе воды, и, следовательно, вариации напряженно-деформированных свойств после обработки.
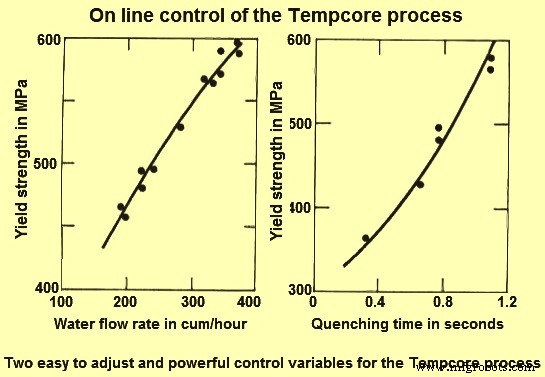
Две легко регулируемые и мощные управляющие переменные в процессе Tempcore — расход воды и время закалки (рис. 6). Управление охлаждающей мощностью линии Tempcore выполняется в два этапа. На первом этапе (основное управление) регулируется длина закаливающей линии (то есть количество используемых сопел). Для эффективного управления и поддержания хорошей однородности охлаждения выключаются восходящие соплы. На втором этапе (тонкая настройка) регулируется расход воды путем воздействия на основной регулирующий клапан.
Длина охлаждения и время закалки связаны скоростью прокатки на финишном стане. Эта скорость должна поддерживаться постоянной вдоль заготовки во время её прохождения через закаливающее оборудование, и особенно когда хвост заготовки покидает финишный стенд. Это обеспечивается щипковыми валами, расположенными между выходом из коробки Tempcore и разделительными ножницами. Без использования этих щипковых валов, когда хвост покидает финишный стенд, прутки малого диаметра замедляются водой, в то время как прутки наибольшего диаметра ускоряются.
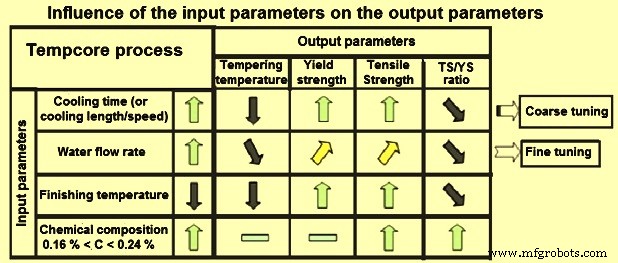
Для заданного диаметра входные параметры (длина охлаждения, расход воды, финишная температура, химический состав стали) влияют на выходные параметры процесса (температура отпуска, предел текучести, предел прочности, отношение ПП/ПТ). Это влияние показано на рис. 7.
Правильное использование установки Tempcore
Для получения однородной обработки интенсивность охлаждения (задаваемая расходом воды на метр линии) должна быть достаточно высокой для получения полного и регулярного внешнего мартенситного кольца, постоянного вдоль длины заготовки. Хорошая прямота прутков получается с однородной обработкой Tempcore. Если мартенситное кольцо разорвано, на остилочном ложе наблюдаются волнистые прутки. Некоторые важные моменты, которых не следует допускать для правильного использования установки Tempcore, приведены ниже.
- Когда прутки слишком малого диаметра обрабатываются через слишком большие охлаждающие сопла, коэффициент заполнения F очень низок. Это приводит к разрыву мартенситного кольца. Это явление также наблюдается, когда охлаждающие сопла имеют чрезмерный износ, часто из-за их невыравнивания.
- При использовании полной доступной длины охлаждения с низким расходом воды на метр интенсивность охлаждения слишком низка.
- Предыдущий метод более выразителен, когда спроектированная длина охлаждения более чем в два раза превышает необходимую.
- Использование активного охлаждающего сопла всегда на входе в линию охлаждения, за которым следуют несколько закрытых сопел и, наконец, заданная активная длина охлаждения до стриппера, полезно. Тогда скорость охлаждения прерывается и становится слишком низкой для получения однородного мартенситного слоя.
- Предыдущий неверный метод часто используется для защиты закрытых сопел от перегрева в случае горячего прутка (около 1000 °C) на входе, что приводит к утечкам воды. Следовательно, правильный проект должен обеспечивать серьезную защиту этих сопел от сгорания прокладок.
- Частичное или полное забивание некоторых охлаждающих сопел может вызвать неравномерное охлаждение вокруг продукта.
- Частичное или полное забивание стрипперов может вызвать переохлаждение прутка, так как охлаждение не останавливается на выходе из установки. Вода в нисходящих направляющих также может влиять на фотоэлемент обнаружения, управляющий щипковыми валами или ножницами.
- Неправильное расположение пирометра отпуска может привести к отсутствию видимости для управления процессом.
- В случае отсутствия обслуживания пирометров (электронная защита охлаждением, периодическая чистка линз, периодическая проверка перед черным телом) это вызывает дрейф температуры, и тогда произведенные прутки бракуются.
- Если нет щипковых валов на выходе из закаливающей линии или есть неправильное щипкование/настройка скорости, это приводит к большим вариациям механических свойств вдоль длины заготовки.
Характерные свойства стальной арматуры Tempcore
Тип стали
Стали для прутков Tempcore — это по сути обычные низкоуглеродистые стали, специфицированные по пределу текучести, пластичности, углероду или углеродному эквиваленту и отношению предел текучести/предел прочности. Максимально и минимально указанное содержание углерода предназначено для обеспечения свариваемости и закаливаемости. При слишком низком содержании углерода закаливаемость стали обычно недостаточна, и поэтому требуется более интенсивная закалка, что влияет на проектирование прокатного стана, например, скорость прокатного стана, а также длину и эффективность камеры охлаждения. Углеродистая сталь с содержанием углерода в диапазоне 0,13–0,24% и углеродным эквивалентом (CE) менее 0,45% доказала себя как лучший баланс для удовлетворения вышеуказанных соображений.
Металлургические фазы и микроструктура
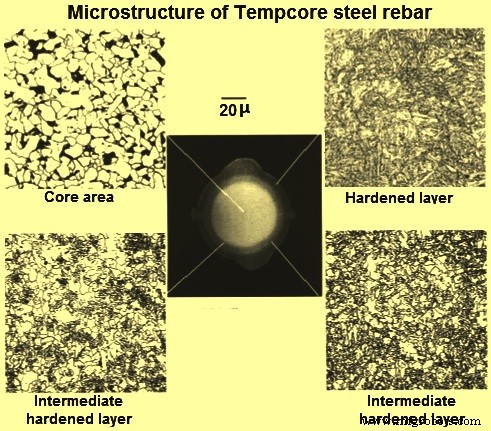
Отпущенный мартенсит в виде пакетов тонких пластин с мартенситной морфологией характеризует закаленный слой. Смесь байнита и полигонального феррита находится в промежуточном закаленном слое, а полигональный феррит и перлит развиваются в сердечнике.
Микроструктура обычно мелкая из-за относительно быстрого охлаждения в сердечнике и термомеханической обработки, задействованной в процессе Tempcore, например, зерна полигонального феррита в области сердечника могут быть малыми до 8 микрометров в диаметре и даже 3 микрометра при использовании более низкой температуры отпуска. Однако крупные конгломераты псевдоэвтектойдного и Видманштеттеновского феррита в сердечнике также являются возможным исходом процесса. Микроструктура стального прутка Tempcore показана на рис. 8.
Иногда образуется Видманштеттеновский феррит из-за более высокой температуры выравнивания. Возможно, что высокая финишная температура и, возможно, недостаточная деформация прокатки являются главными причинами формирования этого типа микроструктуры. Высокая финишная температура и недостаточная деформация прокатки приводят к крупным аустенитным зернам в конце прокатки, и таким образом крупные мартенсит и байнит развиваются в закаленном слое и в промежуточном закаленном слое при последующей закалке. Крупный размер аустенитного зерна в сердечнике предотвращает навстречу рост гранично-ферритного феррита, позволяя Видманштеттеновскому ферриту расти.
Типичный выкорченный поперечный срез, показывающий три металлургических региона и типичные микроструктуры и однородность микроструктуры стального прутка Tempcore, показан на рис. 9.
Влияние параметров процесса и состава стали
Параметры процесса и составы стали играют роль в конечных свойствах. Обычно, если мартенситный слой толще, удерживаемое тепло меньше, и поэтому отпуск более скромный, так что пруток показывает более высокий предел текучести и более низкое удлинение. Более длительное время закалки, более низкая финишная температура и более высокая интенсивность закалки приводят к более толстому мартенситному слою и более низкой температуре отпуска. Более высокое содержание углерода и марганца увеличивает закаливаемость стали, и, следовательно, образуется больше мартенсита. Кроме того, прочность отпущенного мартенсита увеличивается с увеличением содержания углерода.
Модели на рис. 5 описывают соотношение между пределом текучести и всеми влияющими параметрами. Модель изначально использовалась для проектирования установок. Хотя температура отпуска не появляется в этой модели напрямую, финишная температура, время закалки, диаметр прутка и расход воды сильно с ней связаны. Удлинение стальных прутков Tempcore имеет практически линейную соответствие с пределом текучести.
Напряженно-деформированные свойства
Процесс Tempcore может увеличить предел текучести для заданного состава на 150–200 МПа без потери большого удлинения. Напряженно-деформированные свойства прутков зависят от параметров процесса и состава стали. Диапазон типичного предела текучести стального прутка Tempcore составляет 415–550 МПа, а удлинение на базе измерения 5d — 30% до 25% в том же порядке. Особенности типичной кривой напряжение-деформация показывают: (i) модуль эластичности 200 000 МПа; (ii) пруток имеет выраженную точку текучести и тип текучести Людерса, поэтому напряжение 0,01% совпадает с напряжением 0,2%; (iii) отношение предела текучести к пределу прочности составляет около 0,85; (iv) пруток имеет большое удлинение (25–30%), большую деформацию Людерса и большую однородную деформацию.
Стальной пруток Tempcore имеет две главные особенности при сравнении напряженно-деформированных свойств с обычными стальными прутками: (i) более высокое отношение предела текучести к пределу прочности, 0,85 против 0,65 для обычного прутка; (ii) большее удлинение, 25% против 4,5–22% для обычного стального прутка.
Формовочность
Другим замечательным свойством стального прутка Tempcore является его отличные свойства гибки и повторной гибки. Несмотря на закаленный внешний слой, минимальный диаметр гибки для одинарной гибки 180 градусов специфицирован как 1d для прутков диаметром 12–28 мм и 2d для прутков диаметром 32 и 36 мм.
Некоторые прутки Tempcore (диаметр 20 и 28 мм) даже могут гнуться без мандраля. Прутки также выдерживают все испытания на гибку и повторную гибку после старения, удовлетворяя требованиям стандартов. Кроме того, операция гибки требует меньше энергии по сравнению с другими типами арматуры из-за низкого отношения предельной прочности к пределу текучести. Оценивается, что при гибке экономится 10–20% энергии. Сравнение свойств гибки прутков Tempcore с обычными стальными прутками дано в таблице 1.
| Таблица 1 Сравнение свойств гибки прутков Tempcore с обычными стальными прутками | |||
|---|---|---|---|
| Испытание на гибку | Типичные значения D | ||
| Обычные стали (CE = 0,61%) | Стальной пруток Tempcore (CE = 0,30%) | ||
| 1 | Гибка 180° | 3 | 0,5 |
| 2 | Гибка 90° и повторная гибка после старения | 6 | 3,2 |
| 3 | Гибка 90° после контактной svarки | 15 | 4 |
| 4 | Гибка 90° после перекрестной сварки | Более 20 | 7 |
Примечание: Гибочность выражается через минимальный диаметр гибки D. (D — отношение минимально возможного диаметра гибки к диаметру прутка)
Свариваемость
Свариваемость стали очень чувствительна к химическому составу, особенно к содержанию углерода и углеродному эквиваленту (CE). Используются две популярные формулы: одна Международным институтом сварки (МИС) и другая Ито и Бессеё, охватывающие высокие и низкие диапазоны углерода соответственно.
Формула МИС: CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15 для углерода выше 0,18%, в то время как формула Ито и Бессеё: CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B для углерода менее 0,18%. Формула МИС по углеродному эквиваленту показывает меньшую толерантность к заместительным легирующим элементам, чем уравнение Ито-Бессеё. Для свариваемости арматурных прутков обычно используется формула МИС или упрощенная формула МИС (CE = C + Mn/6) из-за содержания углерода.
По формуле МИС, когда CE менее 0,45%, сталь считается свариваемой современными методами. CE прутков Tempcore значительно ниже критического значения 0,45% и снова превосходит другие типы арматуры.
Отличная свариваемость стальных прутков Tempcore хорошо демонстрируется испытанием на гибку на перекрестном шве (рис. 10). Нет признаков трещин в ЗТВ в сваре прутка диаметром 20 мм, когда он гнется под углом 180 градусов на мандрале 3d. Прутки Tempcore в низкотемпературном и/или влажном состоянии демонстрируют замечательную свариваемость. Ни предварительный нагрев, ни последующий нагрев не требуются.
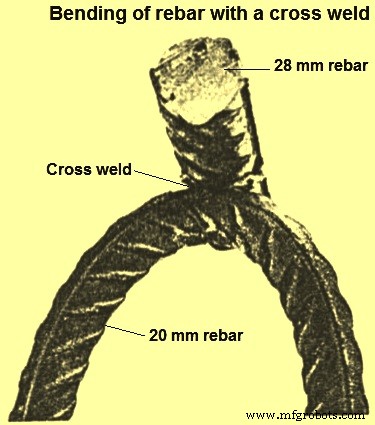
Отличная свариваемость также демонстрируется напряженно-деформированными свойствами после сварки. В концевой стыковой сваре обычно не наблюдается снижения предела текучести с разрывом вне шва. Также видно, что при разных швах и сварочных процессах трещины в шве не возникают.
Другие свойства
Помимо высокой прочности на разрыв, отличной пластичности и замечательной свариваемости, стальные прутки Tempcore показывают хорошую вязкость при низких температурах, меньшую чувствительность к поверхностным повреждениям, а усталостное сопротивление и чувствительность к теплу также очень конкурентоспособны. Продемонстрировано, что при –60 °C пруток диаметром 20 мм с надрезом глубиной 1 мм поглотил 190 калорий в испытании падающим весом без разрушения. Испытания падающим весом на прутках Tempcore диаметром 12, 16 и 20 мм с повреждениями от дуговой сварки показывают, что разрыва нет при –75 °C. Аналогично, прутки с надрезами и деформированные старением выдерживают испытание падающим весом при –60 °C.
Проводилось ограниченное количество усталостных испытаний на прутках Tempcore. Эти испытания указывают на то, что усталостные свойства прутков Tempcore соответствуют требованиям стандартов. Усталостное испытание на прутке Tempcore диаметром 12 мм показало превосходные усталостные свойства над холоднодеформированными прутками. Исследования также проводились на усталостных свойствах прутков Tempcore с интересом к эффектам оцинковки. Все результаты испытаний предполагали, что усталостная прочность прутков Tempcore так же хороша, как у других типов стальных прутков с эквивалентным пределом текучести.
Свойства теплосопротивления прутков Tempcore важны из-за возможности пожарного повреждения. Это сопротивление оценивалось двумя способами: (i) потеря прочности на разрыв при комнатной температуре после предварительного нагрева; (ii) потеря прочности на разрыв при повышенной температуре. Показано, что после нагрева в лабораторных условиях при температурах 250–900 °C в течение получаса прочность на разрыв при комнатной температуре слегка увеличивается при предварительном нагреве до 500 °C и значительное падение происходит выше этой температуры. Это свойство так же хорошо, как у холоднодеформированных прутков, и лучше, чем у некоторых горячепрокатных прутков. Холоднодеформированные прутки начинают терять прочность при 300–400 °C. Горячепрокатные стальные прутки теряют значительную прочность от 350 °C и выше, а горячепрокатные низкоуглеродистые микролегированные арматурные прутки начинают показывать потерю прочности от 600 °C. Прочность на разрыв прутков Tempcore при повышенной температуре похожа на холоднодеформированные и микролегированные прутки с уменьшением предела текучести на 20% и 40% при 300 °C и 500 °C соответственно.
Производственный процесс
- ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Мастерство производства матриц, штампов и лезвий для прессов и гильотин
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- 11 основных видов сварки: классификация, принцип действия и применение
- Газовая сварка: определение, принцип, применение, преимущества и недостатки
- Оптимизация пути от прототипа к производству: Ключевые этапы подготовки
- От прототипов к производству: Освоение производственного процесса